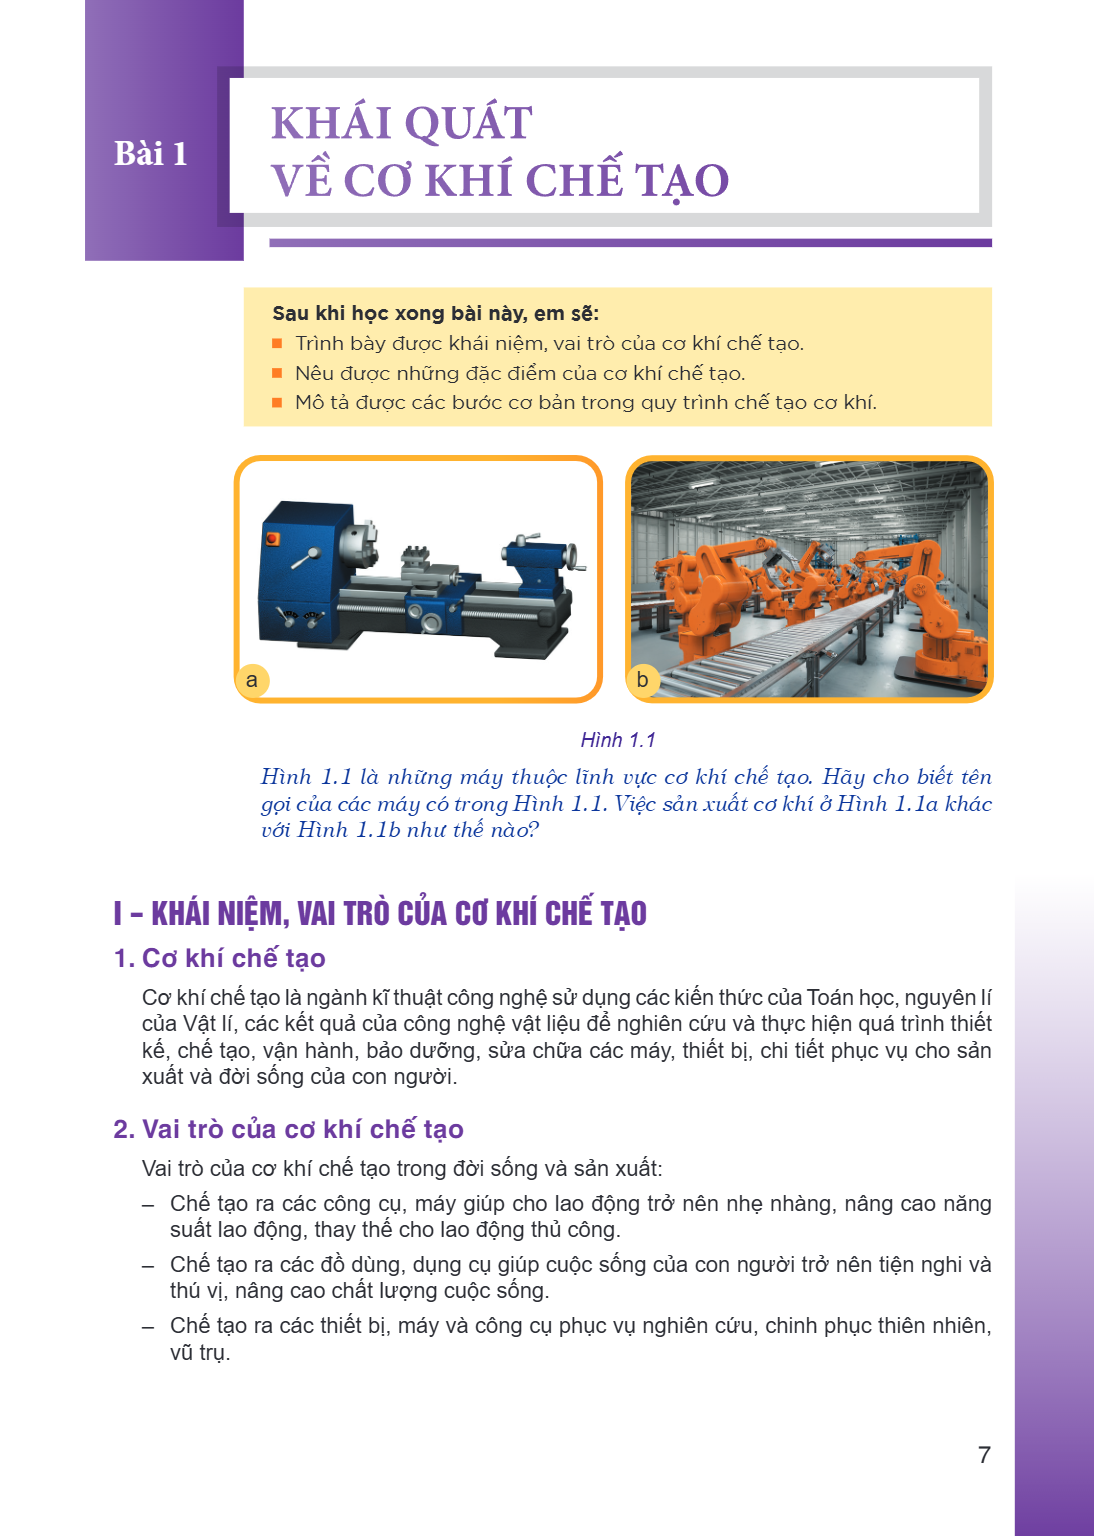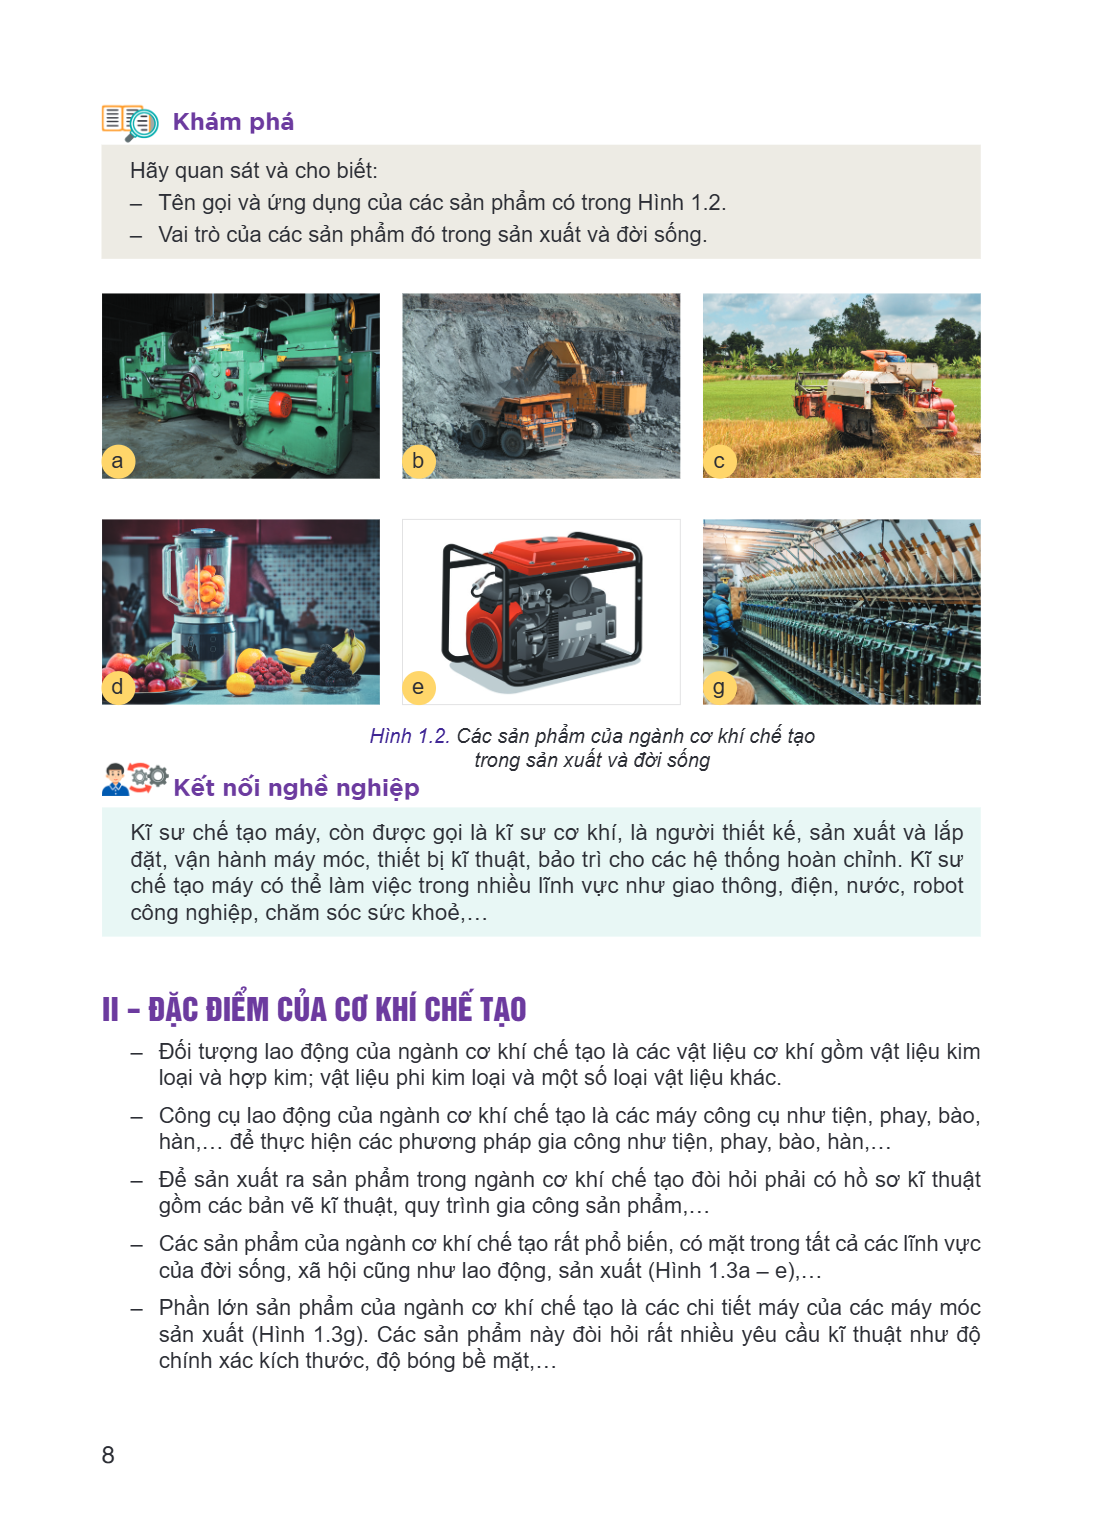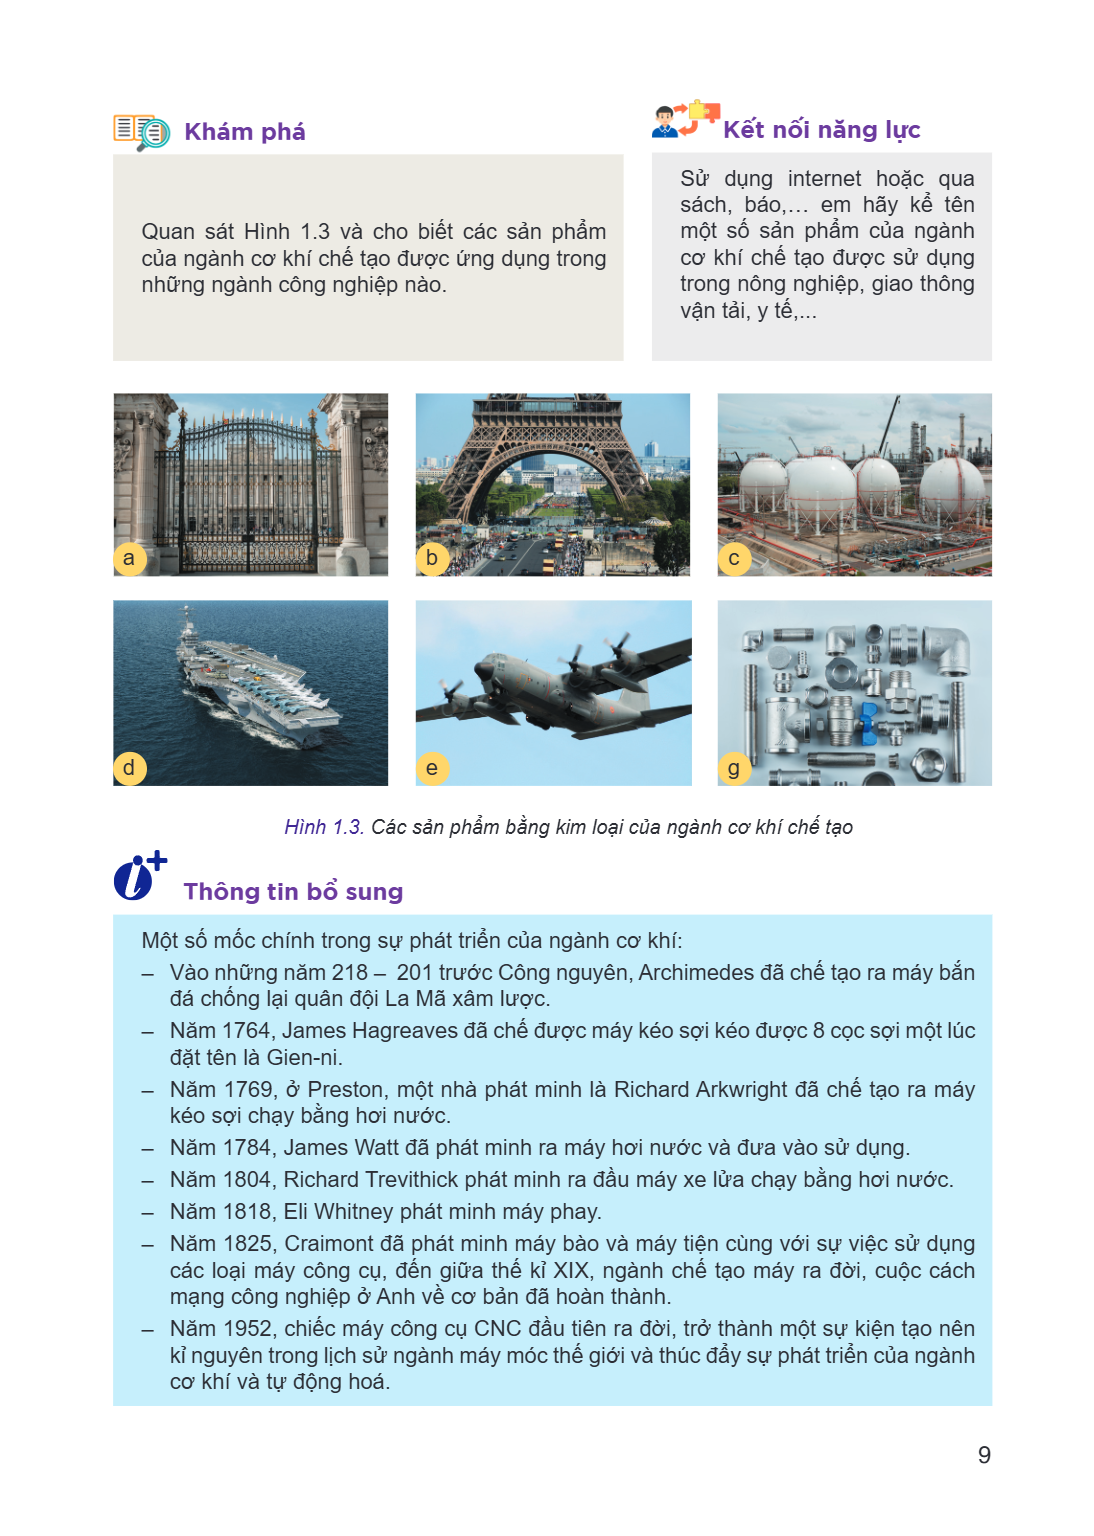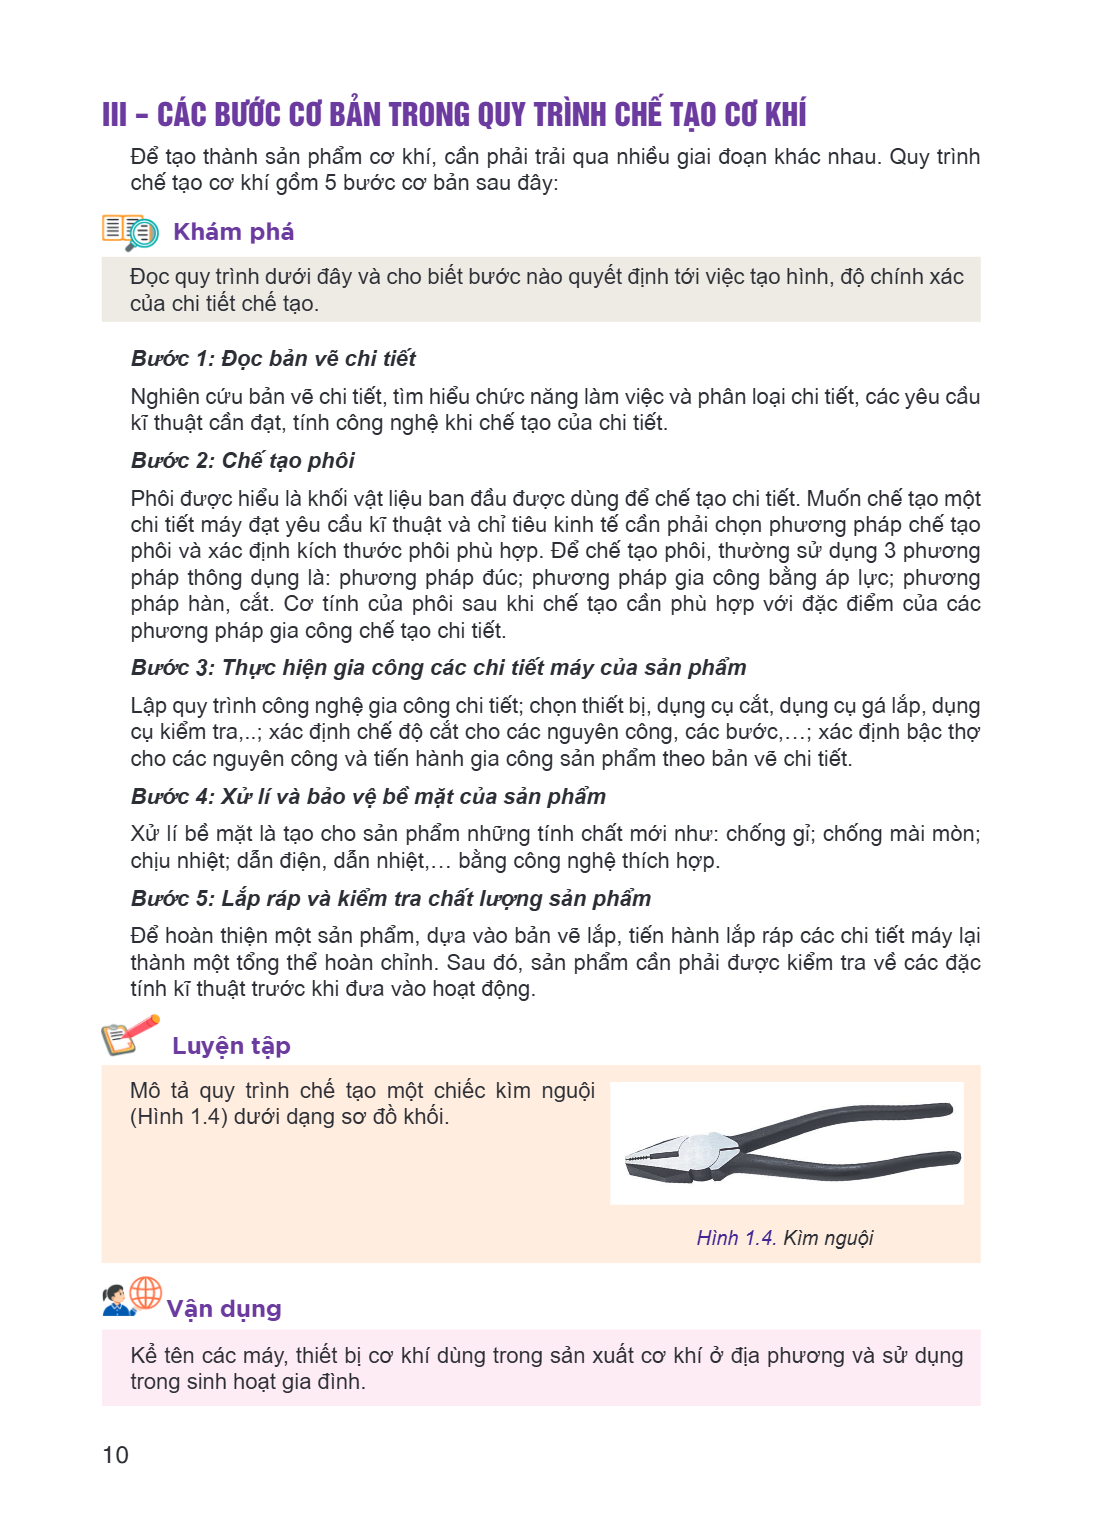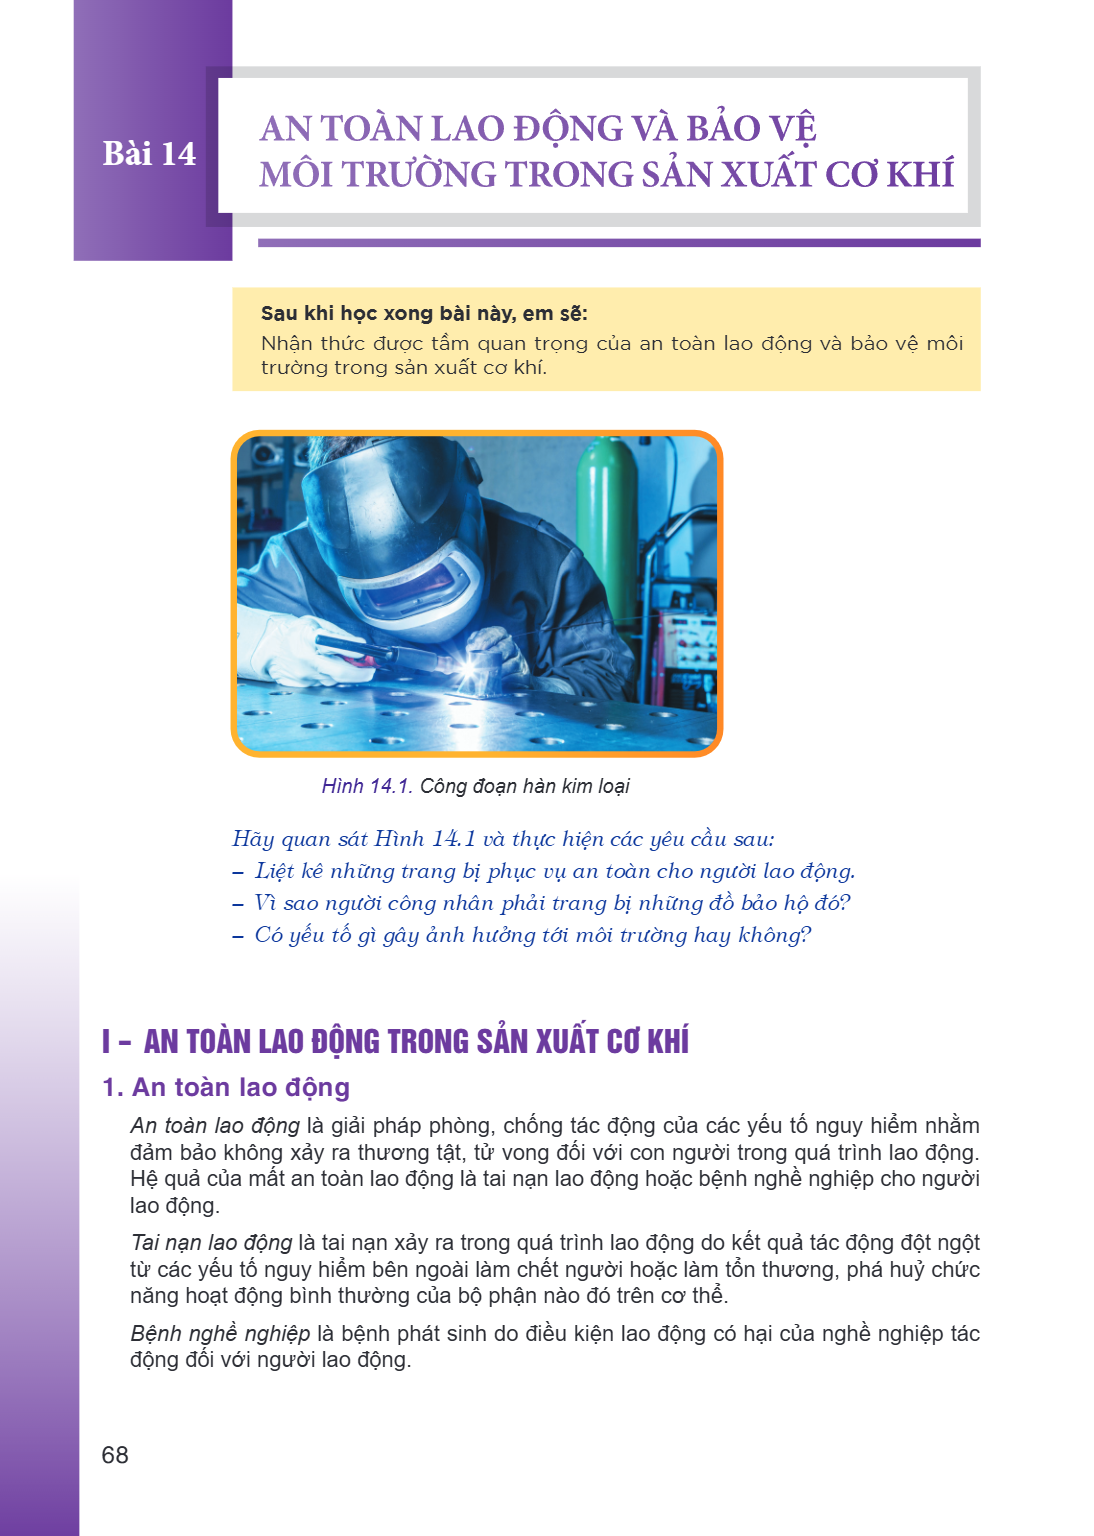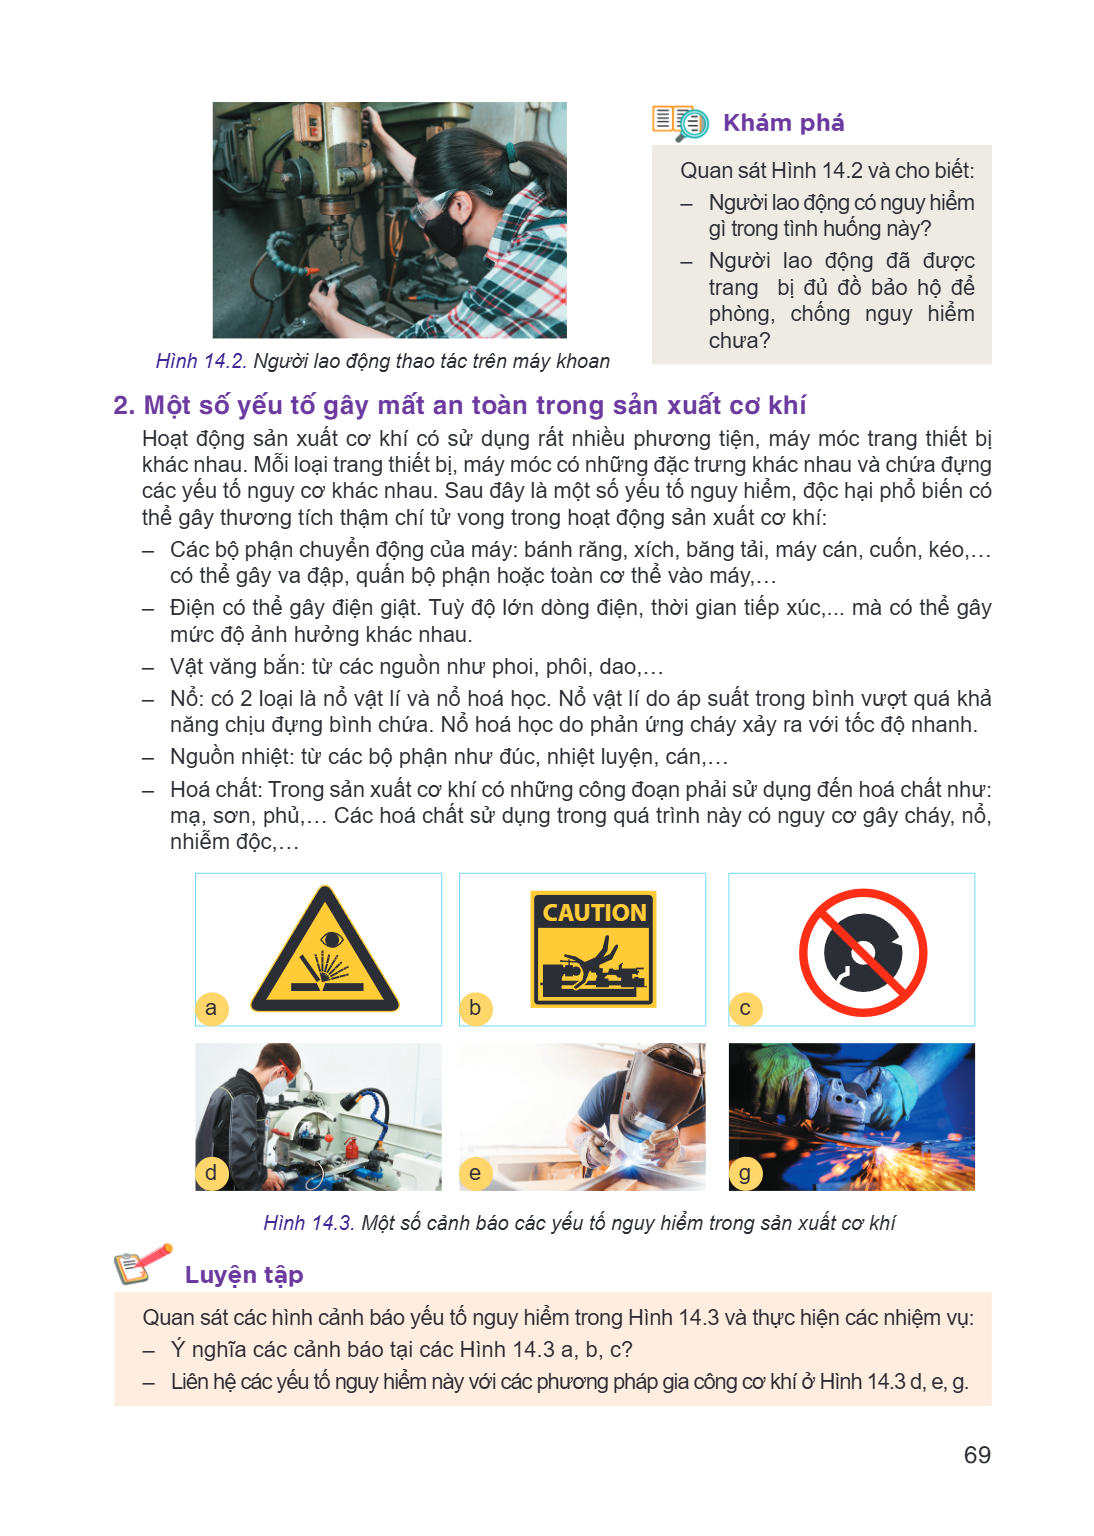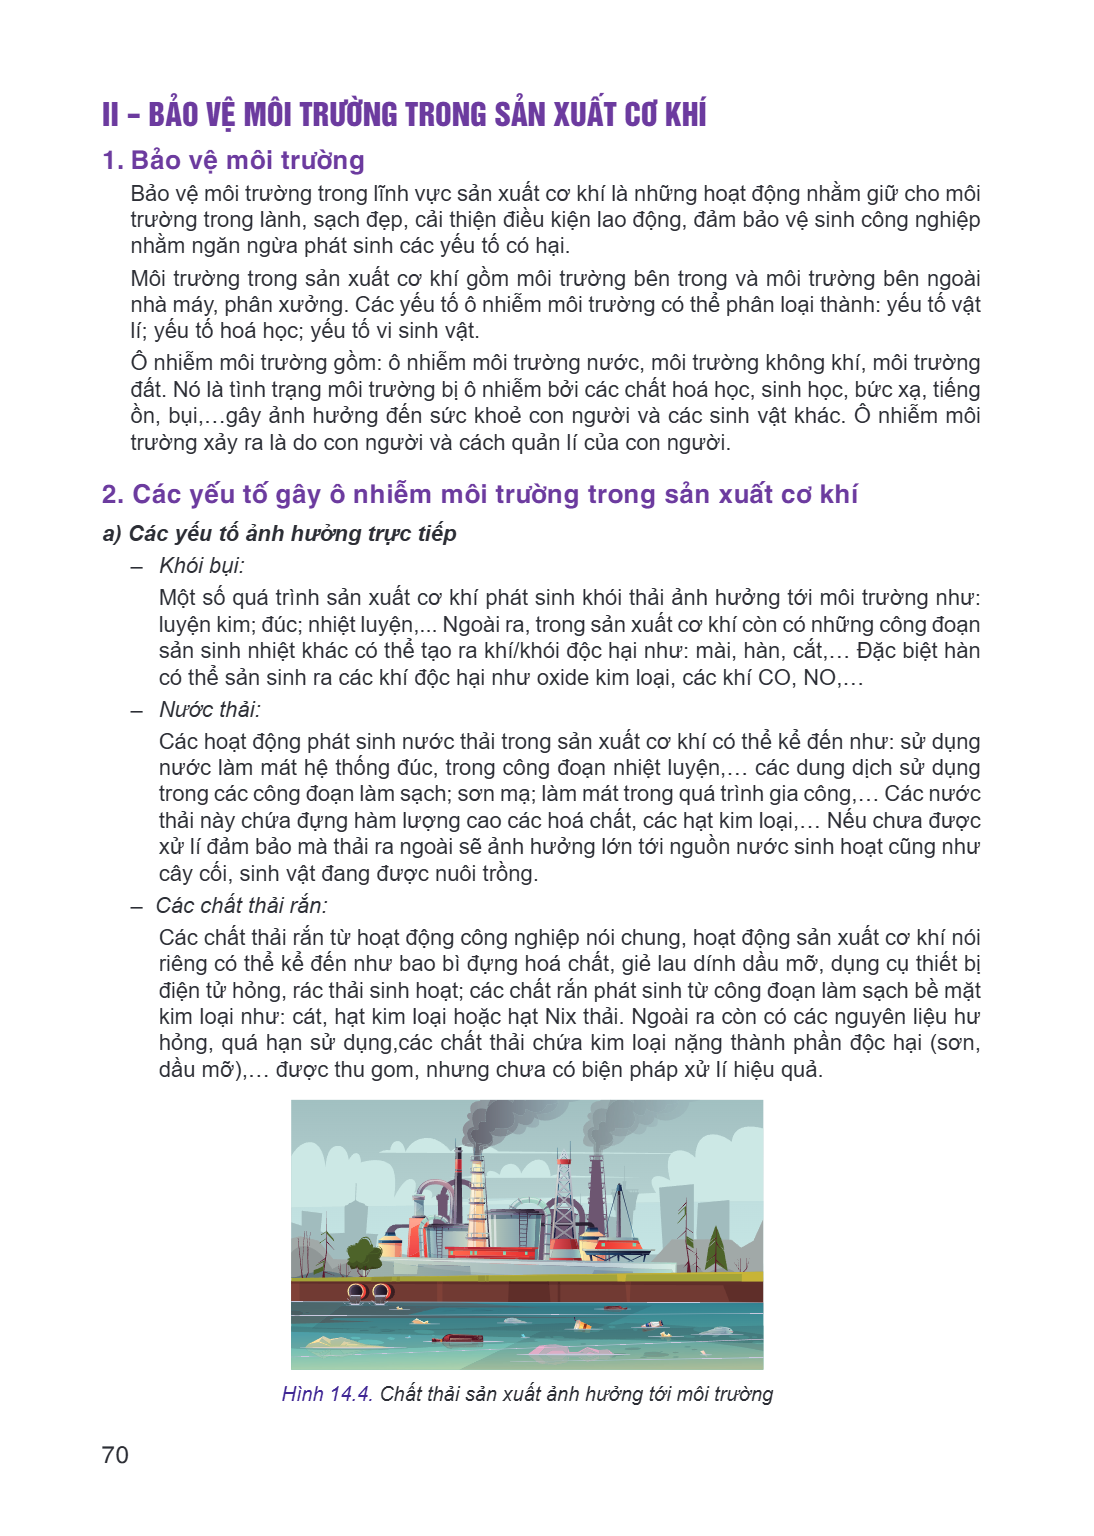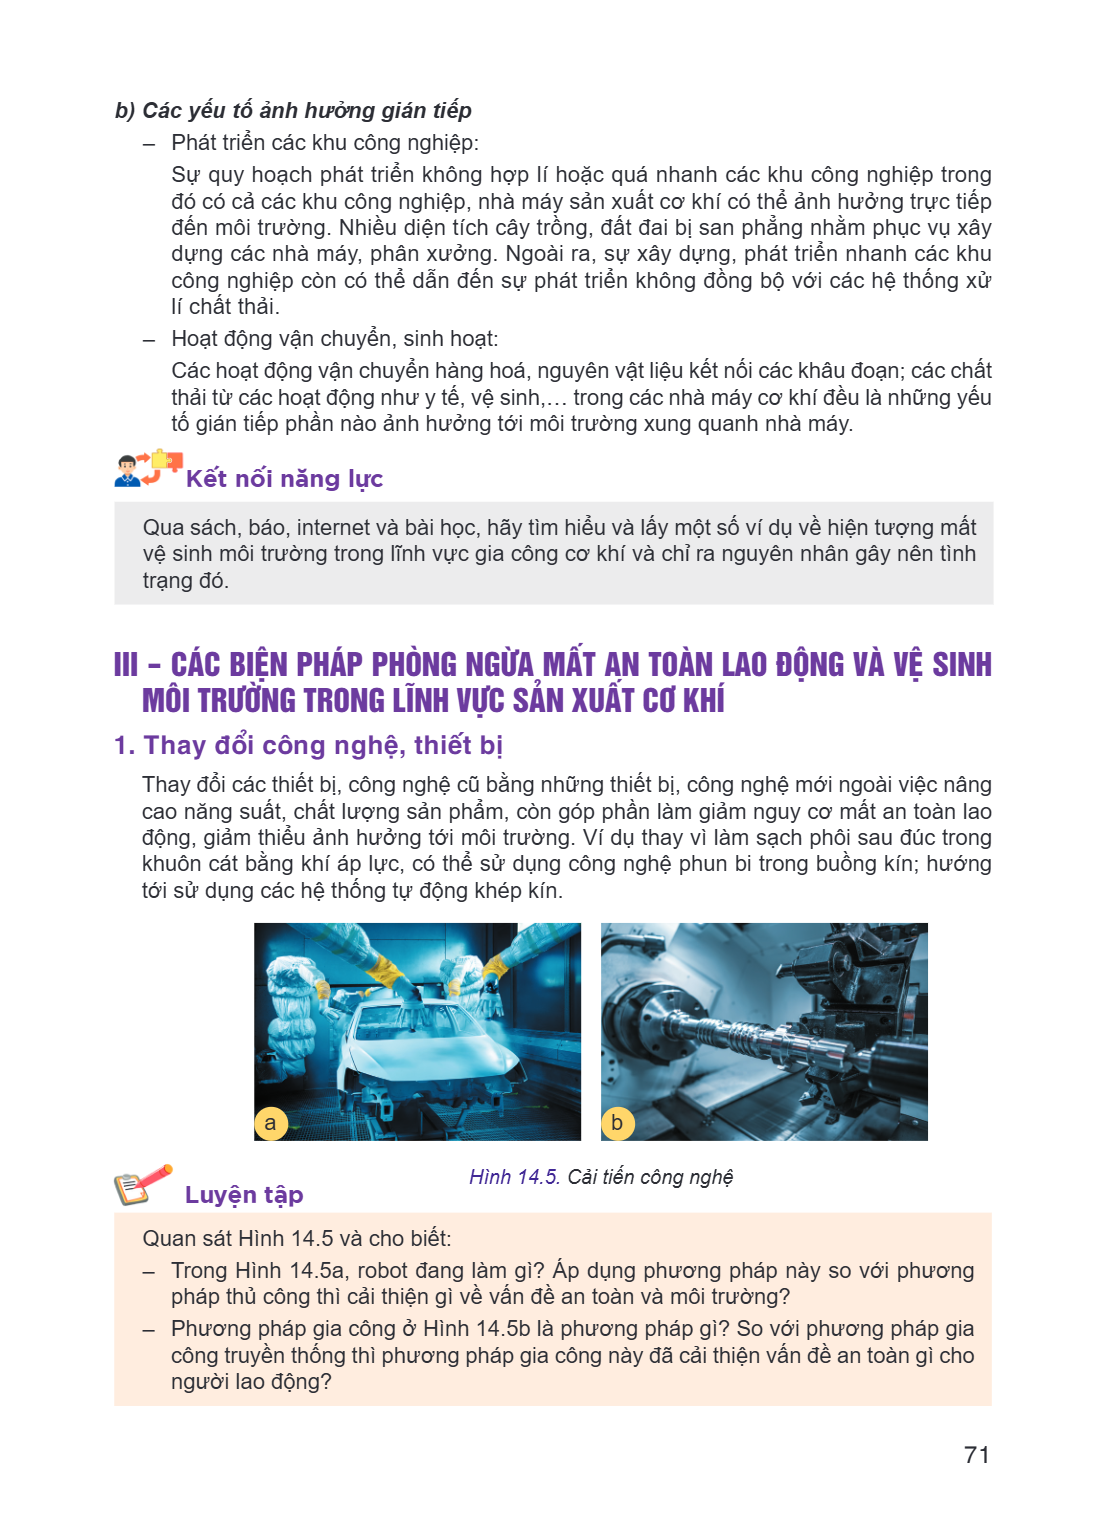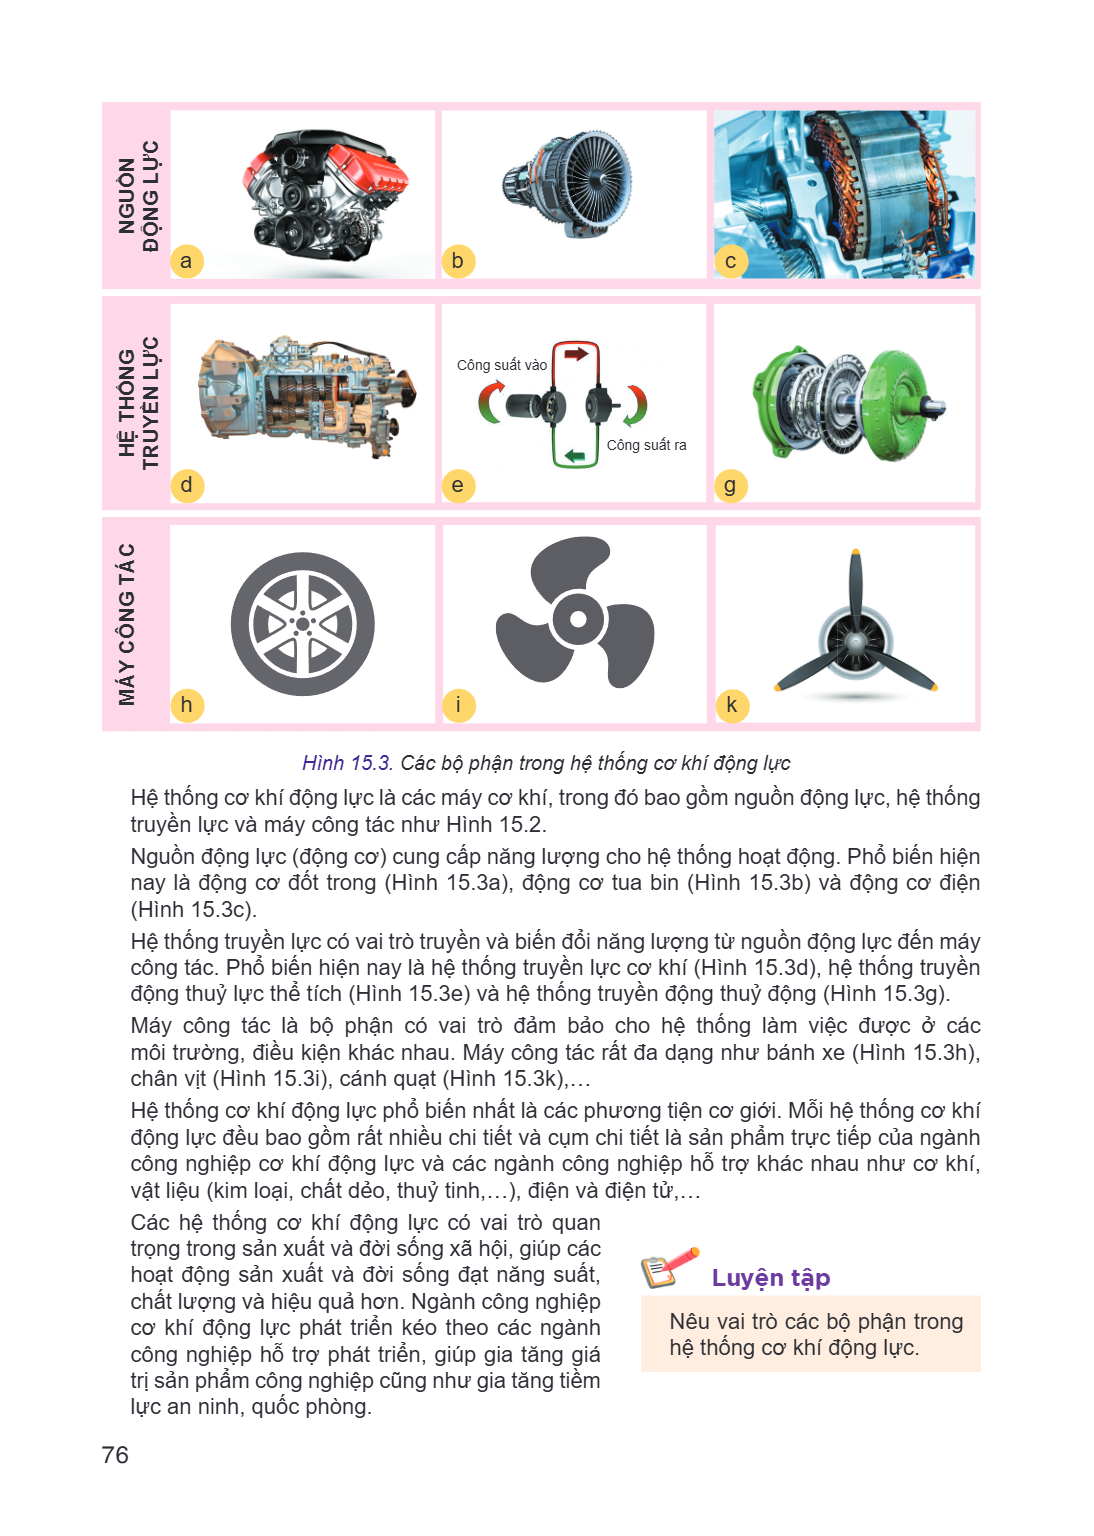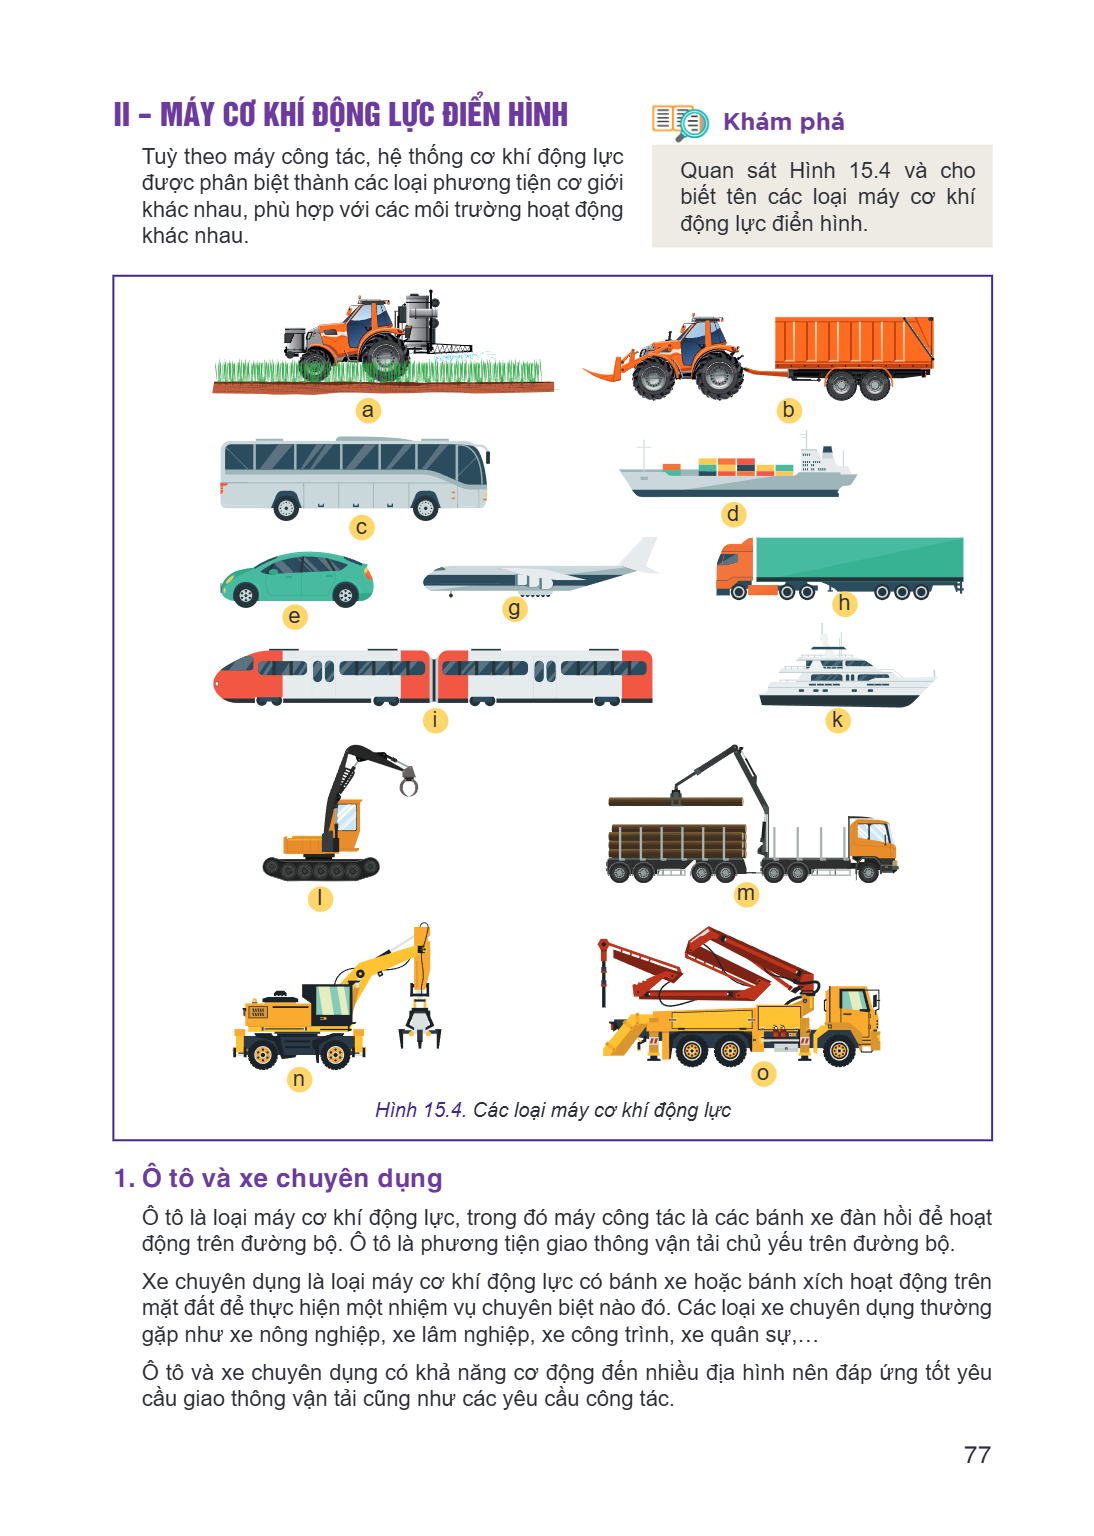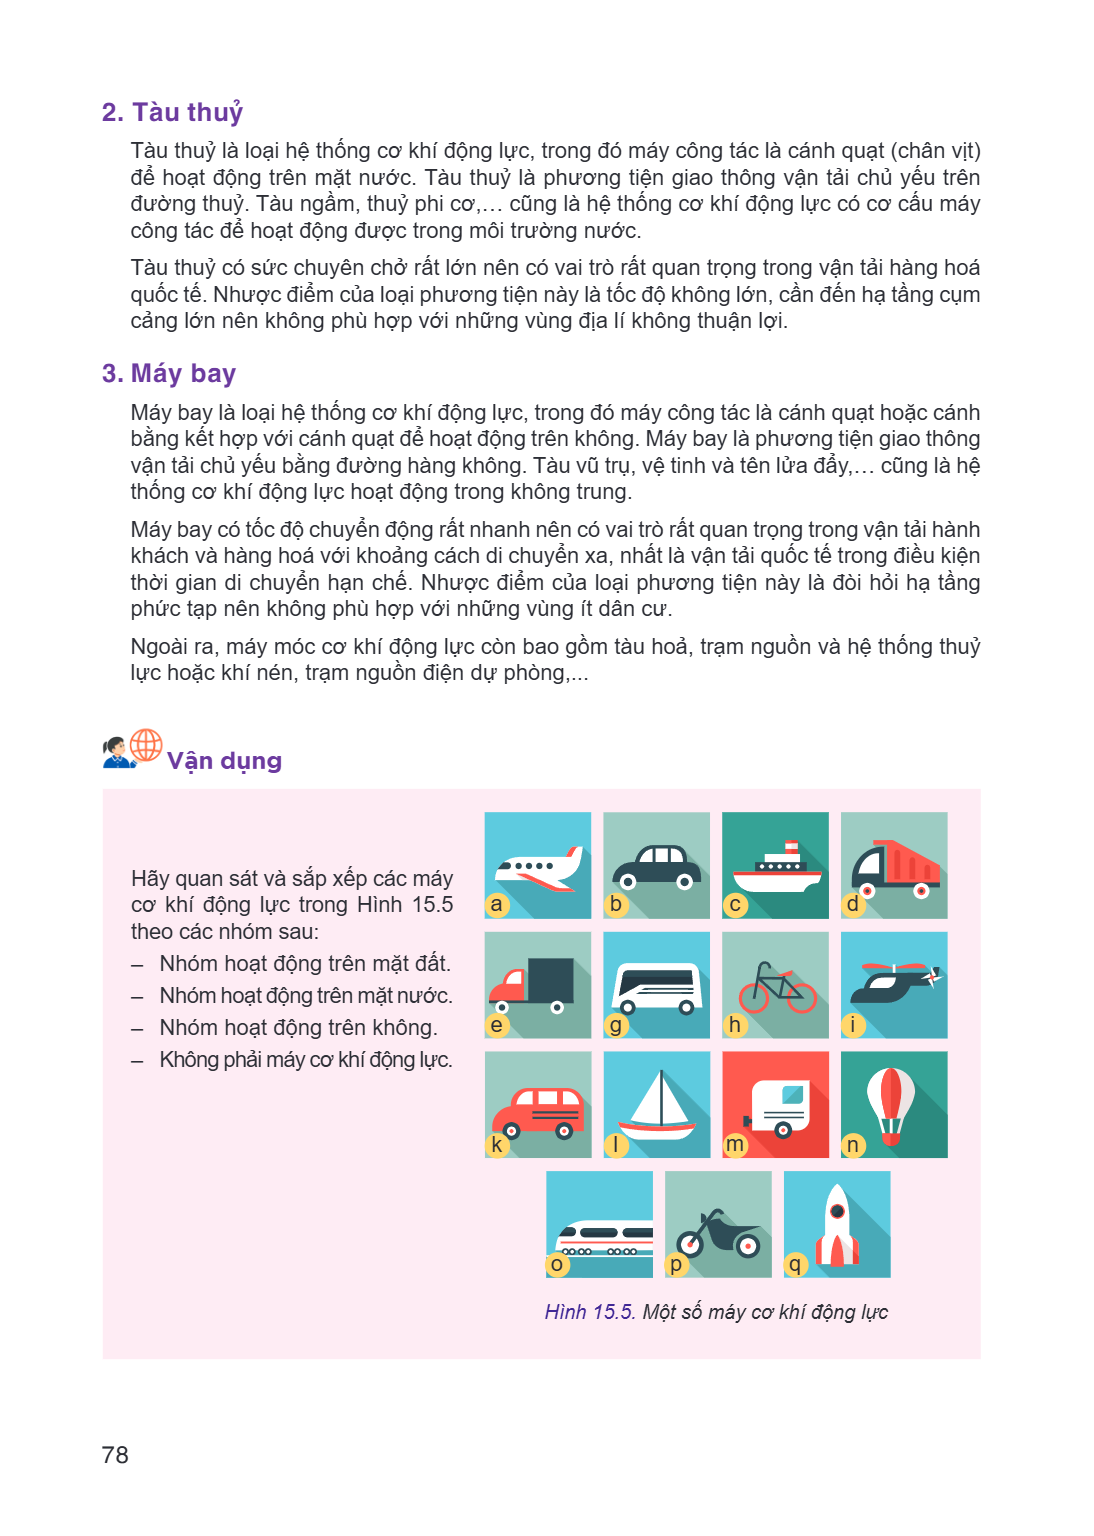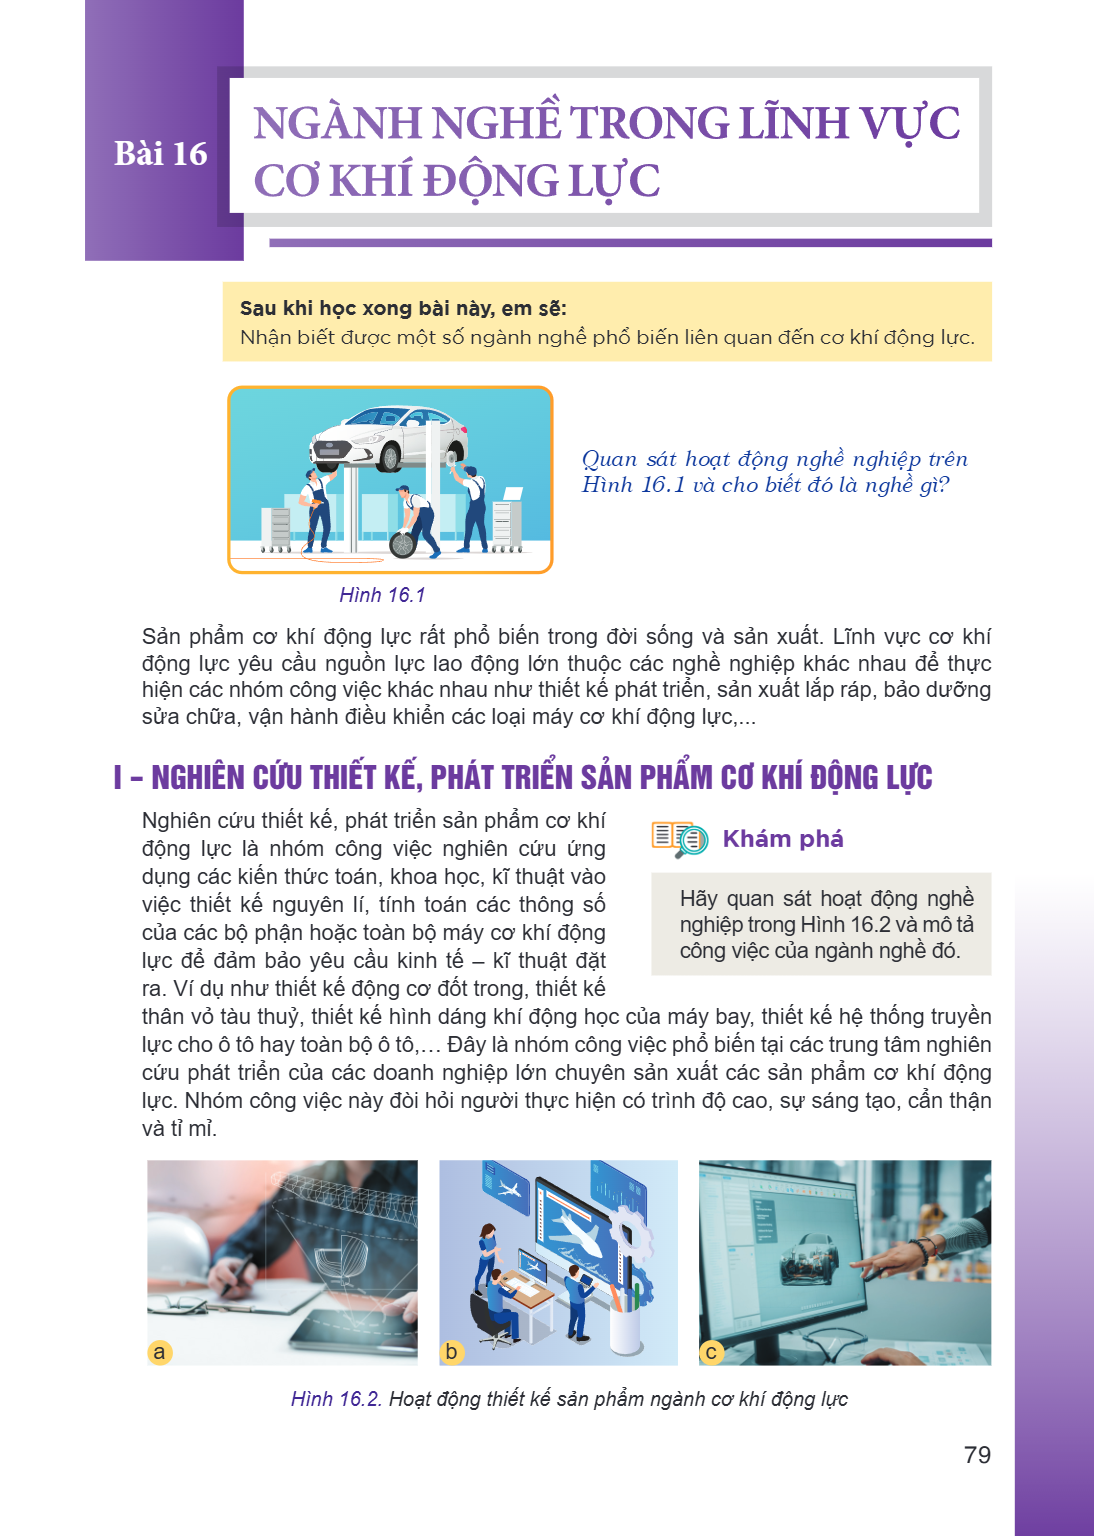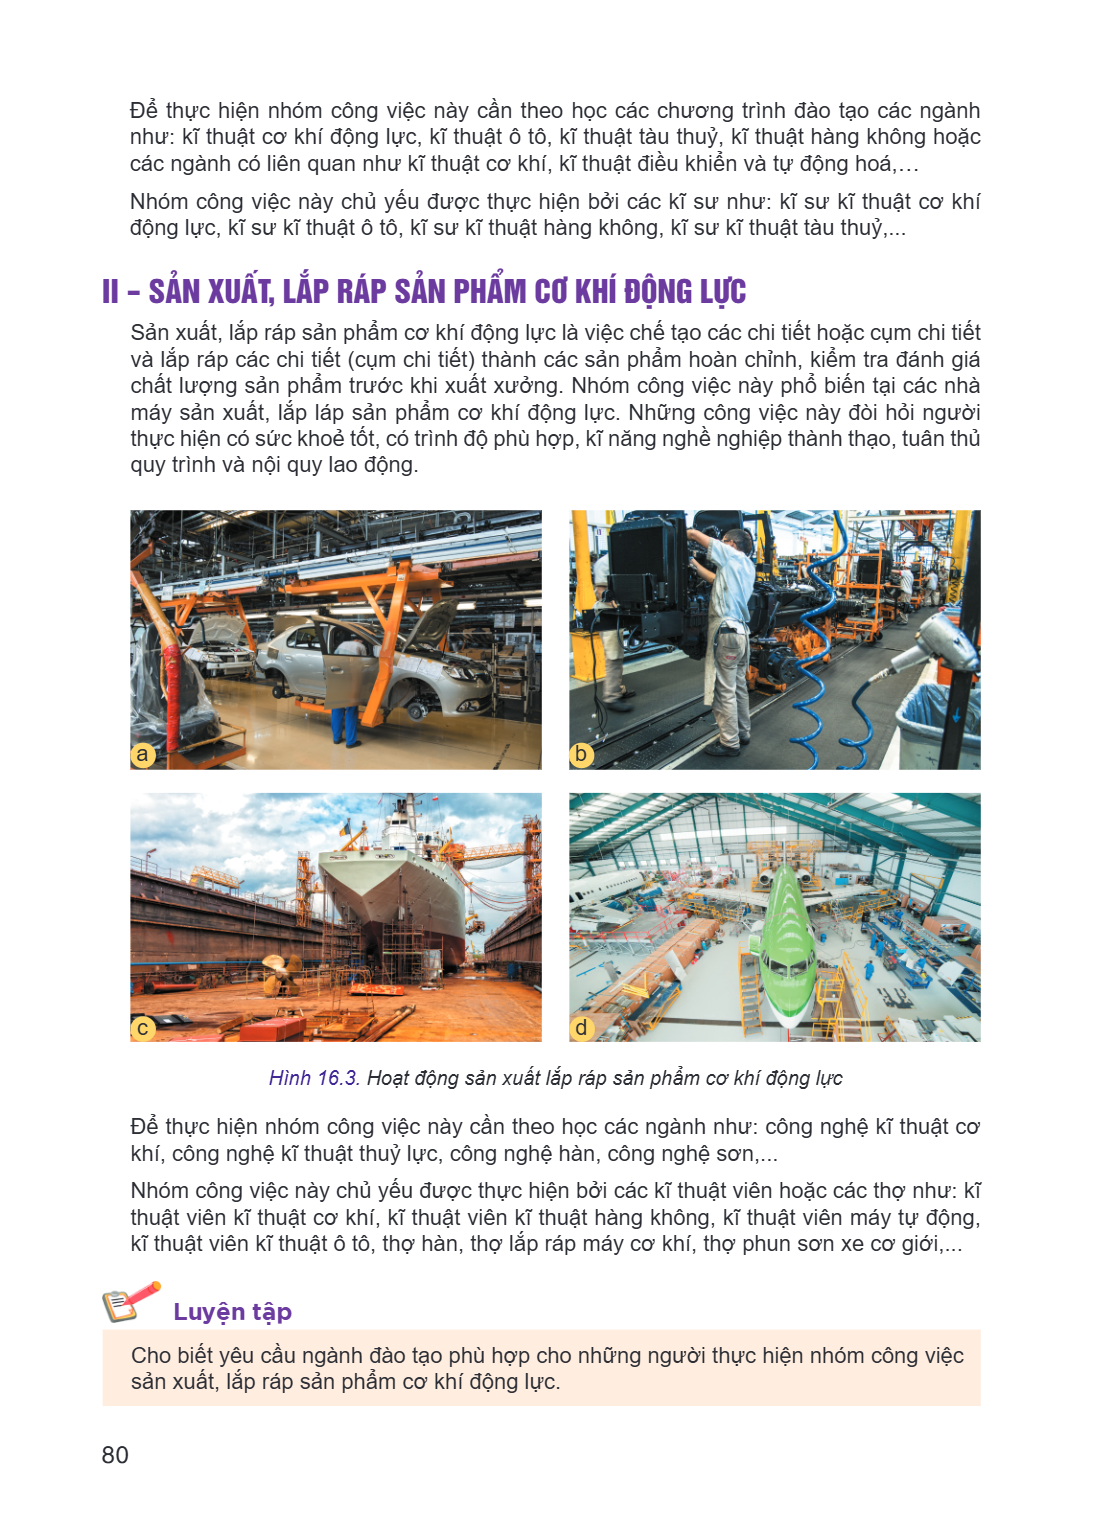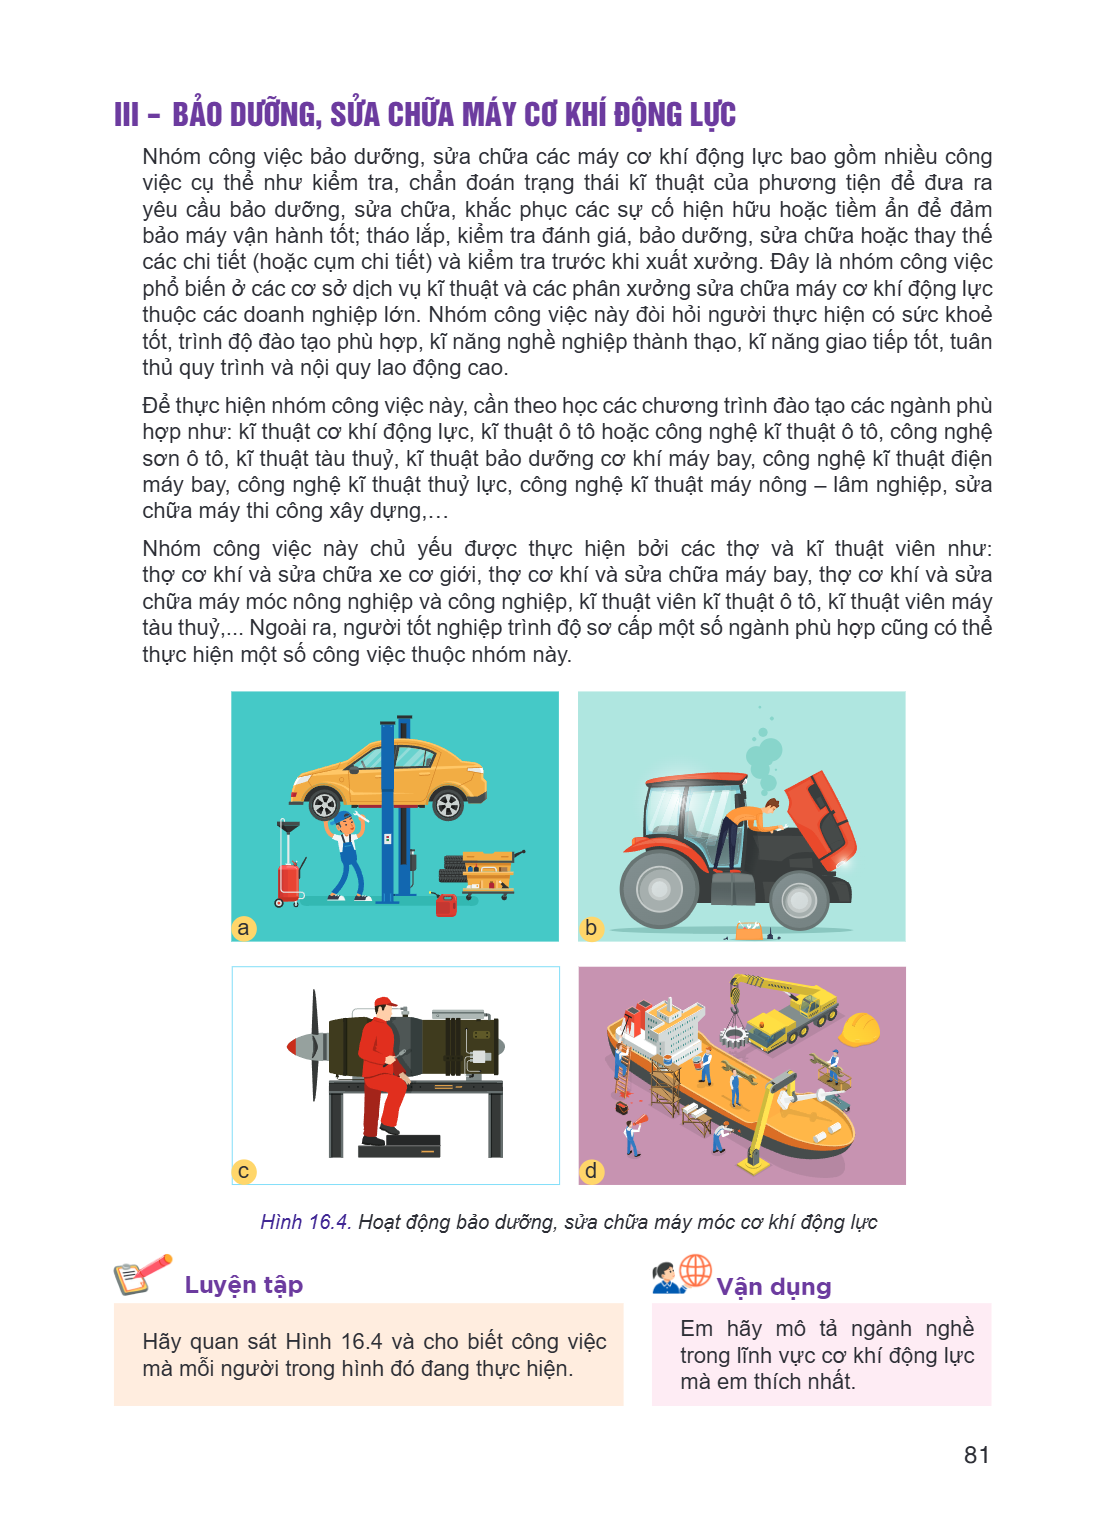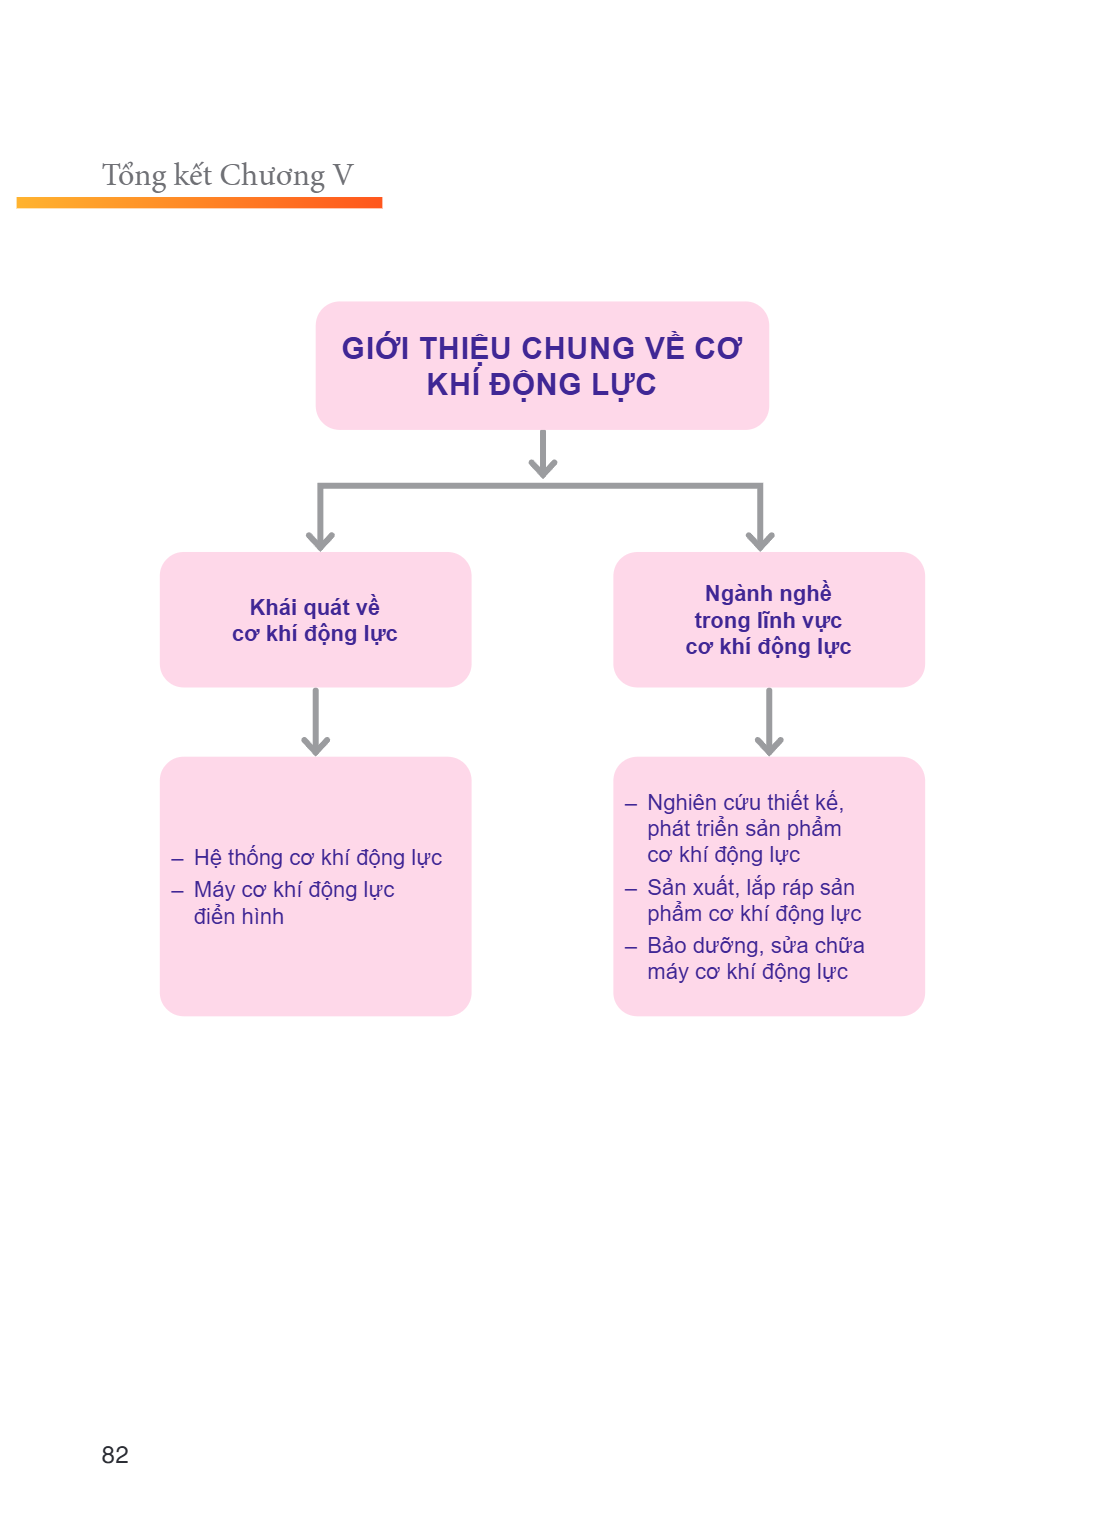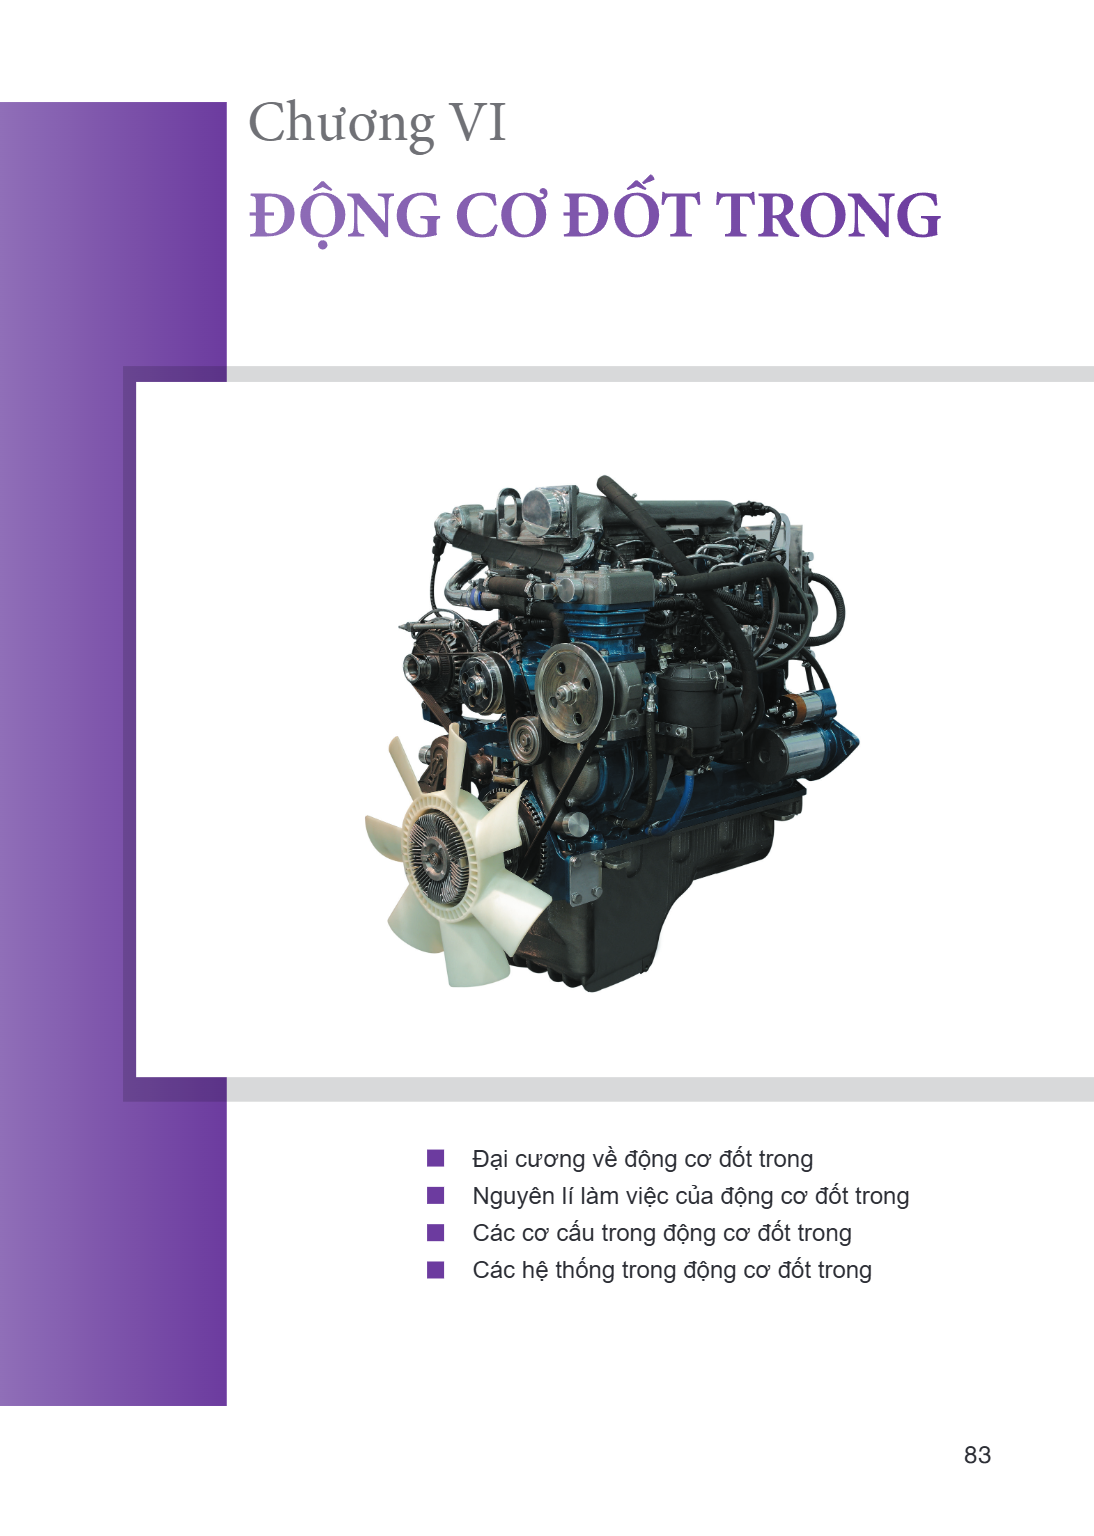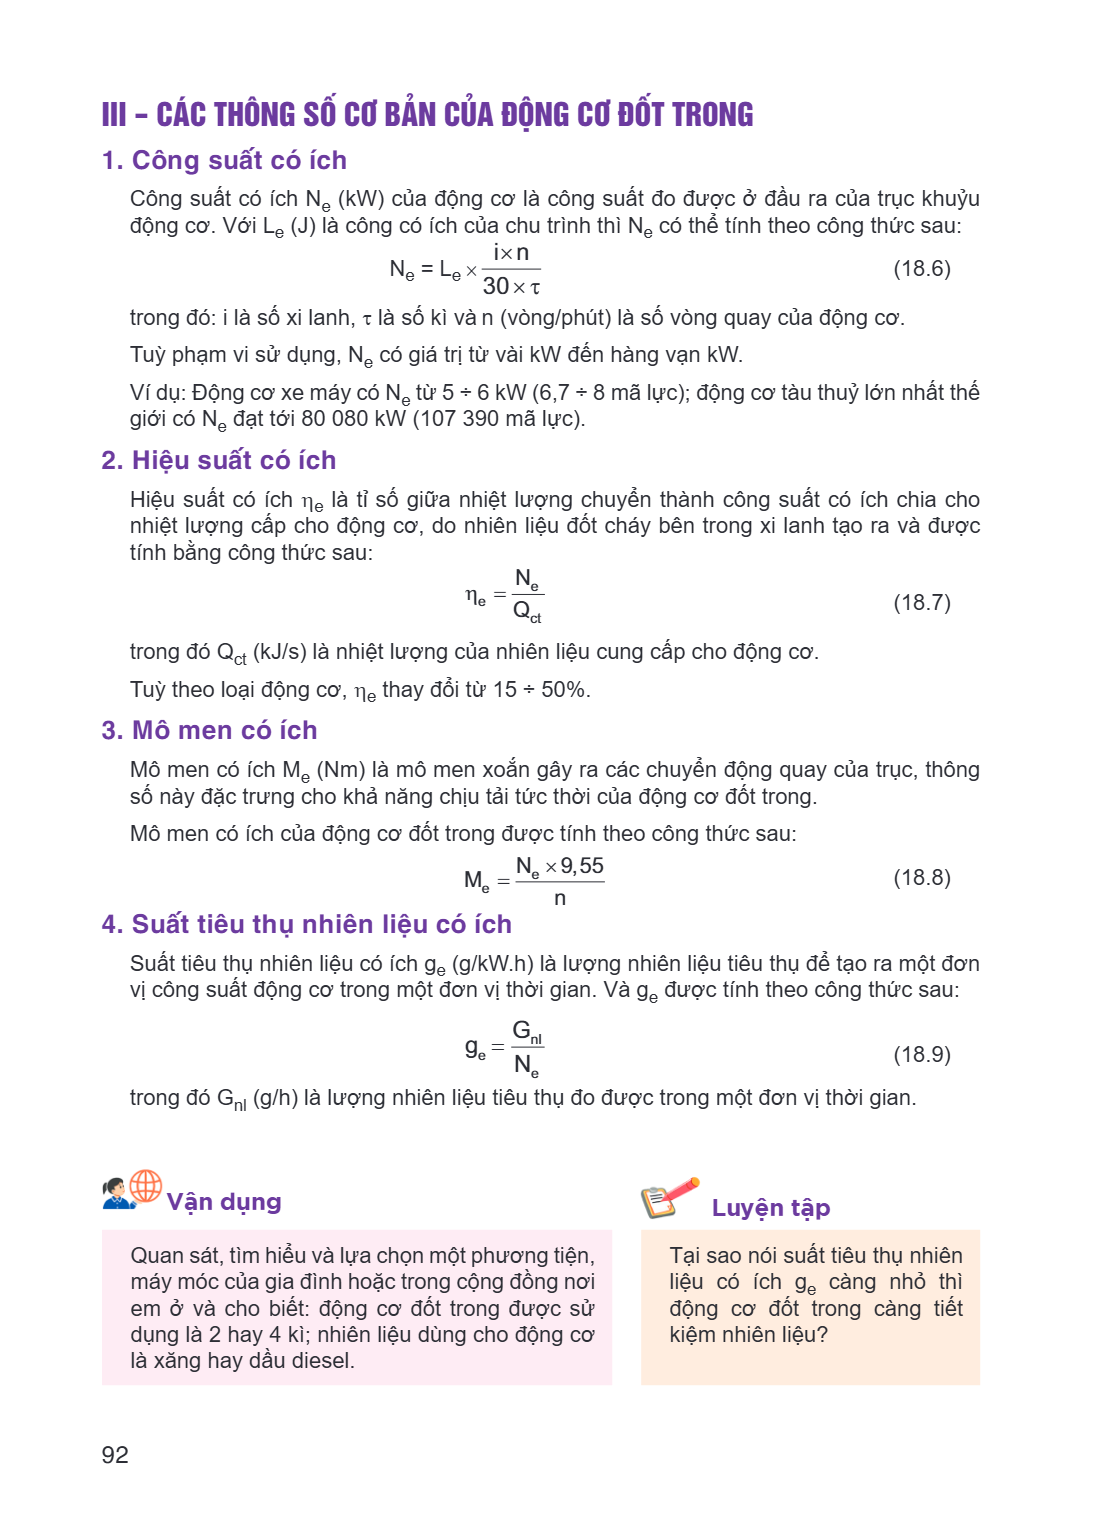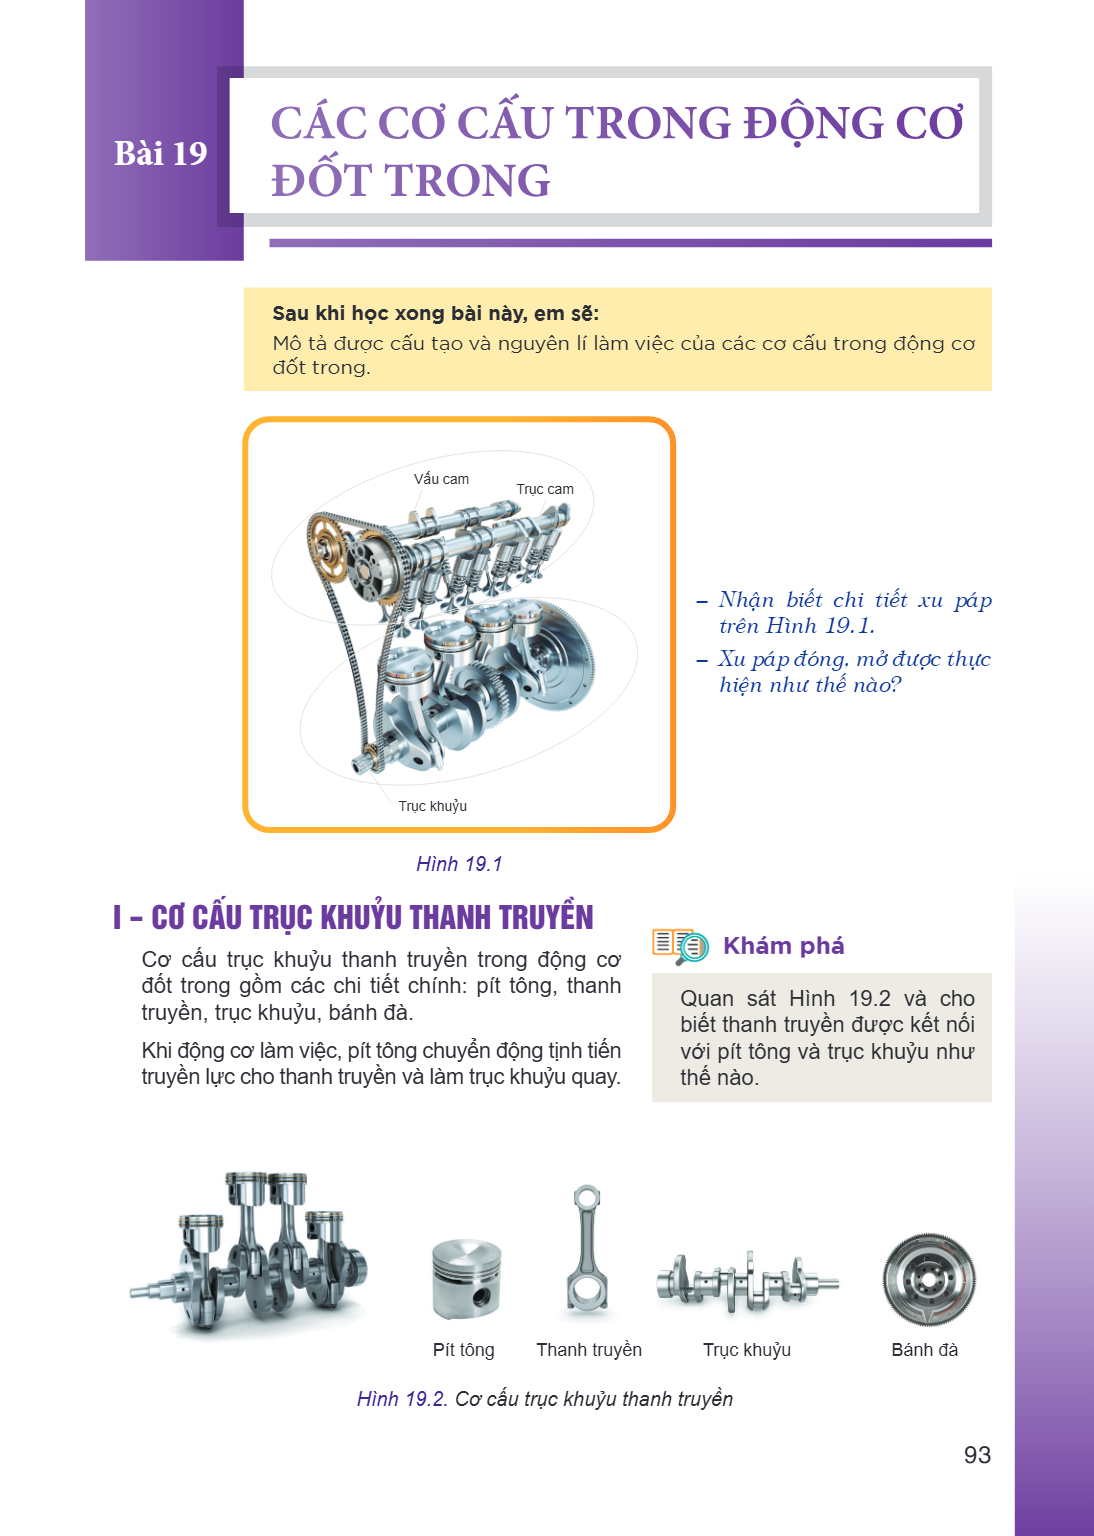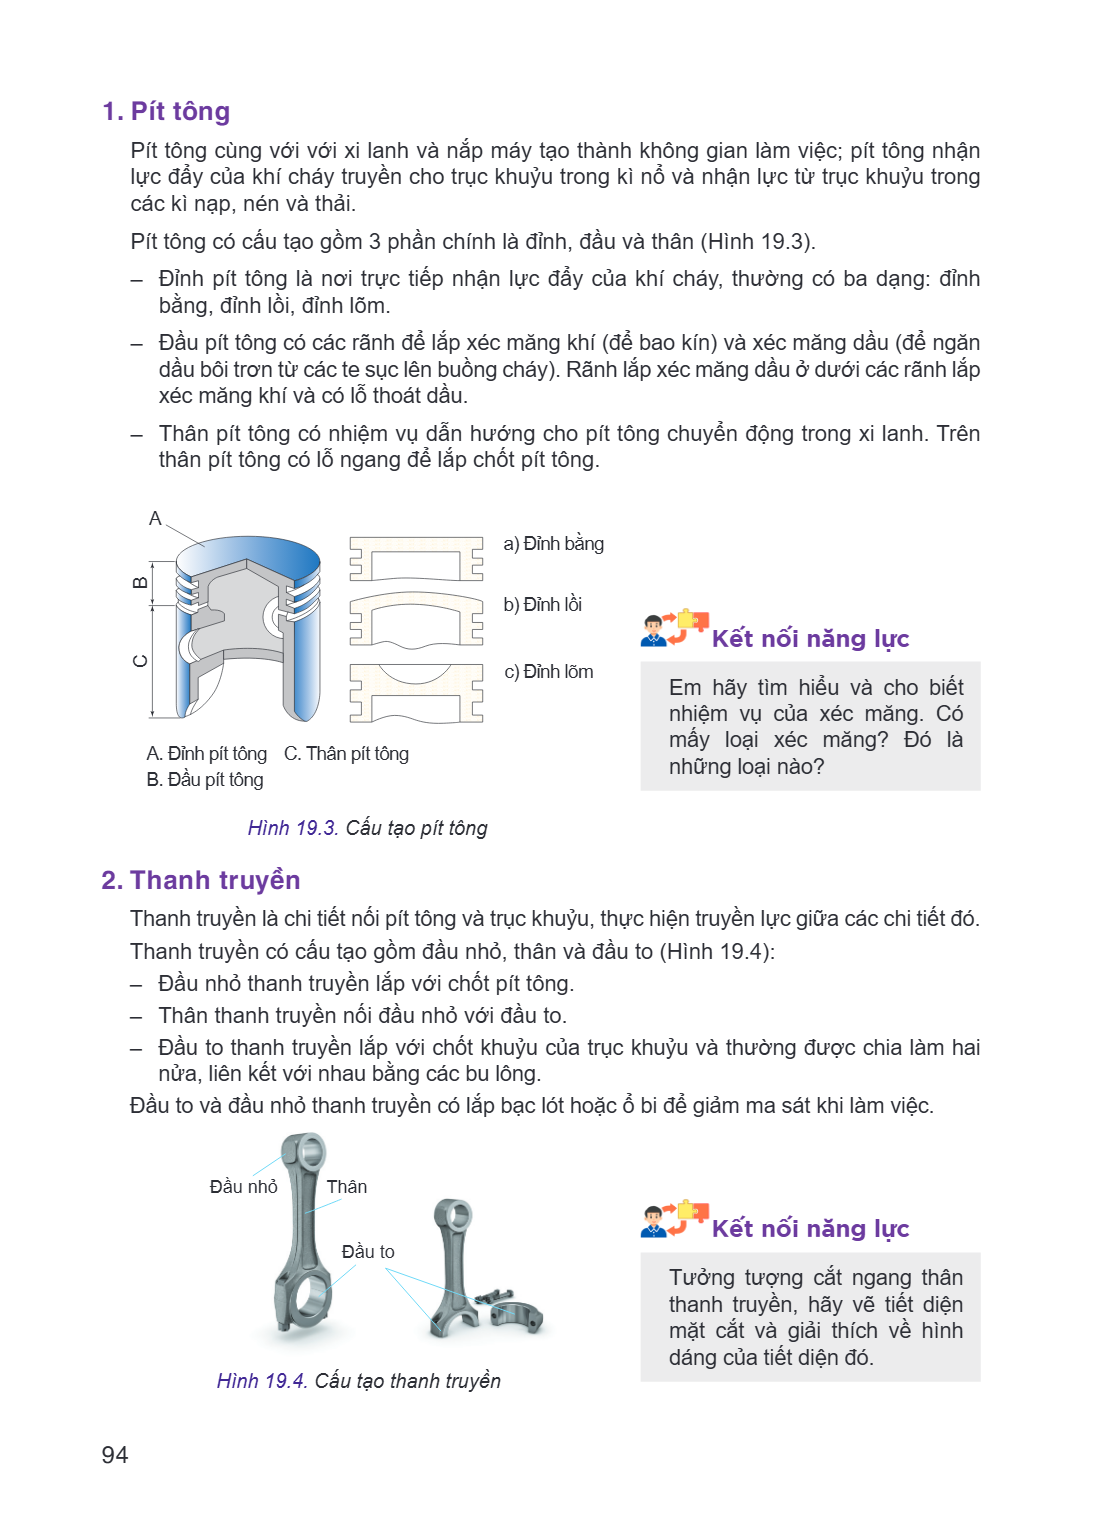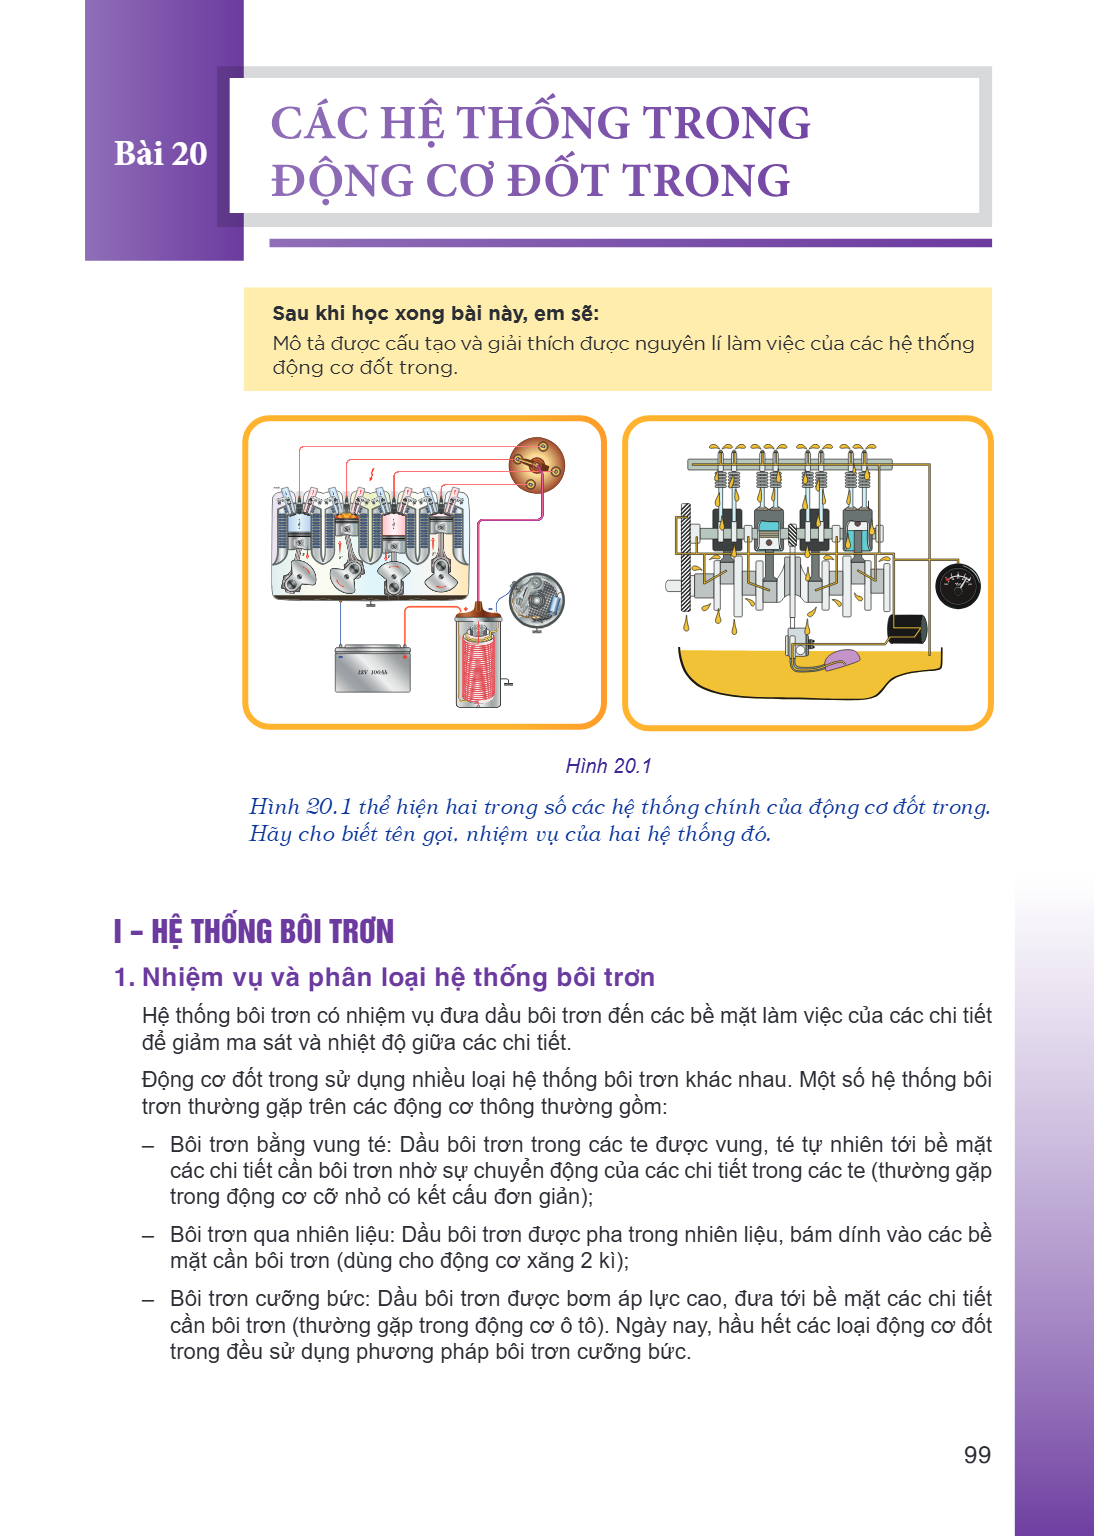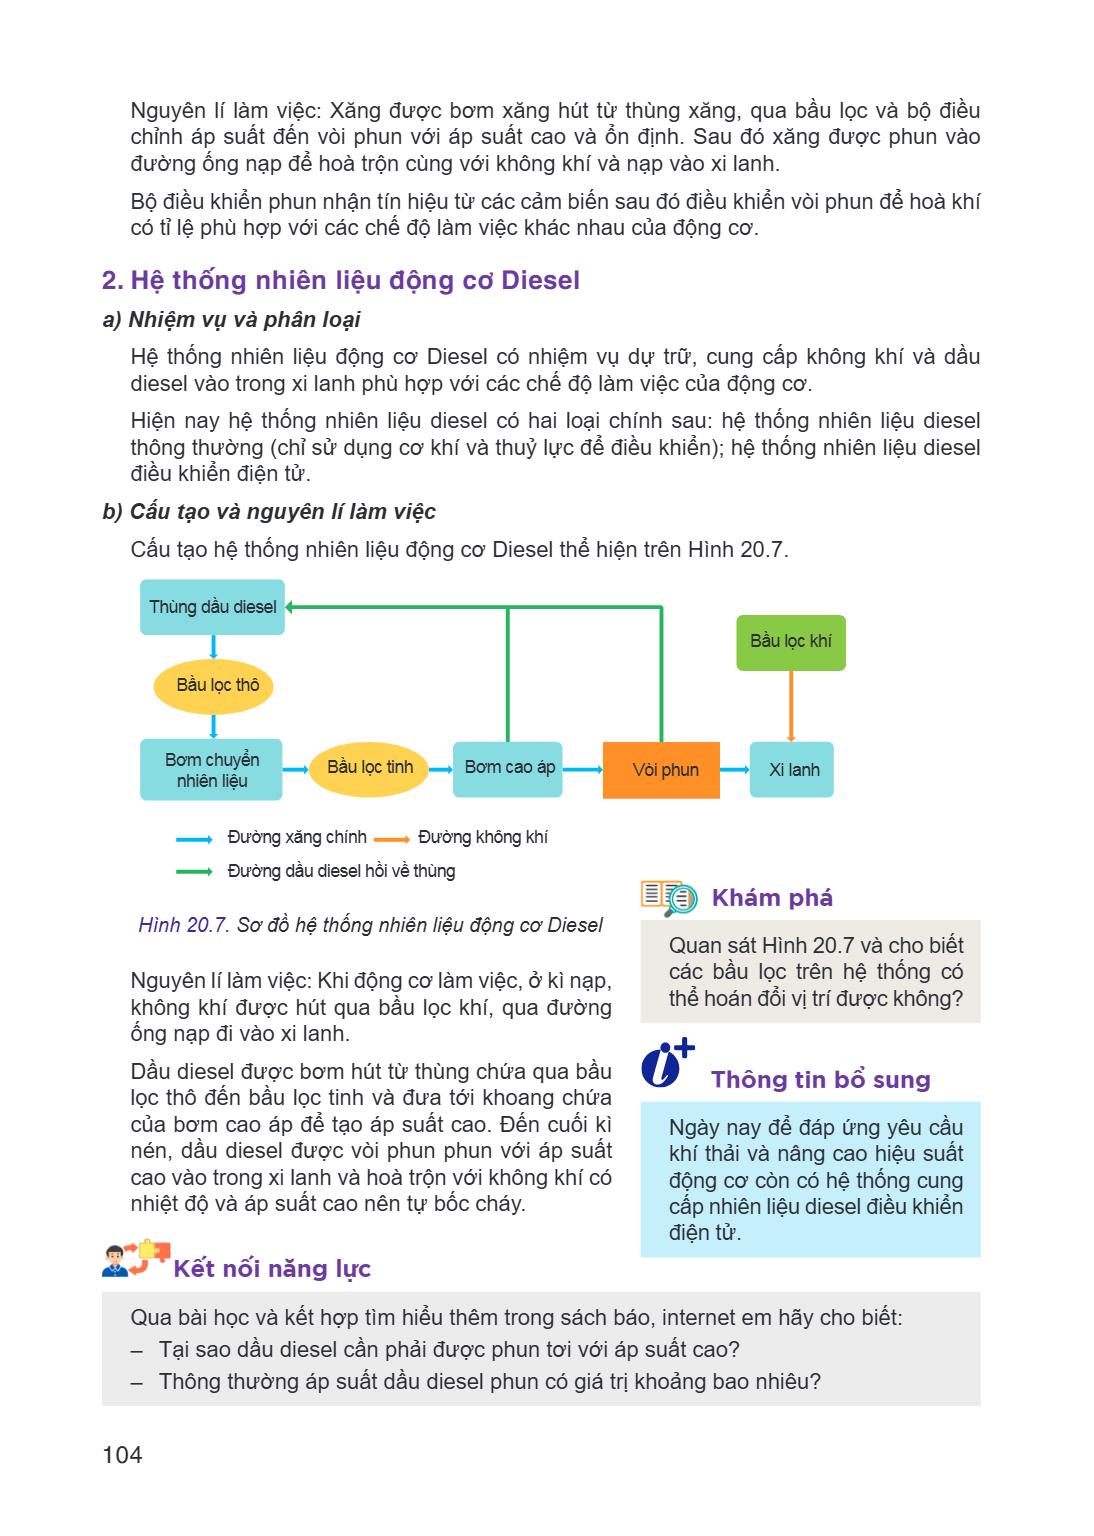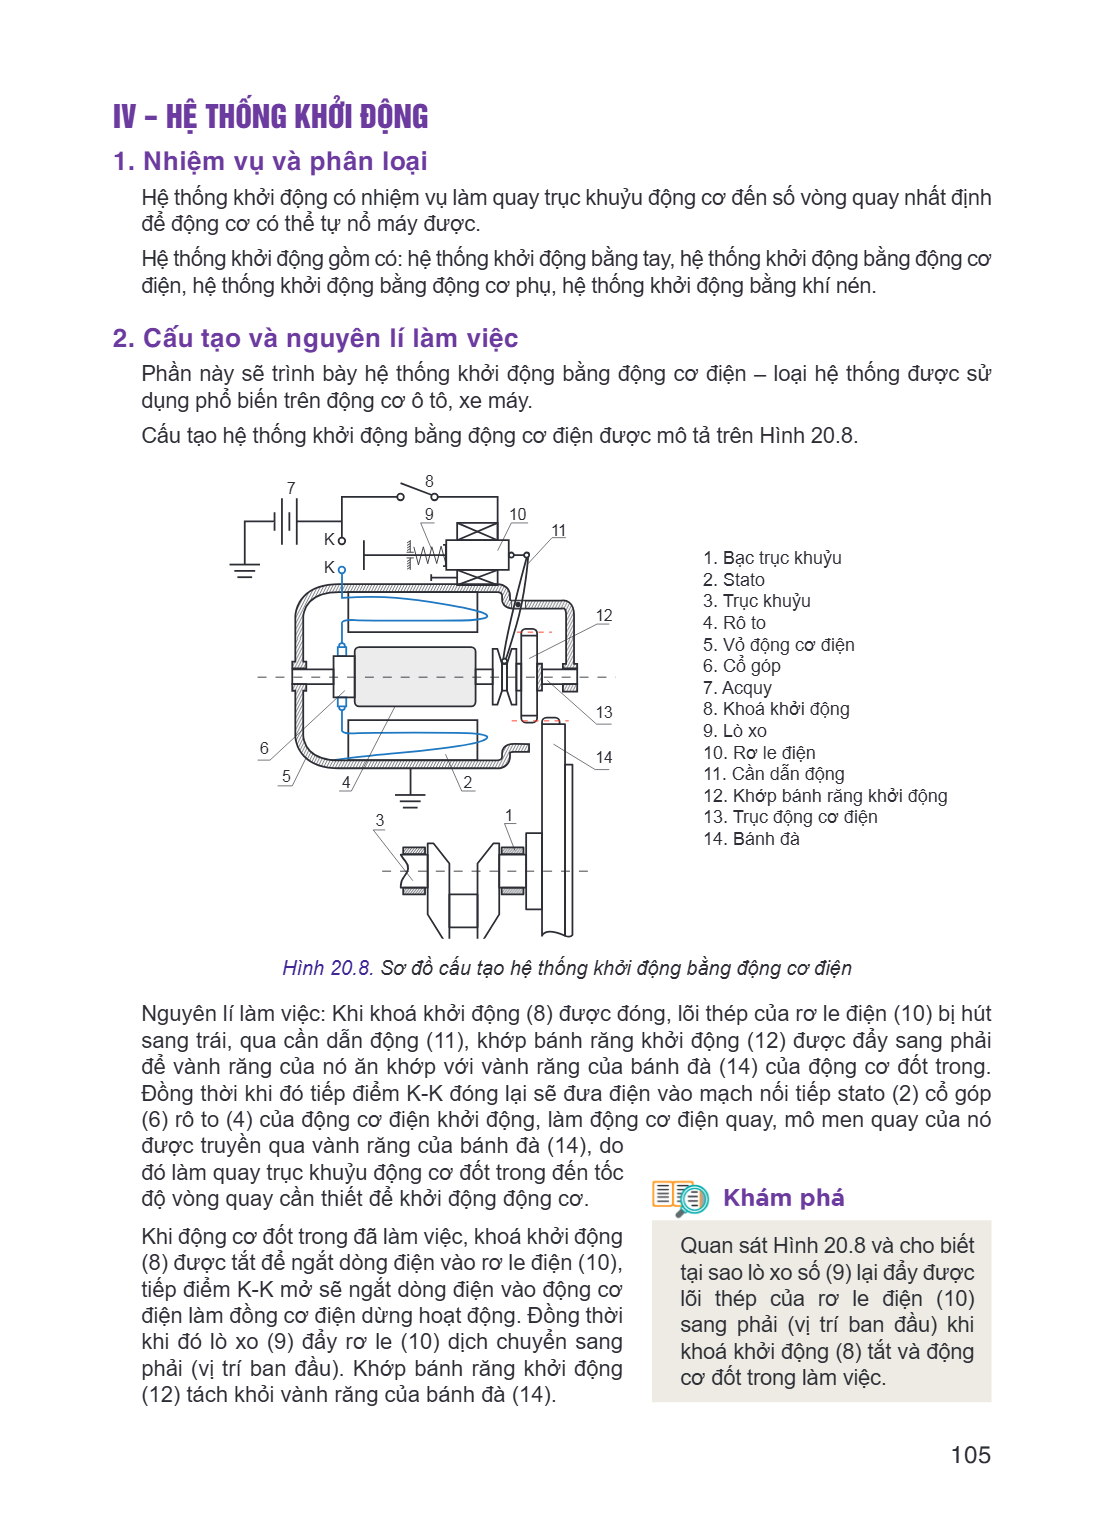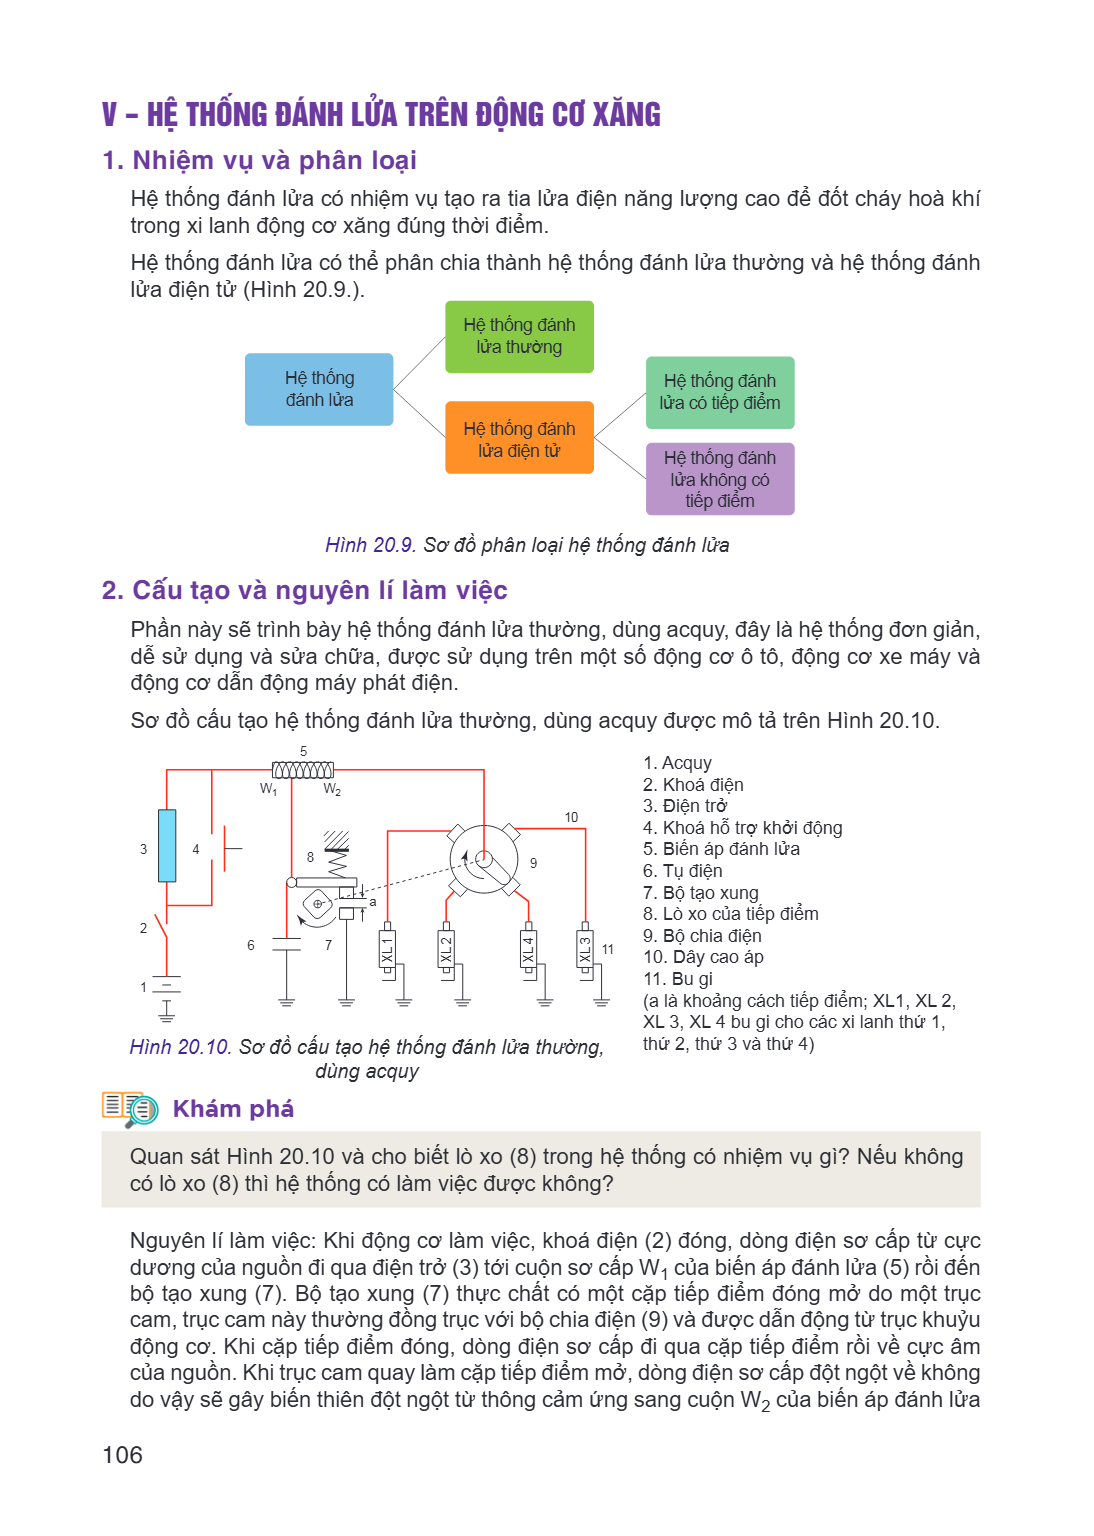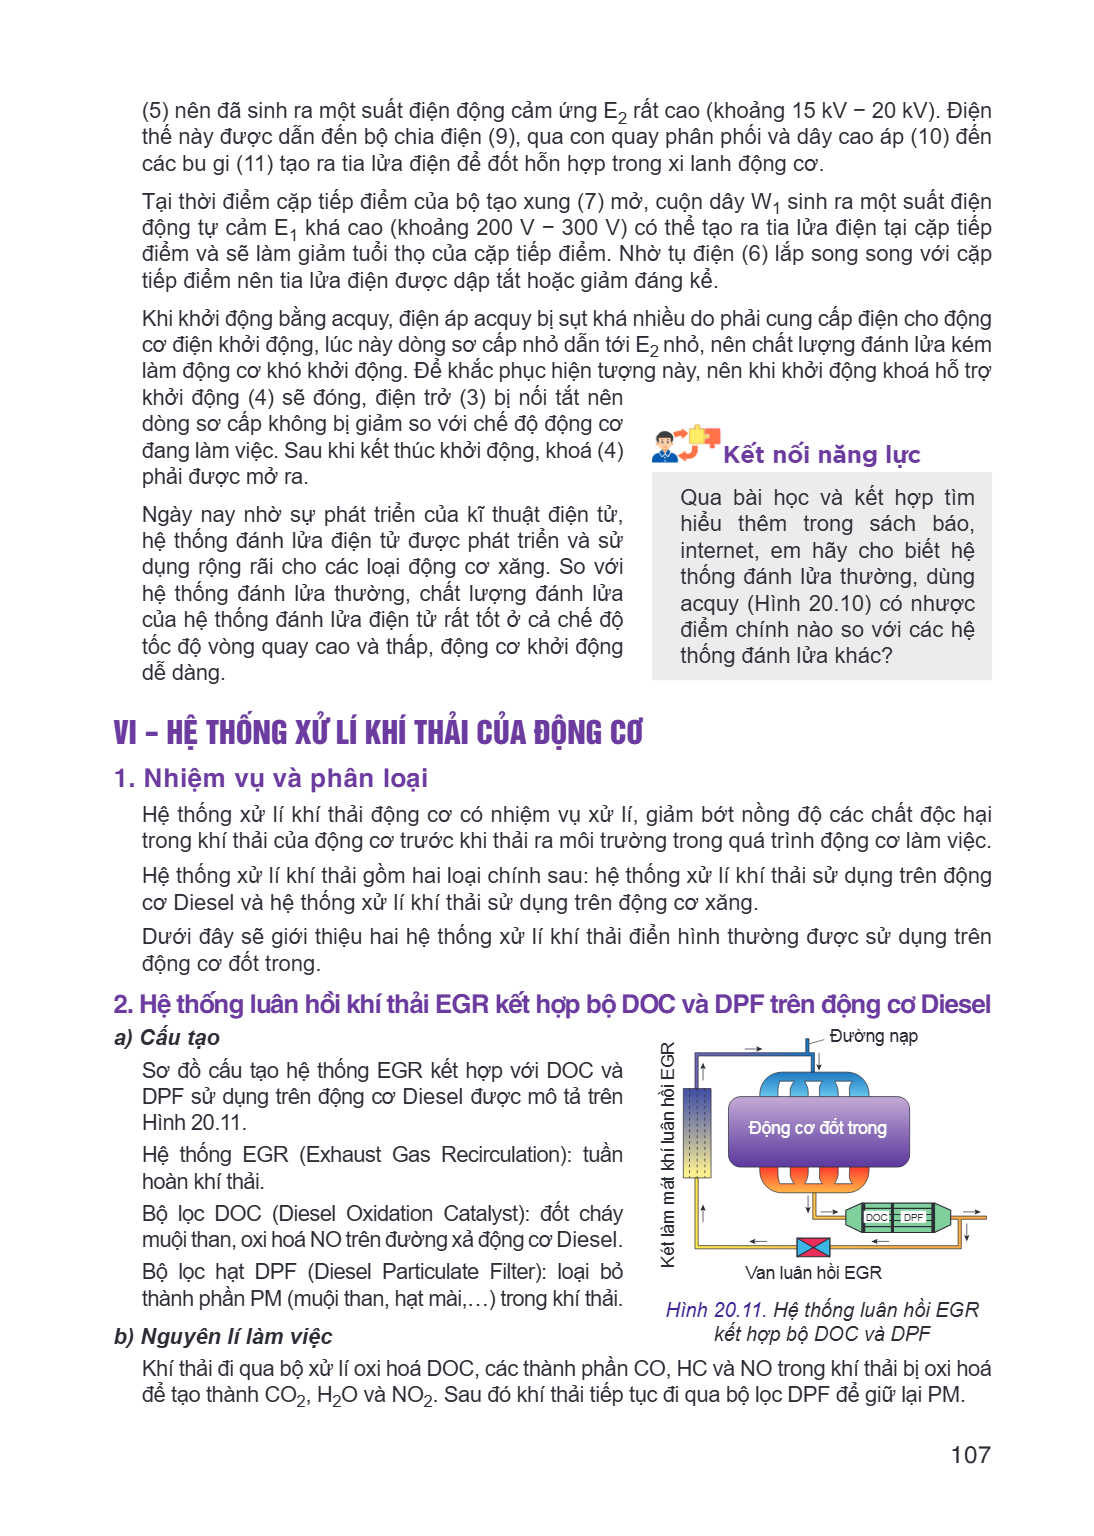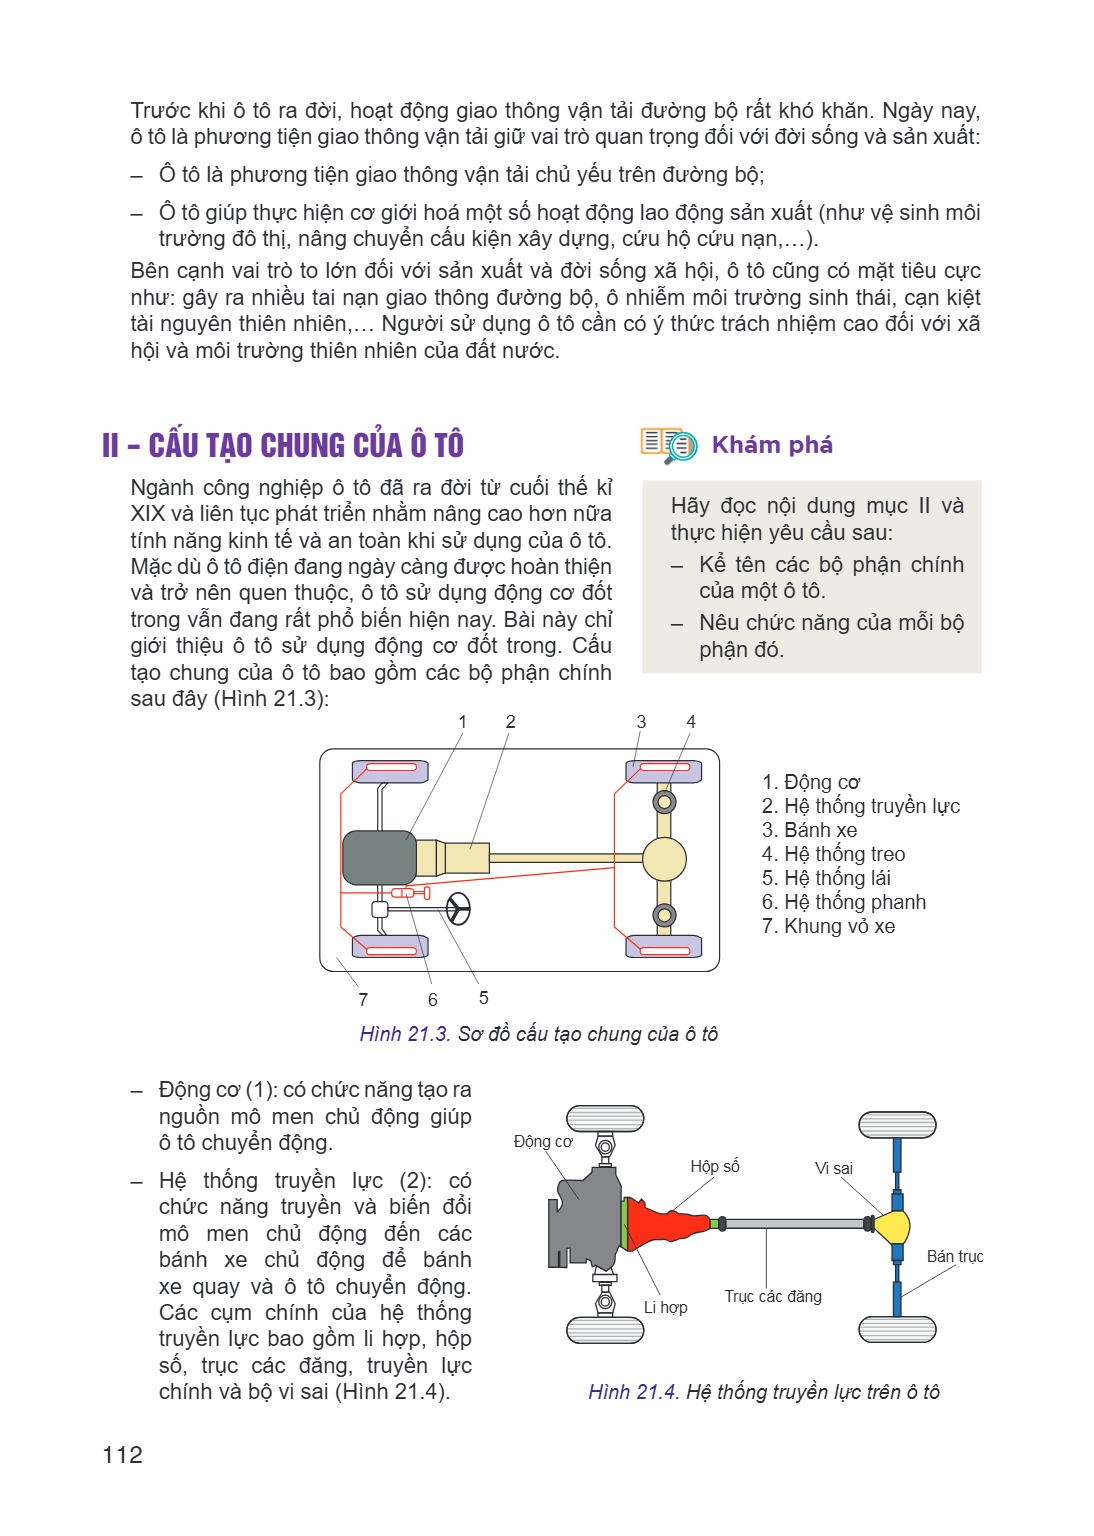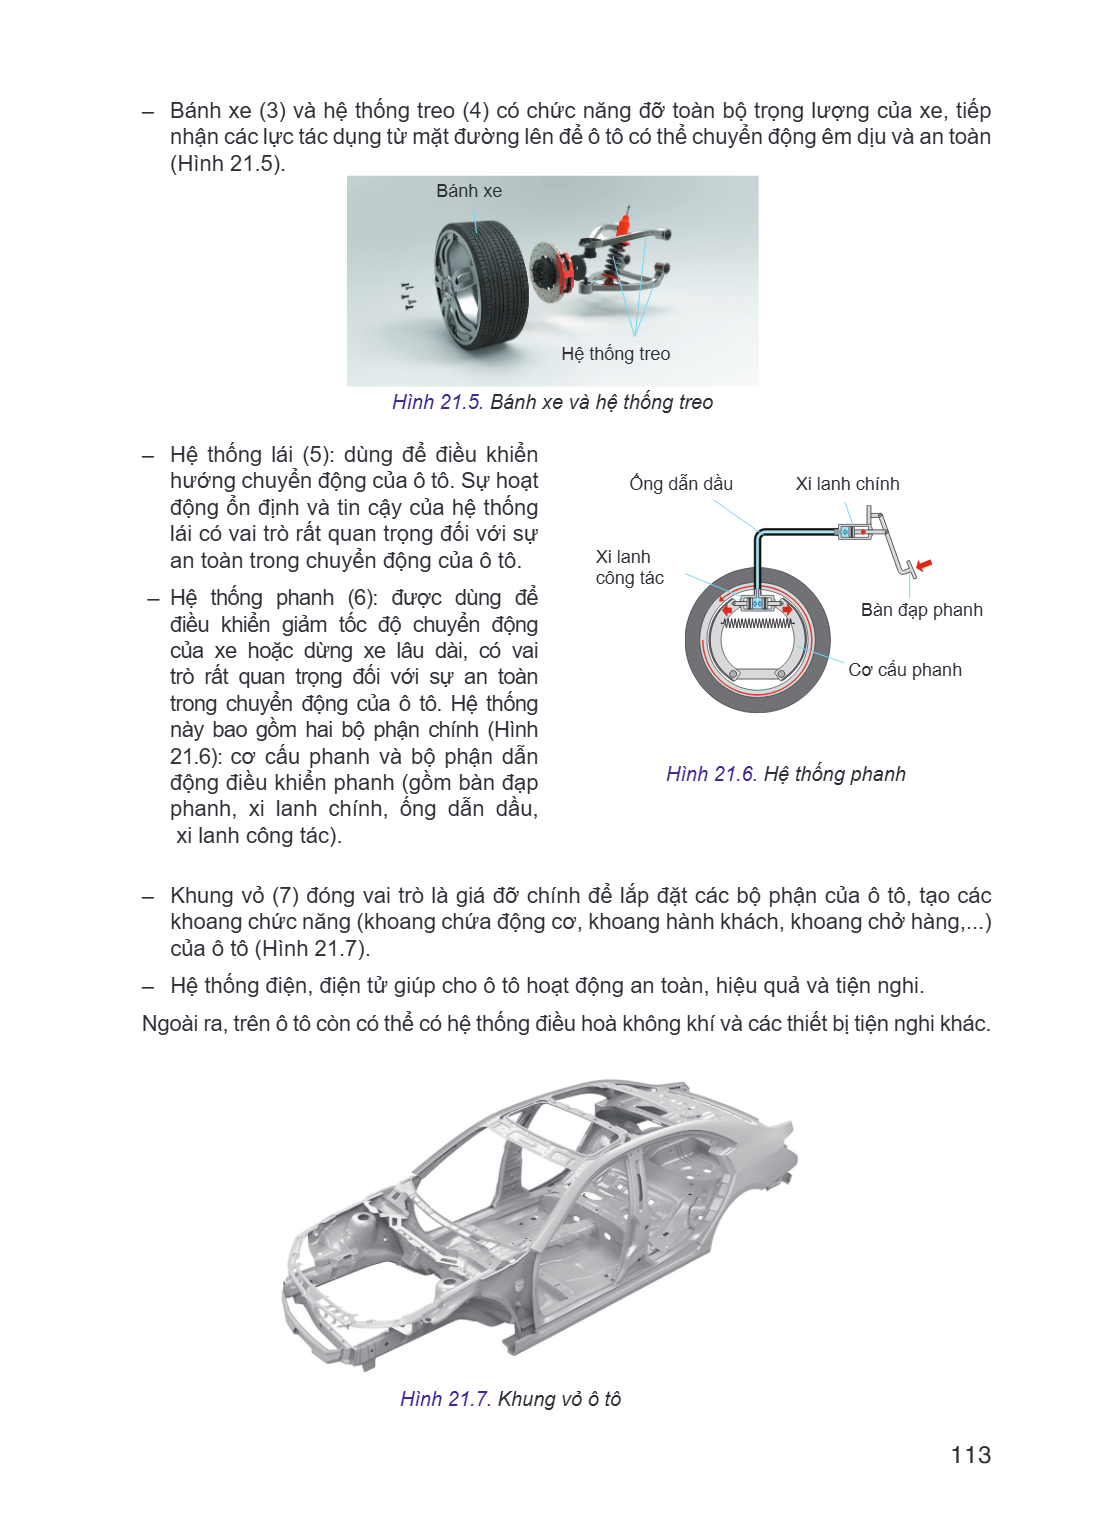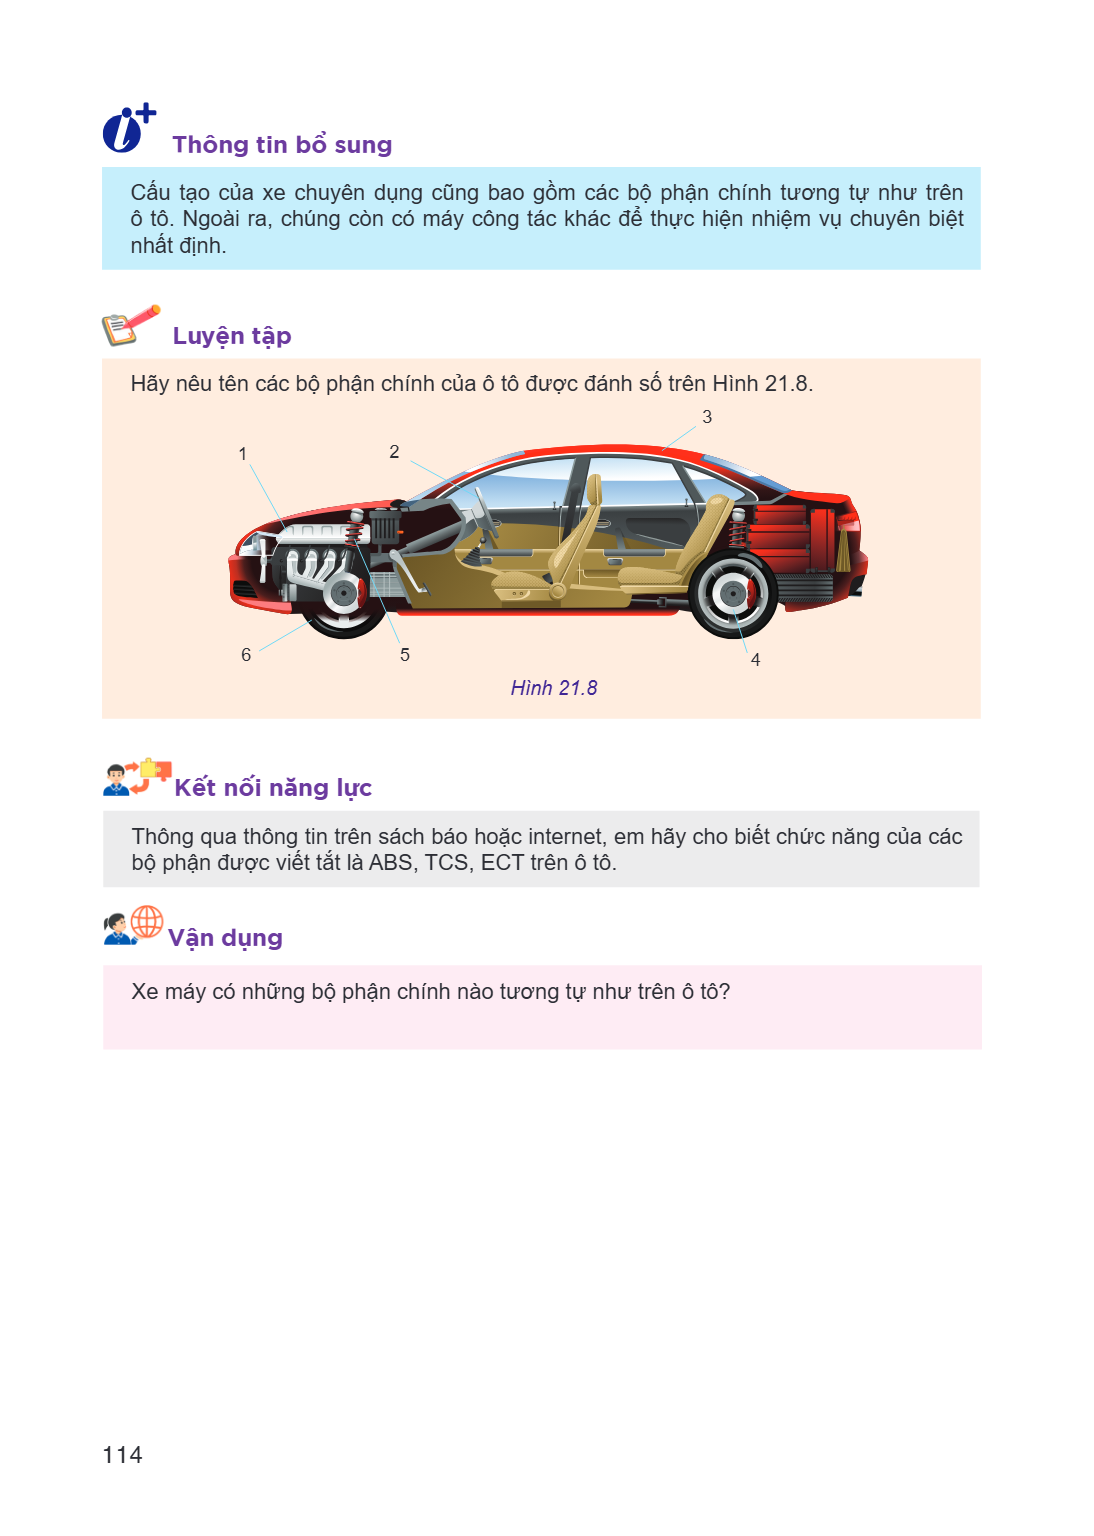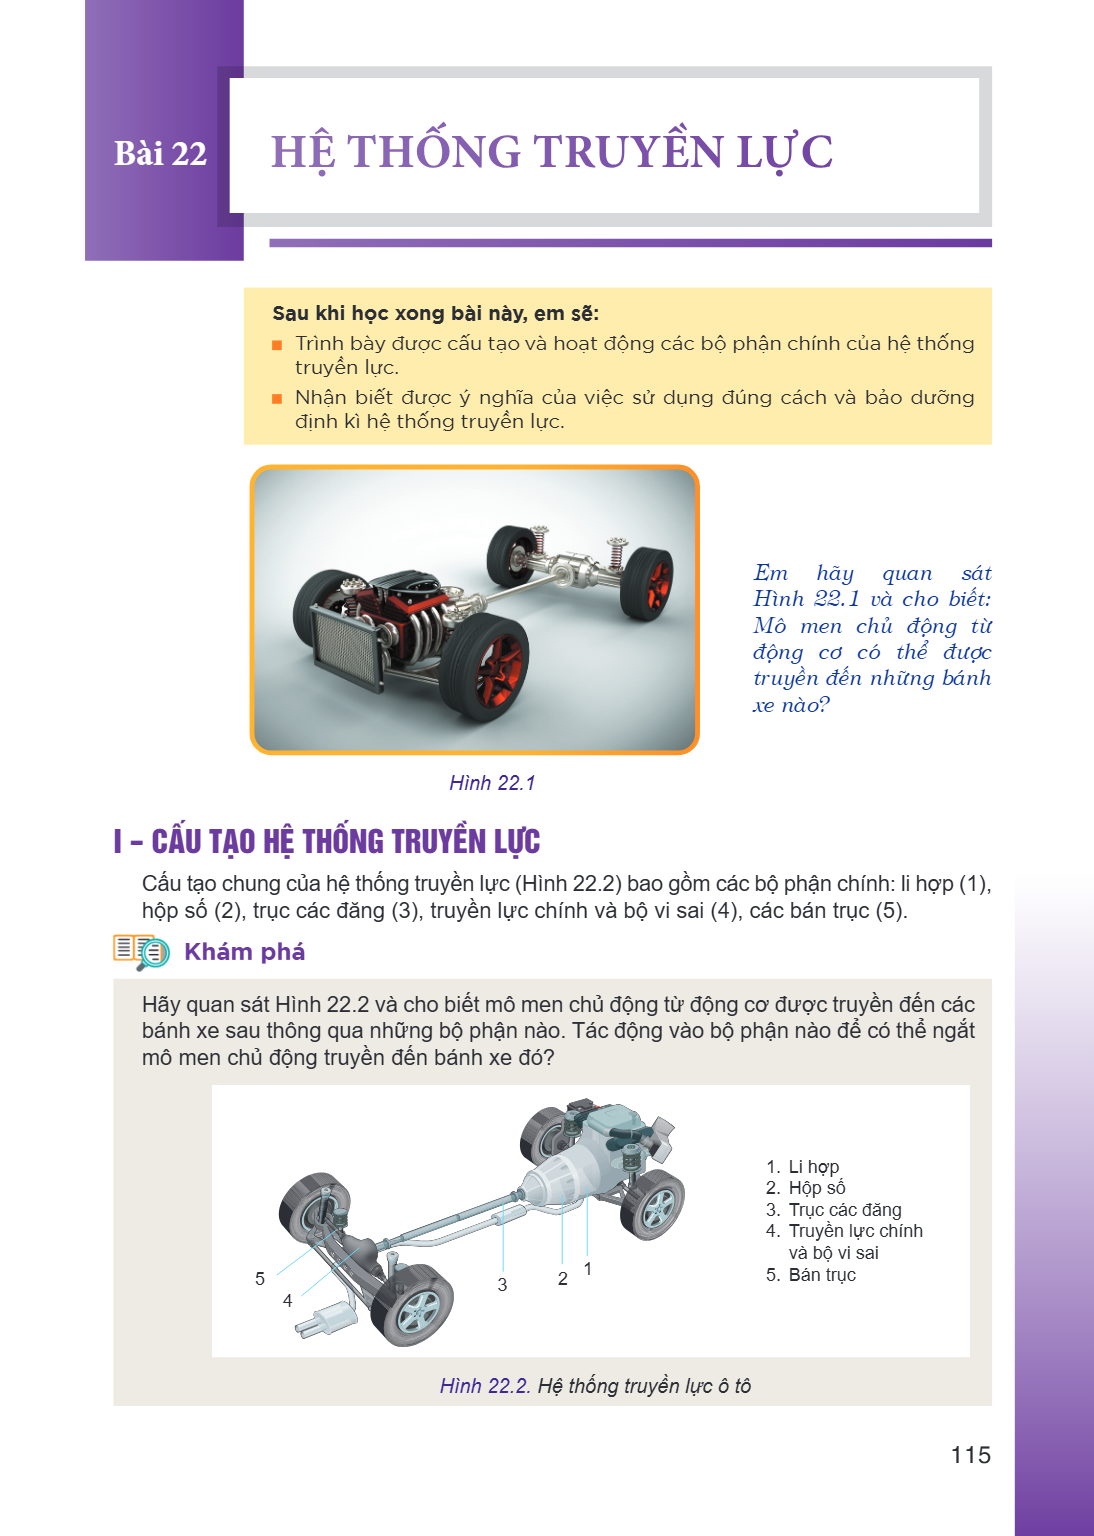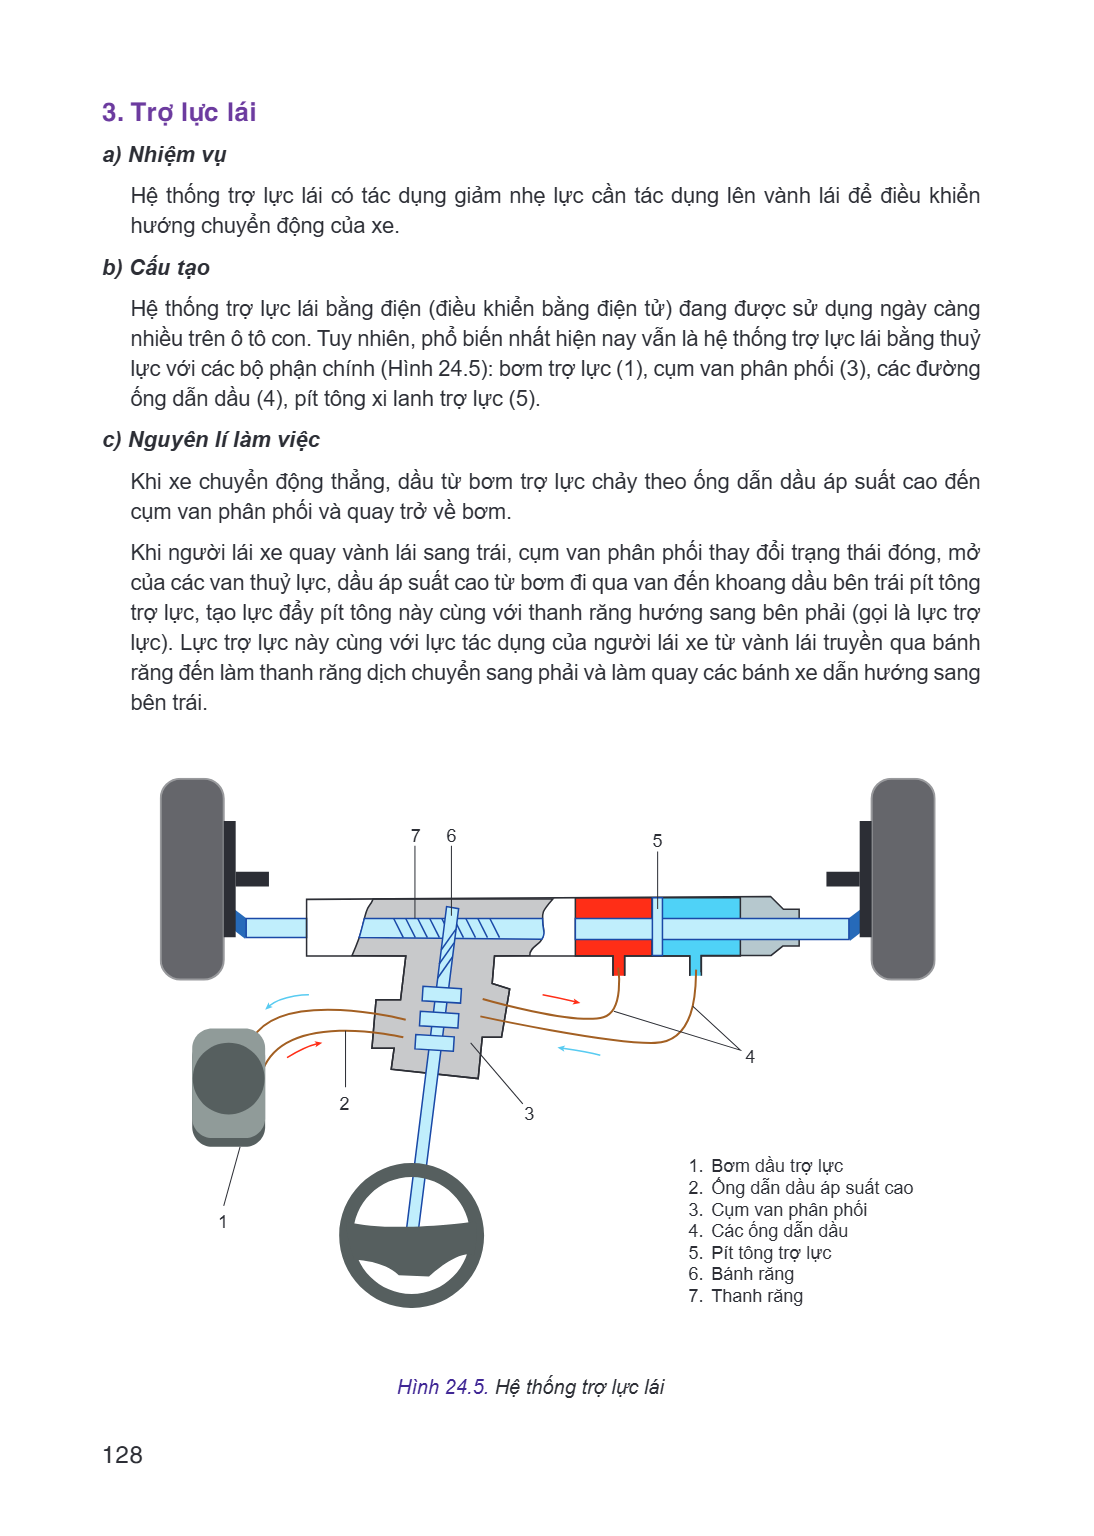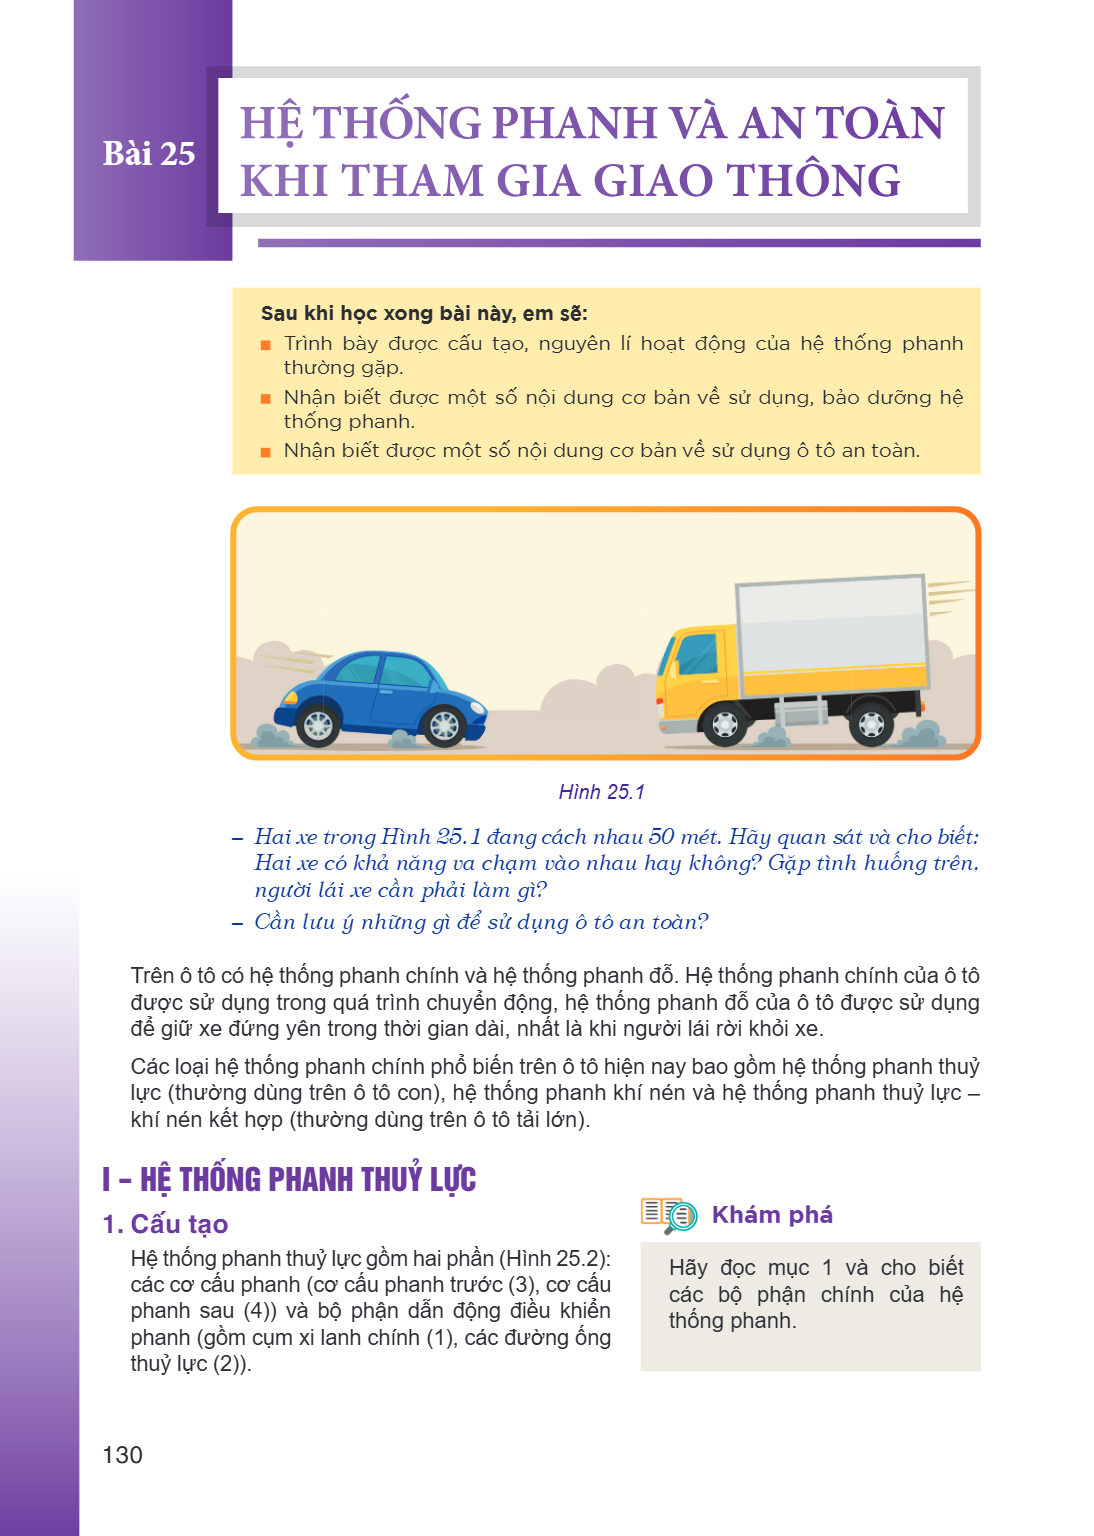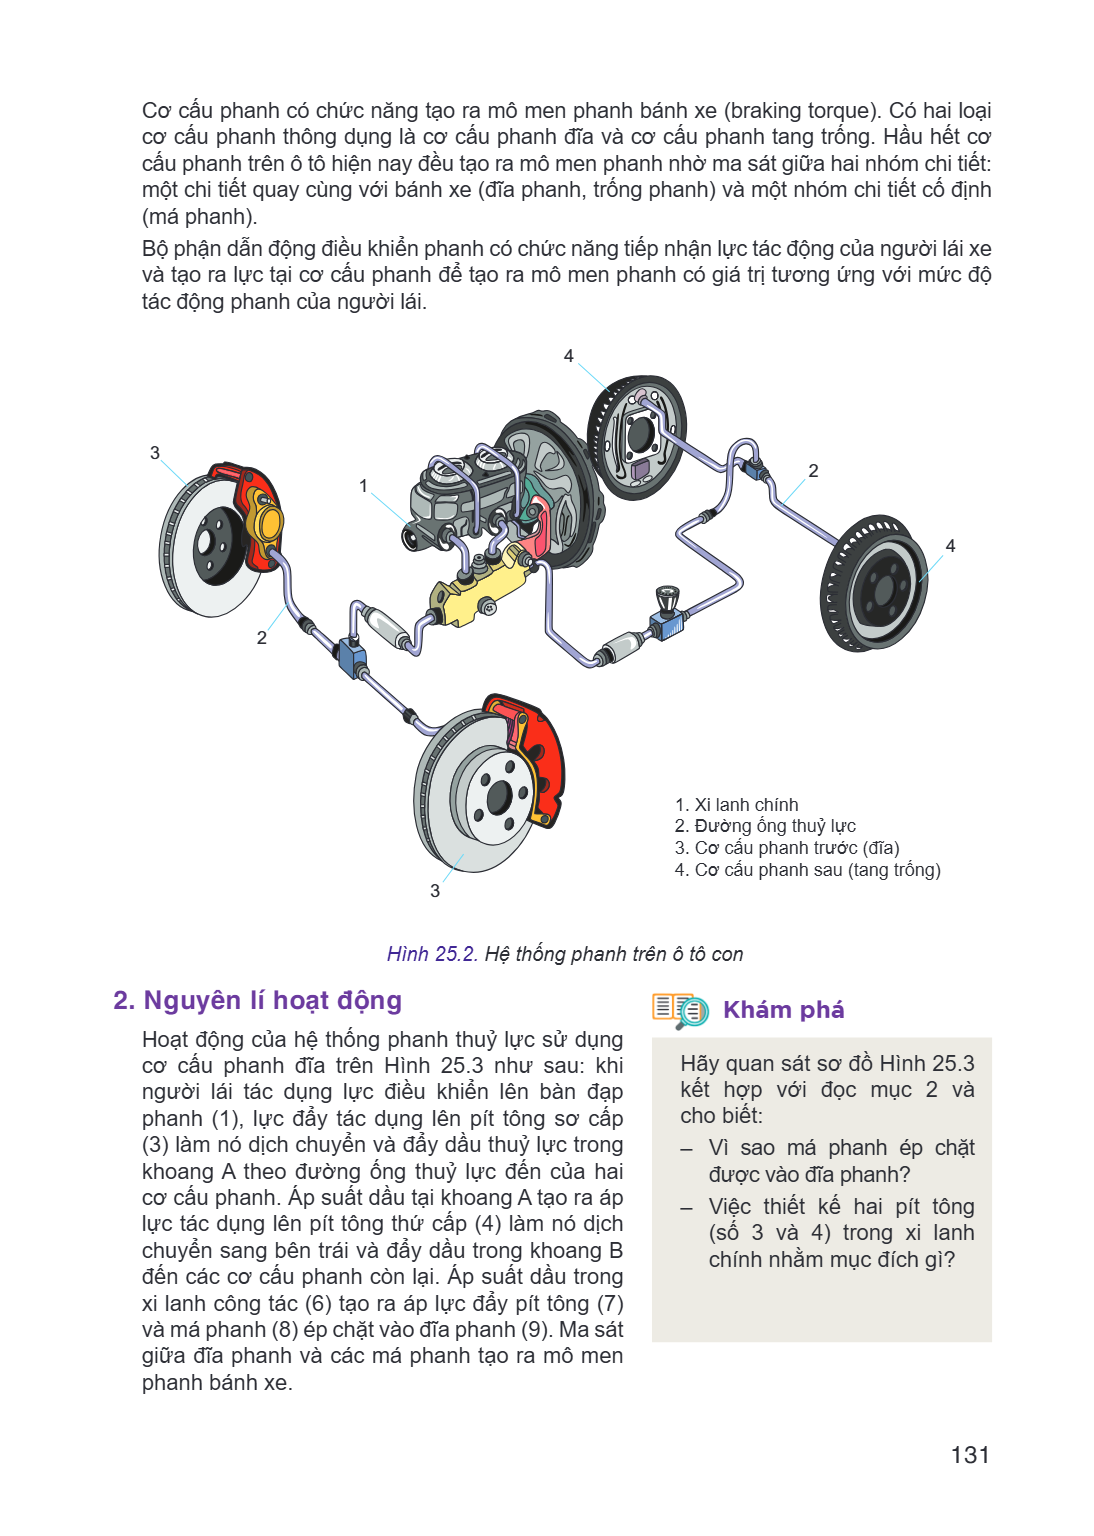
SGK - Công nghệ 11 (Công nghệ Cơ khí)
0/0
minus
100%
plus
Ghi chú
setting
share
Nền
Đọc offline

Lưu sách trên máy

Đang kiểm tra...

list Mục lục
list Mục lục
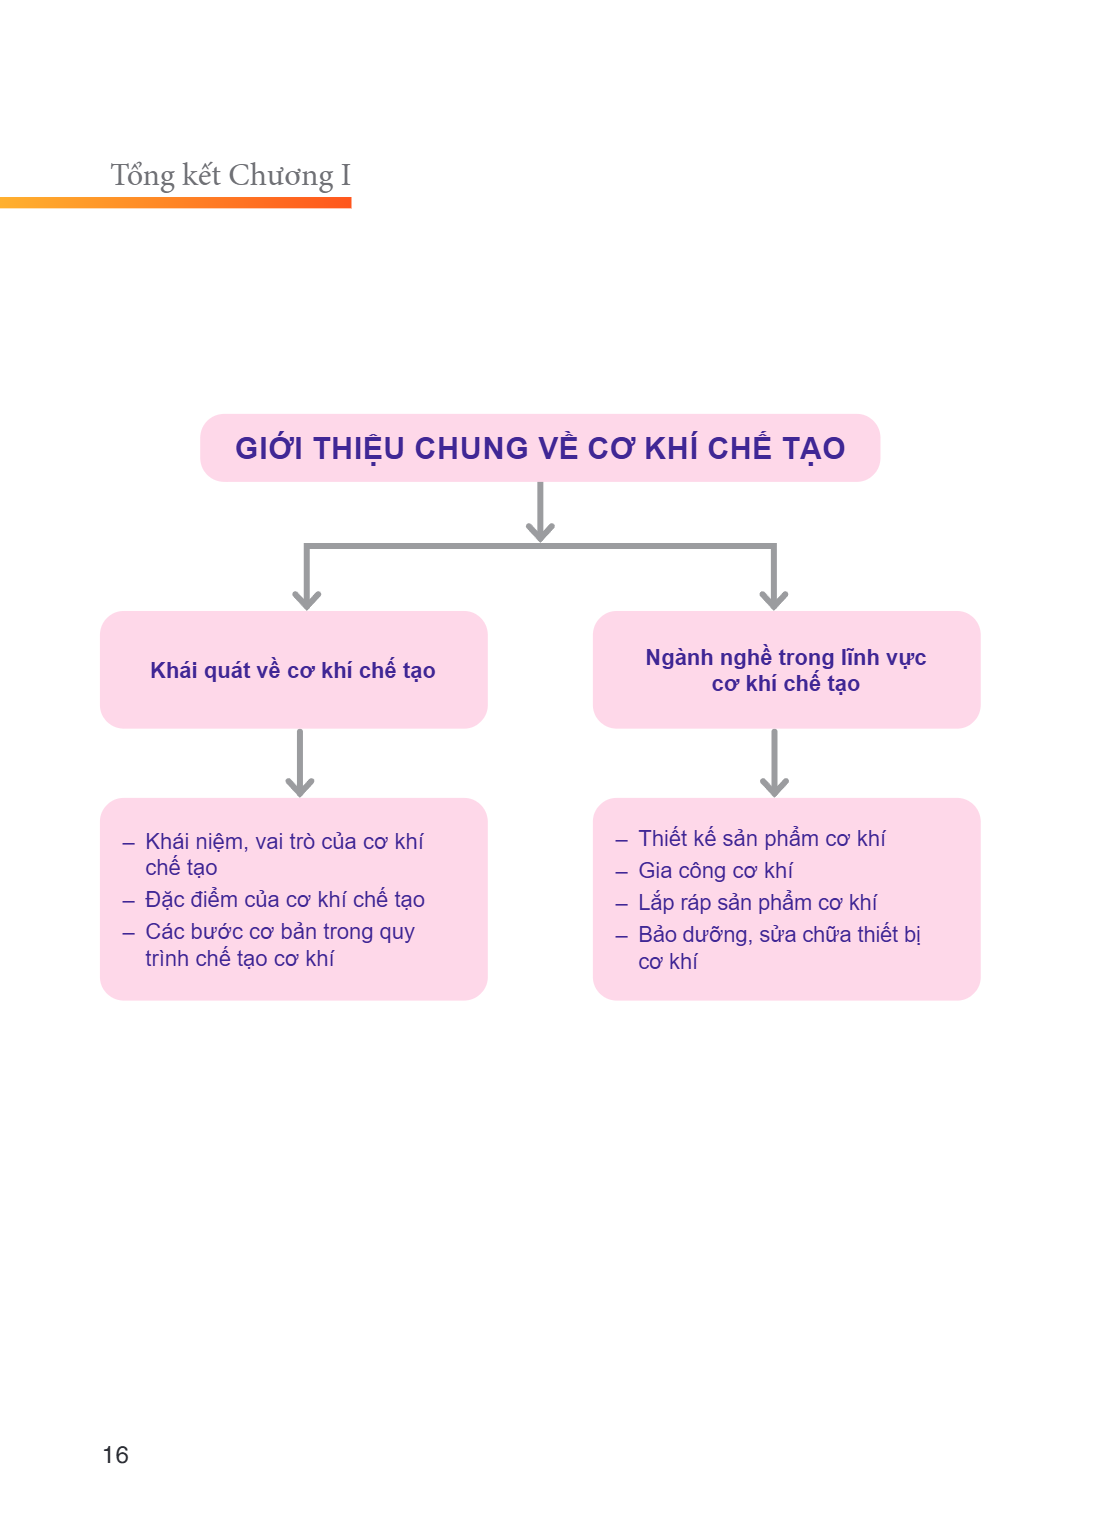
Chương I. Giới thiệu chung về cơ khí chế tạo
Bài 1. Khái quát về cơ khí chế tạo
Bài 2. Ngành nghề trong lĩnh vực cơ khí chế tạo
Chương II: Vật liệu cơ khí
Bài 3: Tổng quan về vật liệu cơ khí
Bài 4: Vật liệu kim loại và hợp kim
Bài 5: Vật liệu phi kim loại
Bài 6: Vật liệu mới
Chương III: Các phương pháp gia công cơ khí
Bài 7: Khái quát về gia công cơ khí
Bài 8: Một số phương pháp gia công cơ khí
Bài 9: Quy trình công nghệ gia công chi tiết
Bài 10: Dự án: Chế tạo sản phẩm bằng phương pháp gia công cắt gọt
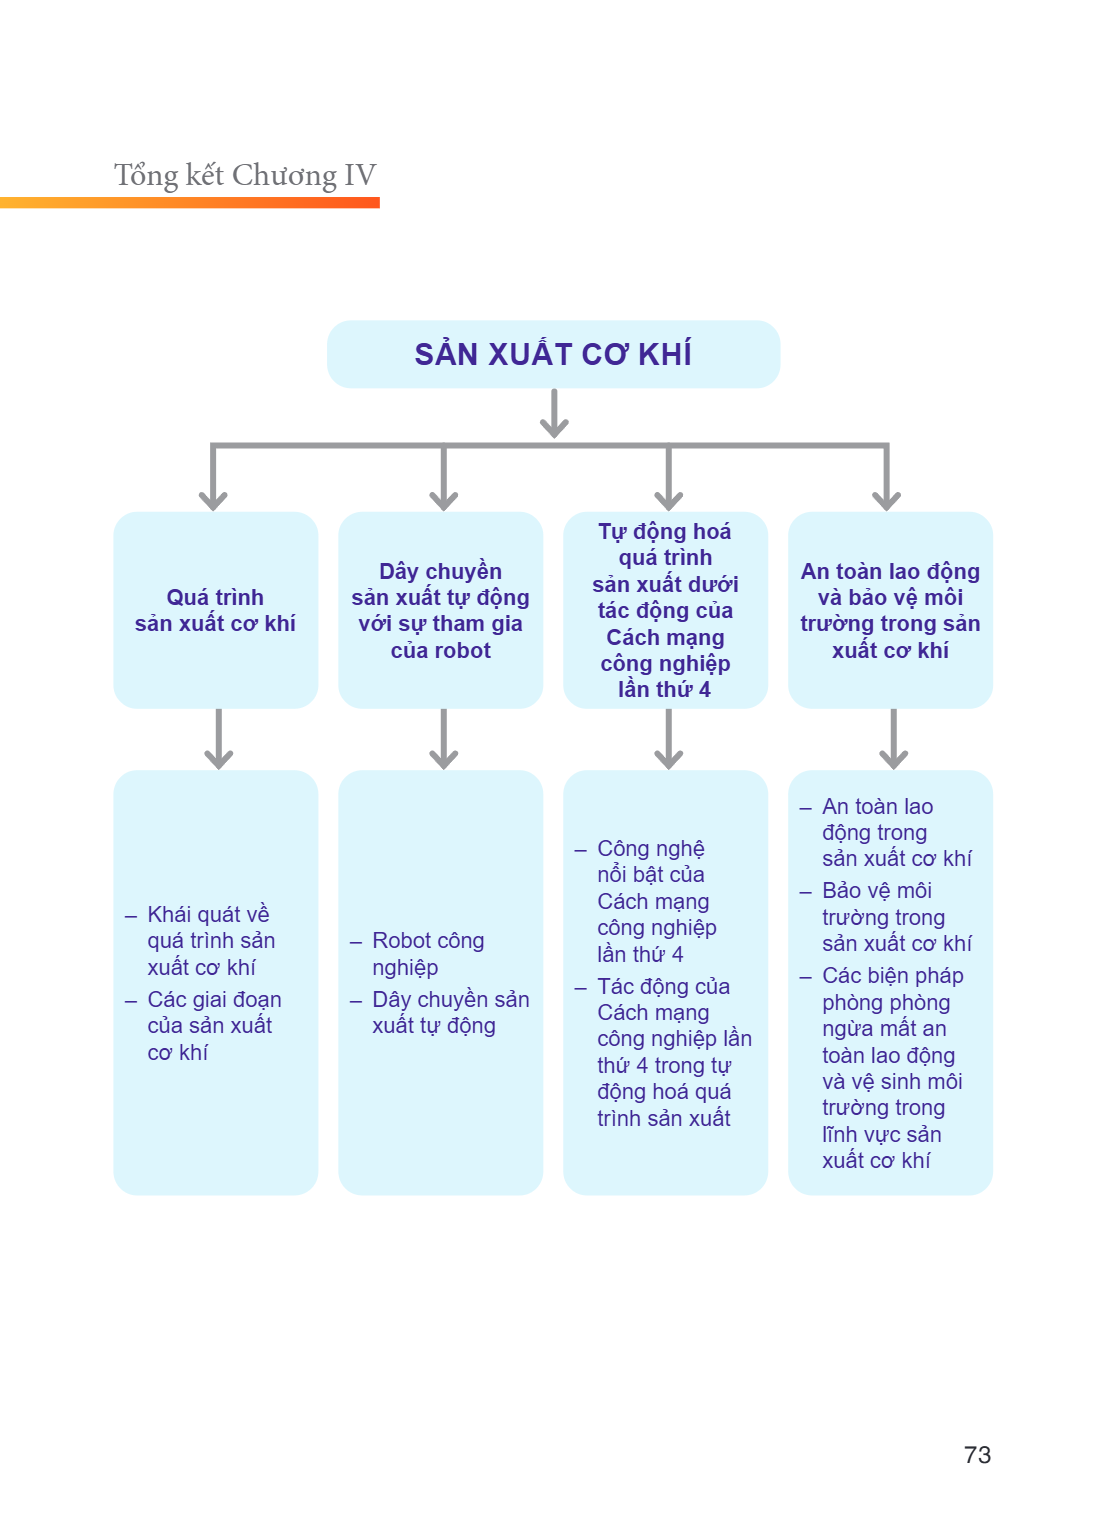
Chương IV: Sản xuất cơ khí
Bài 11: Quá trình sản xuất cơ khí
Bài 12: Dây chuyền sản xuất tự động với sự tham gia của Robot
Bài 13: Tự động hóa quá trình sản xuất dưới tác động của cách mạng công nghiệp lần thứ 4
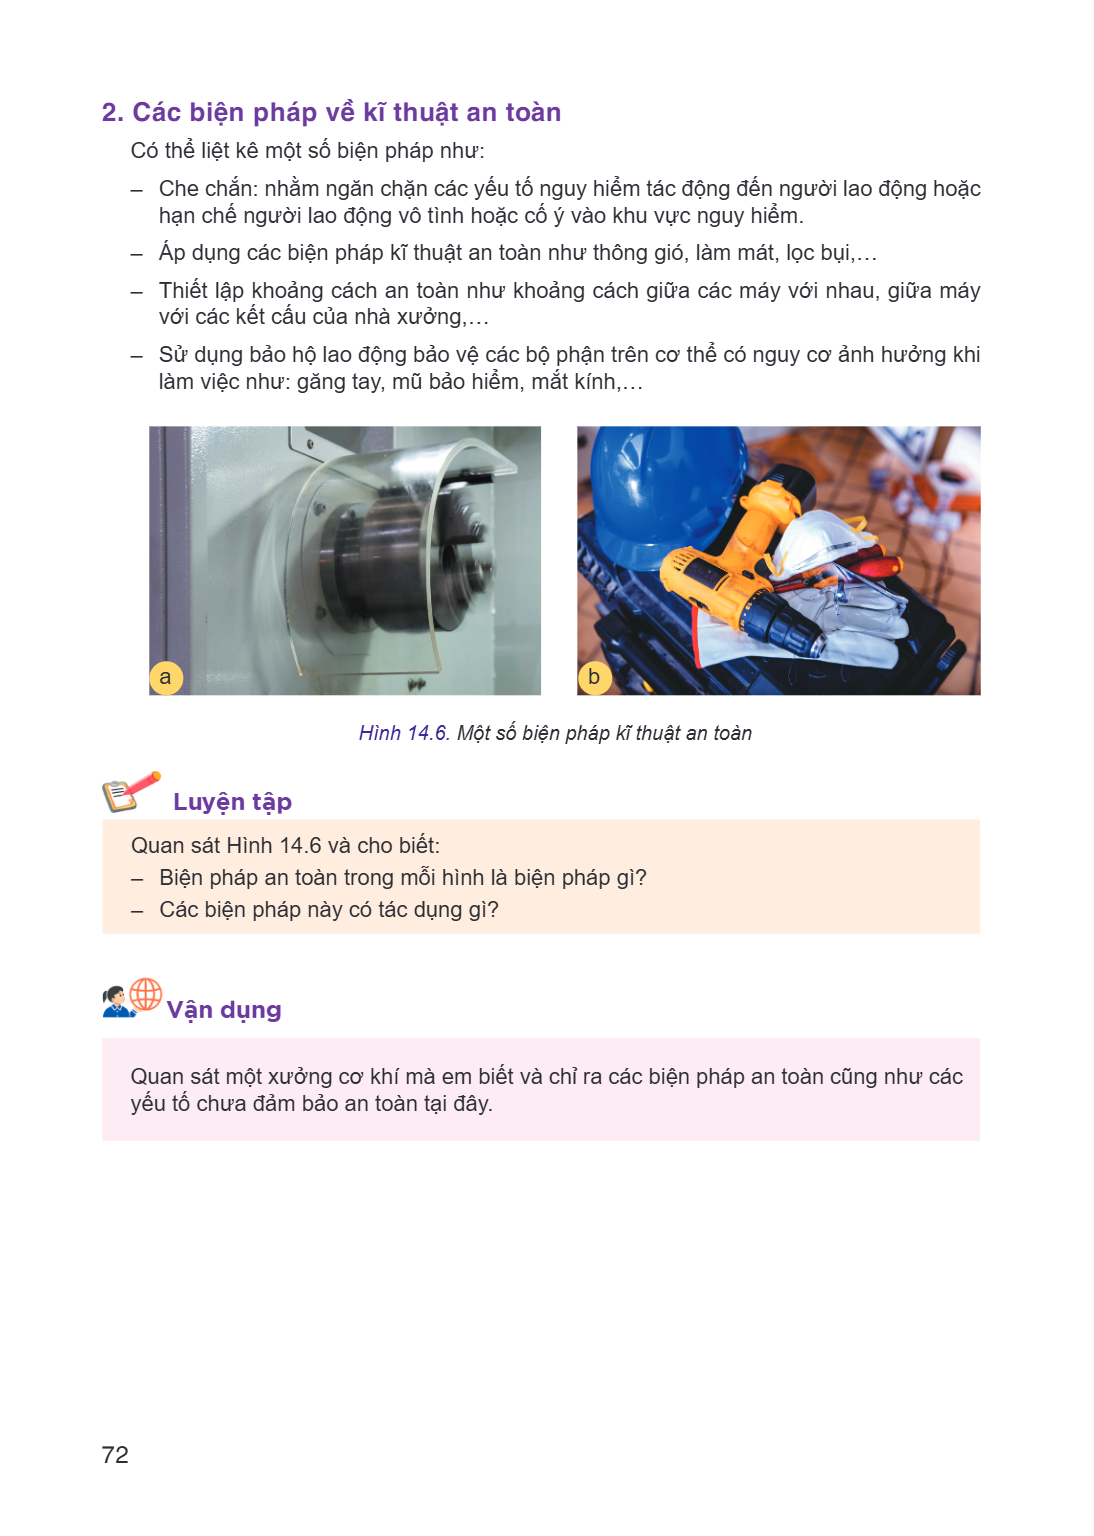
Bài 14: An toàn lao động và bảo vệ môi trường trong sản xuất cơ khí
Chương V: Giới thiệu chung về cơ khí động lực
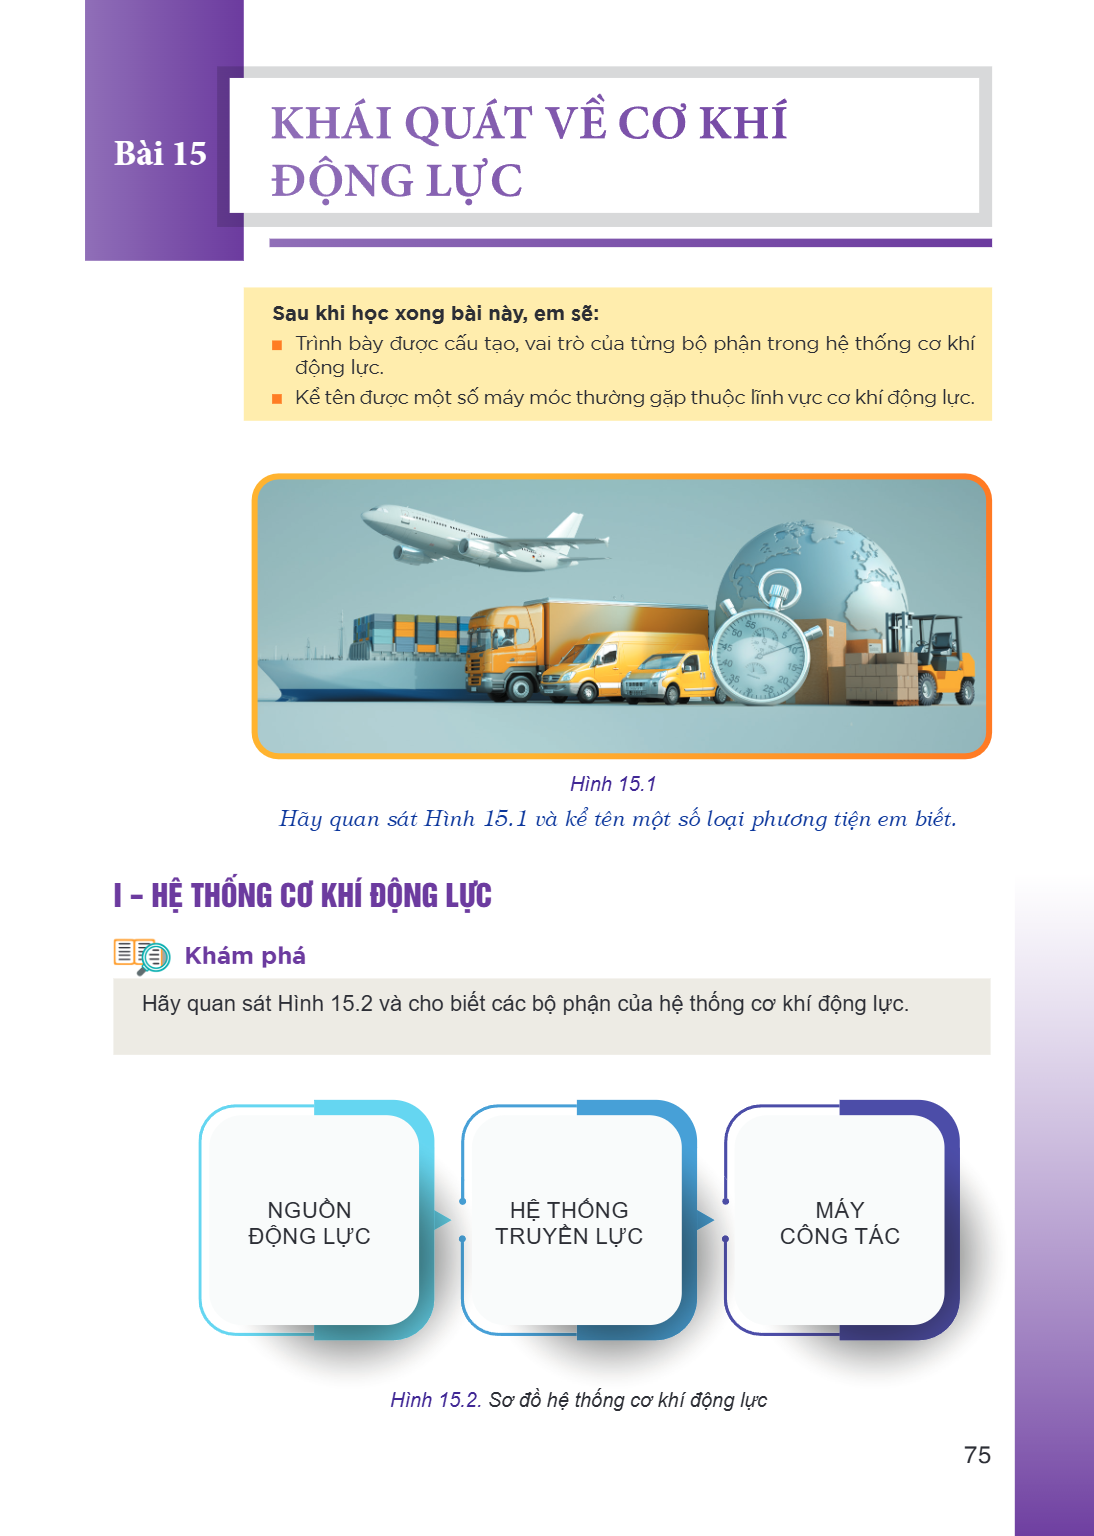
Bài 15: Khái quát về cơ khí động lực
Bài 16: Ngành nghề trong lĩnh vực cơ khí động lực
Chương VI: Động cơ đốt trong
Bài 17: Đại cương về động cơ đốt trong
Bài 18: Nguyên lí làm việc của động cơ đốt trong
Bài 19: Các cơ cấu trong động cơ đốt trong
Bài 20: Các hệ thống trong động cơ đốt trong
Chương VII: Ô tô
Bài 21: Khái quát chung về ô tô
Bài 22: Hệ thống truyền lực
Bài 23: Bánh xe và hệ thống treo
Bài 24: Hệ thống lái
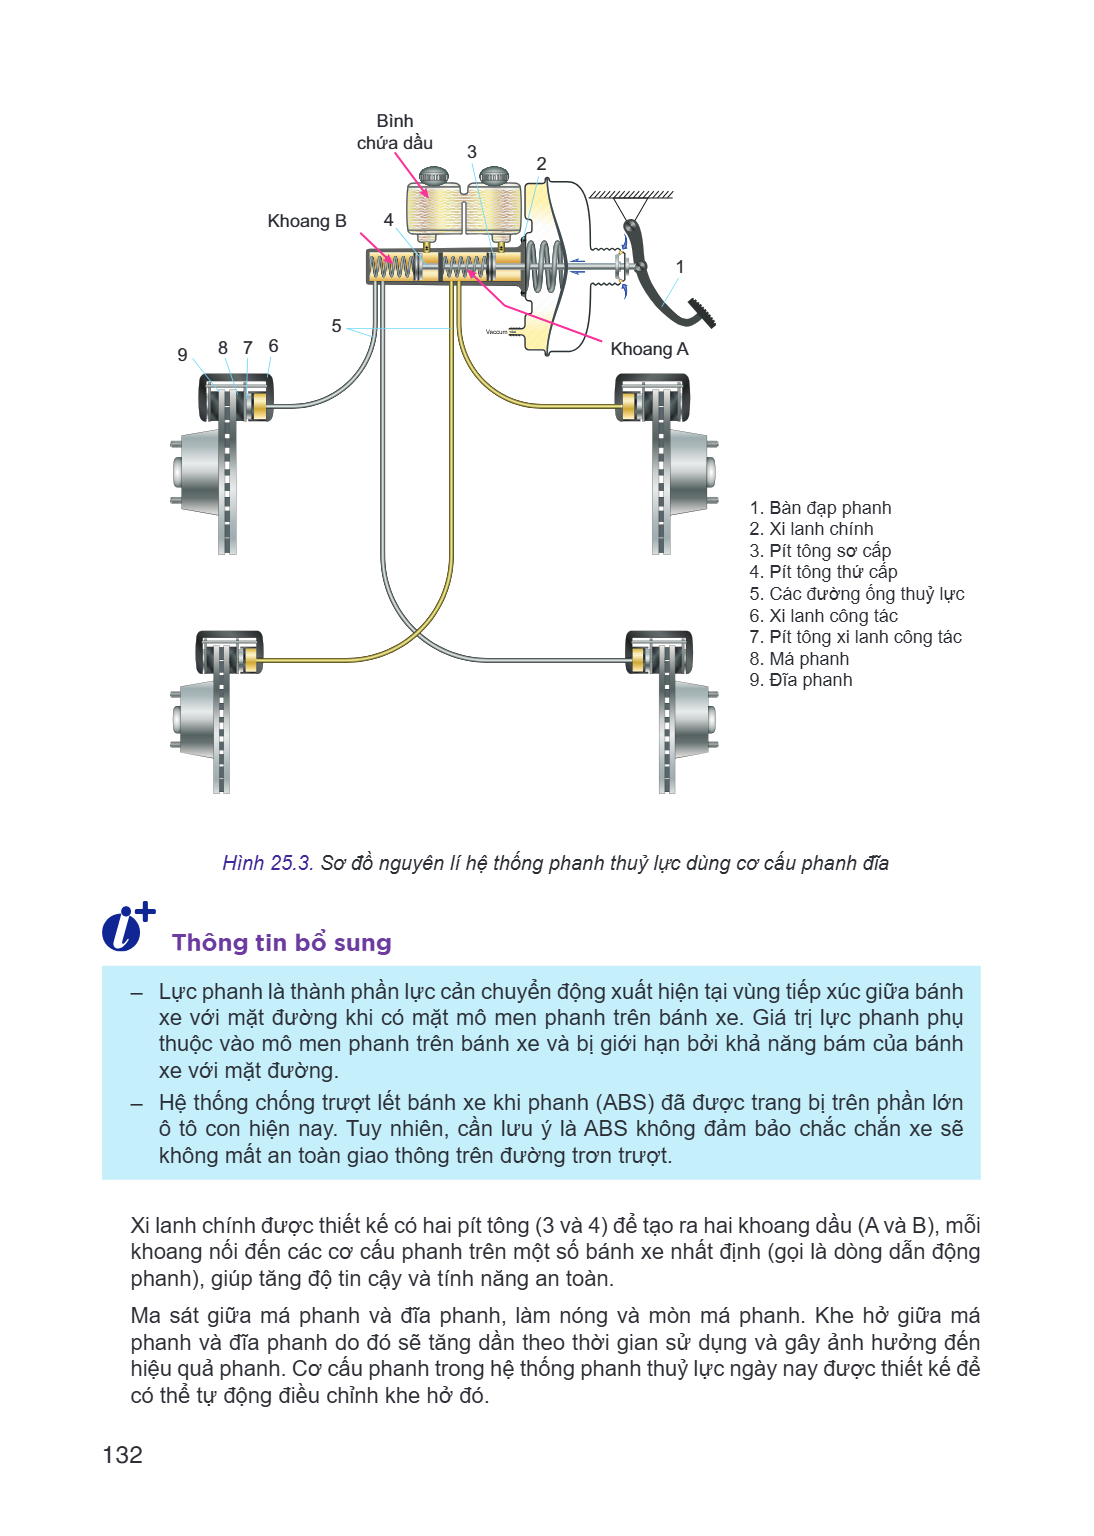
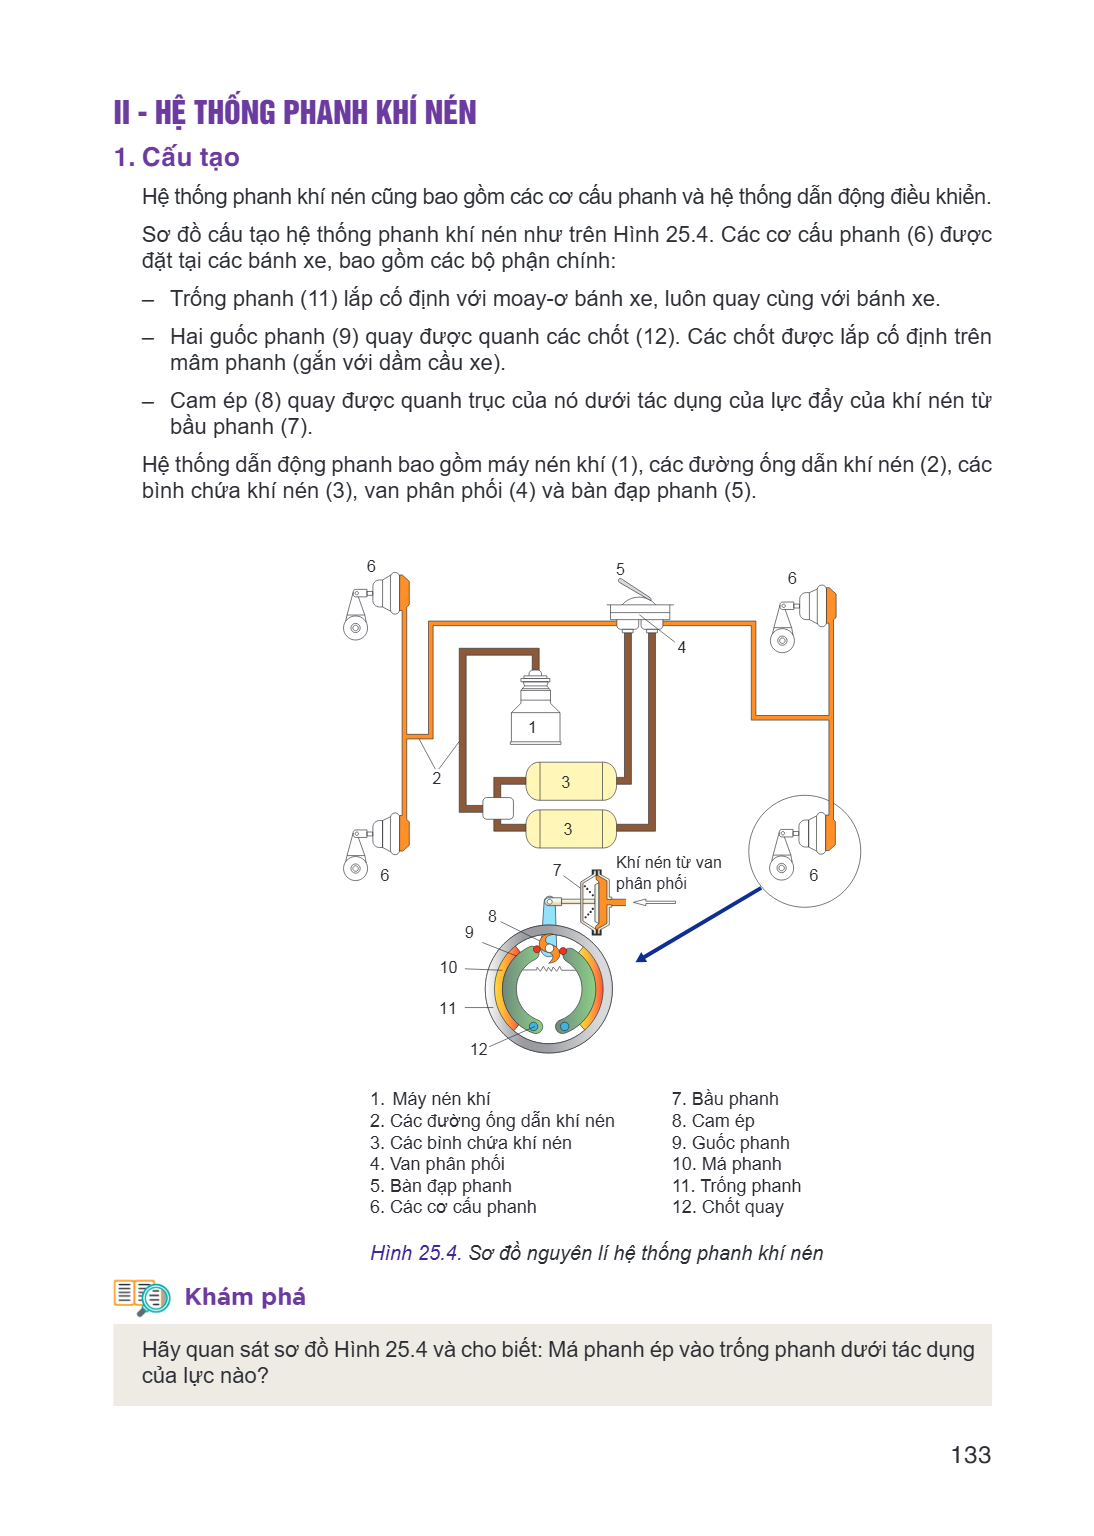
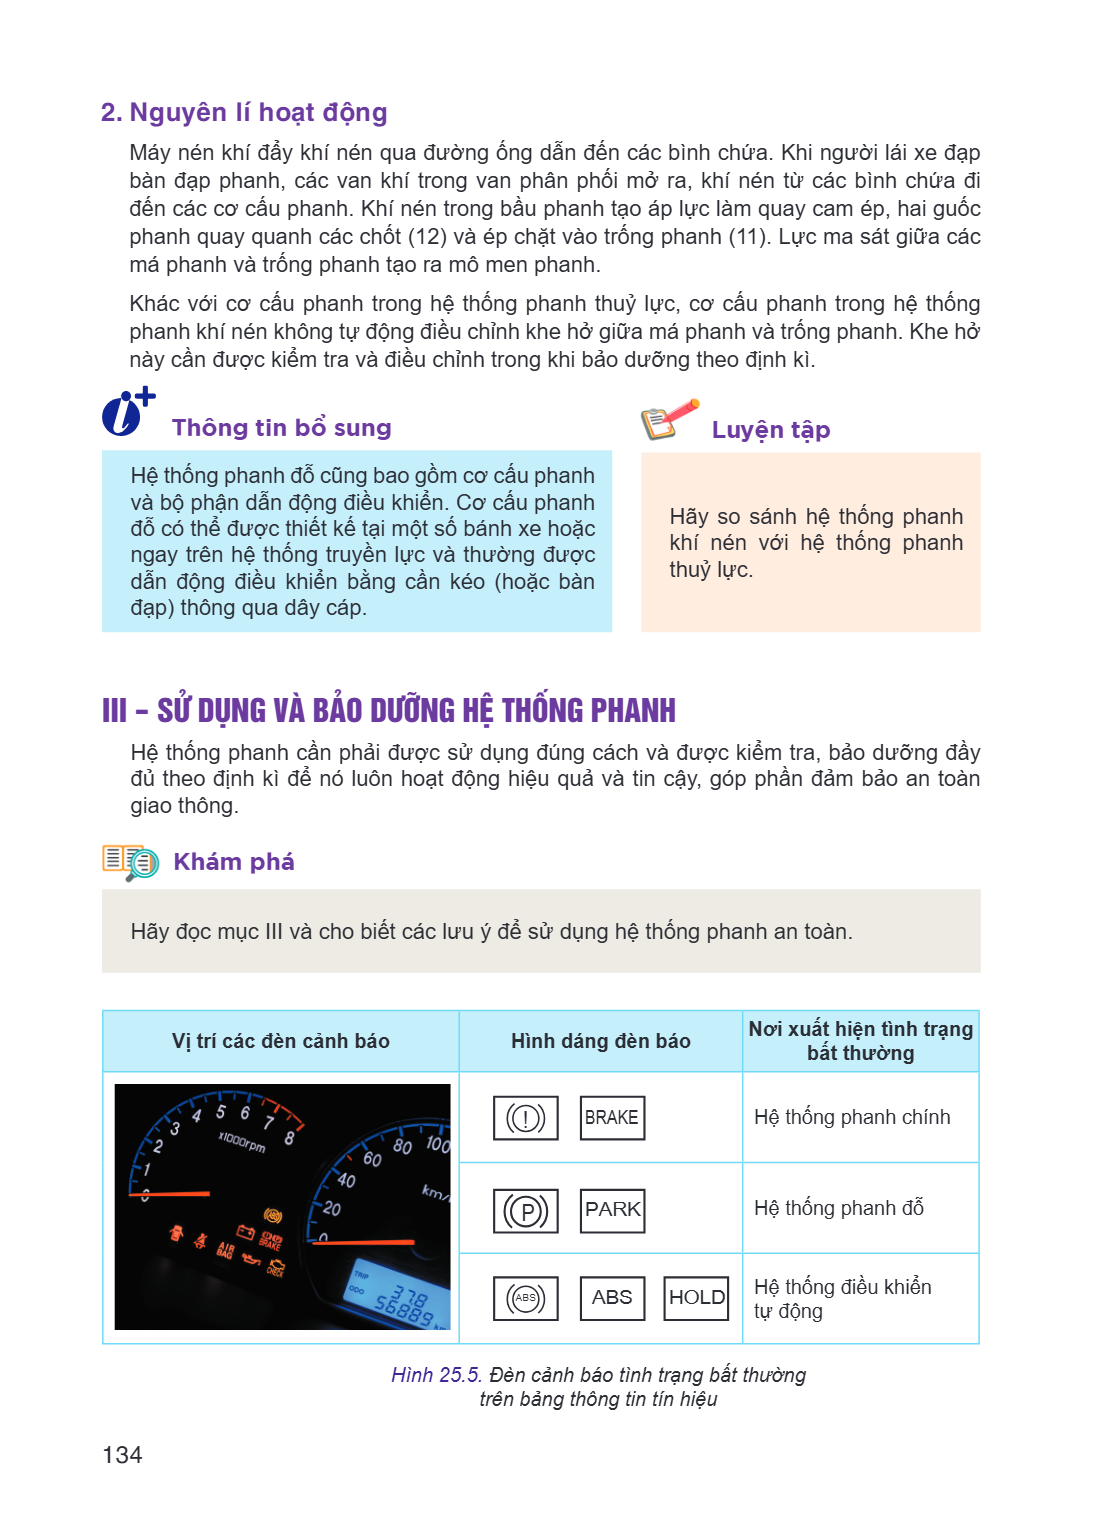
Bài 25: Hệ thống phanh và an toàn khi tham gia giao thông
Học liệu
Đang xem trang 0 Học liệu dưới đây tương ứng với nội dung bạn đang đọc
empty Không có học liệu bổ trợ
cover-first
page-1
Trang 1
Trang 2
Trang 3
Trang 4
Trang 5
Trang 6
Trang 7
Trang 8
Trang 9
Trang 10
Bài 2. Ngành nghề trong lĩnh vực cơ khí chế tạo Sau khi học xong bài này, em sẽ: Nhận biết được một số ngành nghề phổ biến thuộc lĩnh vực cơ khí chế tạo. a b Hì
Bài 2. Ngành nghề trong lĩnh vực cơ khí chế tạo
Sau khi học xong bài này, em sẽ:
Nhận biết được một số ngành nghề phổ biến thuộc lĩnh vực cơ khí chế tạo.
a
b
Hình 2.1
Hình 2.1 thể hiện những công việc của một số ngành nghề trong lĩnh vực cơ khí chế tạo. Hãy mô tả và nêu ý nghĩa của công việc trong Hình 2.1a và Hình 2.1b. Trong hai công việc đó, em phù hợp với ngành nghề nào hơn?
Khám phá
Em hãy quan sát Hình 2.2, nêu tên gọi và mô tả các công việc trong hình.
a
b
c
Hình 2.2. Một số công việc trong lĩnh vực cơ khí chế tạo
Ngành nghề trong lĩnh vực cơ khí chế tạo rất phổ biến trong xã hội do tính đa dạng của các sản phẩm cơ khí trong sản xuất và đời sống. Nghề nghiệp trong lĩnh vực cơ khí khá đa dạng, phong phú, gắn với một số công việc chủ yếu như thiết kế sản phẩm cơ khí; gia công cơ khí; lắp ráp sản phẩm cơ khí; bảo dưỡng và sửa chữa thiết bị cơ khí.
I - THIẾT KẾ SẢN PHẨM CƠ KHÍ Thiết kế sản phẩm cơ khí là việc nghiên cứu, ứng dụng các kiến thức về toán học, khoa học và kĩ thuật vào việc chọn vật liệu, thiết
I - THIẾT KẾ SẢN PHẨM CƠ KHÍ
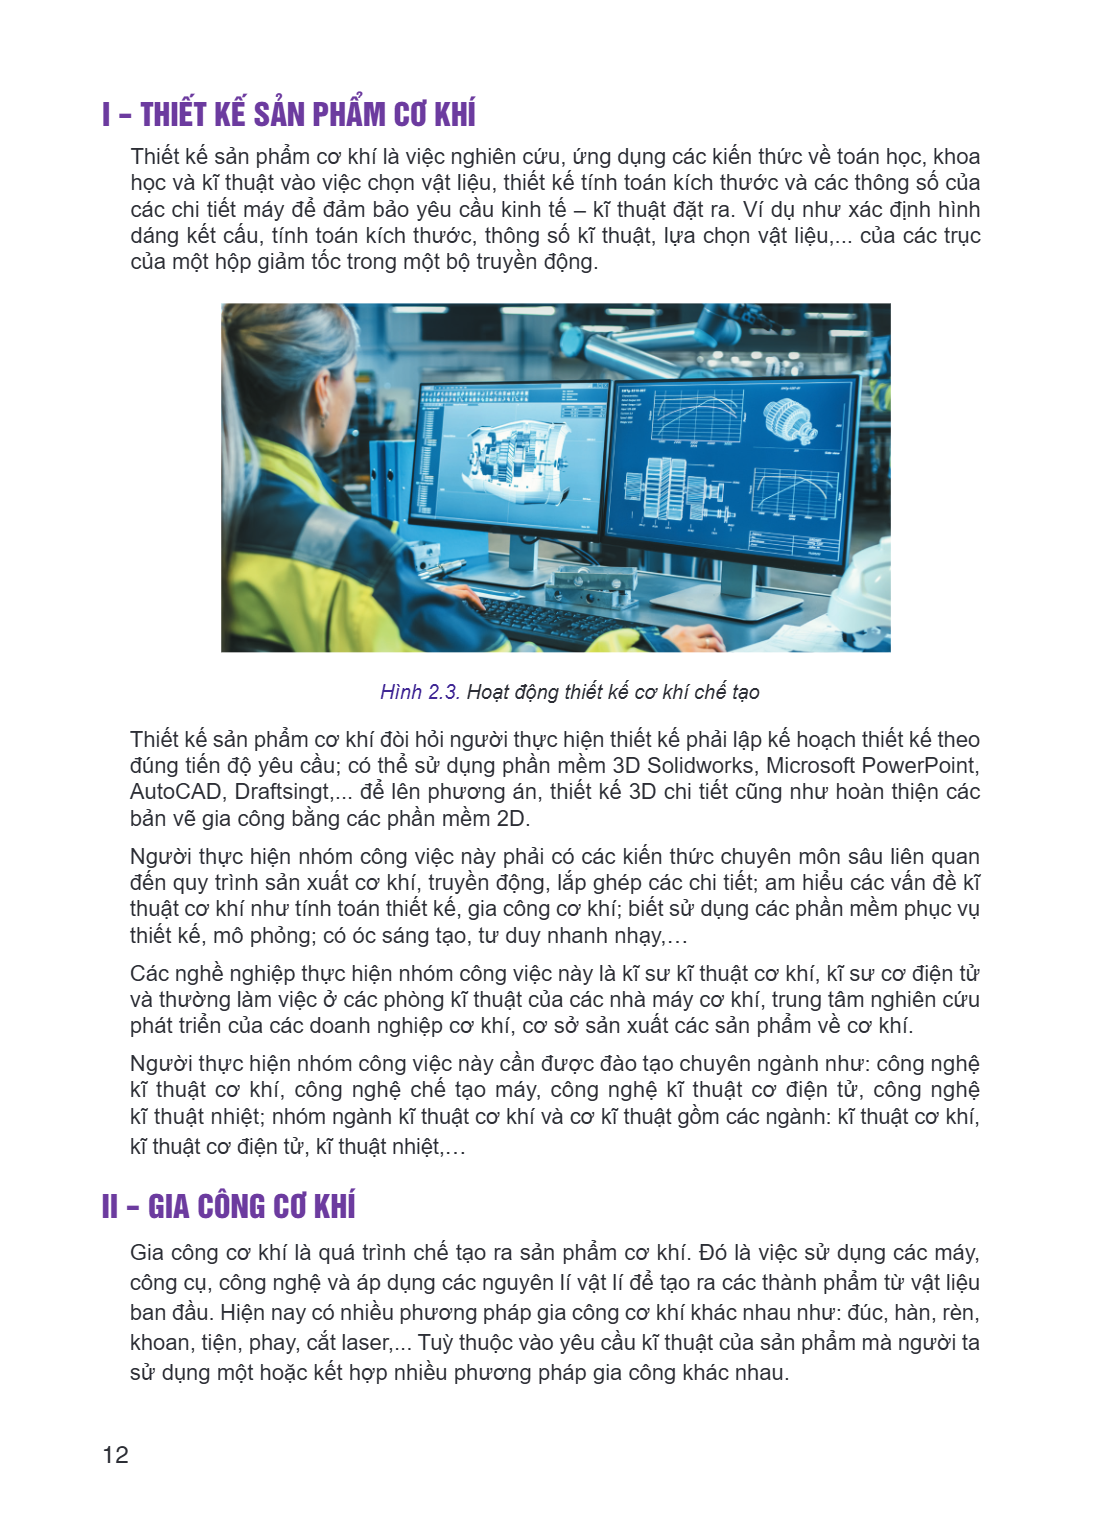
Thiết kế sản phẩm cơ khí là việc nghiên cứu, ứng dụng các kiến thức về toán học, khoa học và kĩ thuật vào việc chọn vật liệu, thiết kế tính toán kích thước và các thông số của các chi tiết máy để đảm bảo yêu cầu kinh tế - kĩ thuật đặt ra. Ví dụ như xác định hình dáng kết cấu, tính toán kích thước, thông số kĩ thuật, lựa chọn vật liệu,... của các trục của một hộp giảm tốc trong một bộ truyền động.
Hình 2.3. Hoạt động thiết kế cơ khí chế tạo
Thiết kế sản phẩm cơ khí đòi hỏi người thực hiện thiết kế phải lập kế hoạch thiết kế theo đúng tiến độ yêu cầu; có thể sử dụng phần mềm 3D Solidworks, Microsoft PowerPoint, AutoCAD, Draftsingt,... để lên phương án, thiết kế 3D chi tiết cũng như hoàn thiện các bản vẽ gia công bằng các phần mềm 2D. Người thực hiện nhóm công việc này phải có các kiến thức chuyên môn sâu liên quan đến quy trình sản xuất cơ khí, truyền động, lắp ghép các chi tiết; am hiểu các vấn đề kĩ thuật cơ khí như tính toán thiết kế, gia công cơ khí; biết sử dụng các phần mềm phục vụ thiết kế, mô phỏng; có óc sáng tạo, tư duy nhanh nhạy,… Các nghề nghiệp thực hiện nhóm công việc này là kĩ sư kĩ thuật cơ khí, kĩ sư cơ điện tử và thường làm việc ở các phòng kĩ thuật của các nhà máy cơ khí, trung tâm nghiên cứu phát triển của các doanh nghiệp cơ khí, cơ sở sản xuất các sản phẩm về cơ khí. Người thực hiện nhóm công việc này cần được đào tạo chuyên ngành như: công nghệ kĩ thuật cơ khí, công nghệ chế tạo máy, công nghệ kĩ thuật cơ điện tử, công nghệ kĩ thuật nhiệt; nhóm ngành kĩ thuật cơ khí và cơ kĩ thuật gồm các ngành: kĩ thuật cơ khí, kĩ thuật cơ điện tử, kĩ thuật nhiệt,…
II - GIA CÔNG CƠ KHÍ
Gia công cơ khí là quá trình chế tạo ra sản phẩm cơ khí. Đó là việc sử dụng các máy, công cụ, công nghệ và áp dụng các nguyên lí vật lí để tạo ra các thành phẩm từ vật liệu ban đầu. Hiện nay có nhiều phương pháp gia công cơ khí khác nhau như: đúc, hàn, rèn, khoan, tiện, phay, cắt laser,... Tuỳ thuộc vào yêu cầu kĩ thuật của sản phẩm mà người ta sử dụng một hoặc kết hợp nhiều phương pháp gia công khác nhau.
Nhóm công việc gia công cơ khí đòi hỏi người thực hiện thiết lập chế độ làm việc và vận hành các máy công cụ khác nhau để chế tạo ra sản phẩm cơ khí theo đúng y
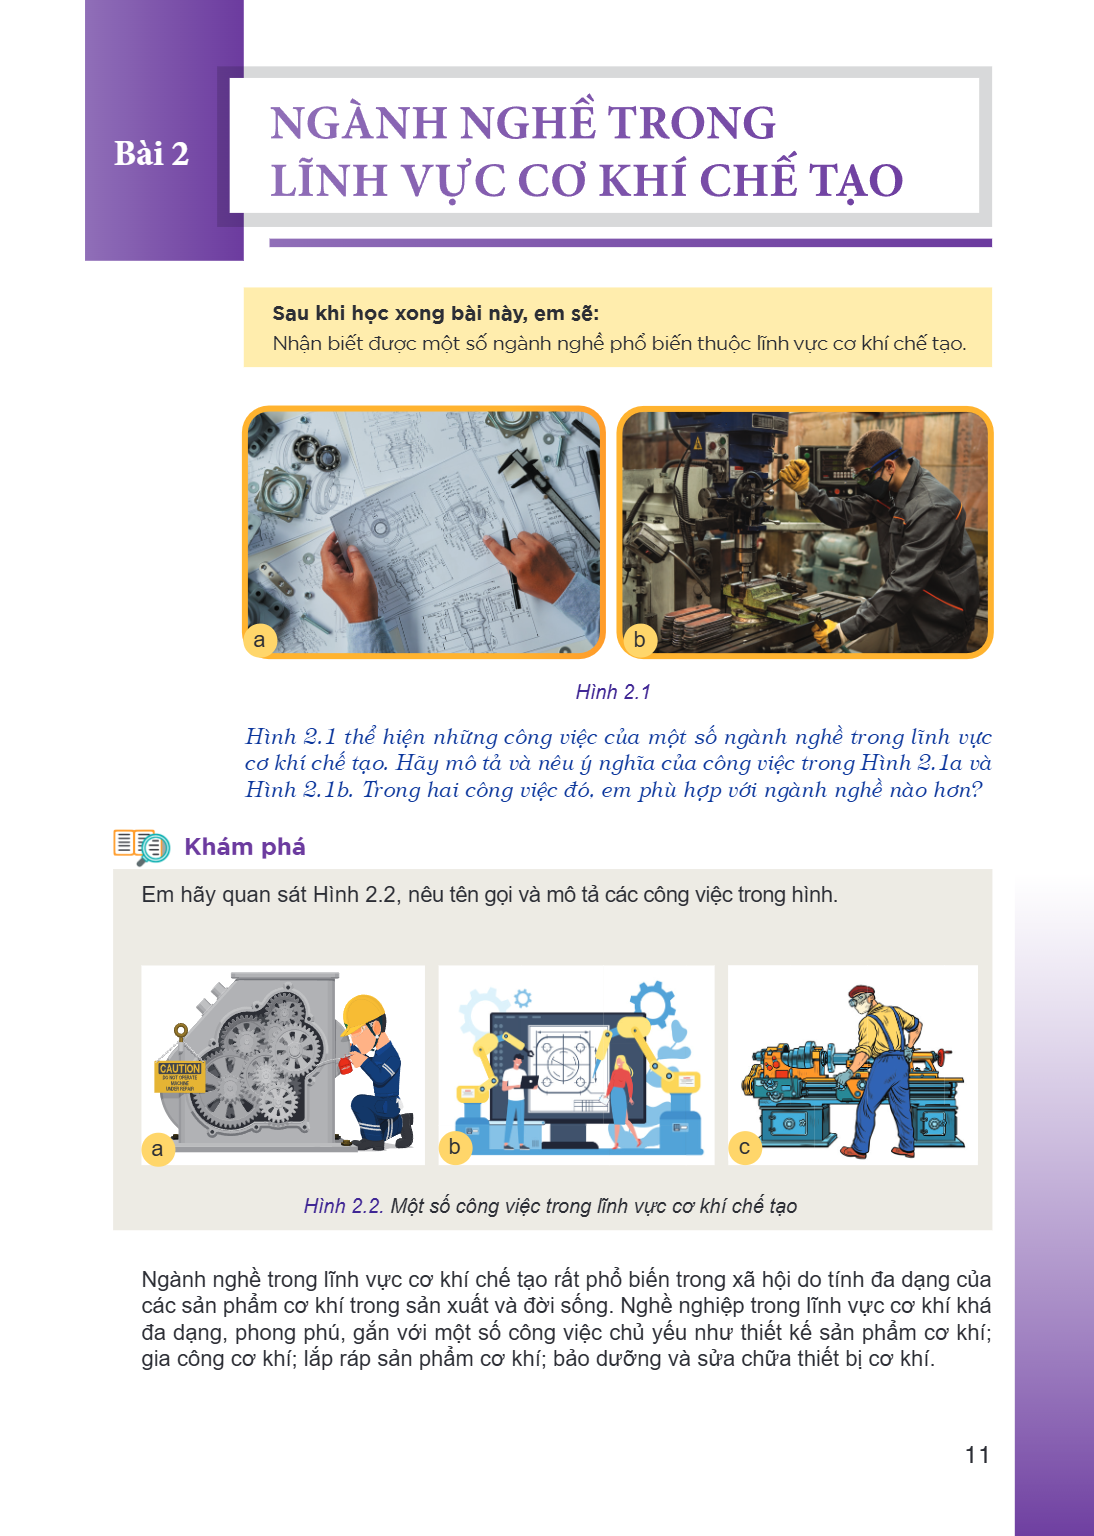
Nhóm công việc gia công cơ khí đòi hỏi người thực hiện thiết lập chế độ làm việc và vận hành các máy công cụ khác nhau để chế tạo ra sản phẩm cơ khí theo đúng yêu cầu kĩ thuật, đạt năng suất và an toàn; vận hành và giám sát máy công cụ thông dụng và các máy công cụ điều khiển số CNC như: máy tiện, phay, bào, khoan, mài,… quan sát các hoạt động của máy để phát hiện các lỗi hoặc trục trặc từ đó điều chỉnh máy khi cần thiết; kiểm tra các phần công việc để tìm lỗi và sử dụng các dụng cụ đo kiểm để kiểm tra các yêu cầu kĩ thuật của sản phẩm (Hình 2.4).
Hình 2.4. Hoạt động gia công cơ khí
Nhóm công việc gia công cơ khí đòi hỏi người thực hiện phải có kiến thức và kinh nghiệm trong sử dụng các máy công cụ thông dụng; vận hành và điều chỉnh máy công cụ điều khiển số CNC; chọn đúng và sử dụng thành thạo các loại dụng cụ cắt, dụng cụ đo kiểm, đồ gá và các trang bị công nghệ; tổ chức, điều hành và thực hiện gia công sản xuất trên các loại máy công cụ thông dụng và trên các máy công cụ điều khiển số CNC; máy cắt dây,… Ngoài ra người thực hiện phải có sức khoẻ tốt, tính cẩn thận, tỉ mỉ, bình tĩnh, phản ứng nhanh nhạy, sáng tạo và hợp tác với đồng nghiệp; tuân thủ tuyệt đối quy tắc an toàn lao động. Các nghề thực hiện nhóm công việc này gồm thợ cắt gọt kim loại, thợ hàn, thợ rèn dập,… hoặc các nghề thợ phù hợp và thường làm việc ở các phân xưởng sản xuất của các nhà máy sản xuất phụ tùng ô tô, xe máy, đóng tàu,… Người thực hiện nhóm công việc này cần đào tạo chuyên ngành, nghề như: cắt gọt kim loại, vận hành máy công cụ,…
III - LẮP RÁP SẢN PHẨM CƠ KHÍ
Sản phẩm cơ khí là tổ hợp của nhiều chi tiết. Quá trình gia công cơ khí là giai đoạn chủ yếu của quá trình sản xuất nhằm chế tạo được các chi tiết đáp ứng các yêu cầu kĩ thuật đề ra. Lắp ráp là giai đoạn cuối cùng của quá trình sản xuất nhằm tổ hợp các chi tiết thành thiết bị hoặc sản phẩm hoàn chỉnh.
Hình 2.5. Hoạt động lắp ráp sản phẩm cơ khí Nhóm công việc lắp ráp các sản phẩm cơ khí đòi hỏi người thực hiện phải căn cứ vào bản vẽ lắp sản phẩm để thiết kế q
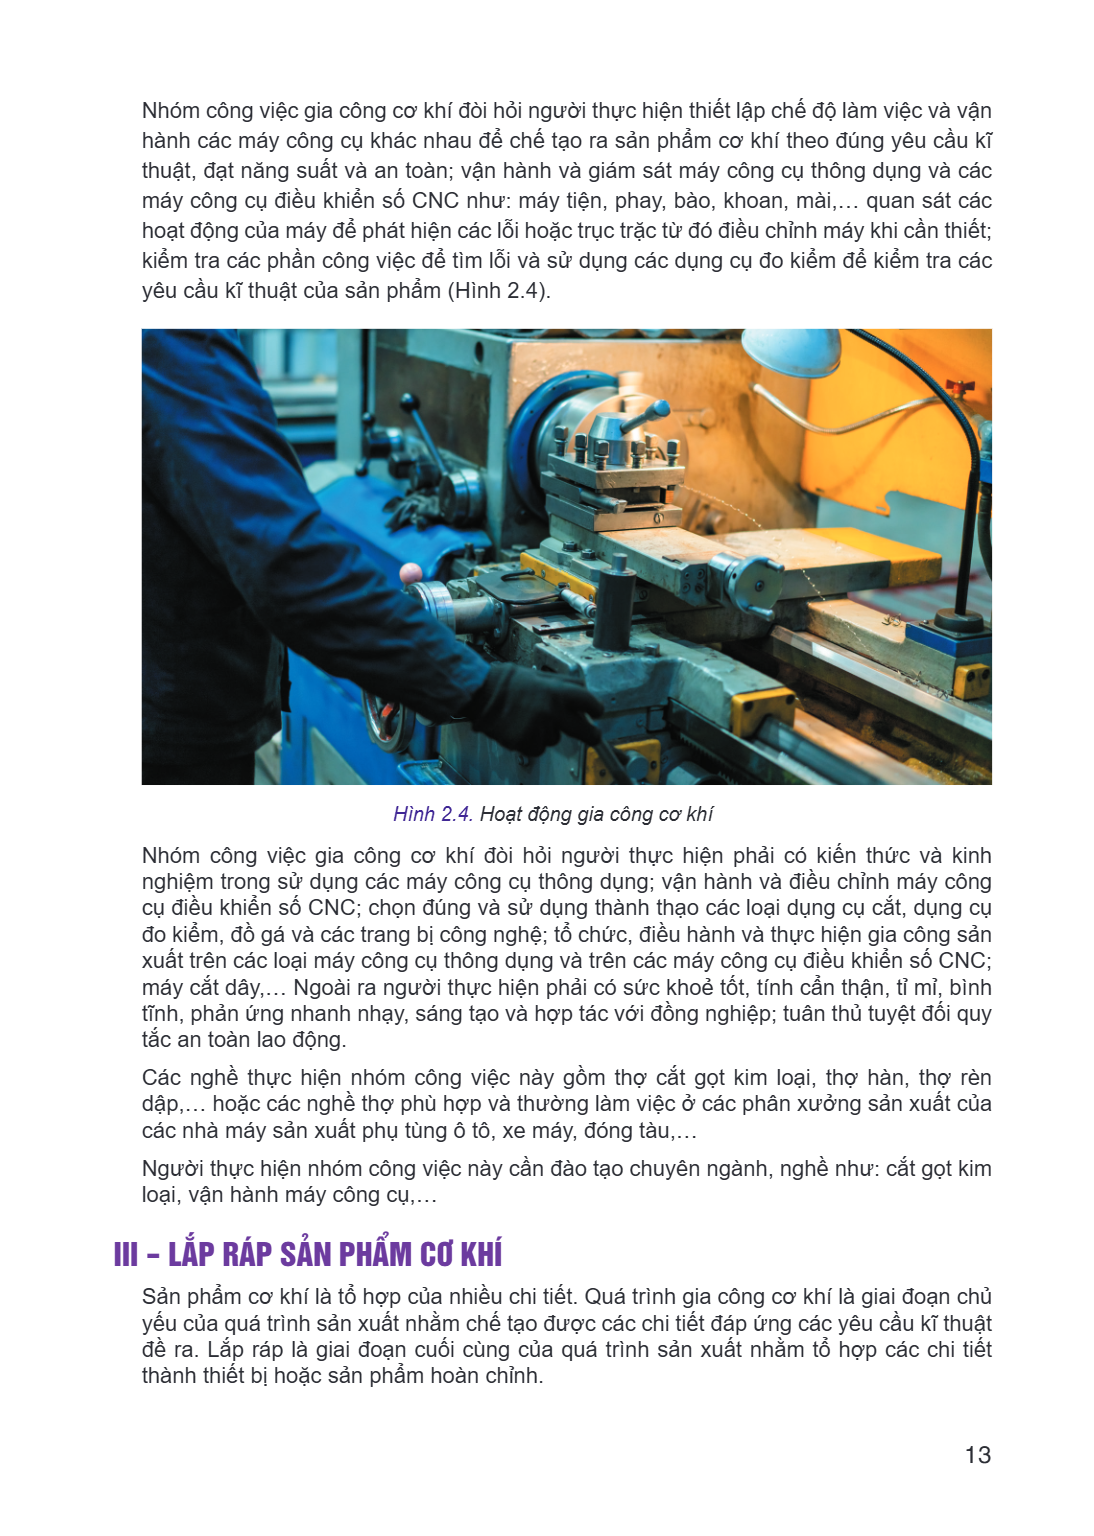
Hình 2.5. Hoạt động lắp ráp sản phẩm cơ khí
Nhóm công việc lắp ráp các sản phẩm cơ khí đòi hỏi người thực hiện phải căn cứ vào bản vẽ lắp sản phẩm để thiết kế quy trình công nghệ lắp hợp lí và tìm ra các biện pháp kĩ thuật để lắp ráp nhằm đảm bảo các yêu cầu: kĩ thuật của sản phẩm; nâng cao năng suất góp phần hạ giá thành sản phẩm. Nhóm công việc lắp ráp các sản phẩm cơ khí đòi hỏi người thực hiện có các kiến thức chuyên môn liên quan đến quy trình sản xuất cơ khí, truyền động, lắp ghép các chi tiết; hiểu biết kĩ thuật gia công cơ khí; có sức khoẻ, có trình độ phù hợp, kĩ năng nghề nghiệp thành thạo và tuân thủ tuyệt đối các quy tắc an toàn lao động. Các nghề thực hiện nhóm công việc này gồm: kĩ sư, kĩ thuật viên kĩ thuật cơ khí, kĩ thuật viên máy, công cụ,… và thường làm việc ở các phân xưởng lắp ráp sản phẩm của các nhà máy cơ khí, nhà máy chế tạo ô tô, xe máy,… Người thực hiện nhóm công việc này cần được đào tạo theo các nhóm ngành công nghệ kĩ thuật cơ khí như: công nghệ kĩ thuật cơ khí, công nghệ chế tạo máy, công nghệ kĩ thuật nhiệt, công nghệ hàn; nhóm ngành kĩ thuật cơ khí và cơ kĩ thuật gồm các ngành: chế tạo thiết bị cơ khí, lắp đặt thiết bị lạnh, cắt gọt kim loại, hàn, rèn dập, nguội chế tạo,…
IV - BẢO DƯỠNG, SỬA CHỮA THIẾT BỊ CƠ KHÍ
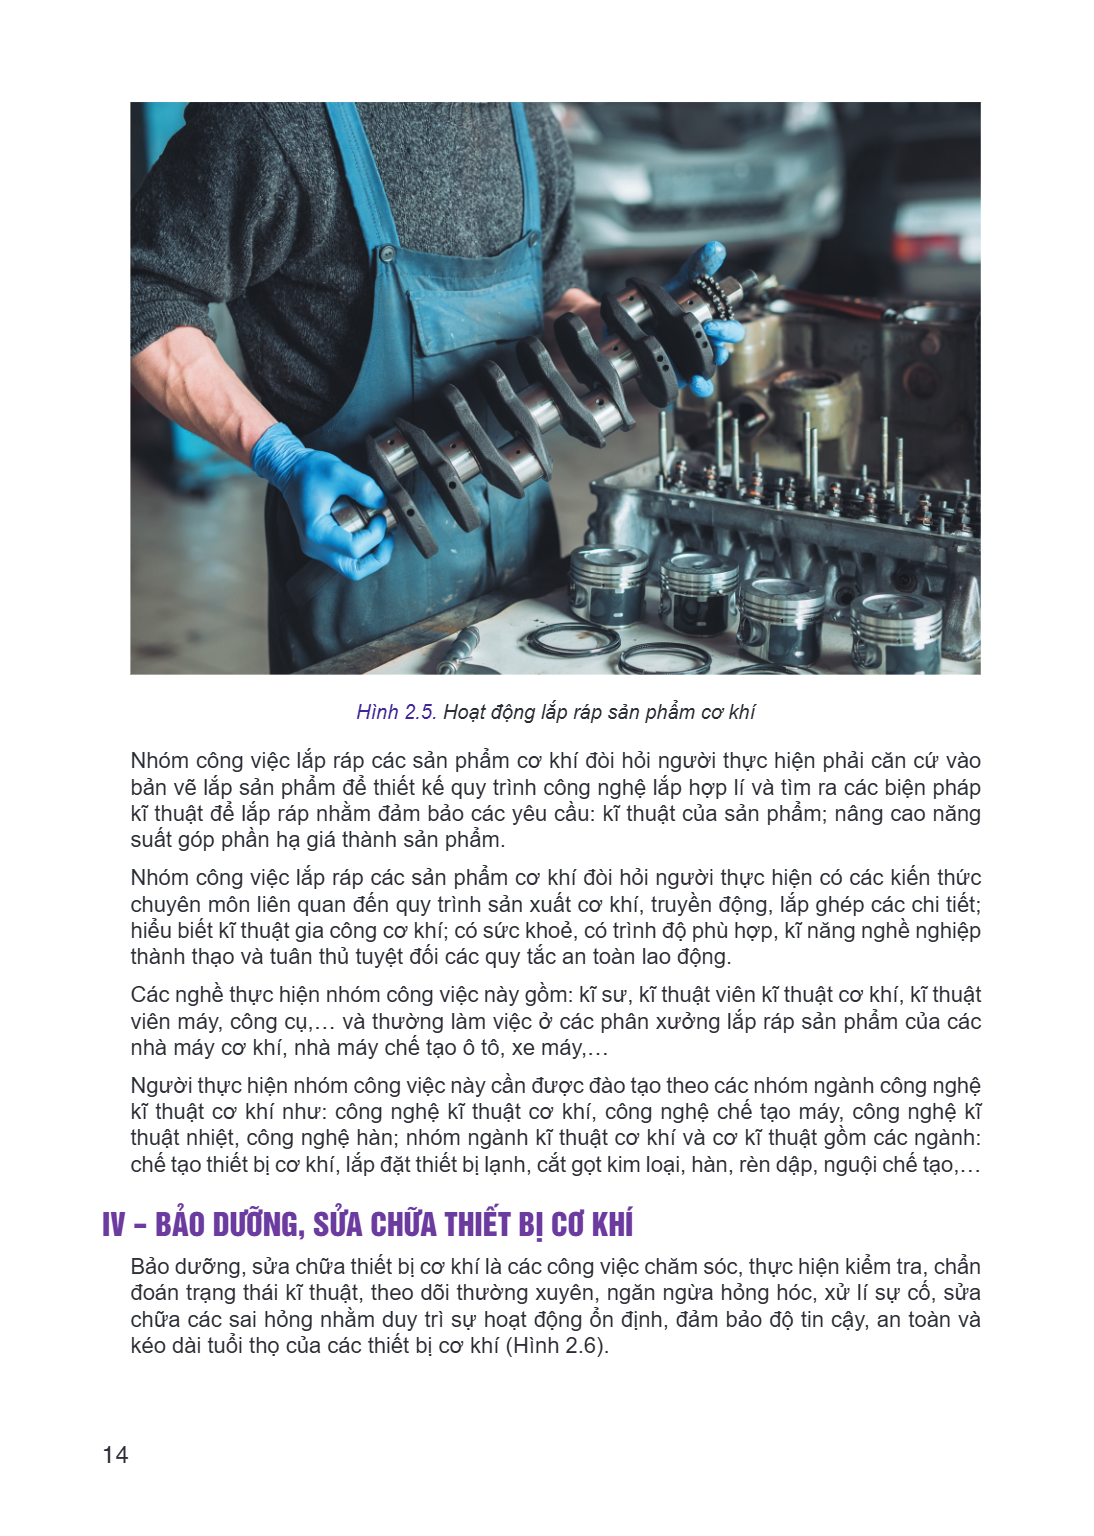
Bảo dưỡng, sửa chữa thiết bị cơ khí là các công việc chăm sóc, thực hiện kiểm tra, chẩn đoán trạng thái kĩ thuật, theo dõi thường xuyên, ngăn ngừa hỏng hóc, xử lí sự cố, sửa chữa các sai hỏng nhằm duy trì sự hoạt động ổn định, đảm bảo độ tin cậy, an toàn và kéo dài tuổi thọ của các thiết bị cơ khí (Hình 2 .6).
Bảo dưỡng, sửa chữa thiết bị cơ khí đòi hỏi người thực hiện kiểm tra tình hình vận hành, lỗi hỏng hóc của máy; bảo trì; xử lí các hư hỏng; kiểm tra khả năng làm
Bảo dưỡng, sửa chữa thiết bị cơ khí đòi hỏi người thực hiện kiểm tra tình hình vận hành, lỗi hỏng hóc của máy; bảo trì; xử lí các hư hỏng; kiểm tra khả năng làm việc của thiết bị định kì; thường xuyên kiểm tra máy móc, thiết bị để kịp thời đưa ra phương án cải thiện, bảo trì, tránh hư hỏng, thiệt hại; lập kế hoạch, quy trình tháo lắp và sửa chữa.
Hình 2.6. Hoạt động bảo dưỡng, sửa chữa thiết bị cơ khí
Người thực hiện nhóm công việc này phải có hiểu biết về nguyên lí hoạt động của các thiết bị cơ khí; có kiến thức chuyên sâu về tháo lắp, kiểm tra, bảo dưỡng, sửa chữa, điều chỉnh, chẩn đoán và xử lí hư hỏng các thiết bị cơ khí; có sức khoẻ tốt, trình độ đào tạo phù hợp, kĩ năng nghề nghiệp thành thạo và kĩ năng giao tiếp tốt, tuân thủ quy trình và nội quy lao động. Các nghề nghiệp thực hiện nhóm công việc này gồm: kĩ sư, kĩ thuật viên kĩ thuật cơ khí, kĩ thuật viên máy, công cụ và thường làm việc ở phòng kĩ thuật của các cơ sở sản xuất cơ khí; làm việc tại các doanh nghiệp chuyên bảo trì, bảo dưỡng các thiết bị cơ khí, các công ty chuyên cung cấp thiết bị cơ khí, máy công cụ, máy CNC,... Người thực hiện nhóm công việc này cần được đào tạo theo các chuyên ngành phù hợp như: kĩ thuật cơ khí, kĩ thuật nhiệt, kĩ thuật cơ điện tử,…
Kết nối năng lực
Từ các công việc trong lĩnh vực cơ khí chế tạo, em hãy đánh giá sự phù hợp của bản thân với một trong những ngành nghề đó.
Vận dụng
Tìm hiểu các trường đại học, các cơ sở đào tạo ở Việt Nam đào tạo các chuyên ngành công nghệ chế tạo máy, gia công áp lực, kĩ thuật nhiệt, cơ điện tử, gia công cắt gọt, rèn dập,…
Trang 16
Chương II VẬT LIỆU CƠ KHÍ Tổng quan về vật liệu cơ khí Vật liệu kim loại và hợp kim Vật liệu phi kim loại Vật liệu mới
Chương II
VẬT LIỆU CƠ KHÍ
Tổng quan về vật liệu cơ khí
Vật liệu kim loại và hợp kim
Vật liệu phi kim loại
Vật liệu mới
I – KHÁI NIỆM VẬT LIỆU CƠ KHÍ Sau khi học xong bài này, em sẽ: Trình bày được khái niệm cơ bản và phân loại các vật liệu cơ khí. a b c d Hình 3.1 Quan sát Hình
I – KHÁI NIỆM VẬT LIỆU CƠ KHÍ
Sau khi học xong bài này, em sẽ:
Trình bày được khái niệm cơ bản và phân loại các vật liệu cơ khí.
a b
c d
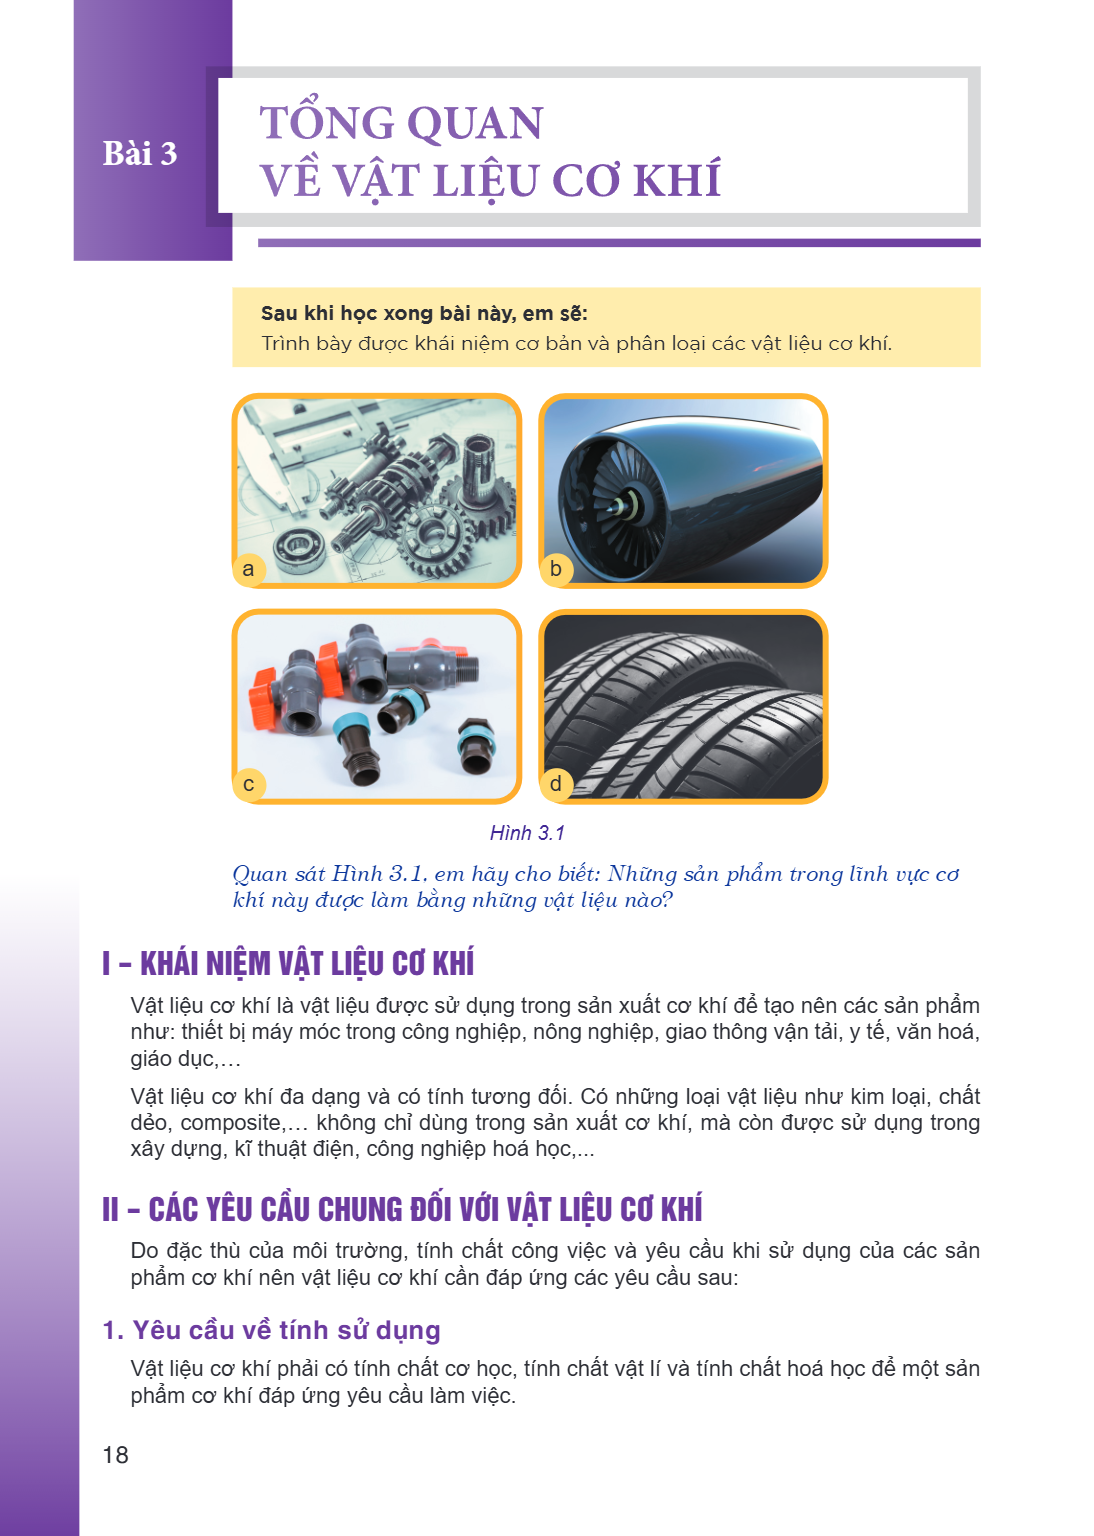
Hình 3.1
Quan sát Hình 3.1, em hãy cho biết: Những sản phẩm trong lĩnh vực cơ khí này được làm bằng những vật liệu nào?
I - KHÁI NIỆM VẬT LIỆU CƠ KHÍ
Vật liệu cơ khí là vật liệu được sử dụng trong sản xuất cơ khí để tạo nên các sản phẩm như: thiết bị máy móc trong công nghiệp, nông nghiệp, giao thông vận tải, y tế, văn hoá, giáo dục,… Vật liệu cơ khí đa dạng và có tính tương đối. Có những loại vật liệu như kim loại, chất dẻo, composite,… không chỉ dùng trong sản xuất cơ khí, mà còn được sử dụng trong xây dựng, kĩ thuật điện, công nghiệp hoá học,...
II – CÁC YÊU CẦU CHUNG ĐỐI VỚI VẬT LIỆU CƠ KHÍ
Do đặc thù của môi trường, tính chất công việc và yêu cầu khi sử dụng của các sản phẩm cơ khí nên vật liệu cơ khí cần đáp ứng các yêu cầu sau:
1. Yêu cầu về tính sử dụng
Vật liệu cơ khí phải có tính chất cơ học, tính chất vật lí và tính chất hoá học để một sản phẩm cơ khí đáp ứng yêu cầu làm việc.
2. Yêu cầu về tính công nghệ Để giảm khó khăn cho việc chế tạo chi tiết máy, đảm bảo năng suất và chất lượng sản phẩm, vật liệu cơ khí cần có khả năng có thể gi
2. Yêu cầu về tính công nghệ
Để giảm khó khăn cho việc chế tạo chi tiết máy, đảm bảo năng suất và chất lượng sản phẩm, vật liệu cơ khí cần có khả năng có thể gia công bằng các phương pháp đúc, hàn, gia công bằng áp lực, tính thấm tôi, tính cắt gọt,…
3. Yêu cầu về tính kinh tế
Để đảm bảo yêu cầu về tính kinh tế, vật liệu được sử dụng để chế tạo các sản phẩm phải đảm bảo giá thành thấp mà vẫn đáp ứng các yêu cầu về tính công nghệ và tính sử dụng.
III - PHÂN LOẠI VẬT LIỆU CƠ KHÍ
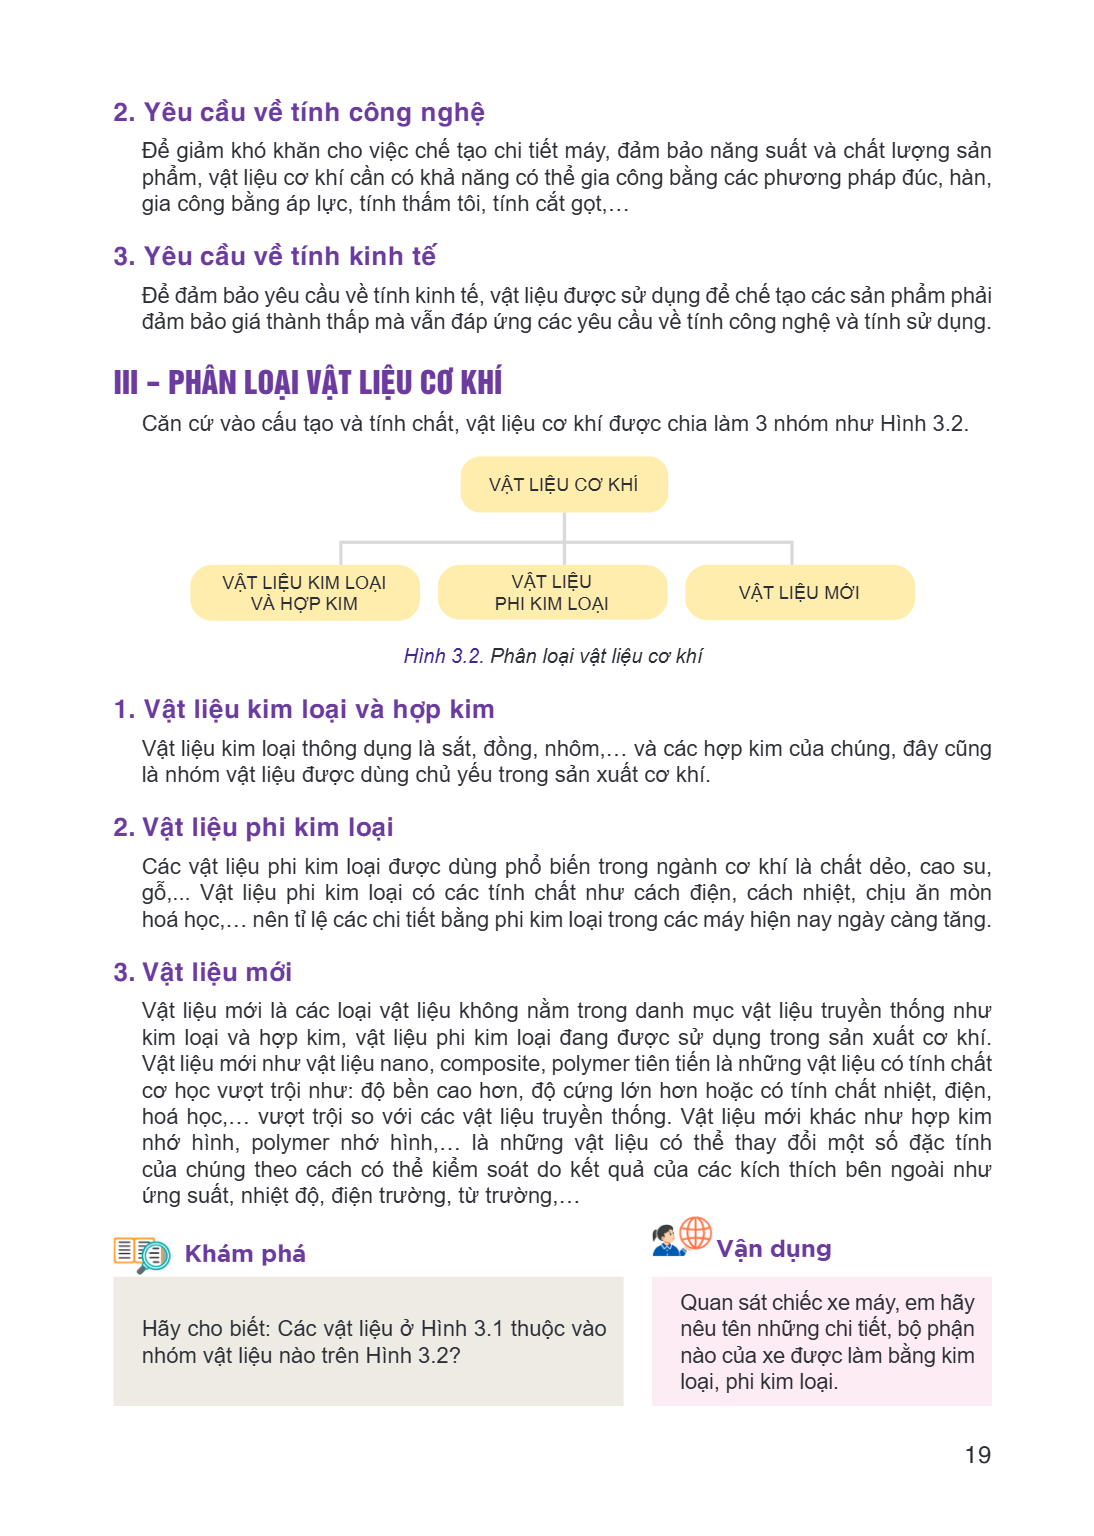
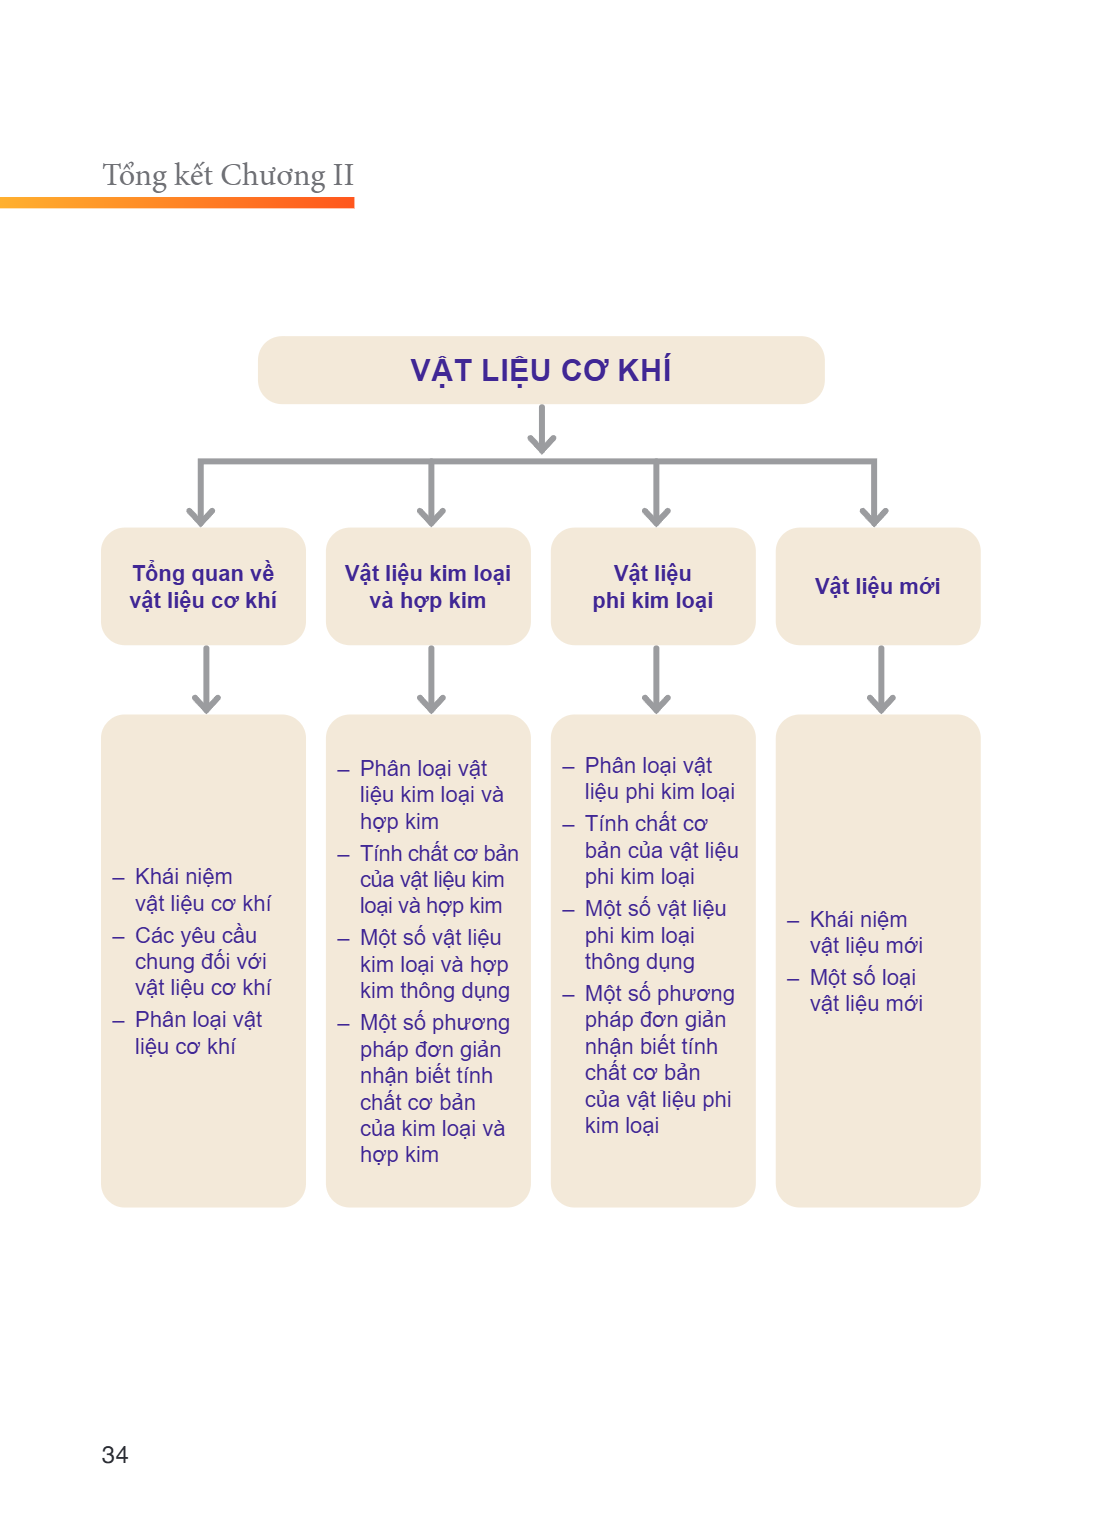
Căn cứ vào cấu tạo và tính chất, vật liệu cơ khí được chia làm 3 nhóm như Hình 3.2.
VẬT LIỆU CƠ KHÍ
VẬT LIỆU KIM LOẠI VẬT LIỆU VẬT LIỆU MỚI
VÀ HỢP KIM PHI KIM LOẠI
Hình 3.2. Phân loại vật liệu cơ khí
1. Vật liệu kim loại và hợp kim
Vật liệu kim loại thông dụng là sắt, đồng, nhôm,… và các hợp kim của chúng, đây cũng là nhóm vật liệu được dùng chủ yếu trong sản xuất cơ khí.
2. Vật liệu phi kim loại
Các vật liệu phi kim loại được dùng phổ biến trong ngành cơ khí là chất dẻo, cao su, gỗ,... Vật liệu phi kim loại có các tính chất như cách điện, cách nhiệt, chịu ăn mòn hoá học,… nên tỉ lệ các chi tiết bằng phi kim loại trong các máy hiện nay ngày càng tăng.
3. Vật liệu mới
Vật liệu mới là các loại vật liệu không nằm trong danh mục vật liệu truyền thống như kim loại và hợp kim, vật liệu phi kim loại đang được sử dụng trong sản xuất cơ khí. Vật liệu mới như vật liệu nano, composite, polymer tiên tiến là những vật liệu có tính chất cơ học vượt trội như: độ bền cao hơn, độ cứng lớn hơn hoặc có tính chất nhiệt, điện, hoá học,… vượt trội so với các vật liệu truyền thống. Vật liệu mới khác như hợp kim nhớ hình, polymer nhớ hình,… là những vật liệu có thể thay đổi một số đặc tính của chúng theo cách có thể kiểm soát do kết quả của các kích thích bên ngoài như ứng suất, nhiệt độ, điện trường, từ trường,…
Khám phá Vận dụng
Quan sát chiếc xe máy, em hãy Hãy cho biết: Các vật liệu ở Hình 3.1 thuộc vào nêu tên những chi tiết, bộ phận nhóm vật liệu nào trên Hình 3.2? nào của xe được làm bằng kim
loại, phi kim loại.
Bài 4. Vật liệu kim loại và hợp kim Sau khi học xong bài này, em sẽ: Mô tả được tính chất cơ bản, công dụng của vật liệu kim loại và hợp kim. Nhận biết được tín
Bài 4. Vật liệu kim loại và hợp kim
Sau khi học xong bài này, em sẽ:
Mô tả được tính chất cơ bản, công dụng của vật liệu kim loại và hợp kim.
Nhận biết được tính chất cơ bản của một số vật liệu kim loại phổ biến bằng phương pháp đơn giản.
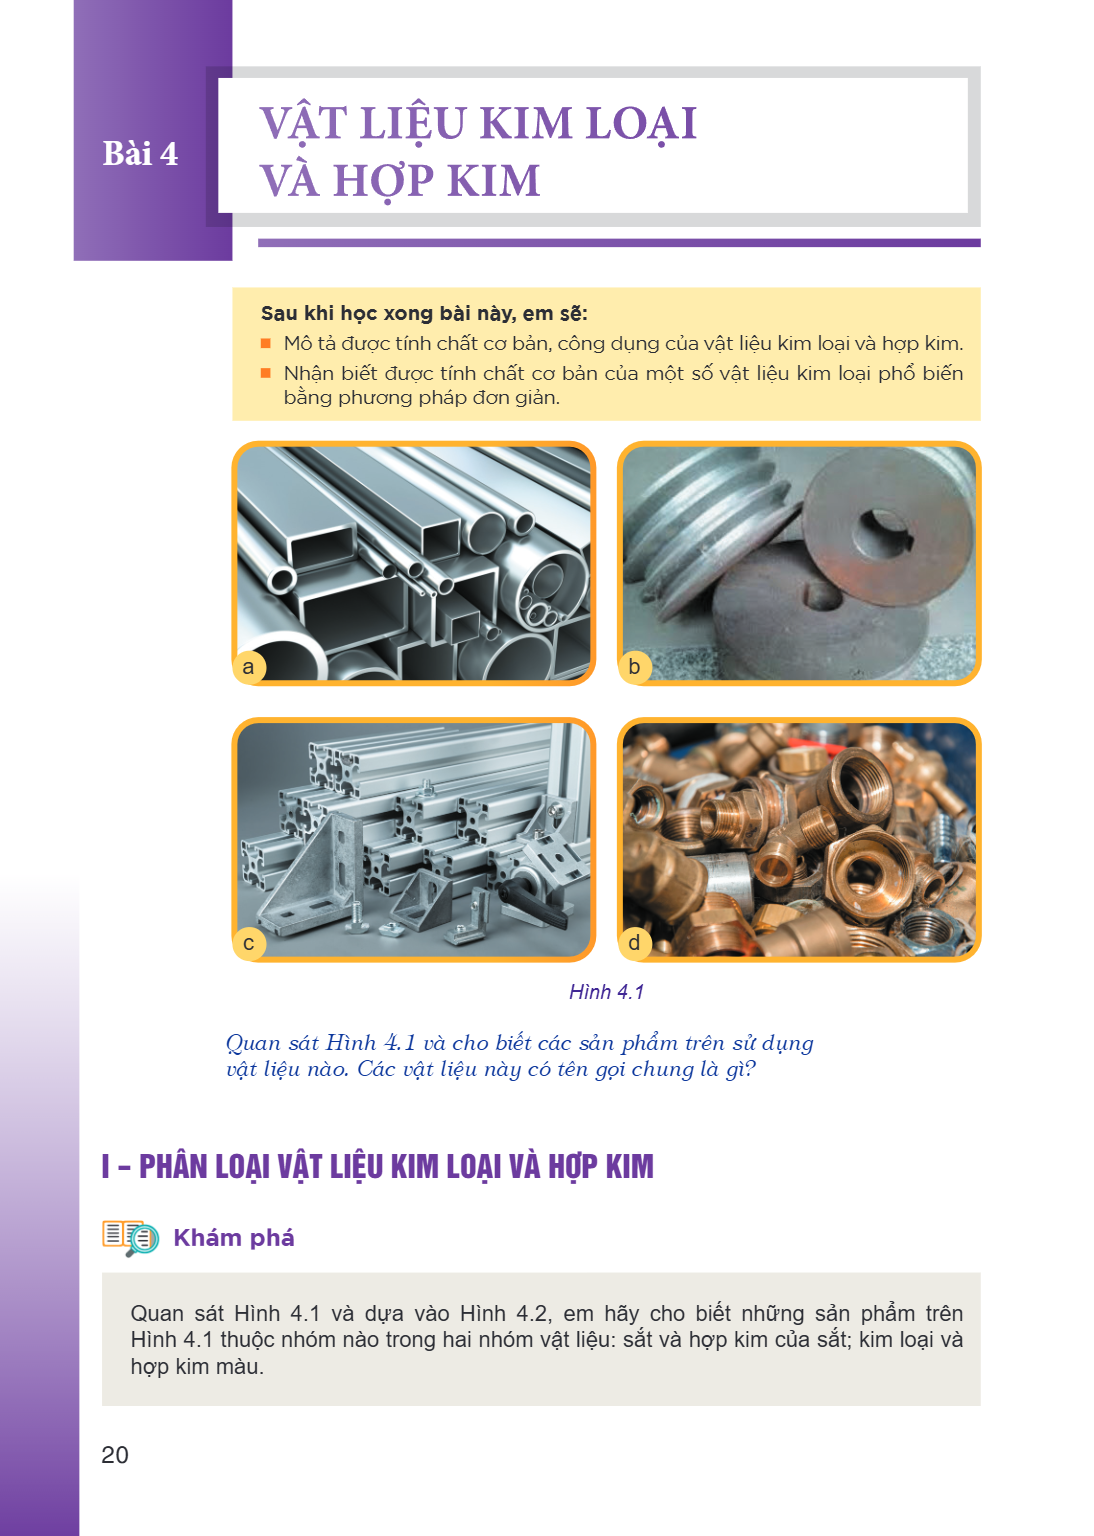
Hình 4.1
Quan sát Hình 4.1 và cho biết các sản phẩm trên sử dụng vật liệu nào. Các vật liệu này có tên gọi chung là gì?
I – PHÂN LOẠI VẬT LIỆU KIM LOẠI VÀ HỢP KIM
Khám phá
Quan sát Hình 4.1 và dựa vào Hình 4.2, em hãy cho biết những sản phẩm trên Hình 4.1 thuộc nhóm nào trong hai nhóm vật liệu: sắt và hợp kim của sắt; kim loại và hợp kim màu.
Thông tin bổ sung Hợp kim là một vật liệu được tạo ra từ hai hoặc nhiều nguyên tố, ít nhất là một kim loại cơ bản. Hợp kim đồng nhất và duy trì các tính chất củ
Thông tin bổ sung
Hợp kim là một vật liệu được tạo ra từ hai hoặc nhiều nguyên tố, ít nhất là một kim loại cơ bản. Hợp kim đồng nhất và duy trì các tính chất của kim loại, mặc dù nó có thể bao gồm kim loại hoặc phi kim loại trong thành phần của nó.
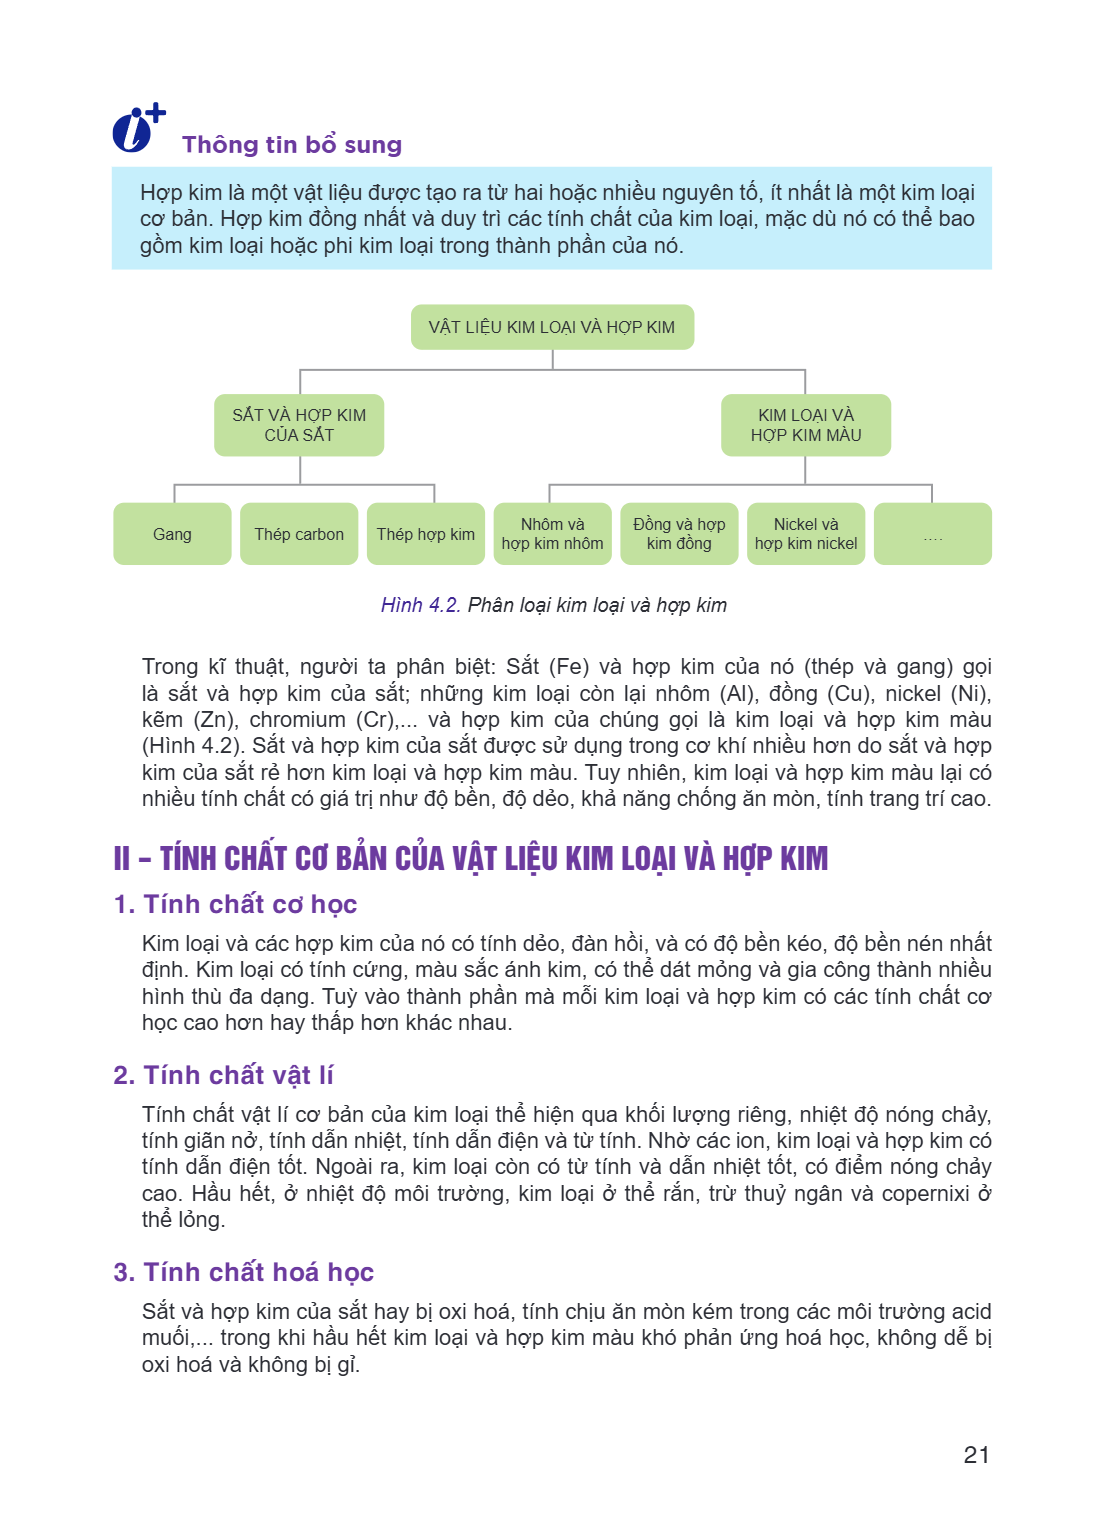
Hình 4.2. Phân loại kim loại và hợp kim
Trong kĩ thuật, người ta phân biệt: Sắt (Fe) và hợp kim của nó (thép và gang) gọi là sắt và hợp kim của sắt; những kim loại còn lại nhôm (Al), đồng (Cu), nickel (Ni), kẽm (Zn), chromium (Cr),... và hợp kim của chúng gọi là kim loại và hợp kim màu (Hình 4.2). Sắt và hợp kim của sắt được sử dụng trong cơ khí nhiều hơn do sắt và hợp kim của sắt rẻ hơn kim loại và hợp kim màu. Tuy nhiên, kim loại và hợp kim màu lại có nhiều tính chất có giá trị như độ bền, độ dẻo, khả năng chống ăn mòn, tính trang trí cao.
II – TÍNH CHẤT CƠ BẢN CỦA VẬT LIỆU KIM LOẠI VÀ HỢP KIM
1. Tính chất cơ học
Kim loại và các hợp kim của nó có tính dẻo, đàn hồi, và có độ bền kéo, độ bền nén nhất định. Kim loại có tính cứng, màu sắc ánh kim, có thể dát mỏng và gia công thành nhiều hình thù đa dạng. Tuỳ vào thành phần mà mỗi kim loại và hợp kim có các tính chất cơ học cao hơn hay thấp hơn khác nhau.
2. Tính chất vật lí
Tính chất vật lí cơ bản của kim loại thể hiện qua khối lượng riêng, nhiệt độ nóng chảy, tính giãn nở, tính dẫn nhiệt, tính dẫn điện và từ tính. Nhờ các ion, kim loại và hợp kim có tính dẫn điện tốt. Ngoài ra, kim loại còn có từ tính và dẫn nhiệt tốt, có điểm nóng chảy cao. Hầu hết, ở nhiệt độ môi trường, kim loại ở thể rắn, trừ thuỷ ngân và copernixi ở thể lỏng.
3. Tính chất hoá học
Sắt và hợp kim của sắt hay bị oxi hoá, tính chịu ăn mòn kém trong các môi trường acid muối,... trong khi hầu hết kim loại và hợp kim màu khó phản ứng hoá học, không dễ bị oxi hoá và không bị gì.
4. Tính công nghệ Thép là vật liệu có tính rèn, cắt gọt, đột, dập, hàn, mài,… cao nhưng tính đúc không cao. Trong khi đó, gang không có khả năng rèn, dập vì giò
4. Tính công nghệ
Thép là vật liệu có tính rèn, cắt gọt, đột, dập, hàn, mài,… cao nhưng tính đúc không cao. Trong khi đó, gang không có khả năng rèn, dập vì giòn nhưng tính đúc lại tốt. Các kim loại màu và hợp kim của chúng có tính rèn, dập, cán ép, cắt gọt cao do độ dẻo lớn, một số khác có tính đúc tốt như đồng và hợp kim đồng.
III – MỘT SỐ VẬT LIỆU KIM LOẠI VÀ HỢP KIM THÔNG DỤNG
1. Gang
Gang là hợp kim của sắt (Fe) và carbon (C), trong đó hàm lượng C chiếm từ 2,14% đến 4,3%. Gang được xem như là một loại hợp kim có tính giòn. Màu xám ở mặt gãy thường là đặc điểm nhận dạng của gang. Gang có tính dẫn điện tương đối tốt, điện trở lớn. Gang hay bị oxi hoá, chịu ăn mòn kém. Gang không có khả năng rèn, dập vì giòn nhưng tính đúc lại tốt. Trong ngành cơ khí, gang dùng để chế tạo các chi tiết bạc trượt, các vỏ máy như vỏ động cơ, vỏ máy công nghiệp,…
2. Thép carbon
Thép carbon là hợp kim của sắt và carbon với hàm lượng carbon nhỏ hơn 2,14% cùng với một khối lượng nhỏ silic, manganese, phosphorus và sulfur,…. Thép carbon là loại vật liệu kim loại có cơ tính tổng hợp cao, có khả năng biến dạng dẻo tốt. Thép carbon có tính dẫn nhiệt tương đối tốt, điện trở lớn. Thép carbon hay bị oxi hoá, tính chịu ăn mòn kém. Thép carbon là vật liệu có tính rèn, cắt gọt, đột dập, hàn, mài. Thép carbon được coi là vật liệu xương sống của các ngành công nghiệp. Trong ngành cơ khí, thép carbon cao được sử dụng để sản xuất dụng cụ cắt, khuôn dập và các dụng cụ đo lường.
3. Thép hợp kim
Thép hợp kim là loại thép có chứa các nguyên tố hợp kim thích hợp như manganese (Mn), silic (Si), chromium (Cr), nickel (Ni), titanium (Ti),… Thép hợp kim có tính nhiệt luyện tốt hơn thép carbon, giữ được độ bền cao hơn thép carbon ở nhiệt độ cao, tạo được những tính chất hoá lí đặc biệt như chống ăn mòn trong các môi trường ăn mòn, có thể tạo ra thép từ tính cao; độ giãn nở vì nhiệt rất nhỏ. Trong ngành cơ khí, thép hợp kim dùng để chế tạo các chi tiết chịu lực, chịu nhiệt, chịu ăn mòn và trong các trường hợp cần nâng cao tuổi thọ của thiết bị, giảm nhẹ khối lượng và kích thước máy,…
4. Nhôm và hợp kim nhôm
Hợp kim nhôm là hợp kim của nhôm với các nguyên tố khác như đồng, thiếc, manganese, silic, magnesium,… Nhôm và hợp kim nhôm có độ bền thấp, tính dẻo cao. Nhôm mềm, dễ uốn và dễ dàng gia công trên các máy móc gia công cơ khí. So với nhôm nguyên chất, hợp kim nhôm cứng hơn, độ giãn dài tốt hơn, độ bền cao hơn và nhiều công dụng hơn. Nhôm có khả năng chống ăn mòn tốt. Nhôm và hợp kim nhôm có tính dẫn điện, dẫn nhiệt cao. Trong ngành cơ khí, hợp kim nhôm được dùng trong chế tạo máy bay, thiết bị ngành hàng không, đóng tàu, gia công cơ khí, chế tạo khuôn mẫu,...
5. Đồng và hợp kim đồng Hợp kim đồng là hợp kim của đồng với các nguyên tố hoá học khác như thiếc, chì, kẽm, bạc,… để tạo thành một loạt các hợp kim đồng đa dạn
5. Đồng và hợp kim đồng
Hợp kim đồng là hợp kim của đồng với các nguyên tố hoá học khác như thiếc, chì, kẽm, bạc,… để tạo thành một loạt các hợp kim đồng đa dạng khác như đồng thau, đồng thiếc, đồng nickel, đồng cobalt,… Đồng nổi bật với màu sắc vàng, hơi ngả đỏ tuỳ loại. Đồng và hợp kim đồng có tính dẻo, độ bền cao; có tính dẫn điện và dẫn nhiệt tốt. Trong ngành cơ khí, đồng được sử dụng phổ biến làm các ổ trượt, bánh răng, bánh vít.
6. Nickel và hợp kim nickel
Hợp kim nickel là hợp kim của nickel với các nguyên tố khác như đồng, thiếc, manganese, silic, magnesium,… Nickel là một kim loại với màu sáng trắng bạc, hơi ngả vàng nhẹ. Nickel và hợp kim nickel có khả năng chống mài mòn rất tốt nên được xem là một thành phần quan trọng, không thể thiếu trong các loại thép không gỉ và nhiều hợp kim khác. Trong ngành cơ khí, nickel và hợp kim nickel được sử dụng để chế tạo thép không gỉ, các loại nam châm và một số ứng dụng khác trong cuộc sống.
Khám phá
Em hãy nêu các công dụng của kim loại và hợp kim trong sản xuất và đời sống.
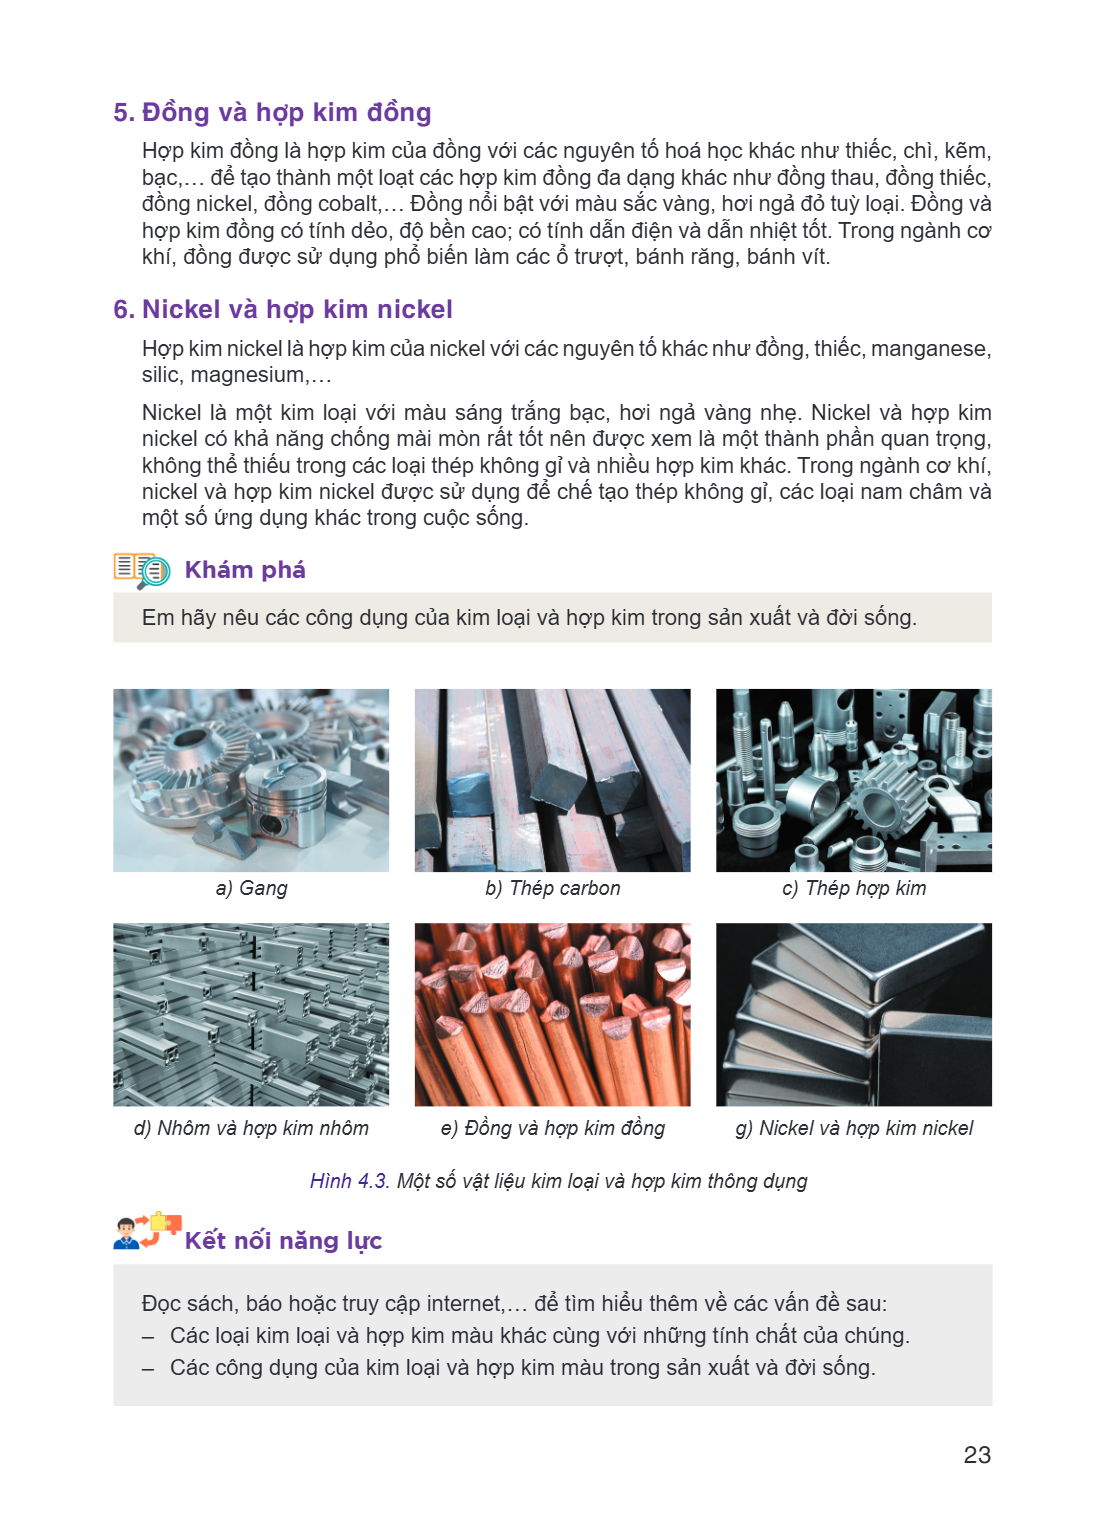
a) Gang b) Thép carbon c) Thép hợp kim
d) Nhôm và hợp kim nhôm e) Đồng và hợp kim đồng g) Nickel và hợp kim nickel
Hình 4.3. Một số vật liệu kim loại và hợp kim thông dụng
Kết nối năng lực
Đọc sách, báo hoặc truy cập internet,… để tìm hiểu thêm về các vấn đề sau: - Các loại kim loại và hợp kim màu khác cùng với những tính chất của chúng. - Các công dụng của kim loại và hợp kim màu trong sản xuất và đời sống.
IV – MỘT SỐ PHƯƠNG PHÁP ĐƠN GIẢN NHẬN BIẾT TÍNH CHẤT CƠ BẢN CỦA KIM LOẠI VÀ HỢP KIM Để nhận biết được tính chất cơ bản của kim loại và hợp kim có thể dựa vào cá
IV – MỘT SỐ PHƯƠNG PHÁP ĐƠN GIẢN NHẬN BIẾT TÍNH CHẤT CƠ BẢN CỦA KIM LOẠI VÀ HỢP KIM
Để nhận biết được tính chất cơ bản của kim loại và hợp kim có thể dựa vào các phương pháp đơn giản sau đây:
1. Quan sát màu sắc và mặt gãy của các mẫu
Có thể quan sát màu sắc bên ngoài của các mẫu, quan sát mặt gãy của các mẫu để nhận biết được các loại vật liệu kim loại và hợp kim.
2. Xác định tính cứng, tính dẻo
Dùng lực của tay bẻ các các đoạn dây, từ đó ta nhận xét vật liệu nào khó bẻ gãy thì tính cứng lớn hơn, vật liệu nào dễ uốn thì tính dẻo cao hơn.
3. Xác định khả năng biến dạng
Dùng búa đập vào phần đầu của các thanh mẫu với lực đập như nhau, mẫu nào bị dẹt nhiều hơn là khả năng biến dạng cao hơn.
4. Xác định tính giòn của vật liệu
Dùng búa đập, vật liệu nào dễ gãy, vỡ thì có tính giòn lớn hơn.
5. Xác định khối lượng riêng
Khối lượng riêng là khối lượng của một đơn vị thể tích vật liệu và thông qua giá trị này, chúng ta có thể biết được mức độ nặng nhẹ của các loại vật liệu khác nhau.
Thực hành
Hãy lập bảng so sánh các tính chất như cứng, dẻo, khả năng biến dạng, tính giòn và màu sắc của các kim loại sau: gang, thép, đồng, nhôm.
Bài 5. Vật liệu phi kim loại Sau khi học xong bài này, em sẽ: Mô tả được tính chất, công dụng của vật liệu phi kim loại. Nhận biết được tính chất cơ bản của một
Bài 5. Vật liệu phi kim loại
Sau khi học xong bài này, em sẽ:
Mô tả được tính chất, công dụng của vật liệu phi kim loại.
Nhận biết được tính chất cơ bản của một số vật liệu phi kim loại phổ biến bằng phương pháp đơn giản.
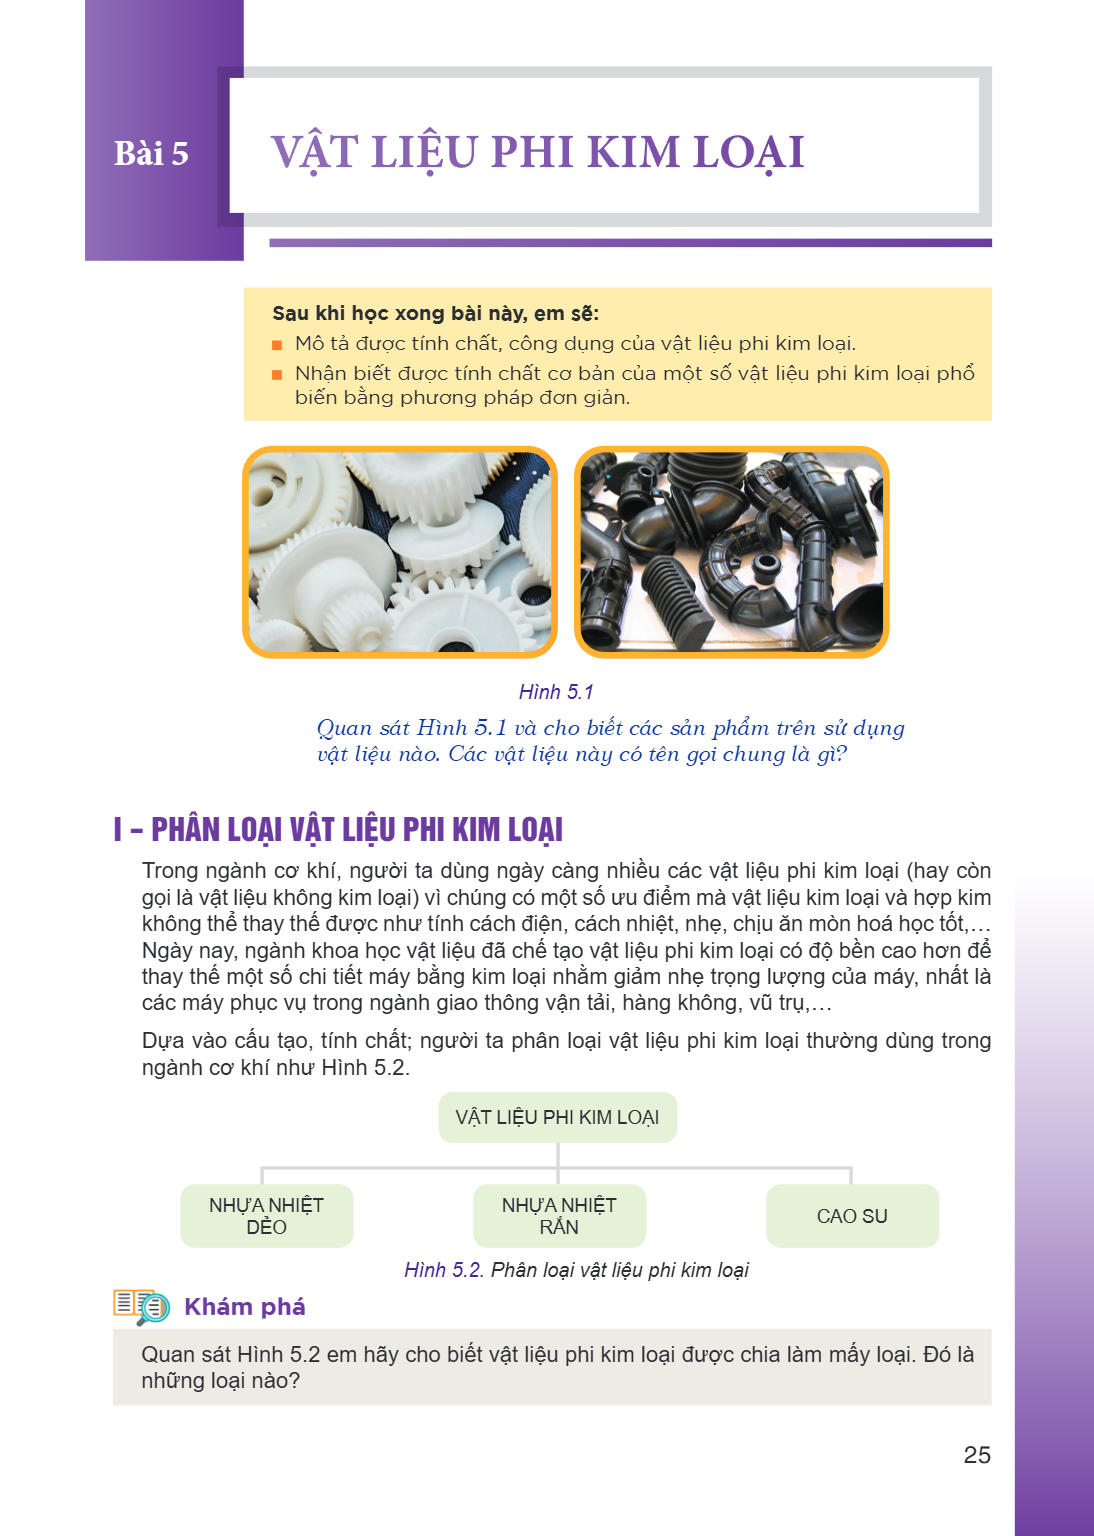
Hình 5.1
Quan sát Hình 5.1 và cho biết các sản phẩm trên sử dụng vật liệu nào. Các vật liệu này có tên gọi chung là gì?
I – PHÂN LOẠI VẬT LIỆU PHI KIM LOẠI
Trong ngành cơ khí, người ta dùng ngày càng nhiều các vật liệu phi kim loại (hay còn gọi là vật liệu không kim loại) vì chúng có một số ưu điểm mà vật liệu kim loại và hợp kim không thể thay thế được như tính cách điện, cách nhiệt, nhẹ, chịu ăn mòn hoá học tốt,... Ngày nay, ngành khoa học vật liệu đã chế tạo vật liệu phi kim loại có độ bền cao hơn để thay thế một số chi tiết máy bằng kim loại nhằm giảm nhẹ trọng lượng của máy, nhất là các máy phục vụ trong ngành giao thông vận tải, hàng không, vũ trụ,...
Dựa vào cấu tạo, tính chất; người ta phân loại vật liệu phi kim loại thường dùng trong ngành cơ khí như Hình 5.2.
VẬT LIỆU PHI KIM LOẠI
NHỰA NHIỆT DẺO
NHỰA NHIỆT RẮN
CAO SU
Hình 5.2. Phân loại vật liệu phi kim loại
Khám phá
Quan sát Hình 5.2 em hãy cho biết vật liệu phi kim loại được chia làm mấy loại. Đó là những loại nào?
II – TÍNH CHẤT CƠ BẢN CỦA VẬT LIỆU PHI KIM LOẠI 1. Tính chất cơ học Vật liệu phi kim loại thường có tính đàn hồi. So với vật liệu kim loại và hợp kim, vật liệu
II – TÍNH CHẤT CƠ BẢN CỦA VẬT LIỆU PHI KIM LOẠI
1. Tính chất cơ học
Vật liệu phi kim loại thường có tính đàn hồi. So với vật liệu kim loại và hợp kim, vật liệu phi kim loại mềm hơn, ngoại trừ kim cương.
2. Tính chất vật lí
Khối lượng riêng của các vật liệu phi kim loại nhỏ hơn các vật liệu kim loại. Vật liệu phi kim loại là chất cách điện, do đó chúng không hỗ trợ dẫn nhiệt và điện. Ở nhiệt độ phòng, các vật liệu phi kim loại có thể được tìm thấy ở thể rắn hoặc thể khí, ngoại trừ brom là phi kim duy nhất có ở thể lỏng. Các vật liệu phi kim loại được đun sôi và nóng chảy ở nhiệt độ tương đối thấp.
3. Tính chất hoá học
Vật liệu phi kim loại không bị oxi hoá, không bị ăn mòn trong các môi trường acid, muối,... Tuy nhiên theo thời gian, chất lượng của vật liệu phi kim sẽ bị giảm dần do sự lão hoá dưới tác dụng của nhiệt độ, độ ẩm, tia cực tím, bức xạ, ozone, điện, hoá học, vi sinh vật,…
4. Tính công nghệ
Vật liệu phi kim loại được gia công bằng nhiều phương pháp khác nhau như đùn, đúc phun, thổi, ép,… tuỳ theo từng loại vật liệu. Công nghệ đùn thường dùng cho loại vật liệu nhiệt dẻo, cao su; công nghệ đúc phun dùng cho nhựa nhiệt dẻo, nhựa nhiệt rắn, cao su; công nghệ đúc thổi dùng cho nhựa nhiệt dẻo.
Khám phá Kết nối năng lực
Em hãy trình bày các tính chất của vật liệu phi Đọc sách báo hoặc truy cập kim loại. internet,… để tìm hiểu sâu
thêm những tính chất của các loại vật liệu phi kim loại.
III - MỘT SỐ VẬT LIỆU PHI KIM LOẠI THÔNG DỤNG
1. Nhựa nhiệt dẻo
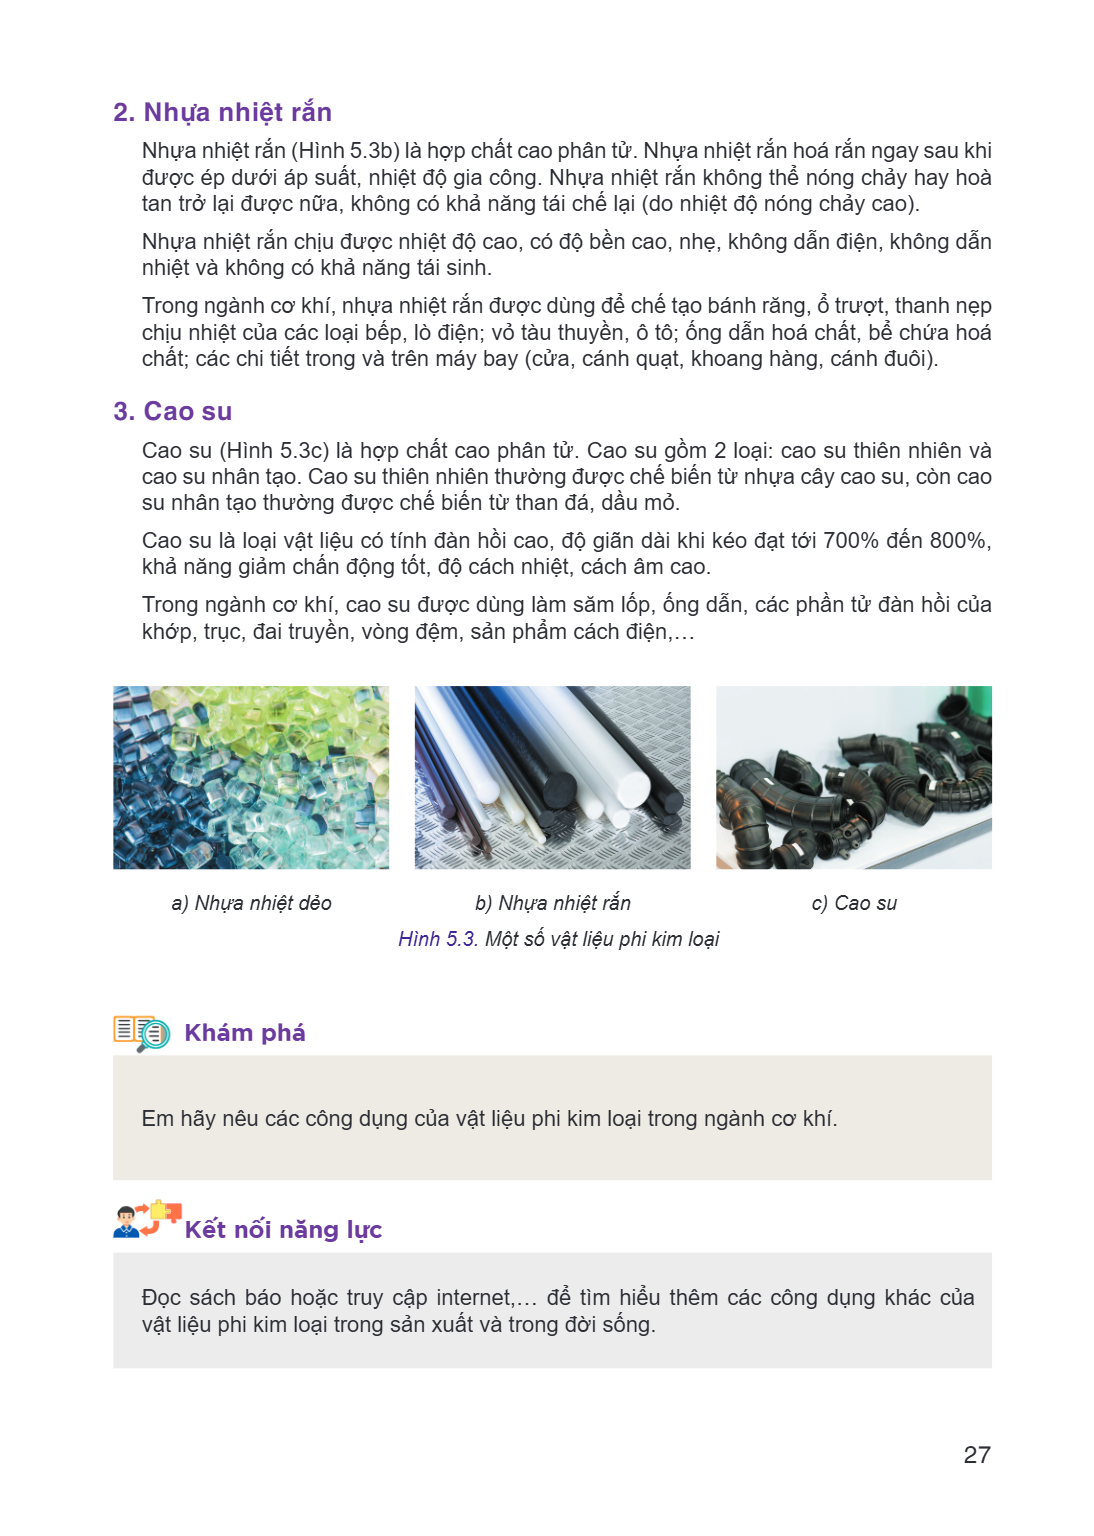
Nhựa nhiệt dẻo (Hình 5.3a) là hợp chất cao phân tử (hợp chất có khối lượng phân tử lớn và trong cấu trúc của chúng có sự lặp đi lặp lại nhiều lần những mắt xích cơ bản). Nhựa nhiệt dẻo là một loại nhựa chảy mềm thành chất lỏng dưới tác dụng của nhiệt độ cao và đóng rắn lại khi làm nguội. Nhựa nhiệt dẻo có nhiệt độ nóng chảy thấp, nhẹ, không dẫn điện, không bị oxi hoá, ít bị hoá chất tác dụng, dễ pha màu, dễ gia công và có khả năng chế biến lại. Trong ngành cơ khí, nhựa nhiệt dẻo được dùng để chế tạo bánh răng, ổ trượt, bu lông, ốc vít nhựa trong một số máy móc như thiết bị kéo sợi,...
2. Nhựa nhiệt rắn Nhựa nhiệt rắn (Hình 5.3b) là hợp chất cao phân tử. Nhựa nhiệt rắn hoá rắn ngay sau khi được ép dưới áp suất, nhiệt độ gia công. Nhựa nhiệt rắ
2. Nhựa nhiệt rắn
Nhựa nhiệt rắn (Hình 5.3b) là hợp chất cao phân tử. Nhựa nhiệt rắn hoá rắn ngay sau khi được ép dưới áp suất, nhiệt độ gia công. Nhựa nhiệt rắn không thể nóng chảy hay hoà tan trở lại được nữa, không có khả năng tái chế lại (do nhiệt độ nóng chảy cao). Nhựa nhiệt rắn chịu được nhiệt độ cao, có độ bền cao, nhẹ, không dẫn điện, không dẫn nhiệt và không có khả năng tái sinh. Trong ngành cơ khí, nhựa nhiệt rắn được dùng để chế tạo bánh răng, ổ trượt, thanh nẹp chịu nhiệt của các loại bếp, lò điện; vỏ tàu thuyền, ô tô; ống dẫn hoá chất, bể chứa hoá chất; các chi tiết trong và trên máy bay (cửa, cánh quạt, khoang hàng, cánh đuôi).
3. Cao su
Cao su (Hình 5.3c) là hợp chất cao phân tử. Cao su gồm 2 loại: cao su thiên nhiên và cao su nhân tạo. Cao su thiên nhiên thường được chế biến từ nhựa cây cao su, còn cao su nhân tạo thường được chế biến từ than đá, dầu mỏ. Cao su là loại vật liệu có tính đàn hồi cao, độ giãn dài khi kéo đạt tới 700% đến 800%, khả năng giảm chấn động tốt, độ cách nhiệt, cách âm cao. Trong ngành cơ khí, cao su được dùng làm săm lốp, ống dẫn, các phần tử đàn hồi của khớp, trục, đai truyền, vòng đệm, sản phẩm cách điện,…
a) Nhựa nhiệt dẻo b) Nhựa nhiệt rắn c) Cao su
Hình 5.3. Một số vật liệu phi kim loại
Khám phá
Em hãy nêu các công dụng của vật liệu phi kim loại trong ngành cơ khí.
Kết nối năng lực
Đọc sách báo hoặc truy cập internet,… để tìm hiểu thêm các công dụng khác của vật liệu phi kim loại trong sản xuất và trong đời sống.
IV - MỘT SỐ PHƯƠNG PHÁP ĐƠN GIẢN NHẬN BIẾT TÍNH CHẤT CƠ BẢN CỦA VẬT LIỆU PHI KIM LOẠI Để nhận biết được tính chất cơ bản của vật liệu phi kim loại, ta có thể dù
IV - MỘT SỐ PHƯƠNG PHÁP ĐƠN GIẢN NHẬN BIẾT TÍNH CHẤT CƠ BẢN CỦA VẬT LIỆU PHI KIM LOẠI
Để nhận biết được tính chất cơ bản của vật liệu phi kim loại, ta có thể dùng các phương pháp như sau:
1. Quan sát đặc trưng quang học
Chúng ta có thể quan sát đặc trưng quang học như trong suốt, đục mờ của các loại vật liệu phi kim loại. Các loại nhựa nhiệt rắn có tính chất trong suốt; một số nhựa nhiệt dẻo như PVC, PS, PMMA, PC,… có tính chất trong suốt; một số khác như các loại nhựa HDPE, LDPE, PP, PTFE, PA,… có tính đục mờ.
2. Xác định khối lượng riêng
Dùng cân để xác định khối lượng riêng của các loại vật liệu phi kim loại. Vật liệu phi kim loại tương đối nhẹ, khối lượng riêng dao động từ 0,9 g/cm3 đến 2 g/cm3.
3. Phá huỷ của mẫu khi chịu tác động cơ học
Dùng búa đập, vật liệu nào dễ gãy, vỡ thì có tính giòn lớn hơn; thường các loại nhựa nhiệt rắn có tính giòn; ngược lại các loại nhựa nhiệt dẻo, cao su mềm dẻo, đập không vỡ.
Thực hành
Em hãy cho biết: Những sản phẩm như can đựng rượu, cốc nhựa uống nước, vỏ công tắc điện, săm xe đạp làm bằng vật liệu phi kim loại gì?
Vận dụng
Em hãy liệt kê các chi tiết máy được làm bằng vật liệu phi kim loại như nhựa nhiệt dẻo, nhựa nhiệt rắn, cao su.
Bài 6. Vật liệu mới Sau khi học xong bài này, em sẽ: Mô tả được tính chất, công dụng của một số loại vật liệu mới. Hình 6.1 Em hãy quan sát chiếc xe đua Công th
Bài 6. Vật liệu mới
Sau khi học xong bài này, em sẽ:
Mô tả được tính chất, công dụng của một số loại vật liệu mới.
Hình 6.1
Em hãy quan sát chiếc xe đua Công thức 1 ở Hình 6.1 và cho biết:
– Vỏ của xe đua làm bằng vật liệu gì?
– Vật liệu này có những tính chất gì đặc biệt so với các vật liệu thông thường?
I – KHÁI NIỆM VẬT LIỆU MỚI
Vật liệu mới là những loại vật liệu không nằm trong danh mục vật liệu truyền thống sẵn có đang được sử dụng để sản xuất. Vật liệu mới thường là những vật liệu có tính chất cơ học như độ bền, độ cứng,...; tính chất vật lí như nhiệt, điện, quang học,...; tính chất hoá học vượt trội so với các vật liệu truyền thống hoặc là những vật liệu có thể thay đổi tính chất, hình dạng theo môi trường hoạt động để thích nghi với sự thay đổi của môi trường.
II – MỘT SỐ LOẠI VẬT LIỆU MỚI
1. Vật liệu nano
Vật liệu nano là loại vật liệu có cấu trúc hạt tinh thể có kích thước cỡ nanômét. Ở quy mô kích thước này, vật chất xuất hiện những tính chất vật lí, hoá học và sinh học hoàn toàn khác so với ở kích thước bình thường. Một số vật liệu trở nên bền và nhẹ hơn; một số khác dẫn điện, truyền nhiệt hoặc phản xạ ánh sáng tốt hơn do kích thước hoặc cấu trúc của chúng bị thay đổi. Những đặc tính mới này thúc đẩy sự phát triển trong mọi lĩnh vực cơ khí, điện tử, y học và các lĩnh vực khác.
Hình 6.2. Vật liệu nano Ứng dụng của vật liệu nano trong lĩnh vực cơ khí bao gồm: - Trong công nghiệp hàng không vũ trụ, ô tô, vật liệu nano được dùng để tạo ra
Hình 6.2. Vật liệu nano
Ứng dụng của vật liệu nano trong lĩnh vực cơ khí bao gồm: - Trong công nghiệp hàng không vũ trụ, ô tô, vật liệu nano được dùng để tạo ra
các vật liệu siêu nhẹ - siêu bền dùng cho sản xuất các thiết bị xe hơi, máy bay, tàu vũ trụ,… - Trong công nghiệp chế tạo robot, vật liệu nano dùng để chế tạo loại robot mini để ứng
dụng vào trong các lĩnh vực y tế, sinh học,… - Trong chế tạo máy, vật liệu nano được dùng để làm các lớp phủ lên các bạc trục,
các trục để chống mài mòn; các lớp phủ lên các bề mặt của các chi tiết máy để chống ăn mòn,…
Kết nối năng lực
Tìm hiểu trên internet hoặc qua sách, báo, tài liệu,… hãy kể thêm các ứng dụng khác của vật liệu nano.
2. Vật liệu composite
Composite là vật liệu được tổ hợp từ hai hay nhiều loại vật liệu thành phần khác nhau trong đó bao gồm vật liệu cốt (có tác dụng tăng độ bền) và vật liệu nền (có tác dụng liên kết vật liệu cốt lại với nhau). Vật liệu composite có độ cứng, độ bền cao, khả năng chịu nhiệt, chống mài mòn, chống ăn mòn tốt nhưng có khối lượng riêng nhỏ. Các ứng dụng của vật liệu composite trong lĩnh vực cơ khí bao gồm: - Trong cơ khí động lực, vật liệu composite được dùng để chế tạo vỏ máy bay, ô tô,
tàu thuỷ; - Trong chế tạo máy, vật liệu composite được dùng để chế tạo các dụng cụ cắt gọt; các
trục truyền, bánh răng,… - Trong công nghiệp robot, vật liệu composite được dùng để chế tạo các chi tiết của
robot, cánh tay robot,… - Ngoài ra vật liệu composite còn được dùng để chế tạo các bình chịu áp lực; cánh quạt
tua bin gió; ống dẫn chất lỏng, chất khí;…
Hình 6.3. Các ứng dụng của vật liệu composite Khám phá Quan sát và cho biết trên Hình 6.3 là những ứng dụng nào của vật liệu composite trong lĩnh vực cơ khí. Kế
Hình 6.3. Các ứng dụng của vật liệu composite
Khám phá
Quan sát và cho biết trên Hình 6.3 là những ứng dụng nào của vật liệu composite trong lĩnh vực cơ khí.
Kết nối năng lực
Tìm hiểu trên internet hoặc qua sách, báo, tài liệu,... hãy kể thêm các ứng dụng khác của vật liệu composite.
3. Vật liệu có cơ tính biến thiên
Vật liệu có cơ tính biến thiên (hay còn gọi là vật liệu phân lớp chức năng, viết tắt theo tên tiếng Anh là FGM) là vật liệu composite tiên tiến gồm hai hoặc nhiều thành phần vật liệu được thiết kế để có sự thay đổi liên tục các tính chất của vật liệu trong không gian. Điều này đạt được bằng cách thay đổi dần các phần thể tích và/hoặc cấu trúc vi mô của các vật liệu cấu thành trong quá trình chế tạo.
Các vật liệu cấu thành cho vật liệu có cơ tính biến thiên được chọn dựa trên các yêu cầu về tính năng sử dụng của vật liệu. Điều này cho phép vật liệu có được chất lượng tốt nhất từ các loại vật liệu thành phần, tránh được ăn mòn, mỏi, đứt gãy và bong tách do sự chuyển đổi đột ngột về tính chất vật liệu trên bề mặt phân cách giữa các vật liệu khác nhau như trong các loại vật liệu composite thông thường.
a) Động cơ tên lửa
b) Thân máy bay vũ trụ
Hình 6.4. Các ứng dụng của vật liệu có cơ tính biến thiên
Các ứng dụng của vật liệu có cơ tính biến thiên trong lĩnh vực cơ khí bao gồm: – Trong công nghiệp hàng không, vũ trụ, vật liệu có cơ tính biến thiên tham gia t
Các ứng dụng của vật liệu có cơ tính biến thiên trong lĩnh vực cơ khí bao gồm:
– Trong công nghiệp hàng không, vũ trụ, vật liệu có cơ tính biến thiên tham gia trong thành phần của động cơ tên lửa, thân máy bay, tàu vũ trụ,... (Hình 6.4a, 6.4b).
– Trong cơ khí động lực, vật liệu có cơ tính biến thiên được dùng để chế tạo linh kiện động cơ, dùng làm lớp vỏ cản nhiệt để giảm thất thoát nhiệt từ các bộ phận của hệ thống xả động cơ.
– Ngoài ra, vật liệu có cơ tính biến thiên còn được ứng dụng làm các chi tiết trong các máy công cụ, dụng cụ cắt,...
Thông tin bổ sung
Khái niệm vật liệu có cơ tính biến thiên lần đầu tiên được xem xét ở Nhật Bản vào năm 1984 trong một dự án máy bay không gian khi mà vật liệu này được sử dụng với mục đích tạo ra một rào cản nhiệt có khả năng chịu được nhiệt độ bề mặt 2000 °C và độ chênh nhiệt 1000 °C trên chiều dày 10 mm. Trong những năm gần đây, khái niệm này đã trở nên phổ biến hơn ở châu Âu, đặc biệt là ở Đức.
Kết nối năng lực
Tìm hiểu trên internet hoặc qua sách, báo, tài liệu,... hãy kể thêm các ứng dụng của vật liệu có cơ tính biến thiên.
4. Hợp kim nhớ hình
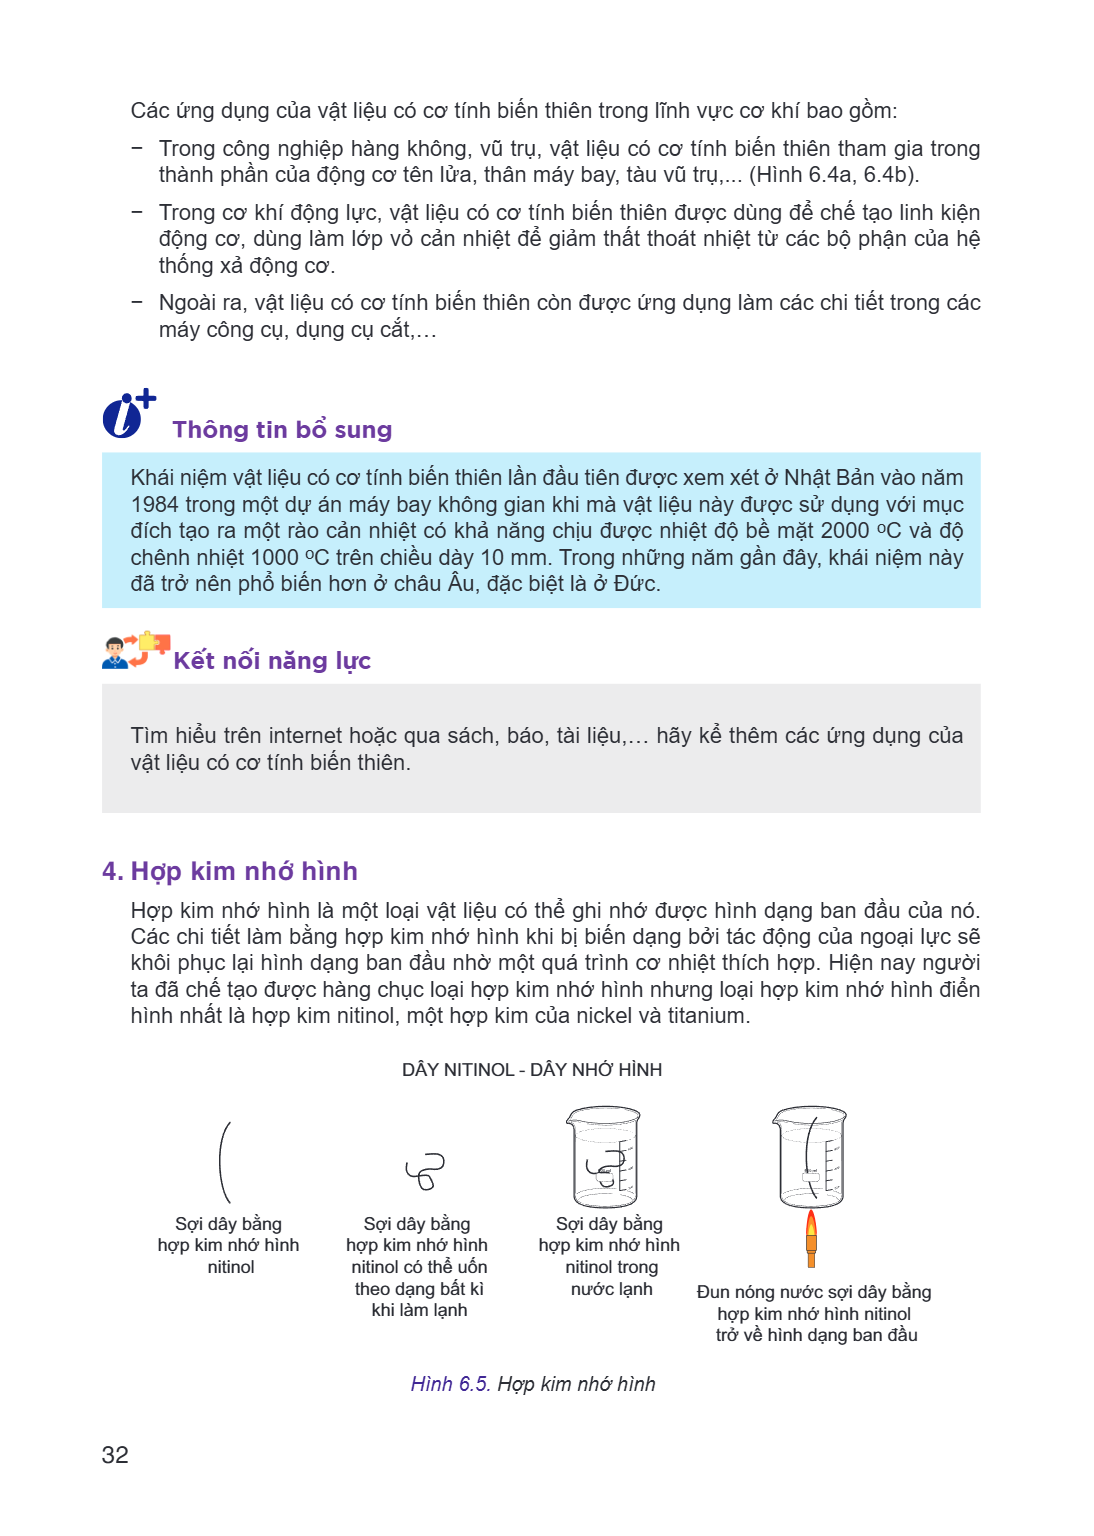
Hợp kim nhớ hình là một loại vật liệu có thể ghi nhớ được hình dạng ban đầu của nó. Các chi tiết làm bằng hợp kim nhớ hình khi bị biến dạng bởi tác động của ngoại lực sẽ khôi phục lại hình dạng ban đầu nhờ một quá trình cơ nhiệt thích hợp. Hiện nay người ta đã chế tạo được hàng chục loại hợp kim nhớ hình nhưng loại hợp kim nhớ hình điển hình nhất là hợp kim nitinol, một hợp kim của nickel và titanium.
DÂY NITINOL - DÂY NHỚ HÌNH
Sợi dây bằng hợp kim nhớ hình nitinol
Sợi dây bằng hợp kim nhớ hình nitinol có thể uốn theo dạng bất kì khi làm lạnh
Sợi dây bằng hợp kim nhớ hình nitinol trong nước lạnh
Đun nóng nước sợi dây bằng hợp kim nhớ hình nitinol trở về hình dạng ban đầu
Hình 6.5. Hợp kim nhớ hình
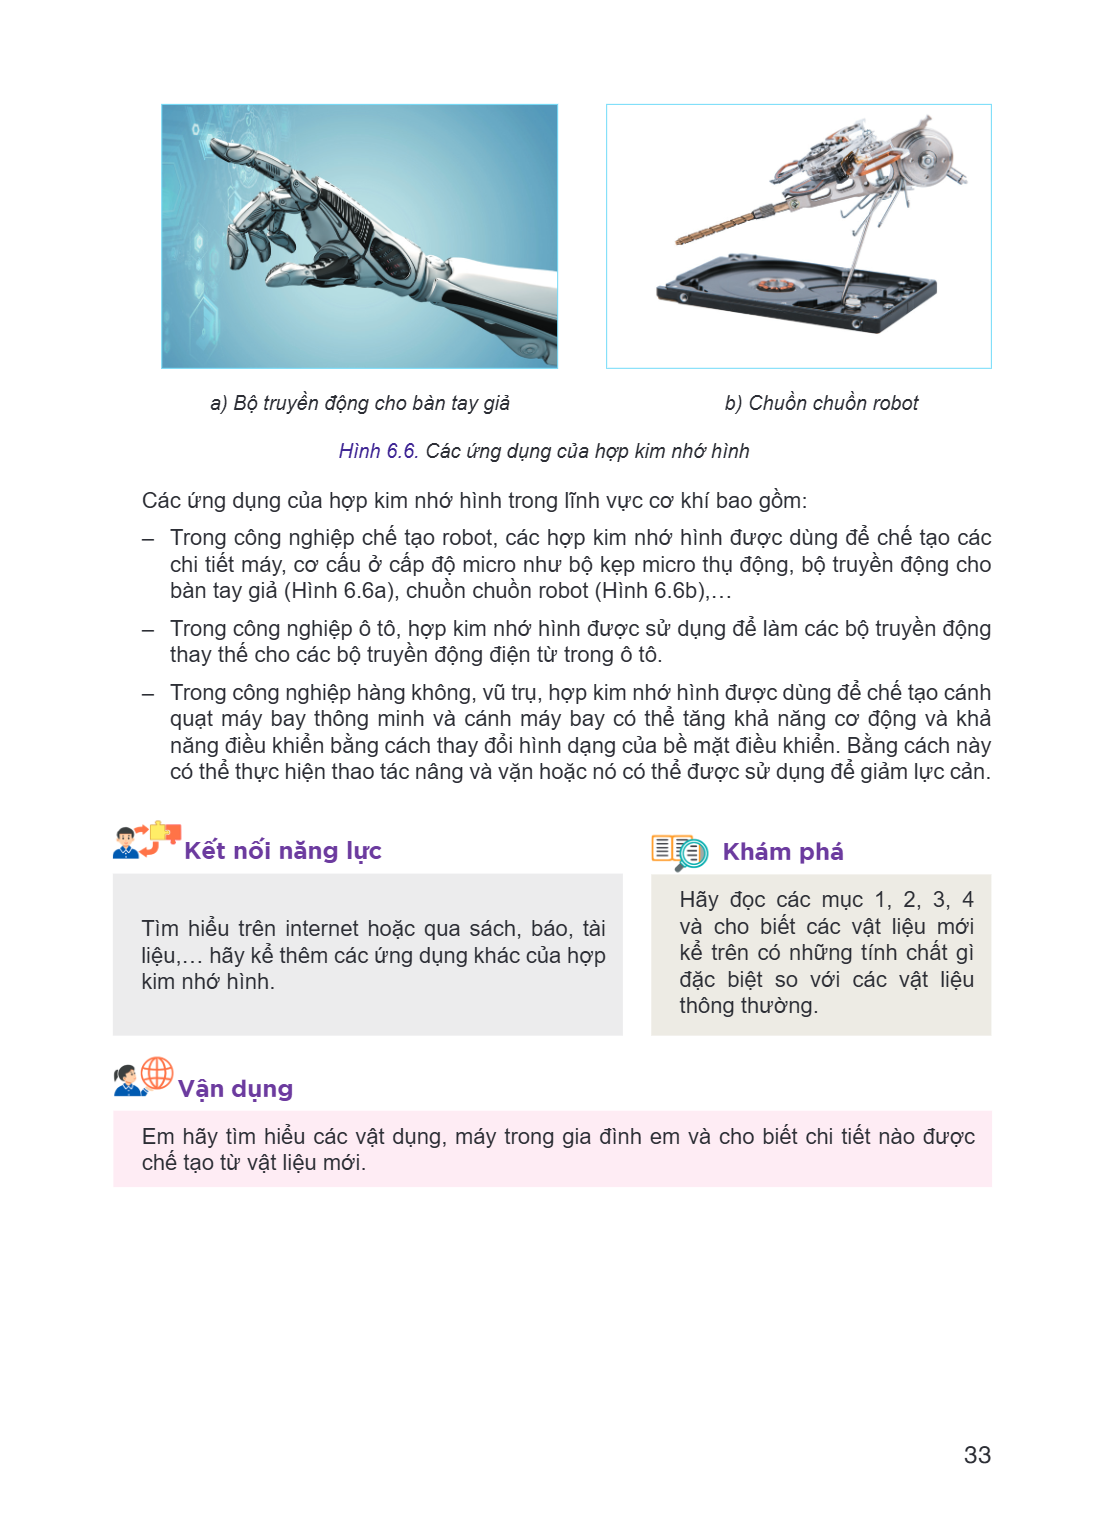
a) Bộ truyền động cho bàn tay giả b) Chuồn chuồn robot Hình 6.6. Các ứng dụng của hợp kim nhớ hình Các ứng dụng của hợp kim nhớ hình trong lĩnh vực cơ khí bao g
a) Bộ truyền động cho bàn tay giả
b) Chuồn chuồn robot
Hình 6.6. Các ứng dụng của hợp kim nhớ hình
Các ứng dụng của hợp kim nhớ hình trong lĩnh vực cơ khí bao gồm:
– Trong công nghiệp chế tạo robot, các hợp kim nhớ hình được dùng để chế tạo các chi tiết máy, cơ cấu ở cấp độ micro như bộ kẹp micro thụ động, bộ truyền động cho bàn tay giả (Hình 6.6a), chuồn chuồn robot (Hình 6.6b),...
– Trong công nghiệp ô tô, hợp kim nhớ hình được sử dụng để làm các bộ truyền động thay thế cho các bộ truyền động điện từ trong ô tô.
– Trong công nghiệp hàng không, vũ trụ, hợp kim nhớ hình được dùng để chế tạo cánh quạt máy bay thông minh và cánh máy bay có thể tăng khả năng cơ động và khả năng điều khiển bằng cách thay đổi hình dạng của bề mặt điều khiển. Bằng cách này có thể thực hiện thao tác nâng và vận hoặc nó có thể được sử dụng để giảm lực cản.
Kết nối năng lực
Tìm hiểu trên internet hoặc qua sách, báo, tài liệu,... hãy kể thêm các ứng dụng khác của hợp kim nhớ hình.
Khám phá
Hãy đọc các mục 1, 2, 3, 4 và cho biết các vật liệu mới kể trên có những tính chất gì đặc biệt so với các vật liệu thông thường.
Vận dụng
Em hãy tìm hiểu các vật dụng, máy trong gia đình em và cho biết chi tiết nào được chế tạo từ vật liệu mới.
Trang 34
Chương III CÁC PHƯƠNG PHÁP GIA CÔNG CƠ KHÍ Khái quát về gia công cơ khí Một số phương pháp gia công cơ khí Quy trình công nghệ gia công chi tiết Dự án: Chế tạo
Chương III
CÁC PHƯƠNG PHÁP GIA CÔNG CƠ KHÍ
Khái quát về gia công cơ khí
Một số phương pháp gia công cơ khí
Quy trình công nghệ gia công chi tiết
Dự án: Chế tạo sản phẩm bằng phương pháp gia công cắt gọt
Sau khi học xong bài này, em sẽ: Sau khi học xong bài này, em sẽ: Trình bày được khái niệm, phân loại phương pháp gia công cơ khí. a) Phôi b) Thành phẩm Hình 7.
Sau khi học xong bài này, em sẽ:
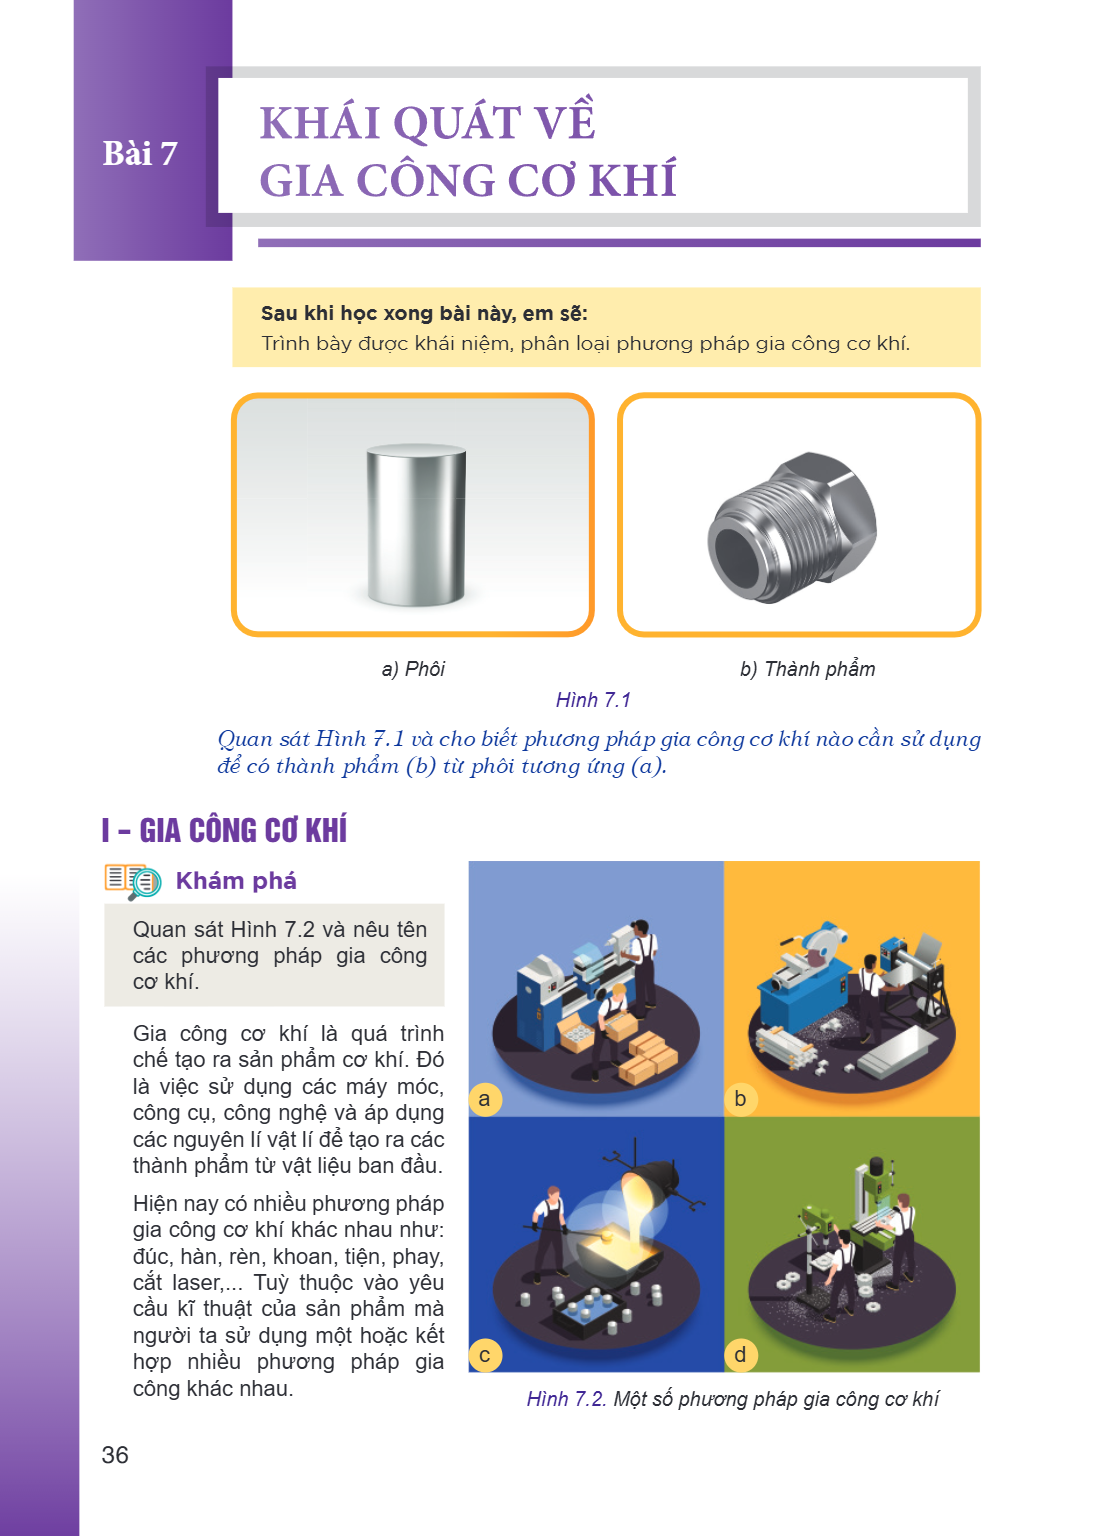
Trình bày được khái niệm, phân loại phương pháp gia công cơ khí.
a) Phôi b) Thành phẩm
Hình 7.1
Quan sát Hình 7.1 và cho biết phương pháp gia công cơ khí nào cần sử dụng để có thành phẩm (b) từ phôi tương ứng (a).
I - GIA CÔNG CƠ KHÍ
Khám phá
Quan sát Hình 7.2 và nêu tên các phương pháp gia công cơ khí. Gia công cơ khí là quá trình chế tạo ra sản phẩm cơ khí. Đó là việc sử dụng các máy móc, công cụ, công nghệ và áp dụng các nguyên lí vật lí để tạo ra các thành phẩm từ vật liệu ban đầu. Hiện nay có nhiều phương pháp gia công cơ khí khác nhau như: đúc, hàn, rèn, khoan, tiện, phay, cắt laser,... Tuỳ thuộc vào yêu cầu kĩ thuật của sản phẩm mà người ta sử dụng một hoặc kết hợp nhiều phương pháp gia công khác nhau.
a b
c d
Hình 7.2. Một số phương pháp gia công cơ khí
II – PHÂN LOẠI GIA CÔNG CƠ KHÍ Có nhiều phương pháp phân loại gia công cơ khí khác nhau: Phân loại theo công nghệ gia công gồm: gia công cơ khí không phoi và gi
II – PHÂN LOẠI GIA CÔNG CƠ KHÍ
Có nhiều phương pháp phân loại gia công cơ khí khác nhau:
Phân loại theo công nghệ gia công gồm: gia công cơ khí không phoi và gia công cơ khí có phoi (gia công cắt gọt).
Phân loại theo lịch sử phát triển của công nghệ gia công gồm: gia công cơ khí truyền thống và gia công cơ khí hiện đại.
1. Gia công cơ khí không phoi
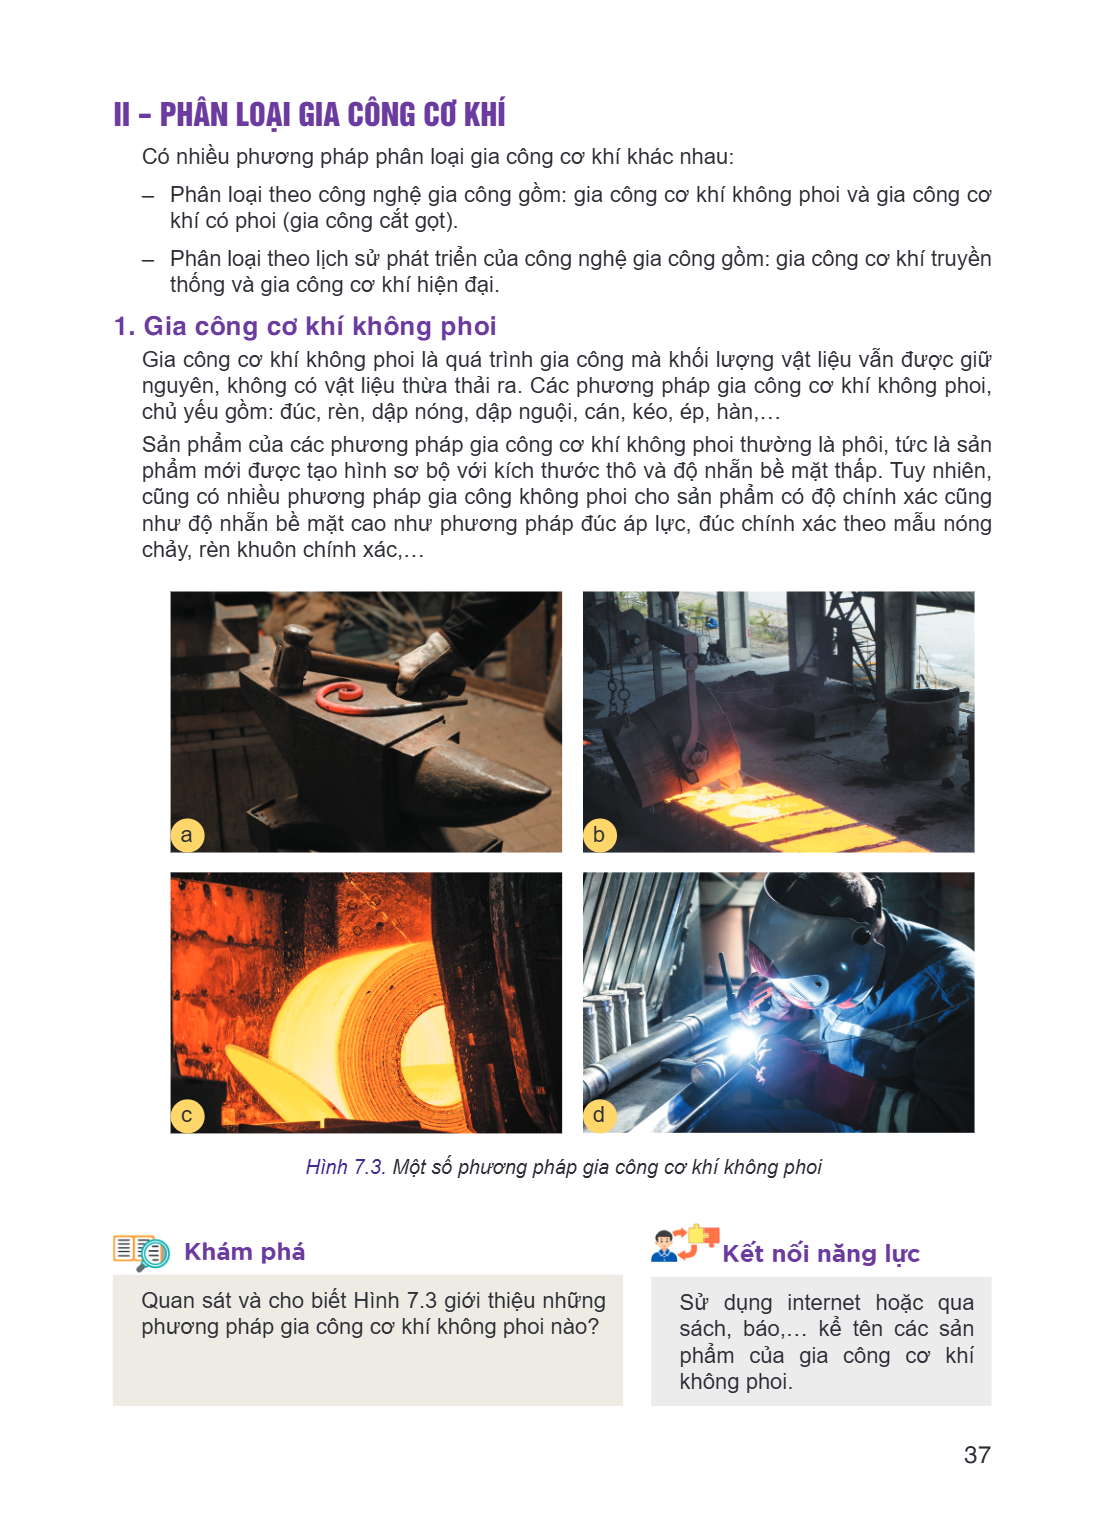
Gia công cơ khí không phoi là quá trình gia công mà khối lượng vật liệu vẫn được giữ nguyên, không có vật liệu thừa thải ra. Các phương pháp gia công cơ khí không phoi, chủ yếu gồm: đúc, rèn, dập nóng, dập nguội, cán, kéo, ép, hàn,...
Sản phẩm của các phương pháp gia công cơ khí không phoi thường là phôi, tức là sản phẩm mới được tạo hình sơ bộ với kích thước thô và độ nhẵn bề mặt thấp. Tuy nhiên, cũng có nhiều phương pháp gia công không phoi cho sản phẩm có độ chính xác cũng như độ nhẵn bề mặt cao như phương pháp đúc áp lực, đúc chính xác theo mẫu nóng chảy, rèn khuôn chính xác,...
Hình 7.3. Một số phương pháp gia công cơ khí không phoi
Khám phá
Quan sát và cho biết Hình 7.3 giới thiệu những phương pháp gia công cơ khí không phoi nào?
Kết nối năng lực
Sử dụng internet hoặc qua sách, báo,... kể tên các sản phẩm của gia công cơ khí không phoi.
2. Gia công cơ khí có phoi Gia công cơ khí có phoi là quá trình gia công mà có một lượng vật liệu bị cắt gọt bỏ đi gọi là phoi. Các phương pháp gia công cơ khí
2. Gia công cơ khí có phoi
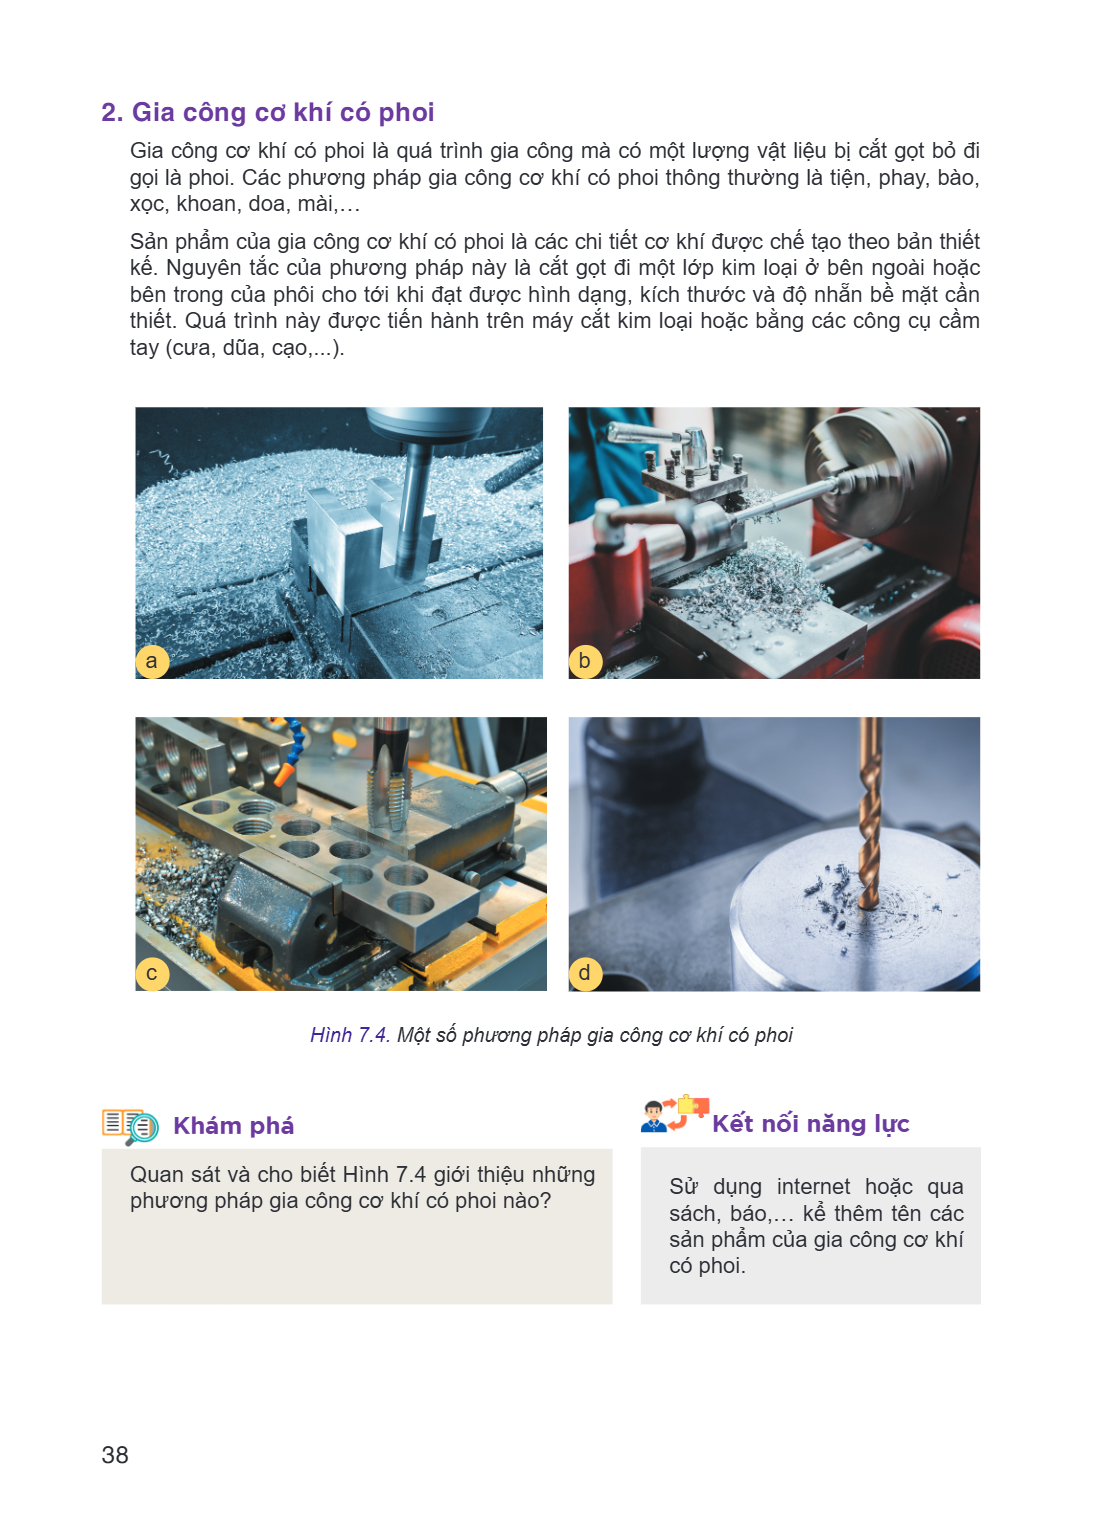
Gia công cơ khí có phoi là quá trình gia công mà có một lượng vật liệu bị cắt gọt bỏ đi gọi là phoi. Các phương pháp gia công cơ khí có phoi thông thường là tiện, phay, bào, xọc, khoan, doa, mài,...
Sản phẩm của gia công cơ khí có phoi là các chi tiết cơ khí được chế tạo theo bản thiết kế. Nguyên tắc của phương pháp này là cắt gọt đi một lớp kim loại ở bên ngoài hoặc bên trong của phôi cho tới khi đạt được hình dạng, kích thước và độ nhẵn bề mặt cần thiết. Quá trình này được tiến hành trên máy cắt kim loại hoặc bằng các công cụ cầm tay (cưa, dũa, cọ,...).
a
b
c
d
Hình 7.4. Một số phương pháp gia công cơ khí có phoi
Khám phá
Quan sát và cho biết Hình 7.4 giới thiệu những phương pháp gia công cơ khí có phoi nào?
Kết nối năng lực
Sử dụng internet hoặc qua sách, báo,... kể thêm tên các sản phẩm của gia công cơ khí có phoi.
Kết nối nghề nghiệp Nghề cắt gọt kim loại sử dụng các máy cắt kim loại (máy tiện cơ/CNC, máy phay cơ/CNC, máy khoan, máy mài,...) và các dụng cụ cắt để chế tạo
Kết nối nghề nghiệp
Nghề cắt gọt kim loại sử dụng các máy cắt kim loại (máy tiện cơ/CNC, máy phay cơ/CNC, máy khoan, máy mài,...) và các dụng cụ cắt để chế tạo các chi tiết, thiết bị cơ khí. Nghề này thường gặp ở các nhà máy, xí nghiệp sản xuất, chế tạo trong lĩnh vực cơ khí.
3. Gia công cơ khí khác
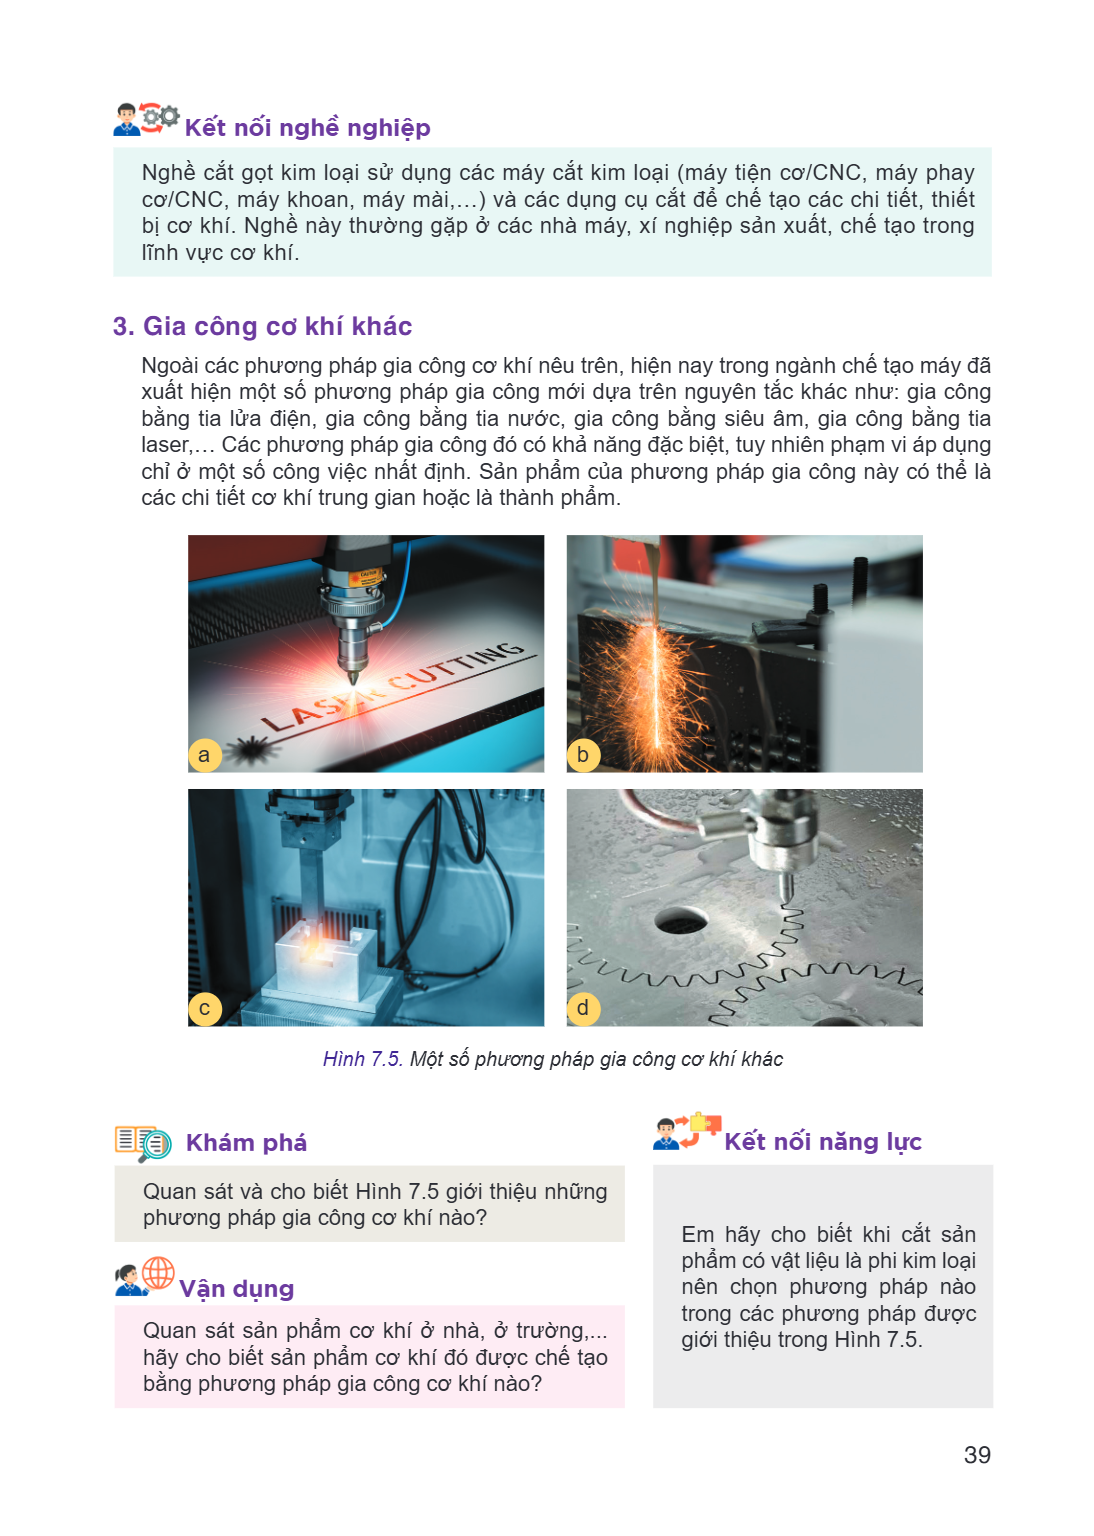
Ngoài các phương pháp gia công cơ khí nêu trên, hiện nay trong ngành chế tạo máy đã xuất hiện một số phương pháp gia công mới dựa trên nguyên tắc khác như: gia công bằng tia lửa điện, gia công bằng tia nước, gia công bằng siêu âm, gia công bằng tia laser,... Các phương pháp gia công đó có khả năng đặc biệt, tuy nhiên phạm vi áp dụng chỉ ở một số công việc nhất định. Sản phẩm của phương pháp gia công này có thể là các chi tiết cơ khí trung gian hoặc là thành phẩm.
Hình 7.5. Một số phương pháp gia công cơ khí khác
Khám phá
Quan sát và cho biết Hình 7.5 giới thiệu những phương pháp gia công cơ khí nào?
Vận dụng
Quan sát sản phẩm cơ khí ở nhà, ở trường,... hãy cho biết sản phẩm cơ khí đó được chế tạo bằng phương pháp gia công cơ khí nào?
Kết nối năng lực
Em hãy cho biết khi cắt sản phẩm có vật liệu là phi kim loại nên chọn phương pháp nào trong các phương pháp được giới thiệu trong Hình 7.5.
Bài 8. Một số phương pháp gia công cơ khí Học xong bài này, em sẽ: Tóm tắt được những nội dung cơ bản của một số phương pháp gia công cơ khí. Hình 8.1 Hãy quan
Bài 8. Một số phương pháp gia công cơ khí
Học xong bài này, em sẽ:
Tóm tắt được những nội dung cơ bản của một số phương pháp gia công cơ khí.
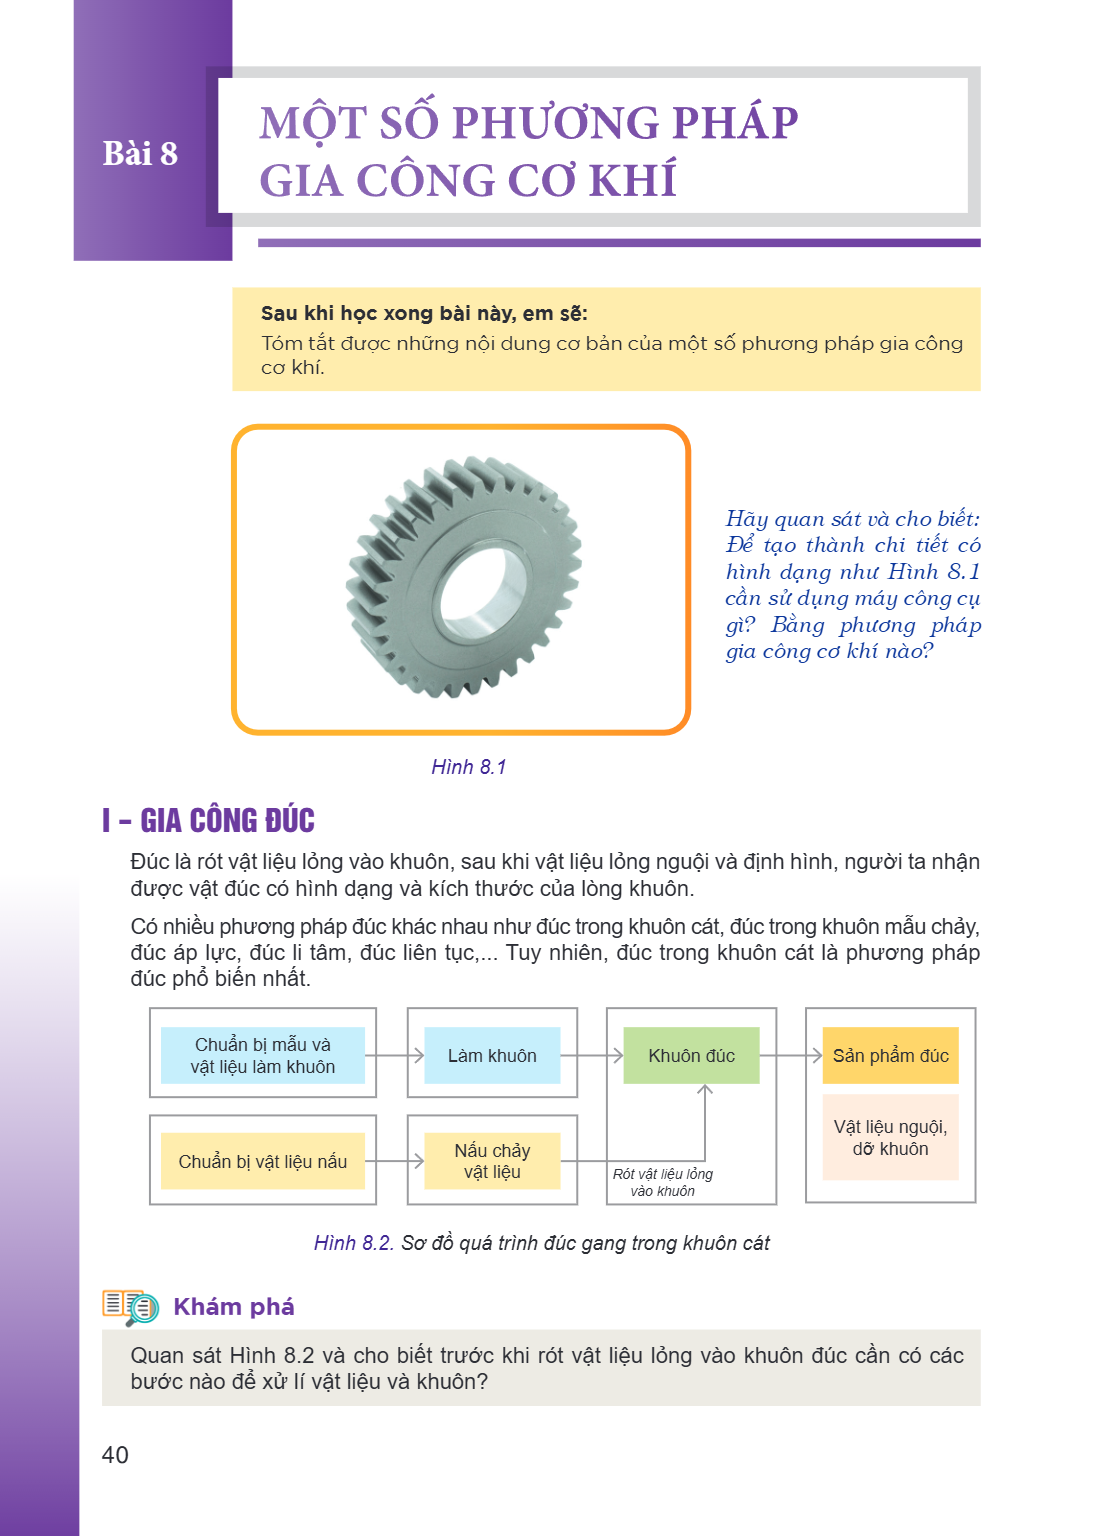
Hình 8.1
Hãy quan sát và cho biết: Để tạo thành chi tiết có hình dạng như Hình 8.1 cần sử dụng máy công cụ gì? Bằng phương pháp gia công cơ khí nào?
I – GIA CÔNG ĐÚC
Đúc là rót vật liệu lỏng vào khuôn, sau khi vật liệu lỏng nguội và định hình, người ta nhận được vật đúc có hình dạng và kích thước của lòng khuôn.
Có nhiều phương pháp đúc khác nhau như đúc trong khuôn cát, đúc trong khuôn mẫu chảy, đúc áp lực, đúc li tâm, đúc liên tục,... Tuy nhiên, đúc trong khuôn cát là phương pháp đúc phổ biến nhất.
Hình 8.2. Sơ đồ quá trình đúc gang trong khuôn cát
Khám phá
Quan sát Hình 8.2 và cho biết trước khi rót vật liệu lỏng vào khuôn đúc cần có các bước nào để xử lí vật liệu và khuôn?
Bài 8. Công nghệ chế tạo phôi Gia công đúc có thể đúc được các vật có khối lượng từ vài gam tới vài trăm tấn, các vật có hình dạng và kết cấu bên trong và bên n
Bài 8. Công nghệ chế tạo phôi
Gia công đúc có thể đúc được các vật có khối lượng từ vài gam tới vài trăm tấn, các vật có hình dạng và kết cấu bên trong và bên ngoài phức tạp; có thể đúc nhiều kim loại khác nhau trong một vật đúc. Tuy nhiên, gia công đúc thường gia công được áp dụng cho nhóm vật liệu kim loại và hợp kim. Nhìn chung, sản phẩm đúc có độ chính xác không cao.
Gia công đúc thường dùng để chế tạo phôi cho các phương pháp gia công khác.
Thông tin bổ sung
Đúc trong khuôn mẫu chảy là quá trình đúc mẫu làm bằng vật liệu dễ chảy. Khi rót kim loại nóng vào khuôn, mẫu sẽ chảy và thoát ra khỏi khuôn (để lại một hốc khuôn có hình dáng tương tự như hình dáng vật đúc) lúc này kim loại lỏng điền đầy lòng khuôn, kim loại đông đặc tạo thành vật đúc.
II – GIA CÔNG HÀN
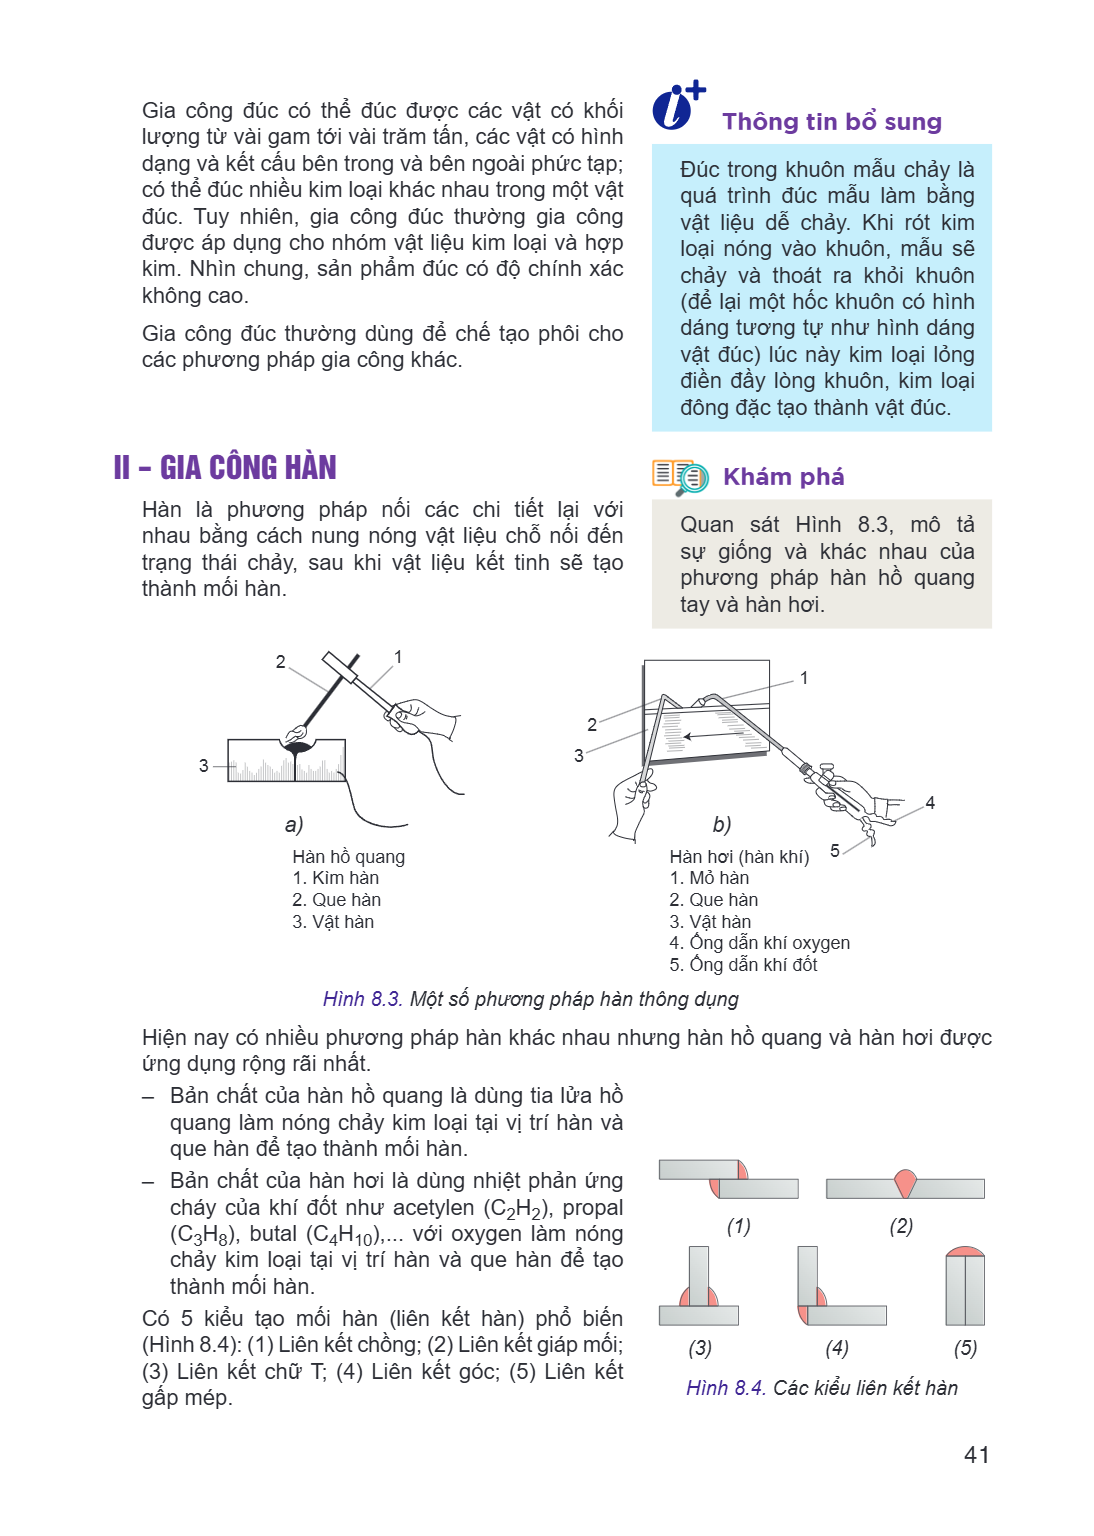
Hàn là phương pháp nối các chi tiết lại với nhau bằng cách nung nóng vật liệu chỗ nối đến trạng thái chảy, sau khi vật liệu kết tinh sẽ tạo thành mối hàn.
a)
Hàn hồ quang
Kim hàn
Que hàn
Vật hàn
b)
Hàn hơi (hàn khí)
Mỏ hàn
Que hàn
Vật hàn
Ống dẫn khí oxygen
Ống dẫn khí đốt
Hình 8.3. Một số phương pháp hàn thông dụng
Hiện nay có nhiều phương pháp hàn khác nhau nhưng hàn hồ quang và hàn hơi được ứng dụng rộng rãi nhất.
– Bản chất của hàn hồ quang là dùng tia lửa hồ quang làm nóng chảy kim loại tại vị trí hàn và que hàn để tạo thành mối hàn.
– Bản chất của hàn hơi là dùng nhiệt phản ứng cháy của khí đốt như acetylen ($C_2H_2$), propan ($C_3H_8$), butan ($C_4H_{10}$),… với oxygen làm nóng chảy kim loại tại vị trí hàn và que hàn để tạo thành mối hàn.
Có 5 kiểu tạo mối hàn (liên kết hàn) phổ biến (Hình 8.4): (1) Liên kết chồng; (2) Liên kết giáp mối; (3) Liên kết chữ T; (4) Liên kết góc; (5) Liên kết gập mép.
(1)
(2)
(3)
(4)
(5)
Hình 8.4. Các kiểu liên kết hàn
Gia công hàn có thể nối được các vật liệu có tính chất khác nhau; tạo được các chi tiết có hình dạng, kết cấu phức tạp; mối hàn có độ kín và độ bền cao so với m
Gia công hàn có thể nối được các vật liệu có tính chất khác nhau; tạo được các chi tiết có hình dạng, kết cấu phức tạp; mối hàn có độ kín và độ bền cao so với mối ghép khác. Tuy nhiên, khi hàn do biến dạng nhiệt không đều nên chi tiết dễ bị cong, vênh.
Thông tin bổ sung
Ngoài các phương pháp hàn trên còn có các phương pháp hàn khác như: hàn MAG (Metal Active Gas – hàn hồ quang kim loại trong môi trường khí hoạt tính), hàn TIG (Tungsten Inert Gas – hàn hồ quang trong môi trường khí bảo vệ với điện cực không nóng chảy),...
Kết nối năng lực
Theo em các sản phẩm cơ khí như: lan can cầu thang, hàng rào sắt thường sử dụng phương pháp hàn nào?
III – GIA CÔNG KHOAN
Khoan là phương pháp gia công lỗ từ phôi trên máy khoan, máy tiện hoặc máy phay, máy doa,... Dụng cụ thông dụng là mũi khoan ruột gà.
Gia công khoan trên máy khoan được thực hiện để tạo lỗ trơn hoặc bậc. Chuyển động chính khi khoan là chuyển động quay và chuyển động tịnh tiến. Mũi khoan tham gia cùng một lúc hai chuyển động đó.
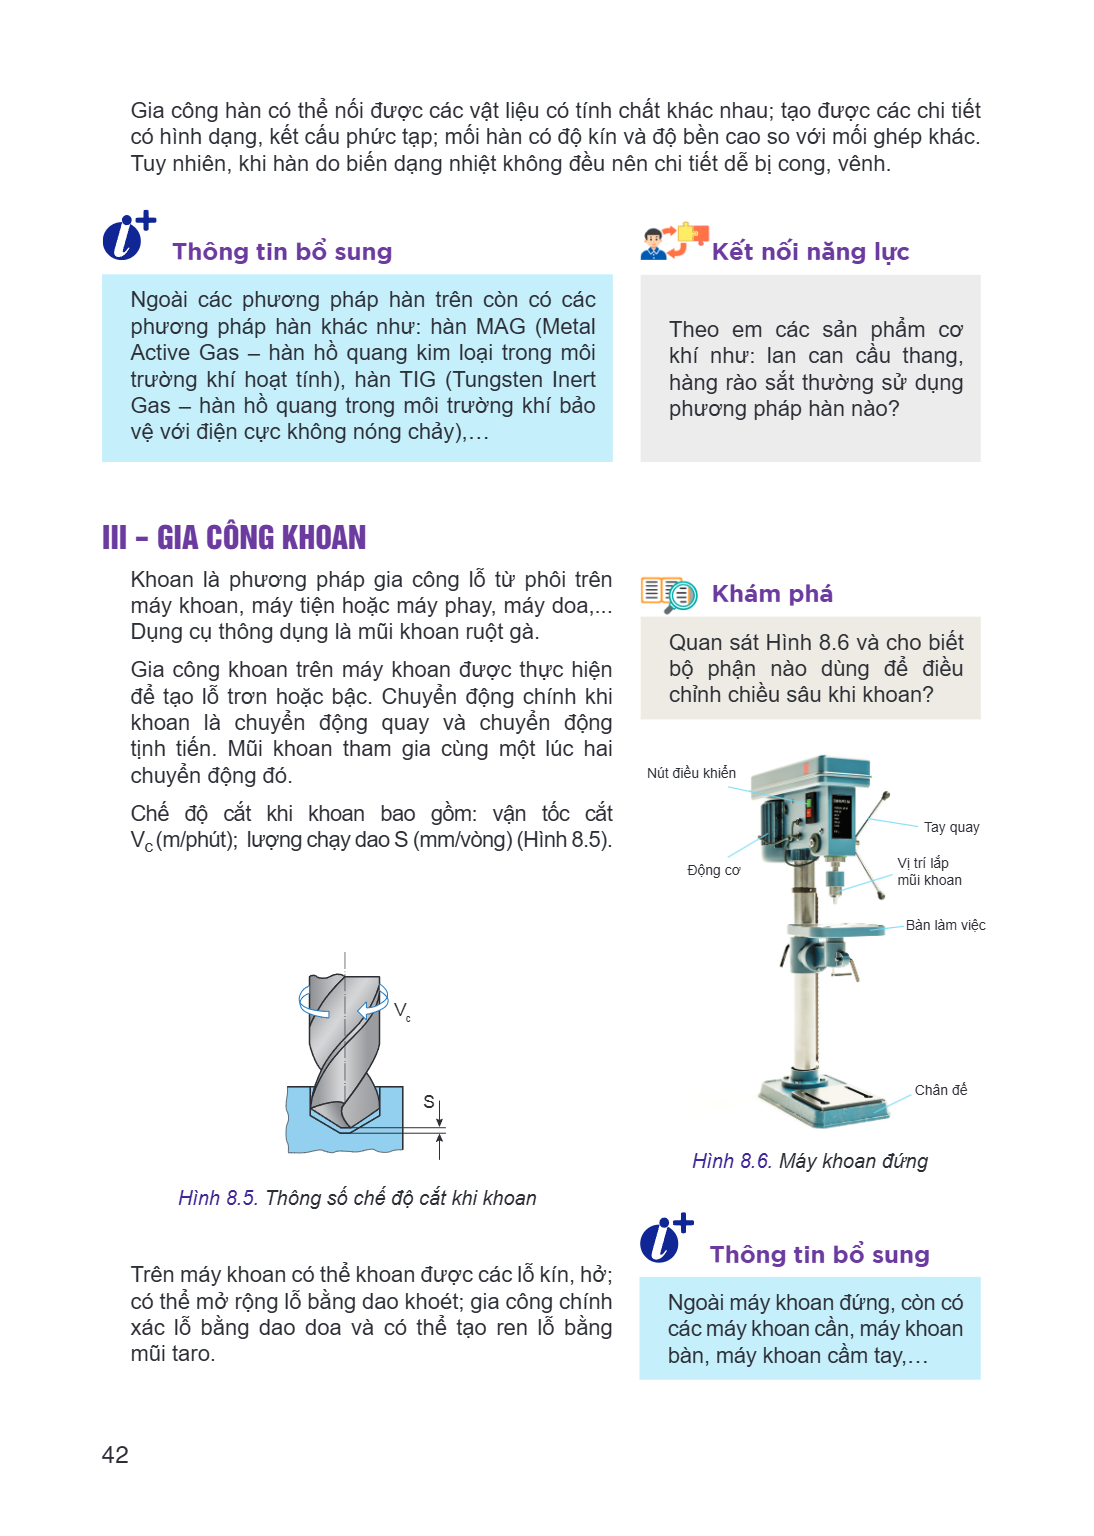
Chế độ cắt khi khoan bao gồm: vận tốc cắt $V_c$ (m/phút); lượng chạy dao S (mm/vòng) (Hình 8.5).
Hình 8.5. Thông số chế độ cắt khi khoan
Trên máy khoan có thể khoan được các lỗ kín, hở; có thể mở rộng lỗ bằng dao khoét; gia công chính xác lỗ bằng dao doa và có thể tạo ren lỗ bằng mũi taro.
Khám phá
Quan sát Hình 8.6 và cho biết bộ phận nào dùng để điều chỉnh chiều sâu khi khoan?
Nút điều khiển
Động cơ
Tay quay
Vị trí lắp mũi khoan
Bàn làm việc
Chân đế
Hình 8.6. Máy khoan đứng
Thông tin bổ sung
Ngoài máy khoan đứng, còn có các máy khoan cần, máy khoan bàn, máy khoan cầm tay,...
IV – GIA CÔNG TIỆN Tiện là phương pháp gia công cắt gọt được thực hiện bằng sự phối hợp của hai chuyển động là chuyển động quay của phôi và chuyển động tinh tiế
IV – GIA CÔNG TIỆN
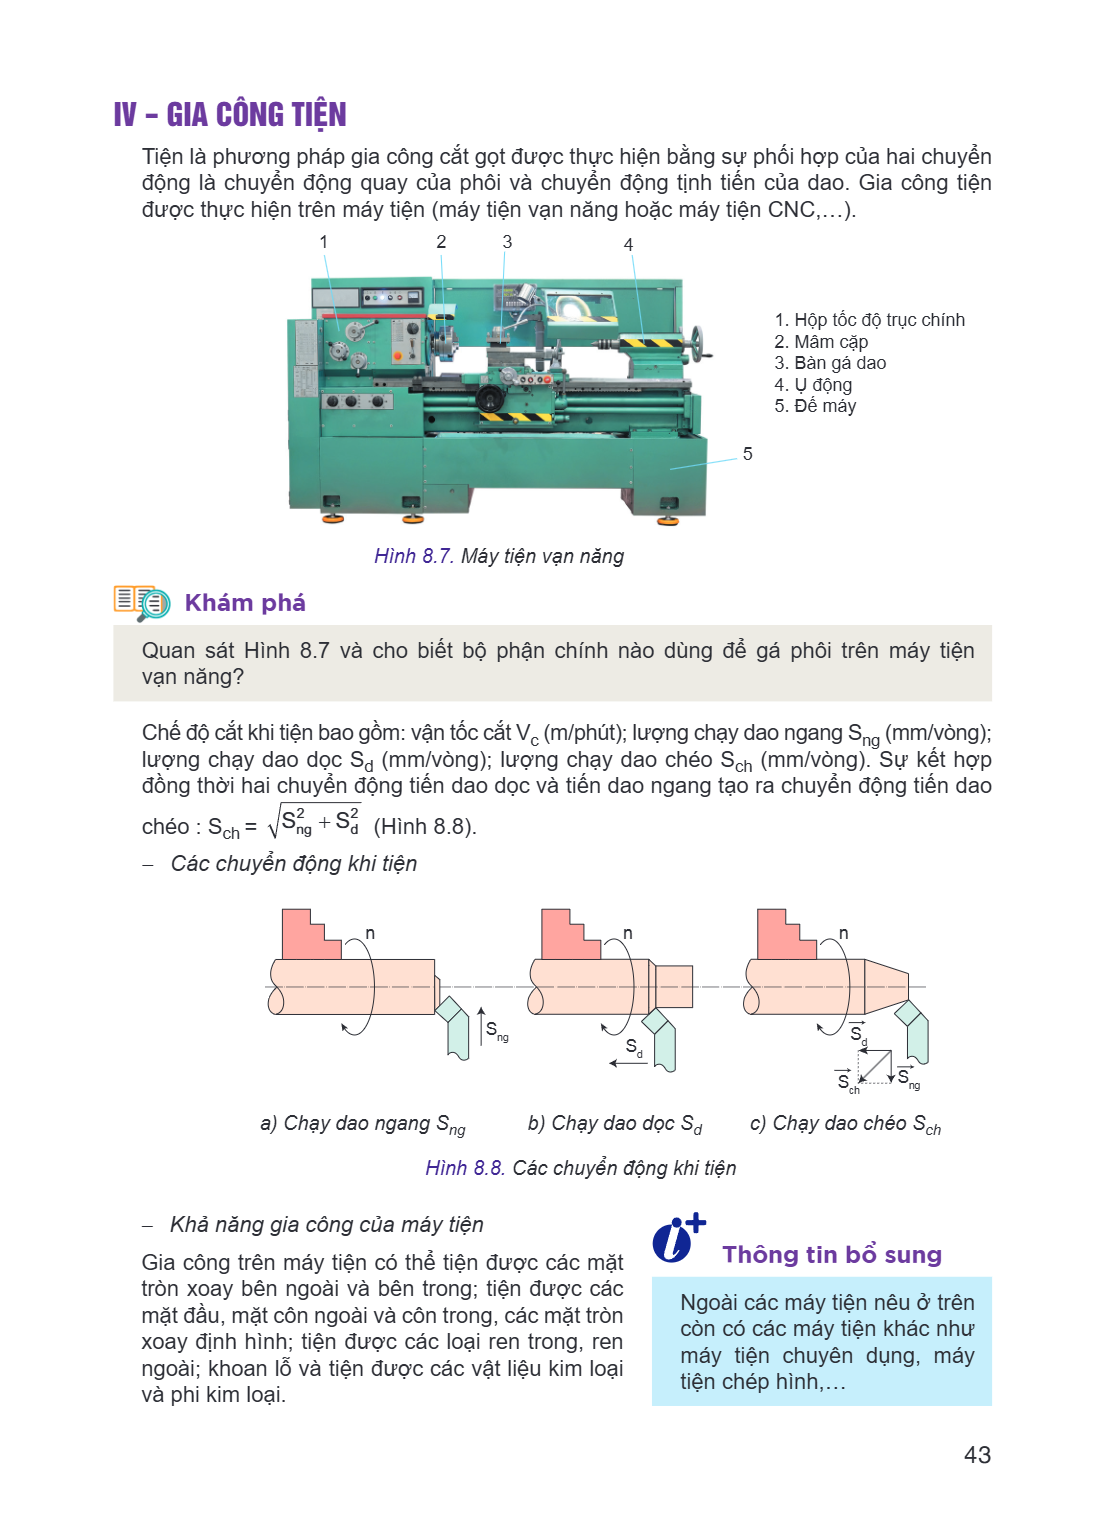
Tiện là phương pháp gia công cắt gọt được thực hiện bằng sự phối hợp của hai chuyển động là chuyển động quay của phôi và chuyển động tinh tiến của dao. Gia công tiện được thực hiện trên máy tiện (máy tiện vạn năng hoặc máy tiện CNC,...).
Hộp tốc độ trục chính
Mâm cặp
Bàn gá dao
Ụ động
Đế máy
Hình 8.7. Máy tiện vạn năng
Khám phá
Quan sát Hình 8.7 và cho biết bộ phận chính nào dùng để gá phôi trên máy tiện vạn năng?
Chế độ cắt khi tiện bao gồm: vận tốc cắt $V_c$ (m/phút); lượng chạy dao ngang $S_{ng}$ (mm/vòng); lượng chạy dao dọc $S_d$ (mm/vòng); lượng chạy dao chéo $S_{ch}$ (mm/vòng). Sự kết hợp đồng thời hai chuyển động tiến dao dọc và tiến dao ngang tạo ra chuyển động tiến dao chéo : $S_{ch} = \sqrt{S^2_{ng} + S^2_d}$ (Hình 8.8).
– Các chuyển động khi tiện
a) Chạy dao ngang $S_{ng}$ b) Chạy dao dọc $S_d$ c) Chạy dao chéo $S_{ch}$
Hình 8.8. Các chuyển động khi tiện
– Khả năng gia công của máy tiện
Gia công trên máy tiện có thể tiện được các mặt tròn xoay bên ngoài và bên trong; tiện được các mặt đầu, mặt côn ngoài và côn trong, các mặt tròn xoay định hình; tiện được các loại ren trong, ren ngoài; khoan lỗ và tiện được các vật liệu kim loại và phi kim loại.
Thông tin bổ sung
Ngoài các máy tiện nêu ở trên còn có các máy tiện khác như máy tiện chuyên dụng, máy tiện chép hình,…
V – GIA CÔNG PHAY Phay là phương pháp gia công cắt gọt được thực hiện bằng sự phối hợp của hai chuyển động: chuyển động quay tròn của dao và chuyển động tịnh ti
V – GIA CÔNG PHAY
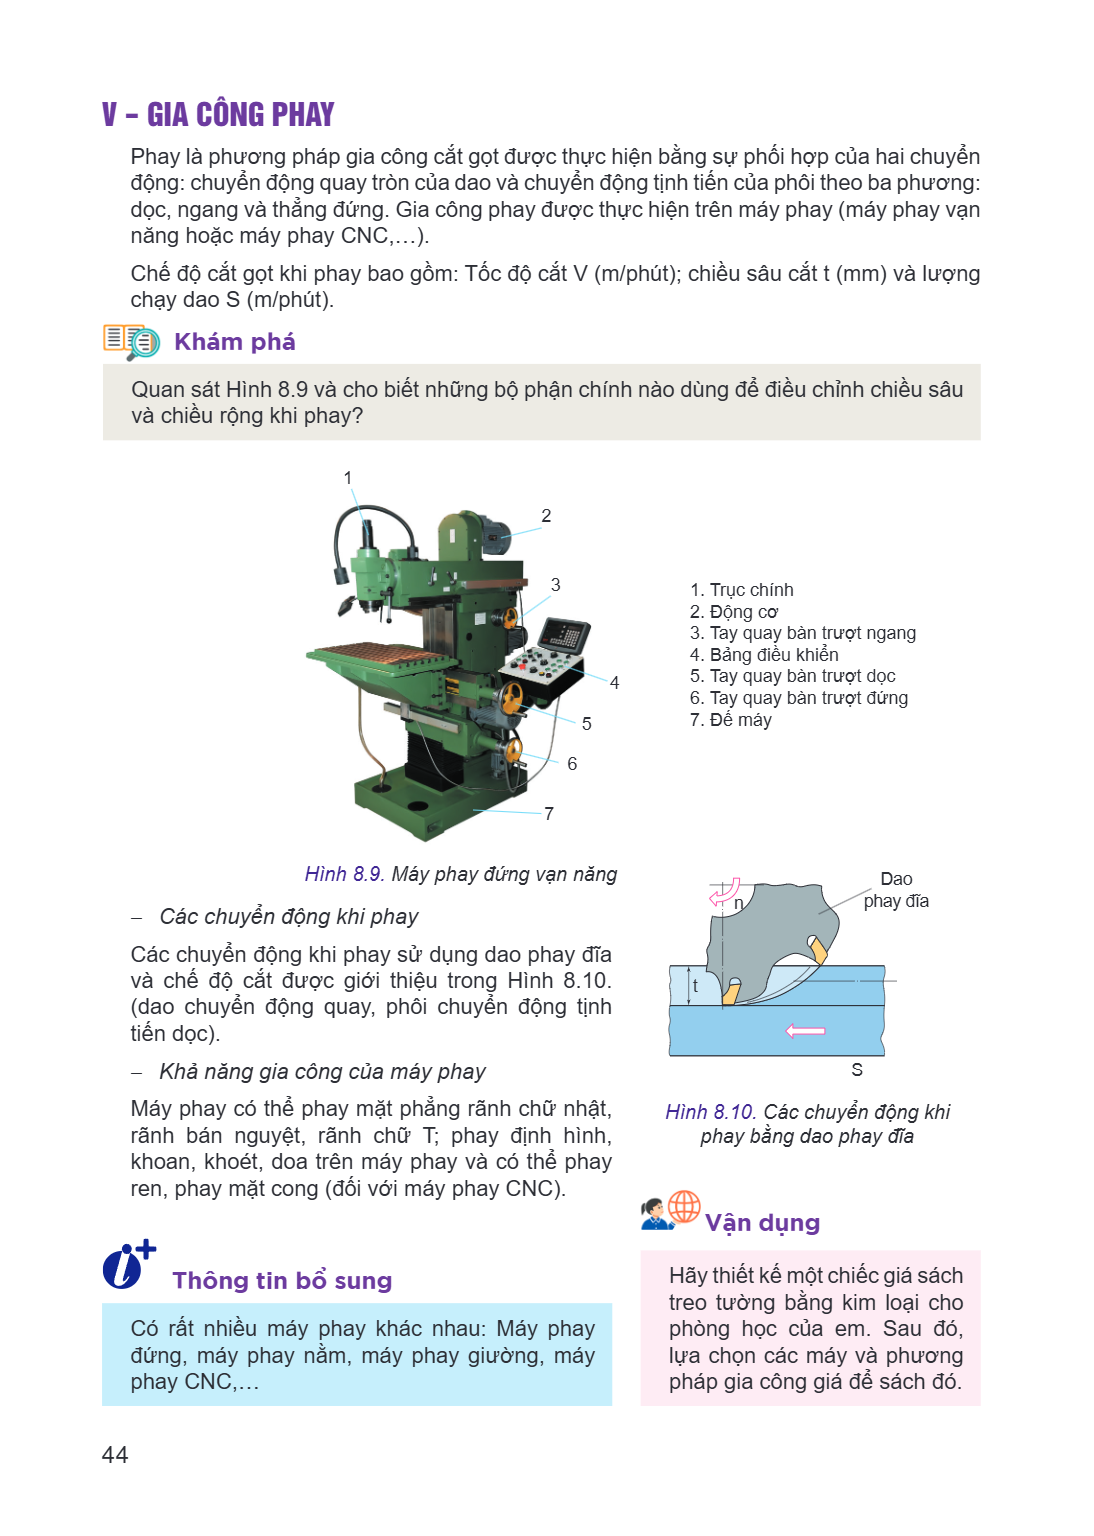
Phay là phương pháp gia công cắt gọt được thực hiện bằng sự phối hợp của hai chuyển động: chuyển động quay tròn của dao và chuyển động tịnh tiến của phôi theo ba phương: dọc, ngang và thẳng đứng. Gia công phay được thực hiện trên máy phay (máy phay vạn năng hoặc máy phay CNC,...).
Chế độ cắt gọt khi phay bao gồm: Tốc độ cắt V (m/phút); chiều sâu cắt t (mm) và lượng chạy dao S (m/phút).
Khám phá
Quan sát Hình 8.9 và cho biết những bộ phận chính nào dùng để điều chỉnh chiều sâu và chiều rộng khi phay?
Trục chính
Động cơ
Tay quay bàn trượt ngang
Bảng điều khiển
Tay quay bàn trượt dọc
Tay quay bàn trượt đứng
Đế máy
Hình 8.9. Máy phay đứng vạn năng
– Các chuyển động khi phay
Các chuyển động khi phay sử dụng dao phay đĩa và chế độ cắt được giới thiệu trong Hình 8.10. (dao chuyển động quay, phôi chuyển động tịnh tiến dọc).
– Khả năng gia công của máy phay
Máy phay có thể phay mặt phẳng rãnh chữ nhật, rãnh bán nguyệt, rãnh chữ T; phay định hình, khoan, khoét, doa trên máy phay và có thể phay ren, phay mặt cong (đối với máy phay CNC).
Hình 8.10. Các chuyển động khi phay bằng dao phay đĩa
Thông tin bổ sung
Có rất nhiều máy phay khác nhau: Máy phay đứng, máy phay nằm, máy phay giường, máy phay CNC,…
Vận dụng
Hãy thiết kế một chiếc giá sách treo tường bằng kim loại cho phòng học của em. Sau đó, lựa chọn các máy và phương pháp gia công giá để sách đó.
Bài 9. Quy trình công nghệ gia công chi tiết Sau khi học xong bài này, em sẽ: Lập được quy trình công nghệ gia công một số chi tiết đơn giản. Hình 9.1 Hình 9.1
Bài 9. Quy trình công nghệ gia công chi tiết
Sau khi học xong bài này, em sẽ:
Lập được quy trình công nghệ gia công một số chi tiết đơn giản.
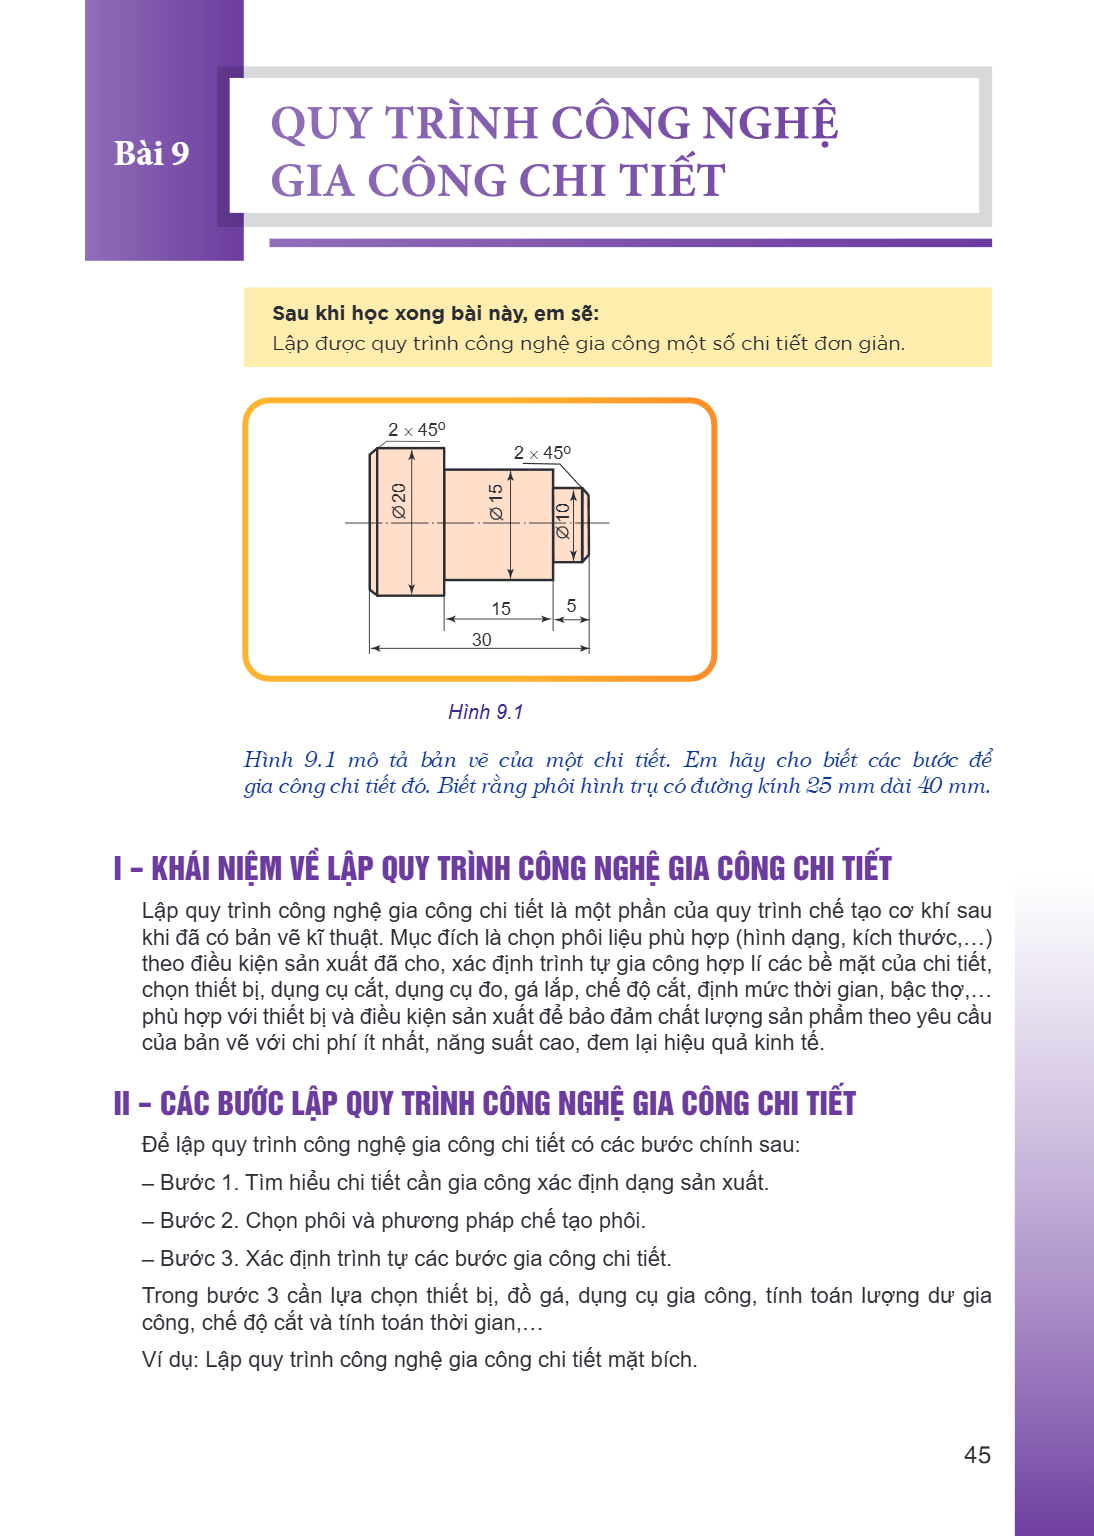
Hình 9.1
Hình 9.1 mô tả bản vẽ của một chi tiết. Em hãy cho biết các bước để gia công chi tiết đó. Biết rằng phôi hình trụ có đường kính 25 mm dài 40 mm.
I – KHÁI NIỆM VỀ LẬP QUY TRÌNH CÔNG NGHỆ GIA CÔNG CHI TIẾT
Lập quy trình công nghệ gia công chi tiết là một phần của quy trình chế tạo cơ khí sau khi đã có bản vẽ kĩ thuật. Mục đích là chọn phôi liệu phù hợp (hình dạng, kích thước,...) theo điều kiện sản xuất đã cho, xác định trình tự gia công hợp lí các bề mặt của chi tiết, chọn thiết bị, dụng cụ cắt, dụng cụ đo, gá lắp, chế độ cắt, định mức thời gian, bậc thợ,... phù hợp với thiết bị và điều kiện sản xuất để bảo đảm chất lượng sản phẩm theo yêu cầu của bản vẽ với chi phí ít nhất, năng suất cao, đem lại hiệu quả kinh tế.
II – CÁC BƯỚC LẬP QUY TRÌNH CÔNG NGHỆ GIA CÔNG CHI TIẾT
Để lập quy trình công nghệ gia công chi tiết có các bước chính sau:
– Bước 1. Tìm hiểu chi tiết cần gia công xác định dạng sản xuất.
– Bước 2. Chọn phôi và phương pháp chế tạo phôi.
– Bước 3. Xác định trình tự các bước gia công chi tiết.
Trong bước 3 cần lựa chọn thiết bị, đồ gá, dụng cụ gia công, tính toán lượng dư gia công, chế độ cắt và tính toán thời gian,...
Ví dụ: Lập quy trình công nghệ gia công chi tiết mặt bích.
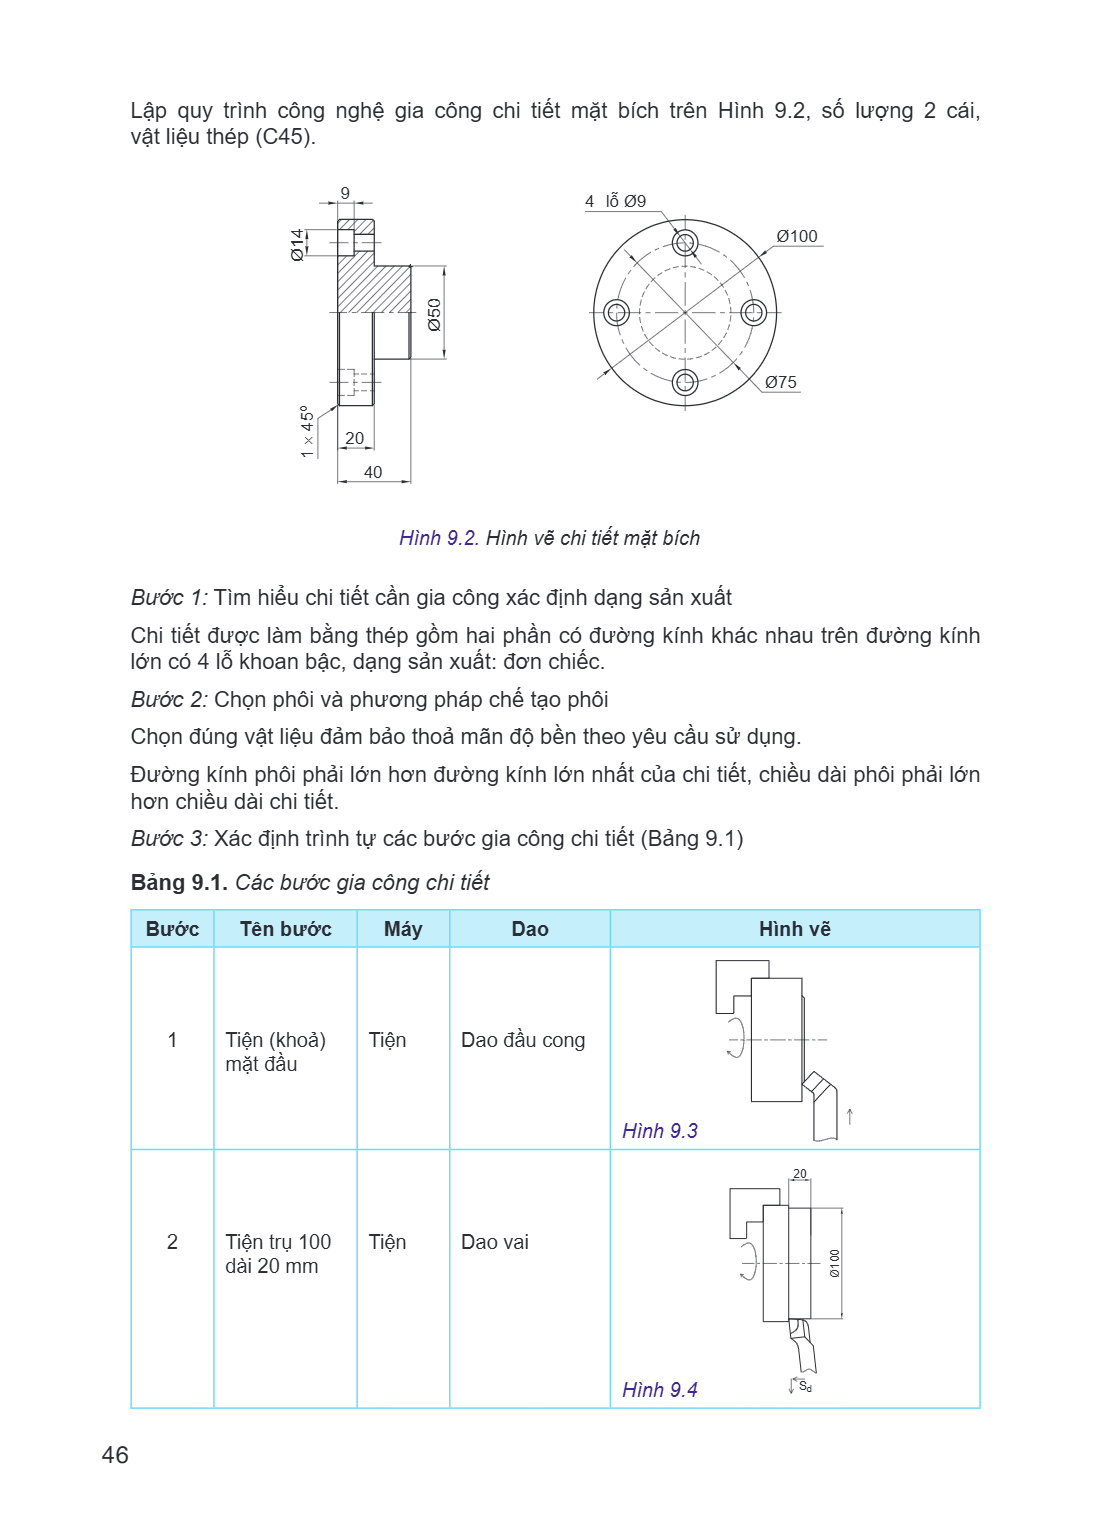
Lập quy trình công nghệ gia công chi tiết mặt bích trên Hình 9.2, số lượng 2 cái, vật liệu thép (C45). 9 4 lỗ Ø9 Ø100 Ø75 20 40 Hình 9.2. Hình vẽ chi tiết mặt b
Lập quy trình công nghệ gia công chi tiết mặt bích trên Hình 9.2, số lượng 2 cái, vật liệu thép (C45).
9 4 lỗ Ø9
Ø100
Ø75 20
40
Hình 9.2. Hình vẽ chi tiết mặt bích
Bước 1: Tìm hiểu chi tiết cần gia công xác định dạng sản xuất Chi tiết được làm bằng thép gồm hai phần có đường kính khác nhau trên đường kính lớn có 4 lỗ khoan bậc, dạng sản xuất: đơn chiếc. Bước 2: Chọn phôi và phương pháp chế tạo phôi Chọn đúng vật liệu đảm bảo thoả mãn độ bền theo yêu cầu sử dụng. Đường kính phôi phải lớn hơn đường kính lớn nhất của chi tiết, chiều dài phôi phải lớn hơn chiều dài chi tiết. Bước 3: Xác định trình tự các bước gia công chi tiết (Bảng 9.1)
Bảng 9.1. Các bước gia công chi tiết
Bước Tên bước Máy Dao Hình vẽ
1 Tiện (khoả) Tiện Dao đầu cong
mặt đầu
Hình 9.3
20
2 Tiện trụ 100 Tiện Dao vai
dài 20 mm
Hình 9.4 Sd
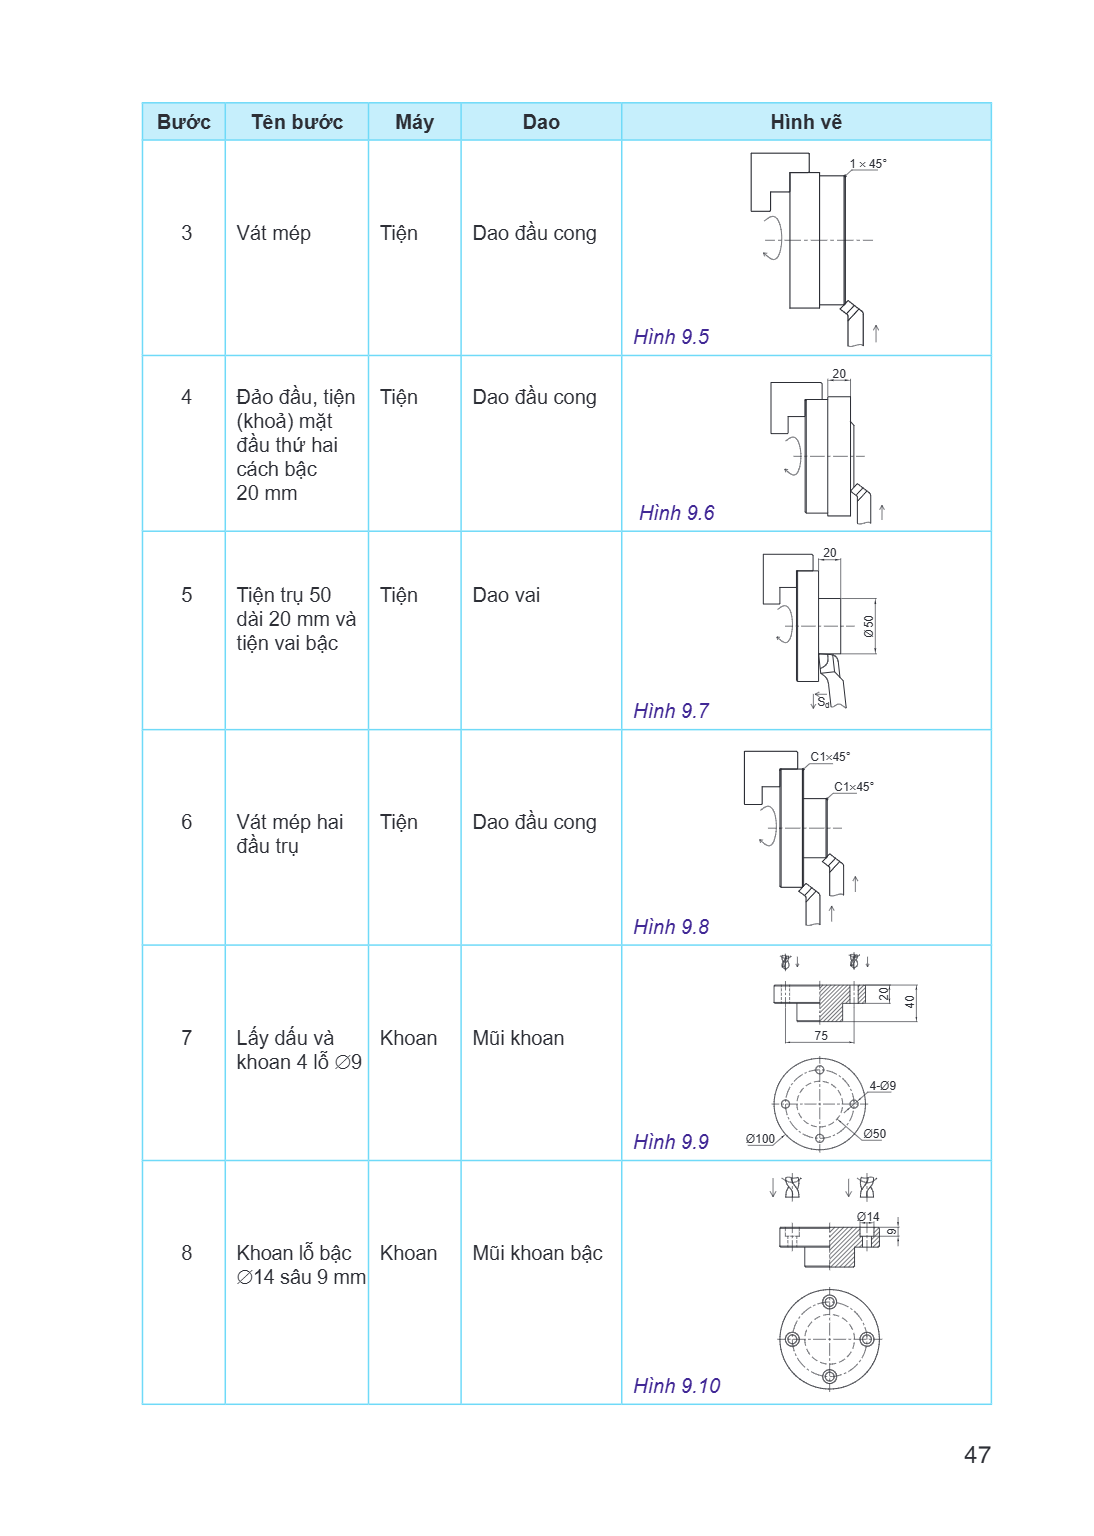
Bước, Tên bước, Máy, Dao, Hình vẽ 3, Vát mép, Tiện, Dao đầu cong, Hình 9.5 4, Đảo đầu, tiện (khoả) mặt đầu thứ hai cách bậc 20 mm, Tiện, Dao đầu cong, Hình 9.6
Bước, Tên bước, Máy, Dao, Hình vẽ
3, Vát mép, Tiện, Dao đầu cong, Hình 9.5
4, Đảo đầu, tiện (khoả) mặt đầu thứ hai cách bậc 20 mm, Tiện, Dao đầu cong, Hình 9.6
5, Tiện trụ 50 dài 20 mm và tiện vai bậc, Tiện, Dao vai, Hình 9.7
6, Vát mép hai đầu trụ, Tiện, Dao đầu cong, Hình 9.8
7, Lấy dấu và khoan 4 lỗ Ø9, Khoan, Mũi khoan, Hình 9.9
8, Khoan lỗ bậc Ø14 sâu 9 mm, Khoan, Mũi khoan bậc, Hình 9.10
Khám phá Quan sát các Hình từ 9.3 đến 9.8 và cho biết trong các bước gia công đã sử dụng mấy loại dao tiện khác nhau. Thực hành Lập quy trình công nghệ gia công
Khám phá
Quan sát các Hình từ 9.3 đến 9.8 và cho biết trong các bước gia công đã sử dụng mấy loại dao tiện khác nhau.
Thực hành
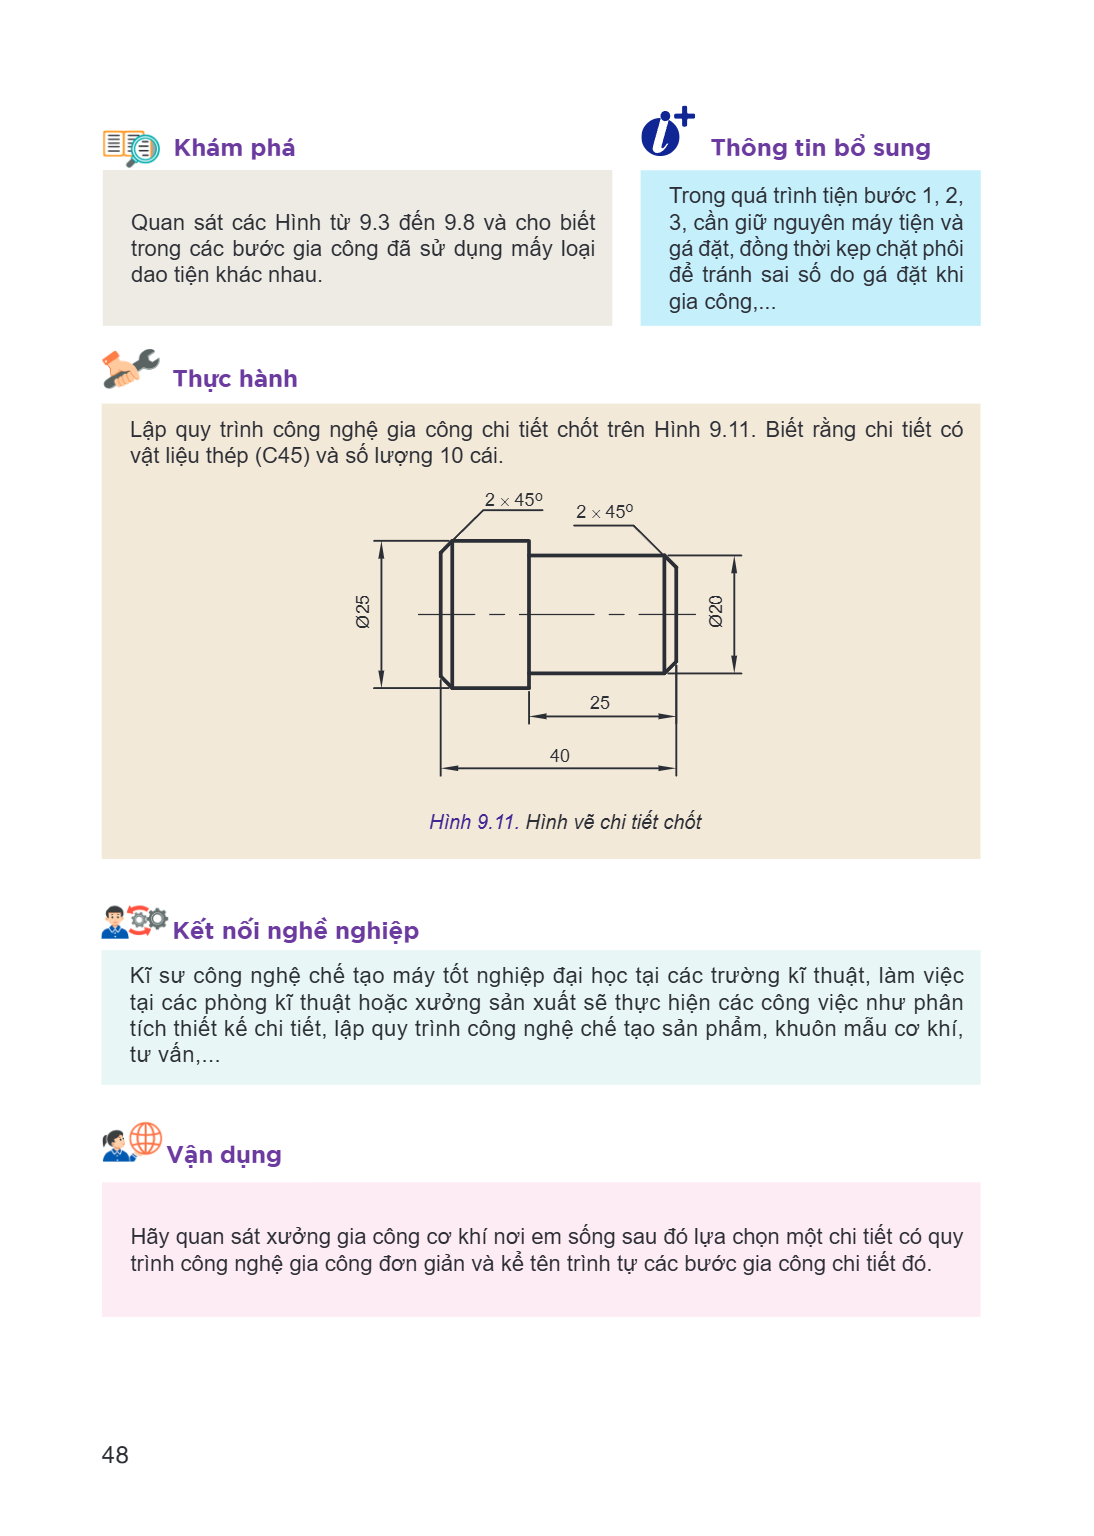
Lập quy trình công nghệ gia công chi tiết chốt trên Hình 9.11. Biết rằng chi tiết có vật liệu thép (C45) và số lượng 10 cái.
Thông tin bổ sung
Trong quá trình tiện bước 1, 2, 3, cần giữ nguyên máy tiện và gá đặt, đồng thời kẹp chặt phôi để tránh sai số do gá đặt khi gia công,...
2 × 45o 2
× 45o
25
Hình 9.11. Hình vẽ chi tiết chốt
Kết nối nghề nghiệp
Kĩ sư công nghệ chế tạo máy tốt nghiệp đại học tại các trường kĩ thuật, làm việc tại các phòng kĩ thuật hoặc xưởng sản xuất sẽ thực hiện các công việc như phân tích thiết kế chi tiết, lập quy trình công nghệ chế tạo sản phẩm, khuôn mẫu cơ khí, tư vấn,...
Vận dụng
Hãy quan sát xưởng gia công cơ khí nơi em sống sau đó lựa chọn một chi tiết có quy trình công nghệ gia công đơn giản và kể tên trình tự các bước gia công chi tiết đó.
Dự án: Chế tạo sản phẩm bằng phương pháp gia công cắt gọt Sau khi học xong bài này, em sẽ: Gia công được một chi tiết cơ khí đơn giản sử dụng phương pháp gia cô
Dự án: Chế tạo sản phẩm bằng phương pháp gia công cắt gọt
Sau khi học xong bài này, em sẽ:
Gia công được một chi tiết cơ khí đơn giản sử dụng phương pháp gia công cắt gọt.
I – GIỚI THIỆU
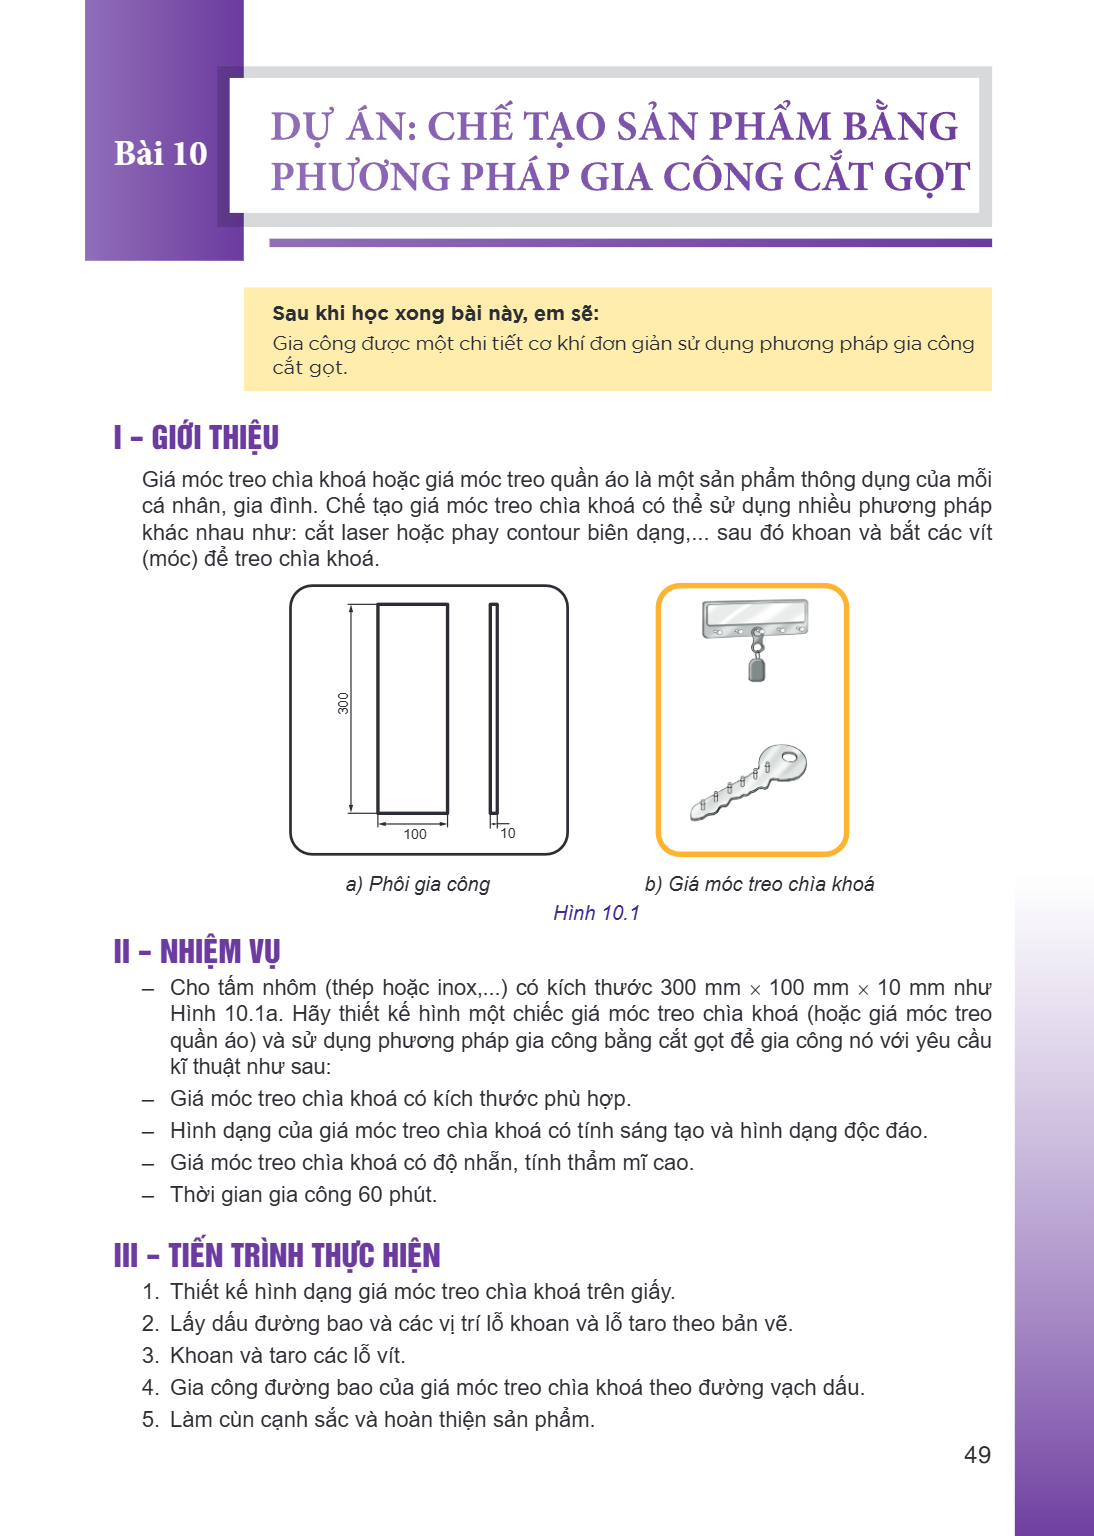
Giá móc treo chìa khoá hoặc giá móc treo quần áo là một sản phẩm thông dụng của mỗi cá nhân, gia đình. Chế tạo giá móc treo chìa khoá có thể sử dụng nhiều phương pháp khác nhau như: cắt laser hoặc phay contour biên dạng,... sau đó khoan và bắt các vít (móc) để treo chìa khoá.
a) Phôi gia công
b) Giá móc treo chìa khoá
Hình 10.1
II – NHIỆM VỤ
– Cho tấm nhôm (thép hoặc inox,...) có kích thước $300 \text{ mm} \times 100 \text{ mm} \times 10 \text{ mm}$ như Hình 10.1a. Hãy thiết kế hình một chiếc giá móc treo chìa khoá (hoặc giá móc treo quần áo) và sử dụng phương pháp gia công bằng cắt gọt để gia công nó với yêu cầu kĩ thuật như sau:
– Giá móc treo chìa khoá có kích thước phù hợp.
– Hình dạng của giá móc treo chìa khoá có tính sáng tạo và hình dạng độc đáo.
– Giá móc treo chìa khoá có độ nhẵn, tính thẩm mĩ cao.
– Thời gian gia công 60 phút.
III – TIẾN TRÌNH THỰC HIỆN
Thiết kế hình dạng giá móc treo chìa khoá trên giấy.
Lấy dấu đường bao và các vị trí lỗ khoan và lỗ taro theo bản vẽ.
Khoan và taro các lỗ vít.
Gia công đường bao của giá móc treo chìa khoá theo đường vạch dấu.
Làm cùn cạnh sắc và hoàn thiện sản phẩm.
IV - ĐÁNH GIÁ Sản phẩm dự án sẽ được đánh giá theo các tiêu chí sau: 1. Kĩ thuật sản phẩm Sản phẩm có các kích thước bao sai khác ±1 mm so với kích thước tương
IV - ĐÁNH GIÁ
Sản phẩm dự án sẽ được đánh giá theo các tiêu chí sau:
1. Kĩ thuật sản phẩm
Sản phẩm có các kích thước bao sai khác ±1 mm so với kích thước tương ứng trong
bản thiết kế. - Kích thước giá móc treo chìa khoá phù hợp. - Sản phẩm giá móc treo chìa khoá có độ nhẵn, tính thẩm mĩ cao.
2. Thao tác gia công sản phẩm
Thao tác vạch dấu, chấm dấu, dũa, cưa, khoan,… chuẩn xác. - Nơi làm việc gọn gàng, khoa học. - Đảm bảo an toàn cho người, thiết bị và dụng cụ. - Hoàn thành đúng thời gian.
3. Báo cáo kết quả sản phẩm dự án trước lớp
Cấu trúc báo cáo đầy đủ, nội dung rõ ràng, chặt chẽ. - Quy trình gia công sản phẩm phù hợp. - Diễn đạt tự tin, trôi chảy, thuyết phục.
V - THÔNG TIN BỔ TRỢ Thông tin bổ sung
Khi khoan lỗ mồi để taro bắt vít cần khoan lỗ có Có thể dùng giấy giáp (giấy
đường kính bằng đường kính trong của vít. nhám) để đánh bóng bề mặt - Khi dũa các mặt bên, cần phải kẹp chi tiết dũa sản phẩm tạo độ nhẵn sau khi
lên ê tô. gia công. - Sử dụng bảo hộ lao động khi gia công. Có thể sáng tạo hình dạng của
móc khoá theo phong cách - Có thể tham khảo một số mẫu giá móc treo riêng phù hợp với bản thân.
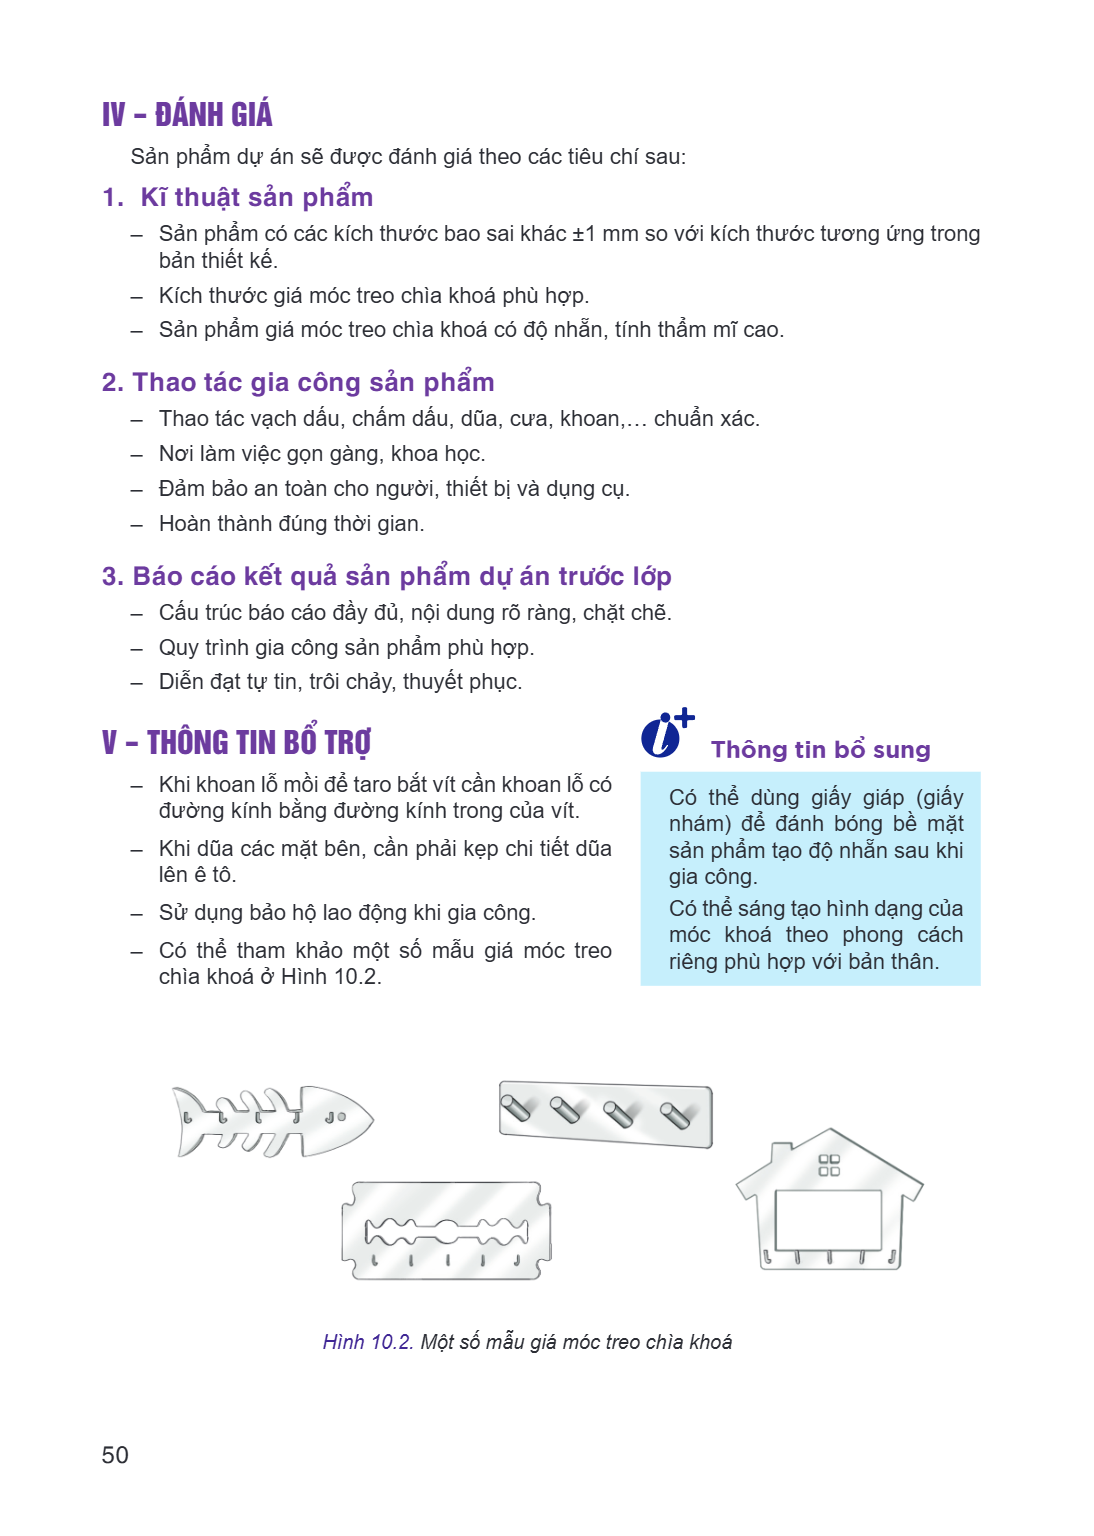
chìa khoá ở Hình 10.2.
Hình 10.2. Một số mẫu giá móc treo chìa khoá
Trang 51
Chương IV SẢN XUẤT CƠ KHÍ Quá trình sản xuất cơ khí Dây chuyền sản xuất tự động với sự tham gia của robot Tự động hoá quá trình sản xuất dưới tác động của Cách
Chương IV
SẢN XUẤT CƠ KHÍ
Quá trình sản xuất cơ khí
Dây chuyền sản xuất tự động với sự tham gia của robot
Tự động hoá quá trình sản xuất dưới tác động của Cách mạng công nghiệp lần thứ 4
An toàn lao động và bảo vệ môi trường trong sản xuất cơ khí
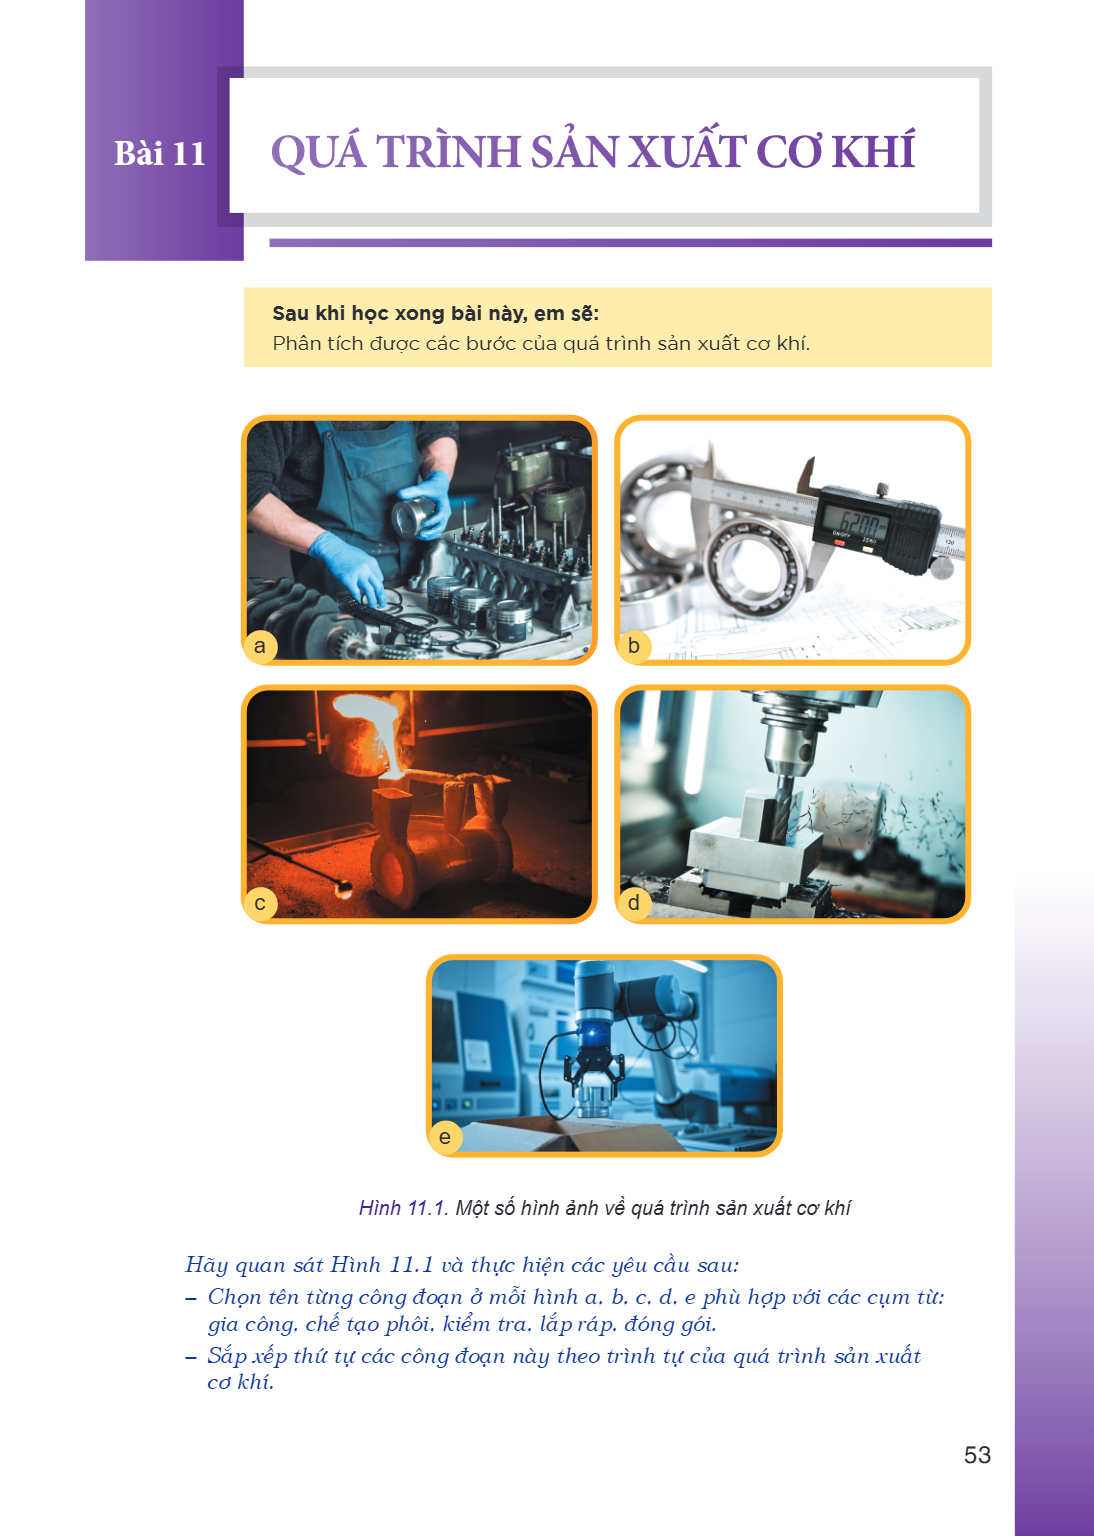
Bài 11 QUÁ TRÌNH SẢN XUẤT CƠ KHÍ Sau khi học xong bài này, em sẽ: Phân tích được các bước của quá trình sản xuất cơ khí. a b c d e Hình 11.1. Một số hình ảnh về
Bài 11 QUÁ TRÌNH SẢN XUẤT CƠ KHÍ
Sau khi học xong bài này, em sẽ:
Phân tích được các bước của quá trình sản xuất cơ khí.
a b
c d
e
Hình 11.1. Một số hình ảnh về quá trình sản xuất cơ khí
Hãy quan sát Hình 11.1 và thực hiện các yêu cầu sau: - Chọn tên từng công đoạn ở mỗi hình a, b, c, d, e phù hợp với các cụm từ:
gia công, chế tạo phôi, kiểm tra, lắp ráp, đóng gói. - Sắp xếp thứ tự các công đoạn này theo trình tự của quá trình sản xuất
cơ khí.
I - KHÁI QUÁT VỀ QUÁ TRÌNH SẢN XUẤT CƠ KHÍ Quá trình sản xuất cơ khí là quá trình con người tác động vào vật liệu cơ khí thông qua các công cụ sản xuất để tạo t
I - KHÁI QUÁT VỀ QUÁ TRÌNH SẢN XUẤT CƠ KHÍ
Quá trình sản xuất cơ khí là quá trình con người tác động vào vật liệu cơ khí thông qua các công cụ sản xuất để tạo thành các sản phẩm hoàn chỉnh đáp ứng nhu cầu của sản xuất và đời sống.
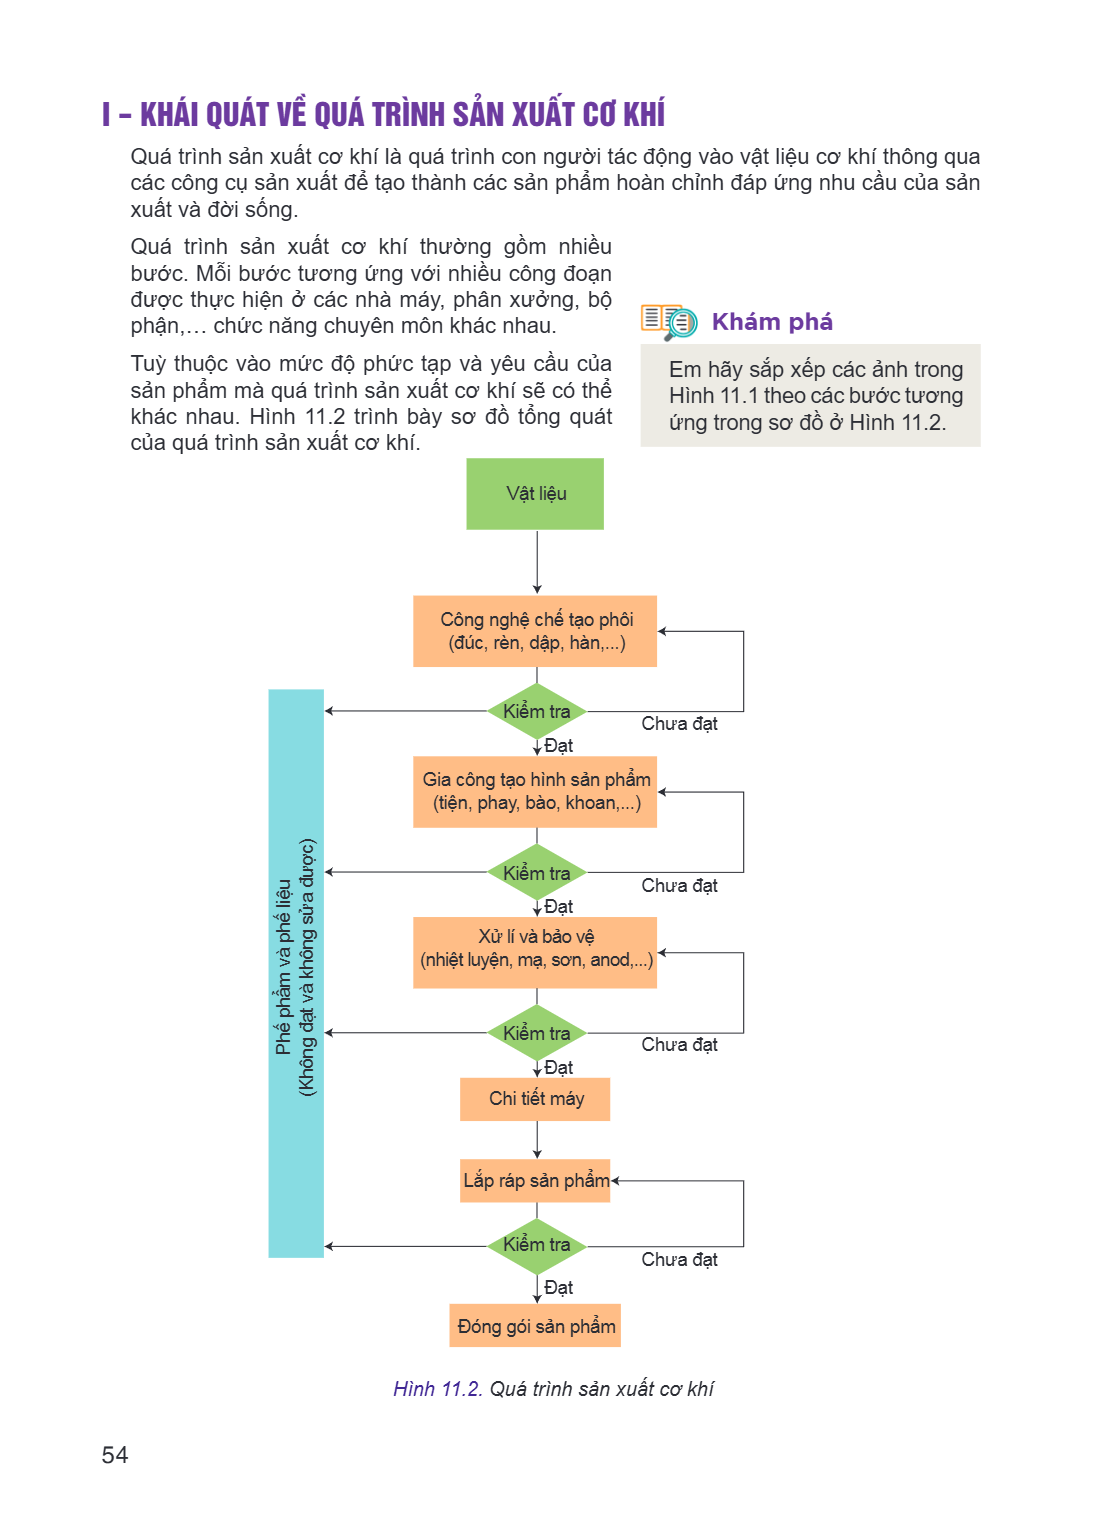
Quá trình sản xuất cơ khí thường gồm nhiều bước. Mỗi bước tương ứng với nhiều công đoạn được thực hiện ở các nhà máy, phân xưởng, bộ phận,… chức năng chuyên môn khác nhau. Khám phá Tuỳ thuộc vào mức độ phức tạp và yêu cầu của Em hãy sắp xếp các ảnh trong sản phẩm mà quá trình sản xuất cơ khí sẽ có thể Hình 11.1 theo các bước tương khác nhau. Hình 11.2 trình bày sơ đồ tổng quát ứng trong sơ đồ ở Hình 11.2. của quá trình sản xuất cơ khí.
Vật liệu
Công nghệ chế tạo phôi (đúc, rèn, dập, hàn,...) Kiểm tra Chưa đạt
Đạt
Gia công tạo hình sản phẩm (tiện, phay, bào, khoan,...) Kiểm tra Chưa đạt
Đạt
Xử lí và bảo vệ (nhiệt luyện, mạ, sơn, anod,...) Kiểm tra Chưa đạt
Đạt
Chi tiết máy
Lắp ráp sản phẩm Kiểm tra
Chưa đạt Đạt Đóng gói sản phẩm Hình 11.2. Quá trình sản xuất cơ khí
II – CÁC GIAI ĐOẠN CỦA QUÁ TRÌNH SẢN XUẤT CƠ KHÍ Phần này sẽ diễn giải chi tiết hơn nội dung các thành phần của quá trình sản xuất cơ khí. 1. Chế tạo phôi Phôi
II – CÁC GIAI ĐOẠN CỦA QUÁ TRÌNH SẢN XUẤT CƠ KHÍ
Phần này sẽ diễn giải chi tiết hơn nội dung các thành phần của quá trình sản xuất cơ khí.
1. Chế tạo phôi
Phôi là một thuật ngữ kĩ thuật có tính chất quy ước để chỉ đối tượng đầu vào của một quá trình sản xuất. Tên gọi phôi và sản phẩm có tính chất tương đối. Một đối tượng có thể là sản phẩm của một quá trình sản xuất này nhưng nó có thể được coi là phôi hoặc bán thành phẩm trong một quá trình sản xuất khác. Yêu cầu: Để đảm bảo đầu vào cho các bước tiếp theo, phôi cần đảm bảo các yêu cầu về vật liệu, hình dáng hình học và cơ tính,... Một số phương pháp chế tạo phôi phổ biến trong quá trình sản xuất cơ khí: đúc, gia công áp lực, hàn. Kiểm tra phôi: Có thể sử dụng các phương pháp kiểm tra chất lượng như kiểm tra ngoại quan về hình dáng, kích thước,… kiểm tra chất lượng bên trong như rỗ khí; ứng suất dư,… để kiểm tra phôi sau khi được chế tạo.
Thông tin bổ sung Luyện tập
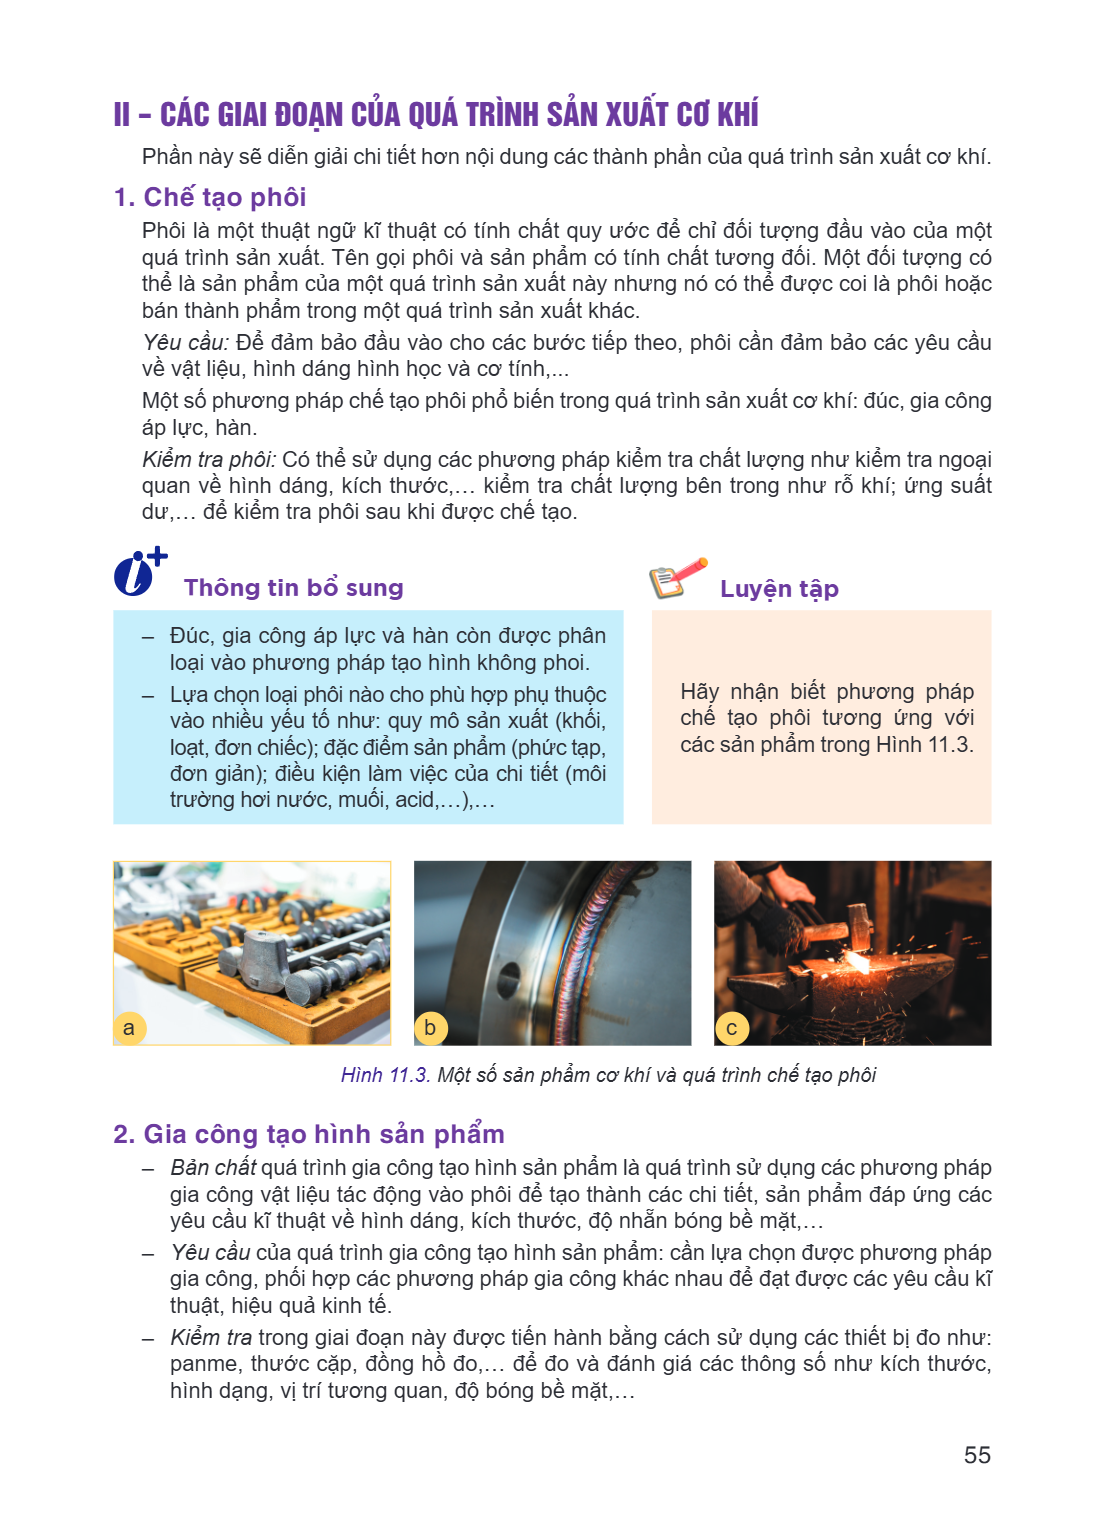
Đúc, gia công áp lực và hàn còn được phân
loại vào phương pháp tạo hình không phoi. - Lựa chọn loại phôi nào cho phù hợp phụ thuộc Hãy nhận biết phương pháp
vào nhiều yếu tố như: quy mô sản xuất (khối, chế tạo phôi tương ứng với loạt, đơn chiếc); đặc điểm sản phẩm (phức tạp, các sản phẩm trong Hình 11.3. đơn giản); điều kiện làm việc của chi tiết (môi trường hơi nước, muối, acid,…),…
a b c
Hình 11.3. Một số sản phẩm cơ khí và quá trình chế tạo phôi
2. Gia công tạo hình sản phẩm
Bản chất quá trình gia công tạo hình sản phẩm là quá trình sử dụng các phương pháp
gia công vật liệu tác động vào phôi để tạo thành các chi tiết, sản phẩm đáp ứng các yêu cầu kĩ thuật về hình dáng, kích thước, độ nhẵn bóng bề mặt,… - Yêu cầu của quá trình gia công tạo hình sản phẩm: cần lựa chọn được phương pháp
gia công, phối hợp các phương pháp gia công khác nhau để đạt được các yêu cầu kĩ thuật, hiệu quả kinh tế. - Kiểm tra trong giai đoạn này được tiến hành bằng cách sử dụng các thiết bị đo như:
panme, thước cặp, đồng hồ đo,… để đo và đánh giá các thông số như kích thước, hình dạng, vị trí tương quan, độ bóng bề mặt,…
Một số phương pháp gia công tạo hình sản phẩm cơ khí: Phương pháp gia công tiện. + Phương pháp gia công phay. + Phương pháp gia công khoan. + Phương pháp gia cô
Một số phương pháp gia công tạo hình sản phẩm cơ khí:
Phương pháp gia công tiện. + Phương pháp gia công phay. + Phương pháp gia công khoan. + Phương pháp gia công áp lực được sử dụng để tạo hình các chi tiết không quá
phức tạp bằng các kĩ thuật như rèn, dập nóng, dập nguội, cán, kéo,…
Thông tin bổ sung
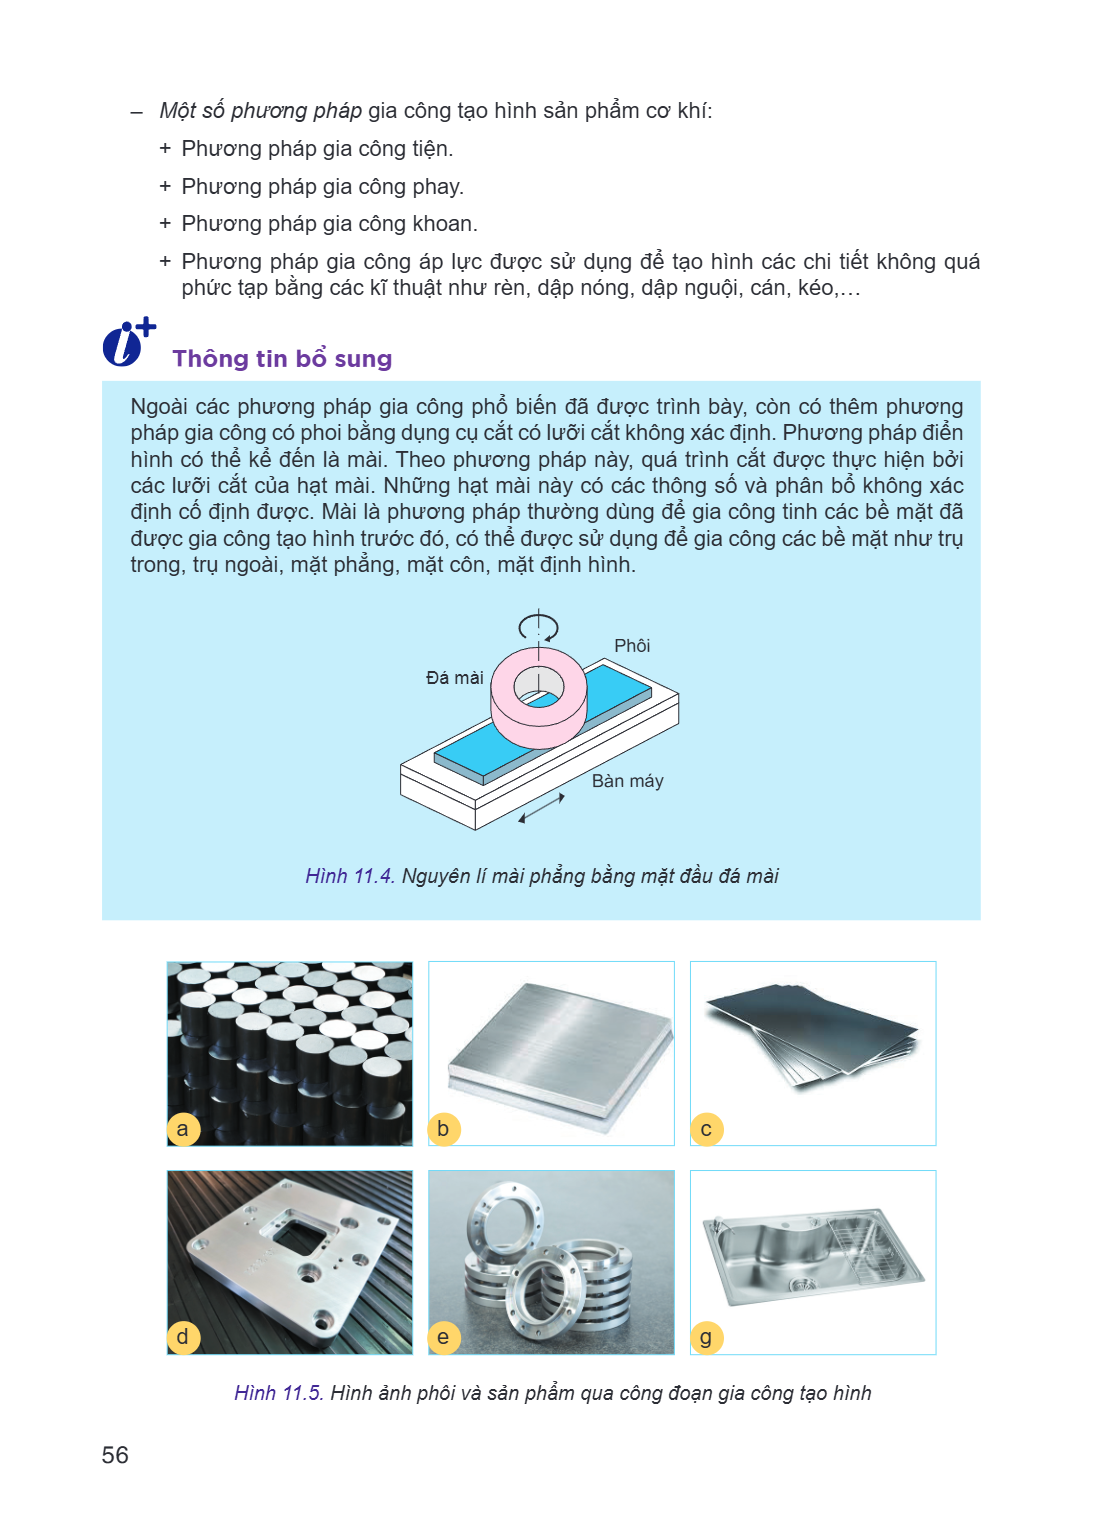
Ngoài các phương pháp gia công phổ biến đã được trình bày, còn có thêm phương pháp gia công có phoi bằng dụng cụ cắt có lưỡi cắt không xác định. Phương pháp điển hình có thể kể đến là mài. Theo phương pháp này, quá trình cắt được thực hiện bởi các lưỡi cắt của hạt mài. Những hạt mài này có các thông số và phân bổ không xác định cố định được. Mài là phương pháp thường dùng để gia công tinh các bề mặt đã được gia công tạo hình trước đó, có thể được sử dụng để gia công các bề mặt như trụ trong, trụ ngoài, mặt phẳng, mặt côn, mặt định hình.
Phôi Đá mài
Bàn máy
Hình 11.4. Nguyên lí mài phẳng bằng mặt đầu đá mài
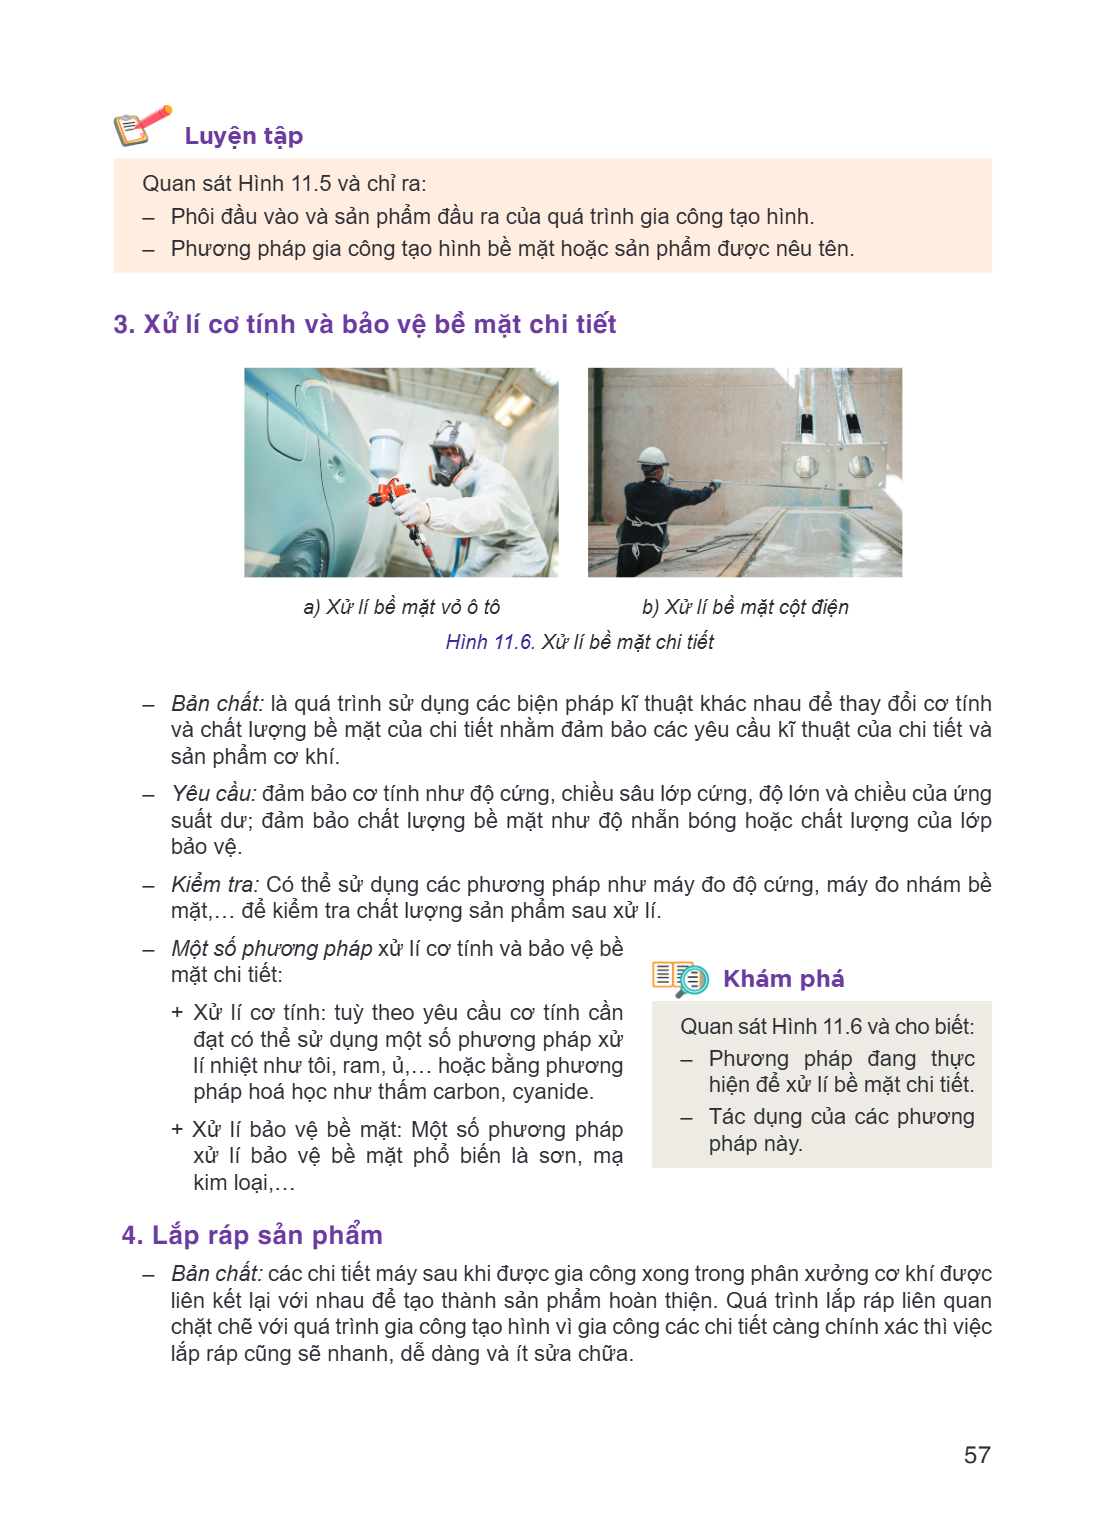
a b c
d e g
Hình 11.5. Hình ảnh phôi và sản phẩm qua công đoạn gia công tạo hình
Luyện tập Quan sát Hình 11.5 và chỉ ra: - Phôi đầu vào và sản phẩm đầu ra của quá trình gia - Phương pháp gia công tạo hình bề mặt hoặc sản, công tạo hình. phẩm
Luyện tập
Quan sát Hình 11.5 và chỉ ra: - Phôi đầu vào và sản phẩm đầu ra của quá trình gia - Phương pháp gia công tạo hình bề mặt hoặc sản, công tạo hình. phẩm được nêu tên.
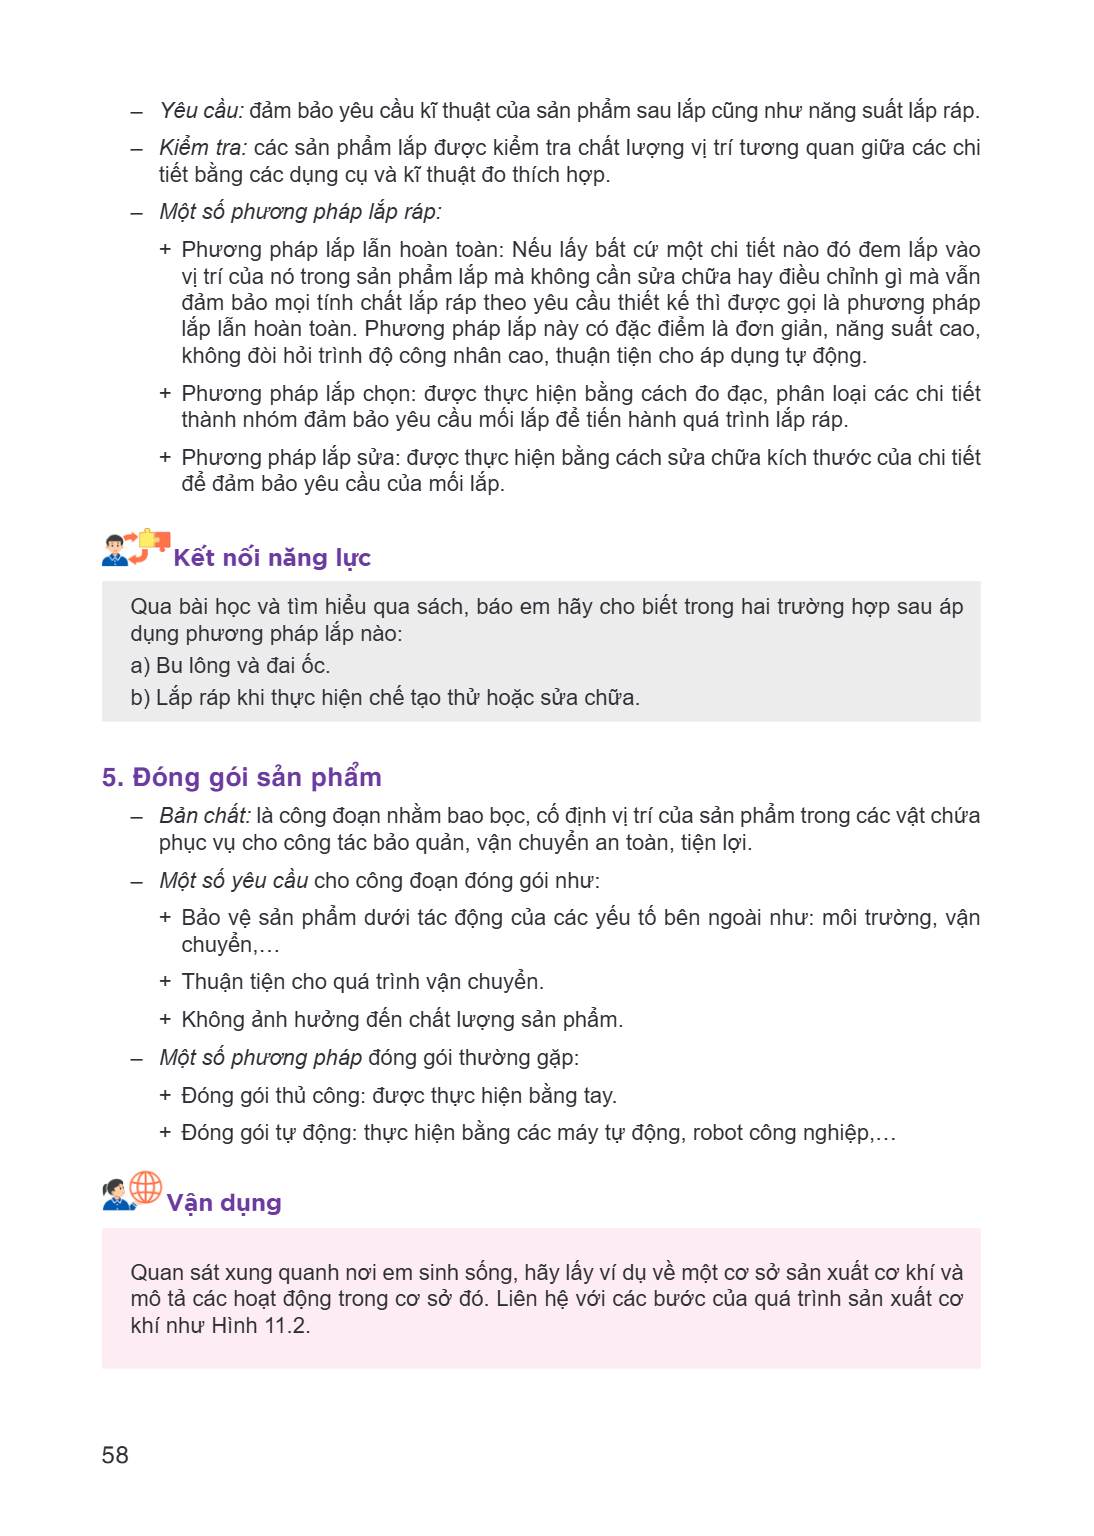
3. Xử lí cơ tính và bảo vệ bề mặt chi tiết
a) Xử lí bề mặt vỏ ô tô b) Hình 11.6. Xử lí bề mặt - Bản chất: là quá trình sử dụng các biện pháp kĩ và chất lượng bề mặt của chi tiết nhằm đảm bảo sản phẩm cơ khí. - Yêu cầu: đảm bảo cơ tính như độ cứng, chiều sâu suất dư; đảm bảo chất lượng bề mặt như độ bảo vệ. - Kiểm tra: Có thể sử dụng các phương pháp như mặt,… để kiểm tra chất lượng sản phẩm sau xử - Một số phương pháp xử lí cơ tính và bảo vệ bề mặt chi tiết:, Xử lí bề mặt cột điện chi tiết thuật khác nhau để thay đổi cơ tính các yêu cầu kĩ thuật của chi tiết và lớp cứng, độ lớn và chiều của ứng nhẵn bóng hoặc chất lượng của lớp máy đo độ cứng, máy đo nhám bề lí. Khám phá
+ Xử lí cơ tính: tuỳ theo yêu cầu cơ tính cần đạt có thể sử dụng một số phương pháp xử lí nhiệt như tôi, ram, ủ,… hoặc bằng phương pháp hoá học như thấm carbon, cyanide. + Xử lí bảo vệ bề mặt: Một số phương pháp xử lí bảo vệ bề mặt phổ biến là sơn, mạ, Quan sát Hình 11.6 và cho biết: - Phương pháp đang thực hiện để xử lí bề mặt chi tiết. - Tác dụng của các phương pháp này.
kim loại,…
4. Lắp ráp sản phẩm
Bản chất: các chi tiết máy sau khi được gia công xong trong phân xưởng cơ khí được
liên kết lại với nhau để tạo thành sản phẩm hoàn thiện. Quá trình lắp ráp liên quan chặt chẽ với quá trình gia công tạo hình vì gia công các chi tiết càng chính xác thì việc lắp ráp cũng sẽ nhanh, dễ dàng và ít sửa chữa.
Yêu cầu: đảm bảo yêu cầu kĩ thuật của sản phẩm sau lắp cũng như năng suất lắp ráp. - Kiểm tra: các sản phẩm lắp được kiểm tra chất lượng vị trí tương quan giữa
Yêu cầu: đảm bảo yêu cầu kĩ thuật của sản phẩm sau lắp cũng như năng suất lắp ráp. - Kiểm tra: các sản phẩm lắp được kiểm tra chất lượng vị trí tương quan giữa các chi
tiết bằng các dụng cụ và kĩ thuật đo thích hợp. - Một số phương pháp lắp ráp:
Phương pháp lắp lẫn hoàn toàn: Nếu lấy bất cứ một chi tiết nào đó đem lắp vào vị trí của nó trong sản phẩm lắp mà không cần sửa chữa hay điều chỉnh gì mà vẫn đảm bảo mọi tính chất lắp ráp theo yêu cầu thiết kế thì được gọi là phương pháp lắp lẫn hoàn toàn. Phương pháp lắp này có đặc điểm là đơn giản, năng suất cao, không đòi hỏi trình độ công nhân cao, thuận tiện cho áp dụng tự động. + Phương pháp lắp chọn: được thực hiện bằng cách đo đạc, phân loại các chi tiết
thành nhóm đảm bảo yêu cầu mối lắp để tiến hành quá trình lắp ráp. + Phương pháp lắp sửa: được thực hiện bằng cách sửa chữa kích thước của chi tiết
để đảm bảo yêu cầu của mối lắp.
Kết nối năng lực
Qua bài học và tìm hiểu qua sách, báo em hãy cho biết trong hai trường hợp sau áp dụng phương pháp lắp nào: a) Bu lông và đai ốc. b) Lắp ráp khi thực hiện chế tạo thử hoặc sửa chữa.
5. Đóng gói sản phẩm - Bản chất: là công đoạn nhằm bao bọc, cố định vị trí của sản phẩm trong các vật chứa phục vụ cho công tác bảo quản, vận chuyển an toàn, tiện lợi. - Một số yêu cầu cho công đoạn đóng gói như: + Bảo vệ sản phẩm dưới tác động của các yếu tố bên ngoài như: môi trường, vận chuyển,… + Thuận tiện cho quá trình vận chuyển. + Không ảnh hưởng đến chất lượng sản phẩm. - Một số phương pháp đóng gói thường gặp: + Đóng gói thủ công: được thực hiện bằng tay. + Đóng gói tự động: thực hiện bằng các máy tự động, robot công nghiệp,… Vận dụng
Quan sát xung quanh nơi em sinh sống, hãy lấy ví dụ về một cơ sở sản xuất cơ khí và mô tả các hoạt động trong cơ sở đó. Liên hệ với các bước của quá trình sản xuất cơ khí như Hình 11.2.
Bài 12. Dây chuyền sản xuất tự động với sự tham gia của robot Sau khi học xong bài này, em sẽ: Mô tả được dây chuyền sản xuất tự động hoá có sử dụng robot công
Bài 12. Dây chuyền sản xuất tự động với sự tham gia của robot
Sau khi học xong bài này, em sẽ:
Mô tả được dây chuyền sản xuất tự động hoá có sử dụng robot công nghiệp.
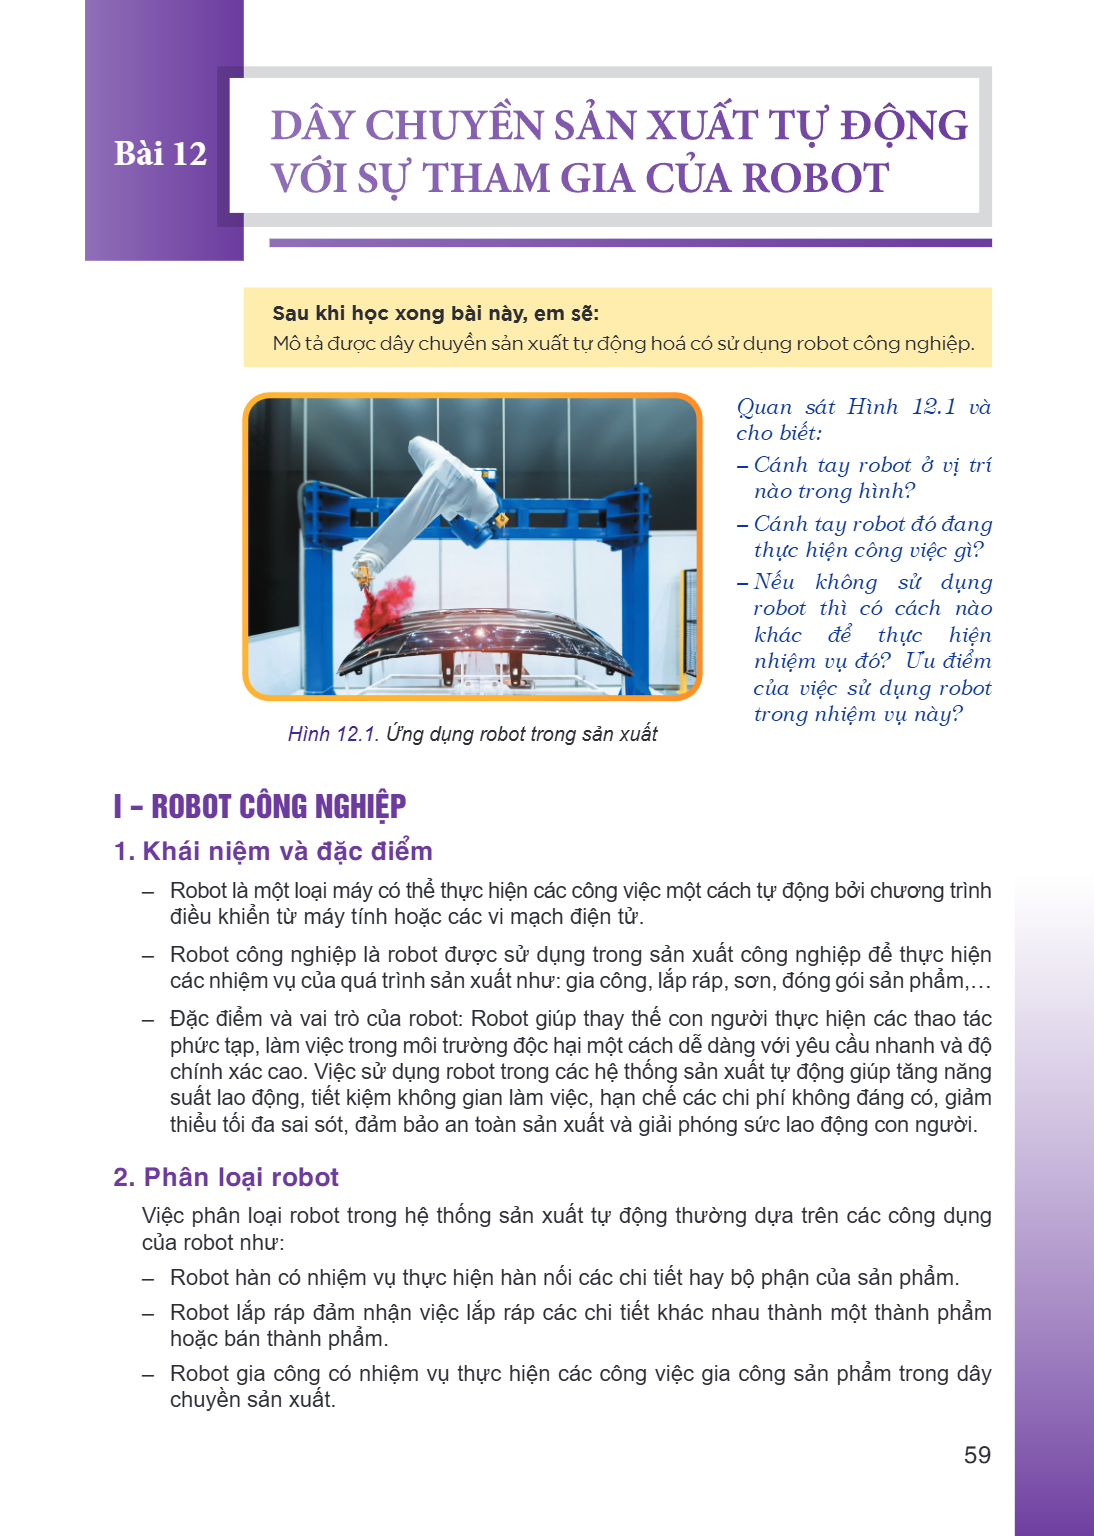
Hình 12.1. Ứng dụng robot trong sản xuất
Quan sát Hình 12.1 và cho biết:
– Cánh tay robot ở vị trí nào trong hình?
– Cánh tay robot đó đang thực hiện công việc gì?
– Nếu không sử dụng robot thì có cách nào khác để thực hiện nhiệm vụ đó? Ưu điểm của việc sử dụng robot trong nhiệm vụ này?
I – ROBOT CÔNG NGHIỆP
1. Khái niệm và đặc điểm
– Robot là một loại máy có thể thực hiện các công việc một cách tự động bởi chương trình điều khiển từ máy tính hoặc các vi mạch điện tử.
– Robot công nghiệp là robot được sử dụng trong sản xuất công nghiệp để thực hiện các nhiệm vụ của quá trình sản xuất như: gia công, lắp ráp, sơn, đóng gói sản phẩm,...
– Đặc điểm và vai trò của robot: Robot giúp thay thế con người thực hiện các thao tác phức tạp, làm việc trong môi trường độc hại một cách dễ dàng với yêu cầu nhanh và độ chính xác cao. Việc sử dụng robot trong các hệ thống sản xuất tự động giúp tăng năng suất lao động, tiết kiệm không gian làm việc, hạn chế các chi phí không đáng có, giảm thiểu tối đa sai sót, đảm bảo an toàn sản xuất và giải phóng sức lao động con người.
2. Phân loại robot
Việc phân loại robot trong hệ thống sản xuất tự động thường dựa trên các công dụng của robot như:
– Robot hàn có nhiệm vụ thực hiện hàn nối các chi tiết hay bộ phận của sản phẩm.
– Robot lắp ráp đảm nhận việc lắp ráp các chi tiết khác nhau thành một thành phẩm hoặc bán thành phẩm.
– Robot gia công có nhiệm vụ thực hiện các công việc gia công sản phẩm trong dây chuyền sản xuất.
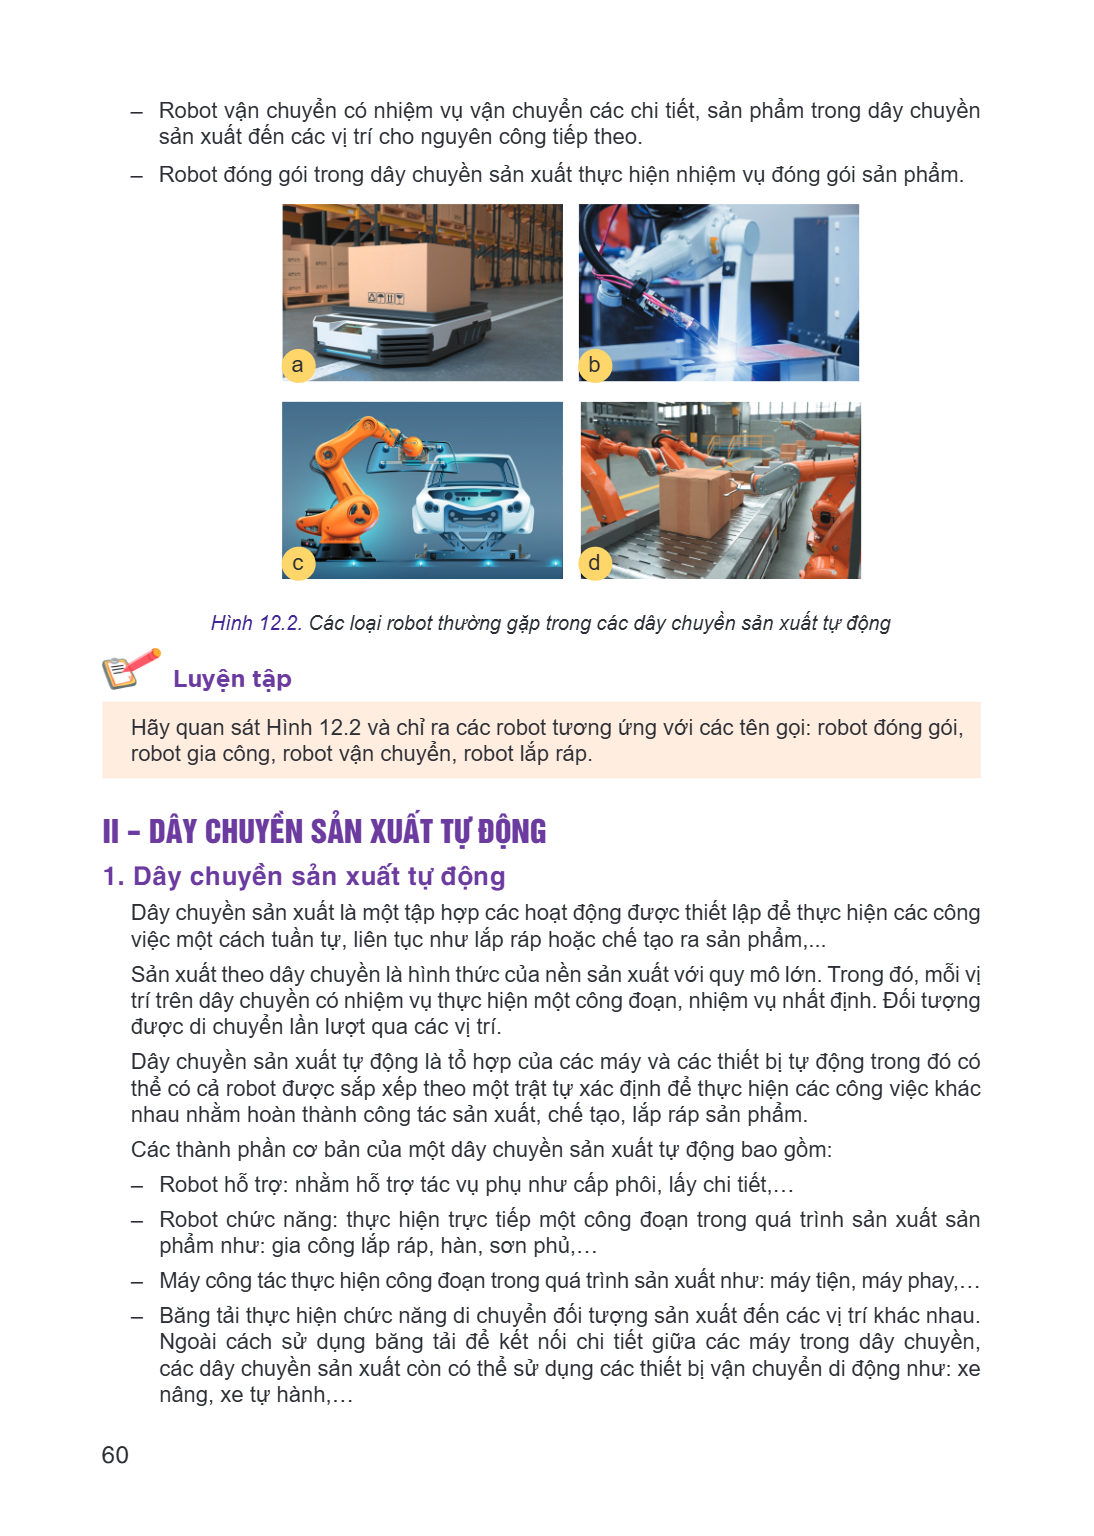
Robot vận chuyển có nhiệm vụ vận chuyển các chi tiết, sản phẩm trong dây chuyền sản xuất đến các vị trí cho nguyên công tiếp theo. - Robot đóng gói trong dây ch
Robot vận chuyển có nhiệm vụ vận chuyển các chi tiết, sản phẩm trong dây chuyền
sản xuất đến các vị trí cho nguyên công tiếp theo. - Robot đóng gói trong dây chuyền sản xuất thực hiện nhiệm vụ đóng gói sản phẩm.
a b
c d
Hình 12.2. Các loại robot thường gặp trong các dây chuyền sản xuất tự động
Luyện tập
Hãy quan sát Hình 12.2 và chỉ ra các robot tương ứng với các tên gọi: robot đóng gói, robot gia công, robot vận chuyển, robot lắp ráp.
II - DÂY CHUYỀN SẢN XUẤT TỰ ĐỘNG
1. Dây chuyền sản xuất tự động
Dây chuyền sản xuất là một tập hợp các hoạt động được thiết lập để thực hiện các công việc một cách tuần tự, liên tục như lắp ráp hoặc chế tạo ra sản phẩm,... Sản xuất theo dây chuyền là hình thức của nền sản xuất với quy mô lớn. Trong đó, mỗi vị trí trên dây chuyền có nhiệm vụ thực hiện một công đoạn, nhiệm vụ nhất định. Đối tượng được di chuyển lần lượt qua các vị trí. Dây chuyền sản xuất tự động là tổ hợp của các máy và các thiết bị tự động trong đó có thể có cả robot được sắp xếp theo một trật tự xác định để thực hiện các công việc khác nhau nhằm hoàn thành công tác sản xuất, chế tạo, lắp ráp sản phẩm. Các thành phần cơ bản của một dây chuyền sản xuất tự động bao gồm: - Robot hỗ trợ: nhằm hỗ trợ tác vụ phụ như cấp phôi, lấy chi tiết,… - Robot chức năng: thực hiện trực tiếp một công đoạn trong quá trình sản xuất sản
phẩm như: gia công lắp ráp, hàn, sơn phủ,… - Máy công tác thực hiện công đoạn trong quá trình sản xuất như: máy tiện, máy phay,… - Băng tải thực hiện chức năng di chuyển đối tượng sản xuất đến các vị trí khác nhau.
Ngoài cách sử dụng băng tải để kết nối chi tiết giữa các máy trong dây chuyền, các dây chuyền sản xuất còn có thể sử dụng các thiết bị vận chuyển di động như: xe nâng, xe tự hành,…
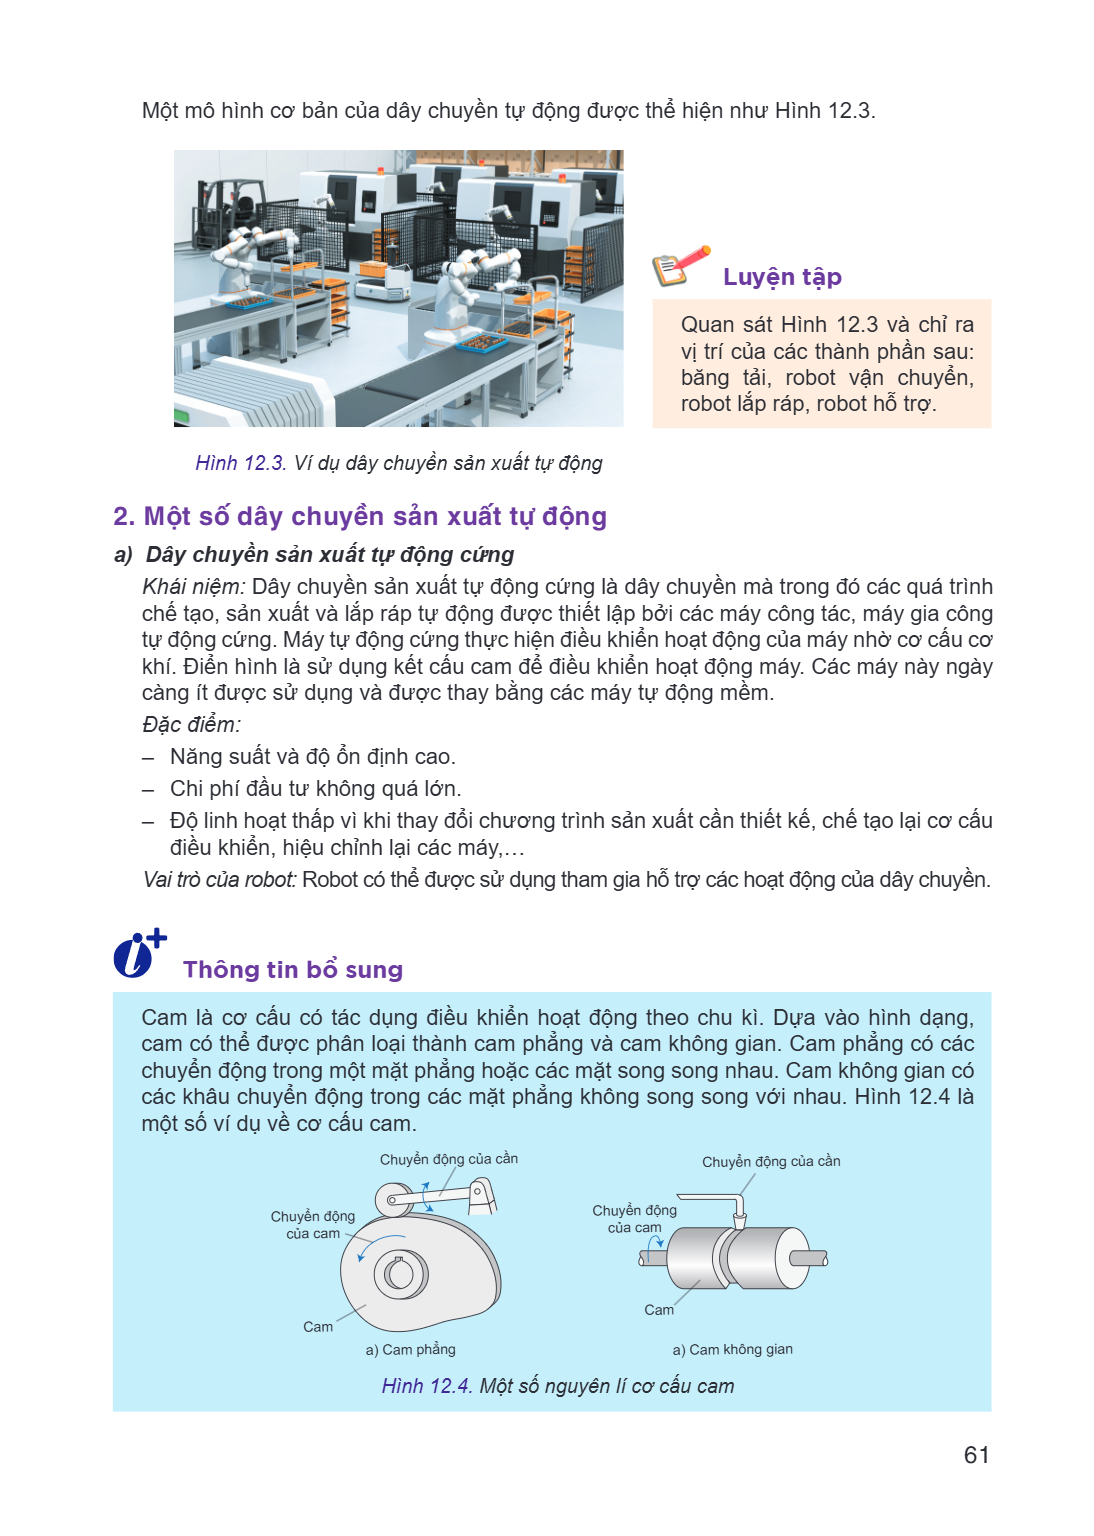
Một mô hình cơ bản của dây chuyền tự động được thể hiện như Hình 12.3. Hình 12.3. Ví dụ dây chuyền sản xuất tự động Luyện tập Quan sát Hình 12.3 và chỉ ra vị tr
Một mô hình cơ bản của dây chuyền tự động được thể hiện như Hình 12.3.
Hình 12.3. Ví dụ dây chuyền sản xuất tự động
Luyện tập
Quan sát Hình 12.3 và chỉ ra vị trí của các thành phần sau: băng tải, robot vận chuyển, robot lắp ráp, robot hỗ trợ.
2. Một số dây chuyền sản xuất tự động
a) Dây chuyền sản xuất tự động cứng
Khái niệm: Dây chuyền sản xuất tự động cứng là dây chuyền mà trong đó các quá trình chế tạo, sản xuất và lắp ráp tự động được thiết lập bởi các máy công tác, máy gia công tự động cứng. Máy tự động cứng thực hiện điều khiển hoạt động của máy nhờ cơ cấu cơ khí. Điển hình là sử dụng kết cấu cam để điều khiển hoạt động máy. Các máy này ngày càng ít được sử dụng và được thay bằng các máy tự động mềm.
Đặc điểm:
Năng suất và độ ổn định cao.
Chi phí đầu tư không quá lớn.
Độ linh hoạt thấp vì khi thay đổi chương trình sản xuất cần thiết kế, chế tạo lại cơ cấu điều khiển, hiệu chỉnh lại các máy,...
Vai trò của robot: Robot có thể được sử dụng tham gia hỗ trợ các hoạt động của dây chuyền.
Thông tin bổ sung
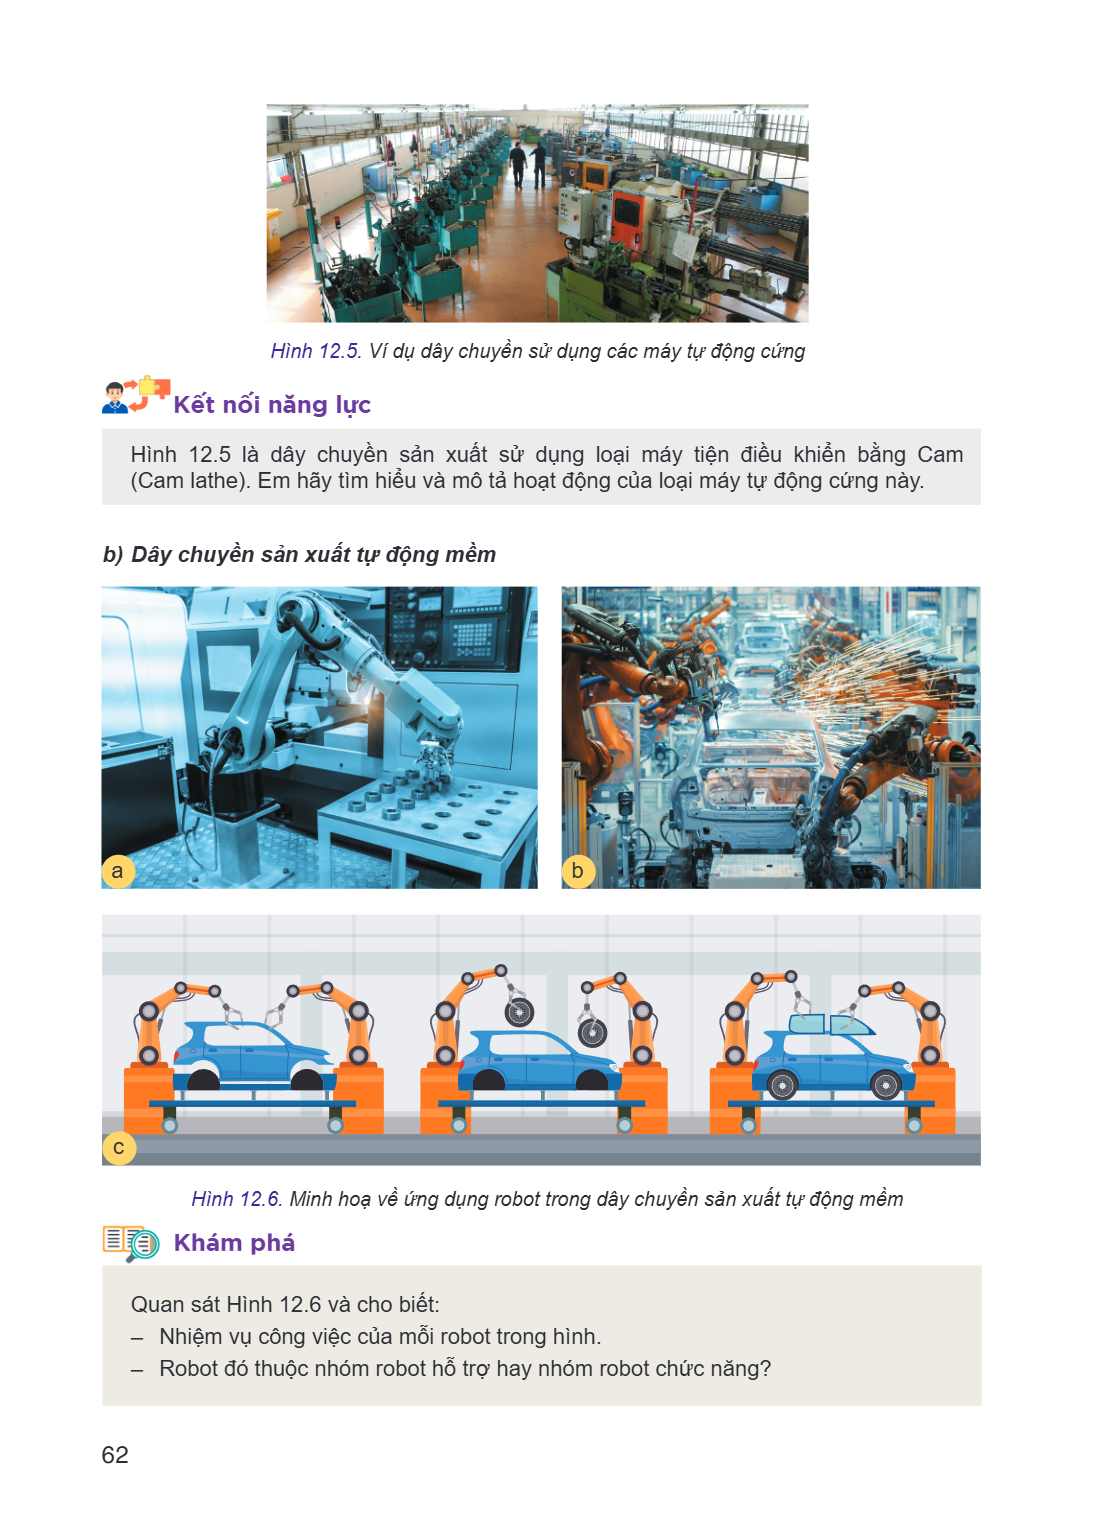
Cam là cơ cấu có tác dụng điều khiển hoạt động theo chu kì. Dựa vào hình dạng, cam có thể được phân loại thành cam phẳng và cam không gian. Cam phẳng có các chuyển động trong một mặt phẳng hoặc các mặt song song nhau. Cam không gian có các khâu chuyển động trong các mặt phẳng không song song với nhau. Hình 12.4 là một số ví dụ về cơ cấu cam.
Hình 12.4. Một số nguyên lí cơ cấu cam
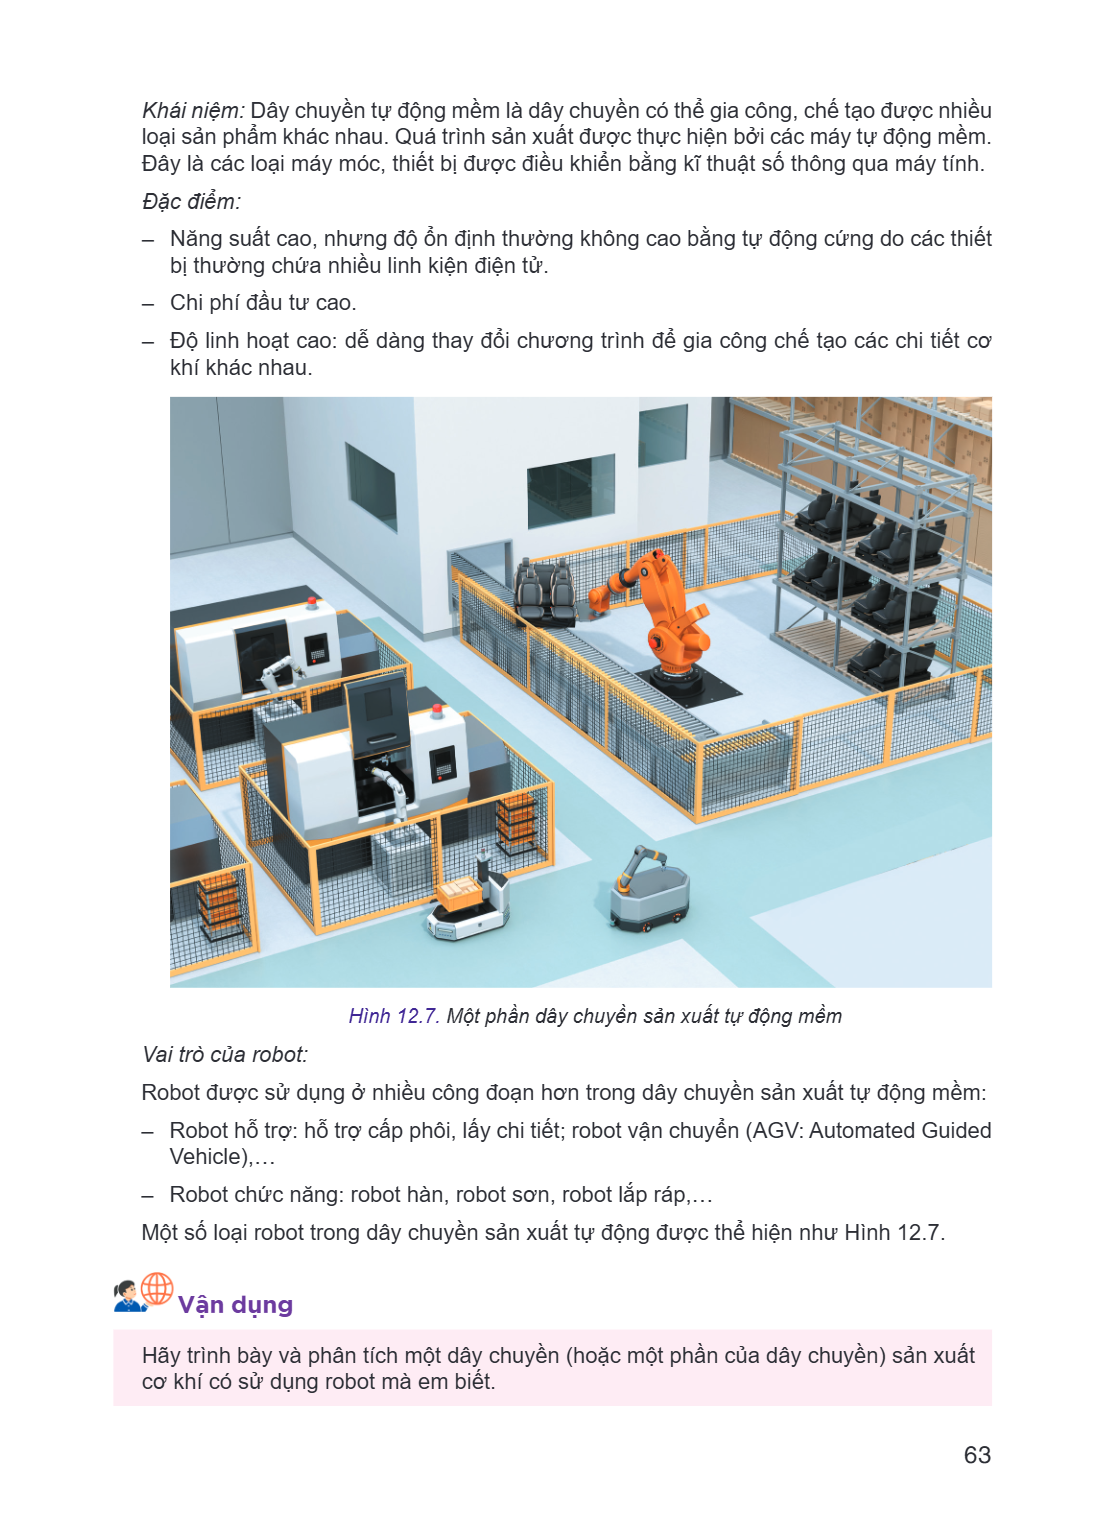
Hình 12.5. Ví dụ dây chuyền sử dụng các máy tự động cứng Kết nối năng lực Hình 12.5 là dây chuyền sản xuất sử dụng loại máy tiện điều khiển bằng Cam (Cam lathe)
Hình 12.5. Ví dụ dây chuyền sử dụng các máy tự động cứng
Kết nối năng lực
Hình 12.5 là dây chuyền sản xuất sử dụng loại máy tiện điều khiển bằng Cam (Cam lathe). Em hãy tìm hiểu và mô tả hoạt động của loại máy tự động cứng này.
b) Dây chuyền sản xuất tự động mềm
a b
c
Hình 12.6. Minh hoạ về ứng dụng robot trong dây chuyền sản xuất tự động mềm
Khám phá
Quan sát Hình 12.6 và cho biết: - Nhiệm vụ công việc của mỗi robot trong hình. - Robot đó thuộc nhóm robot hỗ trợ hay nhóm robot chức năng?
Khái niệm: Dây chuyền tự động mềm là dây chuyền có thể gia công, chế tạo được nhiều loại sản phẩm khác nhau. Quá trình sản xuất được thực hiện bởi các máy tự độ
Khái niệm: Dây chuyền tự động mềm là dây chuyền có thể gia công, chế tạo được nhiều loại sản phẩm khác nhau. Quá trình sản xuất được thực hiện bởi các máy tự động mềm. Đây là các loại máy móc, thiết bị được điều khiển bằng kĩ thuật số thông qua máy tính. Đặc điểm: - Năng suất cao, nhưng độ ổn định thường không cao bằng tự động cứng do các thiết
bị thường chứa nhiều linh kiện điện tử. - Chi phí đầu tư cao. - Độ linh hoạt cao: dễ dàng thay đổi chương trình để gia công chế tạo các chi tiết cơ
khí khác nhau.
Hình 12.7. Một phần dây chuyền sản xuất tự động mềm
Vai trò của robot: Robot được sử dụng ở nhiều công đoạn hơn trong dây chuyền sản xuất tự động mềm: - Robot hỗ trợ: hỗ trợ cấp phôi, lấy chi tiết; robot vận chuyển (AGV: Automated Guided
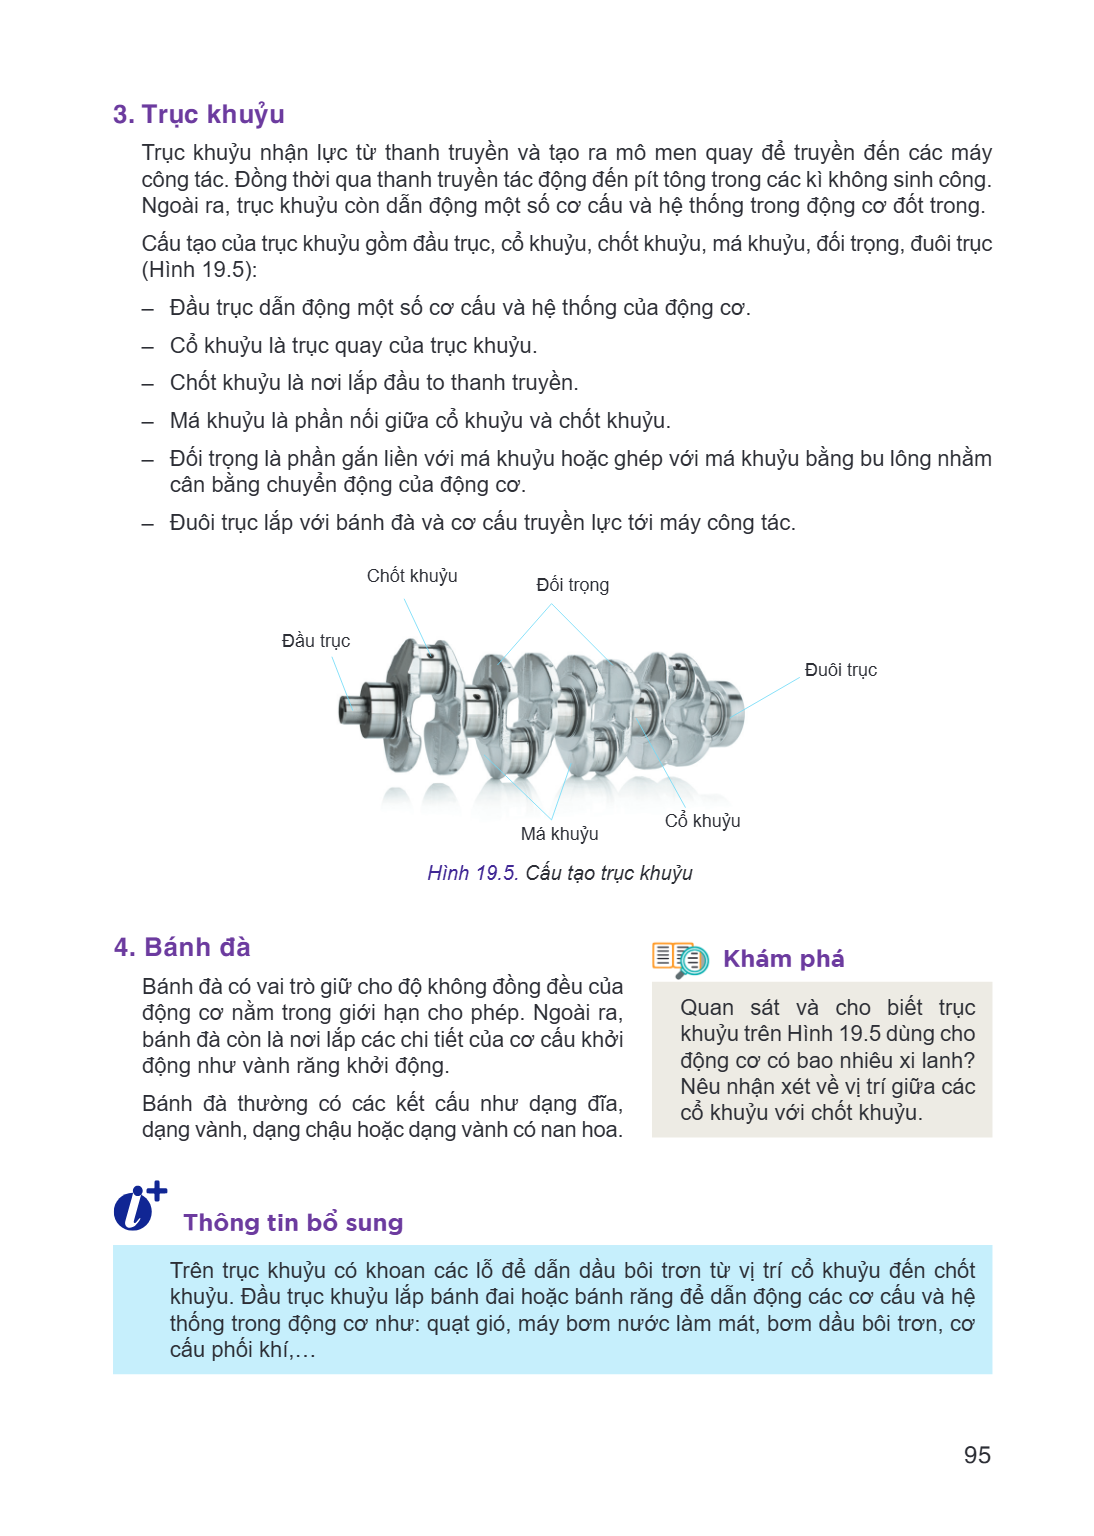
Vehicle),… - Robot chức năng: robot hàn, robot sơn, robot lắp ráp,… Một số loại robot trong dây chuyền sản xuất tự động được thể hiện như Hình 12.7.
Vận dụng
Hãy trình bày và phân tích một dây chuyền (hoặc một phần của dây chuyền) sản xuất cơ khí có sử dụng robot mà em biết.
Bài 13. Tự động hoá quá trình sản xuất dưới tác động của Cách mạng công nghiệp lần thứ 4 Sau khi học xong bài này, em sẽ: Nhận biết được tác động của cuộc cách
Bài 13. Tự động hoá quá trình sản xuất dưới tác động của Cách mạng công nghiệp lần thứ 4
Sau khi học xong bài này, em sẽ:
Nhận biết được tác động của cuộc cách mạng công nghiệp 4.0 trong tự động hoá quá trình sản xuất.
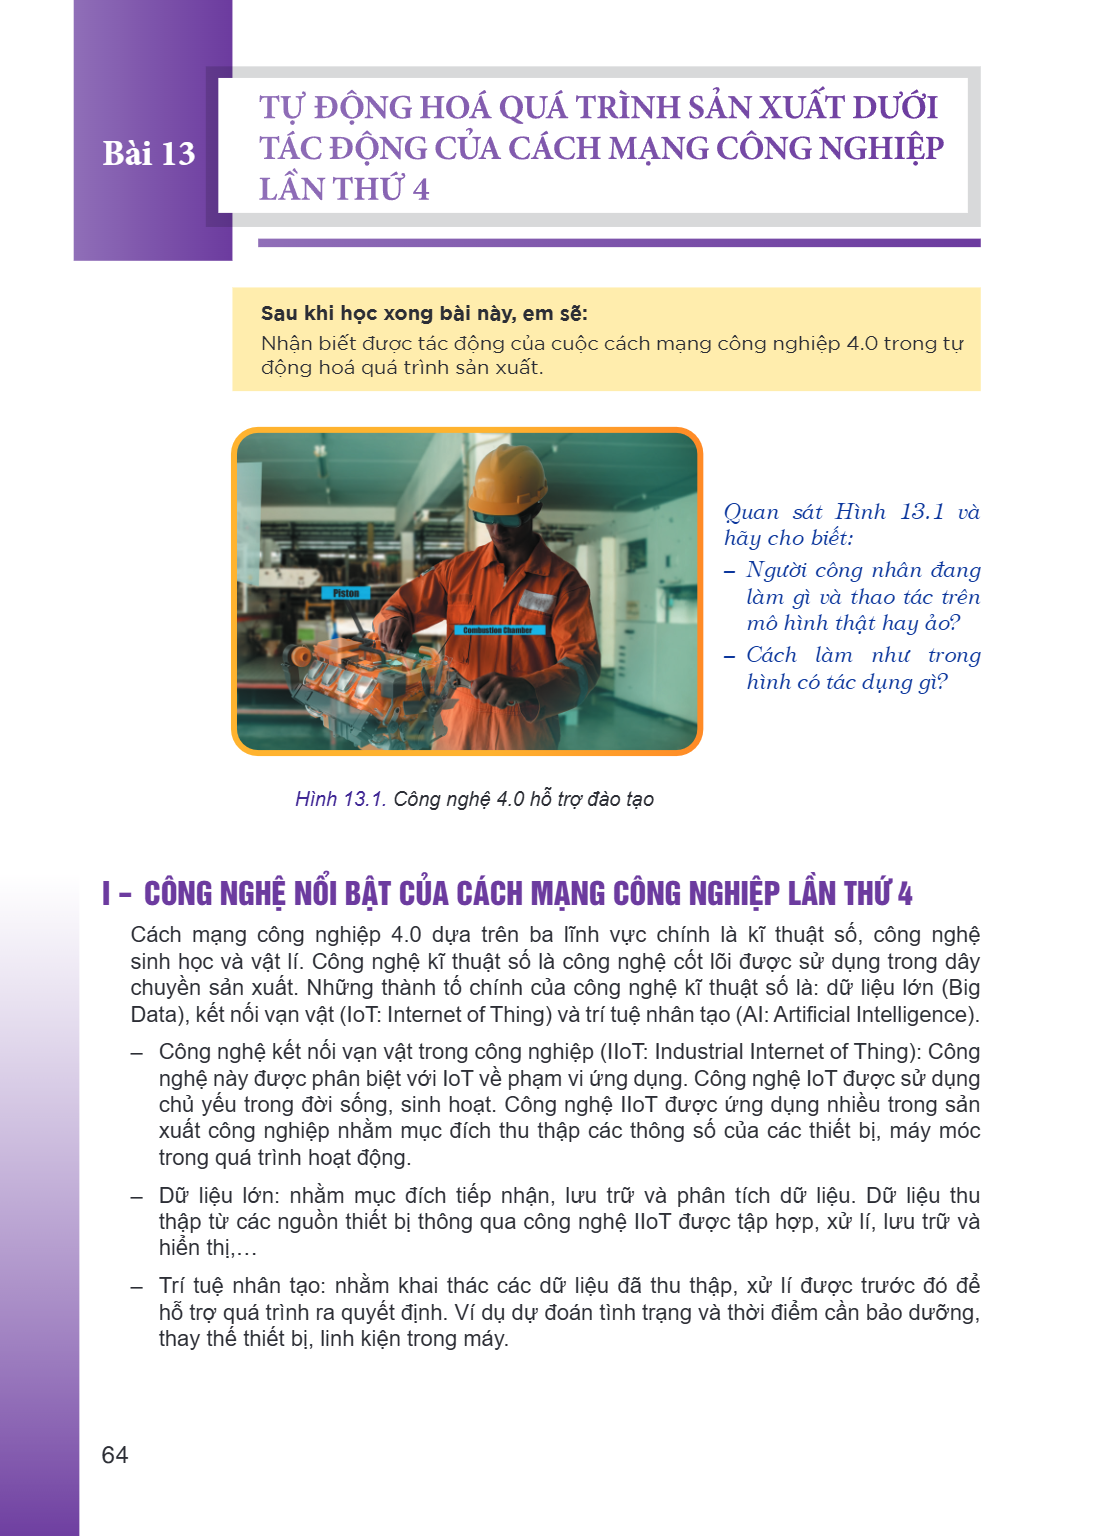
Hình 13.1. Công nghệ 4.0 hỗ trợ đào tạo
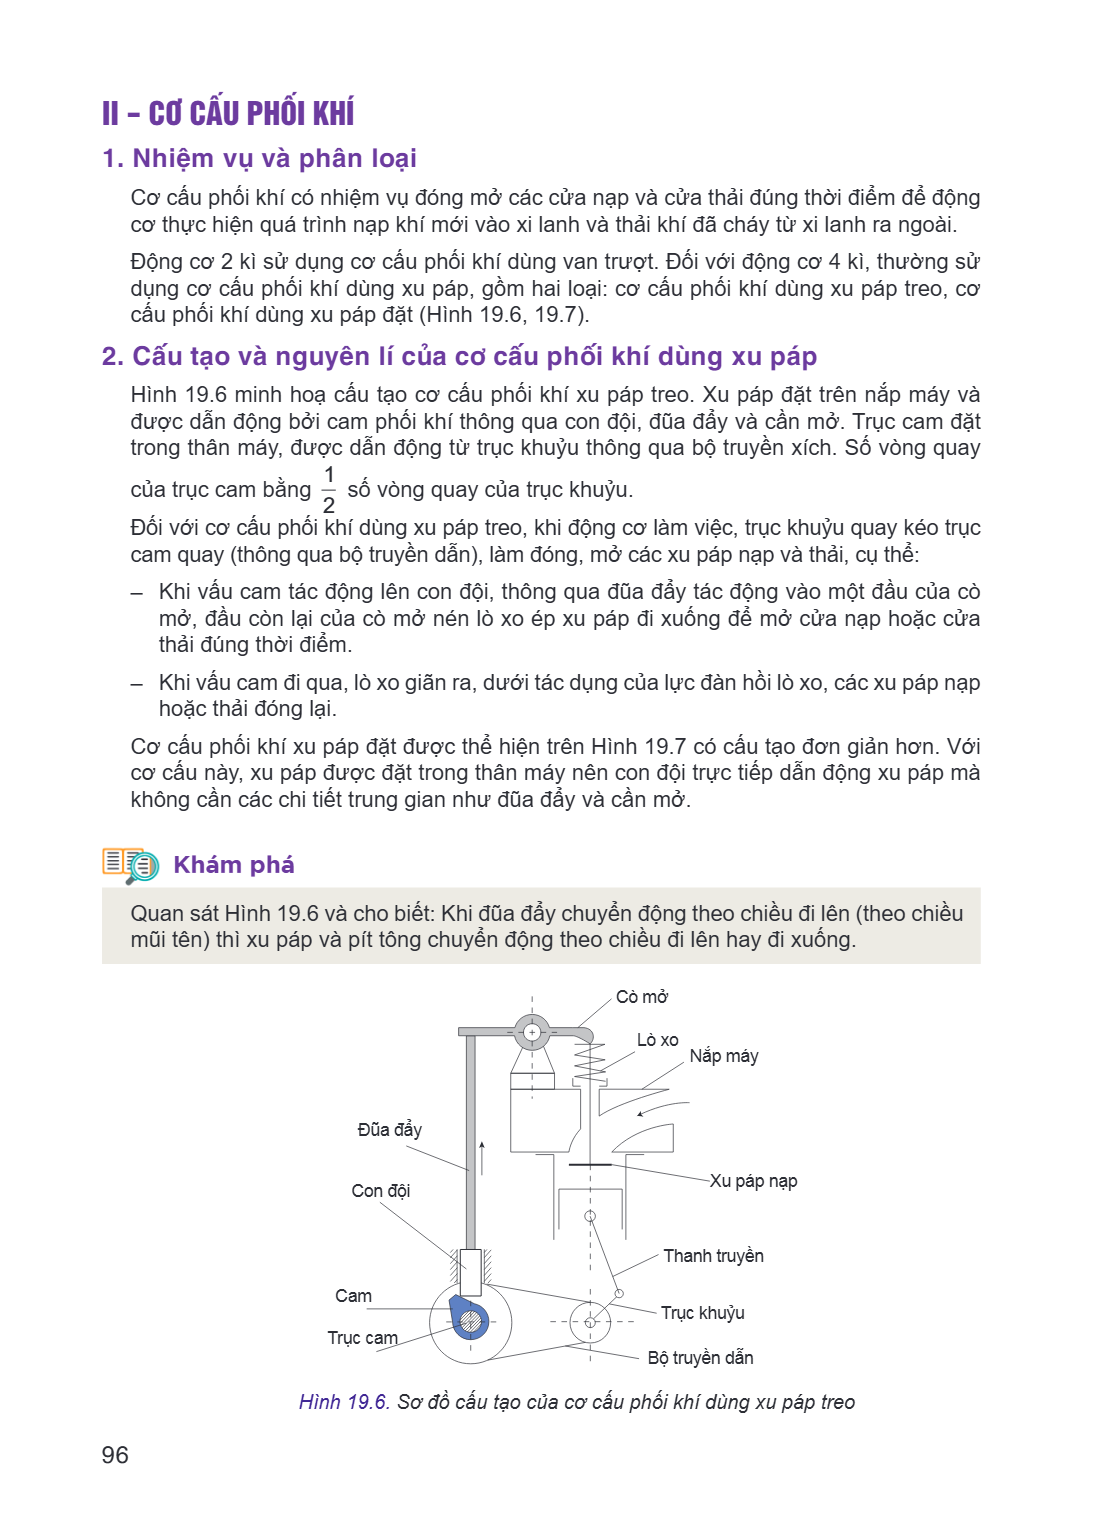
Quan sát Hình 13.1 và hãy cho biết:
– Người công nhân đang làm gì và thao tác trên mô hình thật hay ảo?
– Cách làm như trong hình có tác dụng gì?
I – CÔNG NGHỆ NỔI BẬT CỦA CÁCH MẠNG CÔNG NGHIỆP LẦN THỨ 4
Cách mạng công nghiệp 4.0 dựa trên ba lĩnh vực chính là kĩ thuật số, công nghệ sinh học và vật lí. Công nghệ kĩ thuật số là công nghệ cốt lõi được sử dụng trong dây chuyền sản xuất. Những thành tố chính của công nghệ kĩ thuật số là: dữ liệu lớn (Big Data), kết nối vạn vật (IoT: Internet of Thing) và trí tuệ nhân tạo (AI: Artificial Intelligence).
– Công nghệ kết nối vạn vật trong công nghiệp (IIoT: Industrial Internet of Thing): Công nghệ này được phân biệt với IoT về phạm vi ứng dụng. Công nghệ IoT được sử dụng chủ yếu trong đời sống, sinh hoạt. Công nghệ IIoT được ứng dụng nhiều trong sản xuất công nghiệp nhằm mục đích thu thập các thông số của các thiết bị, máy móc trong quá trình hoạt động.
– Dữ liệu lớn: nhằm mục đích tiếp nhận, lưu trữ và phân tích dữ liệu. Dữ liệu thu thập từ các nguồn thiết bị thông qua công nghệ IIoT được tập hợp, xử lí, lưu trữ và hiển thị,...
– Trí tuệ nhân tạo: nhằm khai thác các dữ liệu đã thu thập, xử lí được trước đó để hỗ trợ quá trình ra quyết định. Ví dụ dự đoán tình trạng và thời điểm cần bảo dưỡng, thay thế thiết bị, linh kiện trong máy.
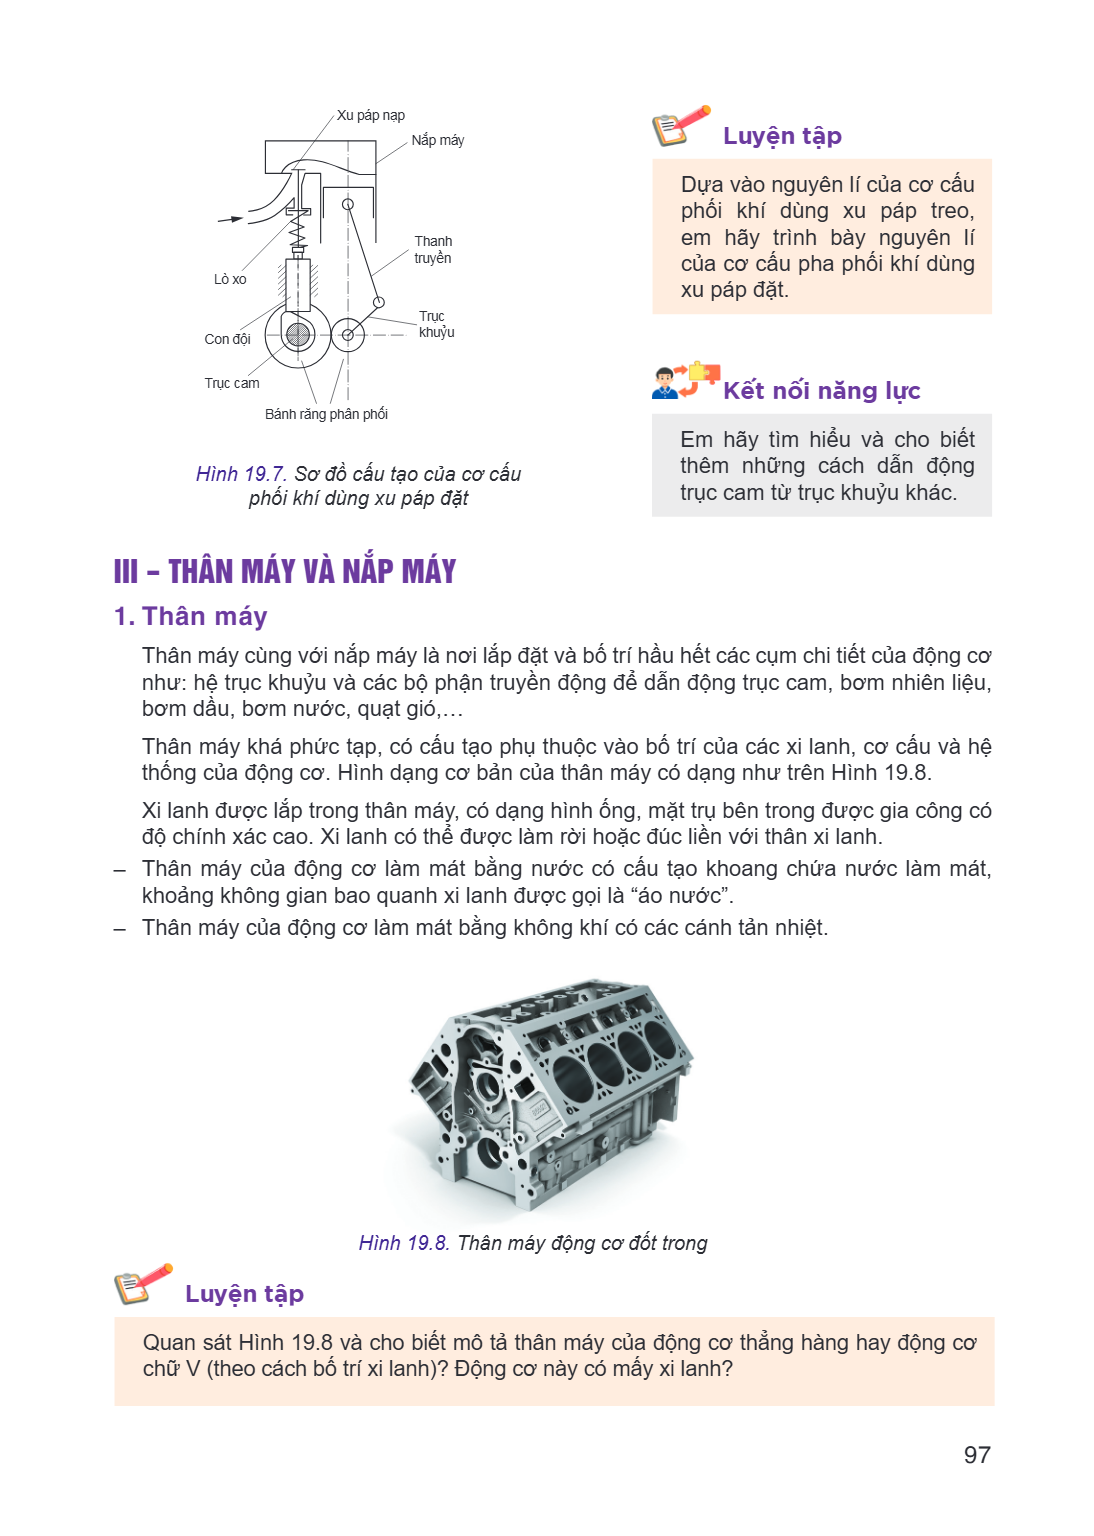
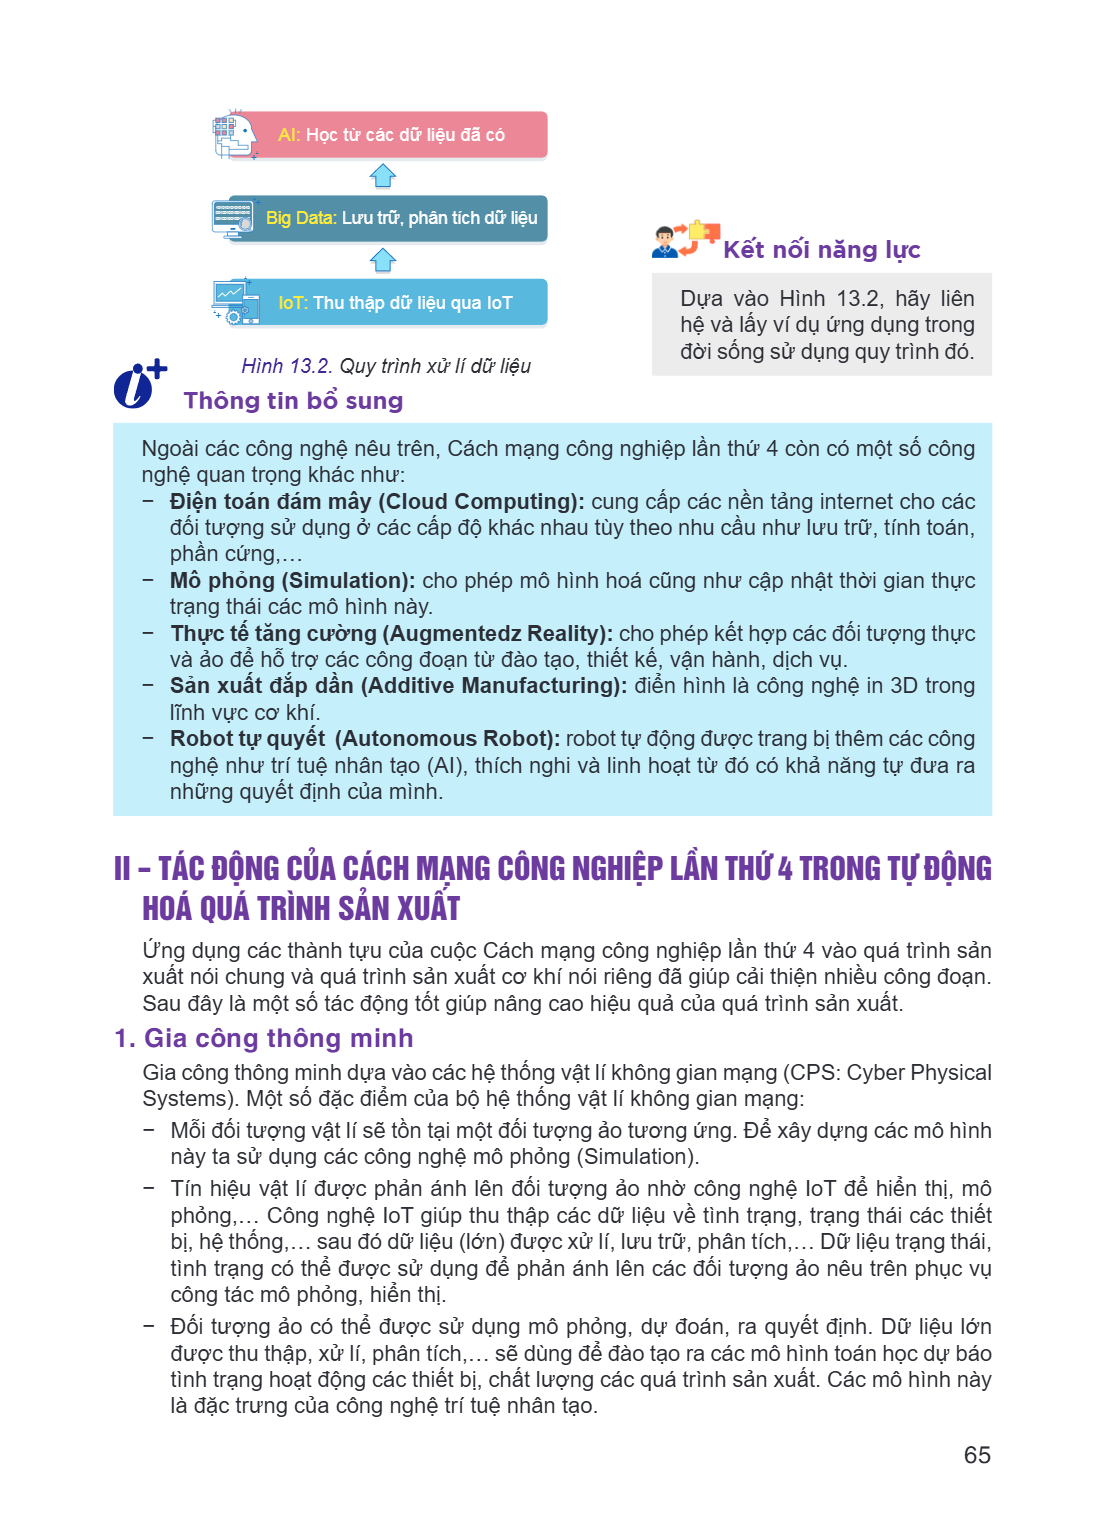
AI: Học từ các dữ liệu đã có ++ ++ 1010101010101010 Big Data: Lưu trữ, phân tích dữ liệu 0010010010010010 0010010010010010 Kết nối năng lực ++ IoT: Thu thập dữ
AI: Học từ các dữ liệu đã có
++
++
1010101010101010 Big Data: Lưu trữ, phân tích dữ liệu
0010010010010010 0010010010010010
Kết nối năng lực
++
IoT: Thu thập dữ liệu qua IoT Dựa vào Hình 13.2, hãy liên
hệ và lấy ví dụ ứng dụng trong đời sống sử dụng quy trình đó.
Hình 13.2. Quy trình xử lí dữ liệu
Thông tin bổ sung
Ngoài các công nghệ nêu trên, Cách mạng công nghiệp lần thứ 4 còn có một số công nghệ quan trọng khác như: - Điện toán đám mây (Cloud Computing): cung cấp các nền tảng internet cho các
đối tượng sử dụng ở các cấp độ khác nhau tùy theo nhu cầu như lưu trữ, tính toán, phần cứng,… - Mô phỏng (Simulation): cho phép mô hình hoá cũng như cập nhật thời gian thực
trạng thái các mô hình này. - Thực tế tăng cường (Augmentedz Reality): cho phép kết hợp các đối tượng thực
và ảo để hỗ trợ các công đoạn từ đào tạo, thiết kế, vận hành, dịch vụ. - Sản xuất đắp dần (Additive Manufacturing): điển hình là công nghệ in 3D trong
lĩnh vực cơ khí. - Robot tự quyết (Autonomous Robot): robot tự động được trang bị thêm các công
nghệ như trí tuệ nhân tạo (AI), thích nghi và linh hoạt từ đó có khả năng tự đưa ra những quyết định của mình.
II - TÁC ĐỘNG CỦA CÁCH MẠNG CÔNG NGHIỆP LẦN THỨ 4 TRONG TỰ ĐỘNG HOÁ QUÁ TRÌNH SẢN XUẤT
Ứng dụng các thành tựu của cuộc Cách mạng công nghiệp lần thứ 4 vào quá trình sản xuất nói chung và quá trình sản xuất cơ khí nói riêng đã giúp cải thiện nhiều công đoạn. Sau đây là một số tác động tốt giúp nâng cao hiệu quả của quá trình sản xuất.
1. Gia công thông minh
Gia công thông minh dựa vào các hệ thống vật lí không gian mạng (CPS: Cyber Physical Systems). Một số đặc điểm của bộ hệ thống vật lí không gian mạng: - Mỗi đối tượng vật lí sẽ tồn tại một đối tượng ảo tương ứng. Để xây dựng các mô hình
này ta sử dụng các công nghệ mô phỏng (Simulation). - Tín hiệu vật lí được phản ánh lên đối tượng ảo nhờ công nghệ IoT để hiển thị, mô
phỏng,… Công nghệ IoT giúp thu thập các dữ liệu về tình trạng, trạng thái các thiết bị, hệ thống,… sau đó dữ liệu (lớn) được xử lí, lưu trữ, phân tích,… Dữ liệu trạng thái, tình trạng có thể được sử dụng để phản ánh lên các đối tượng ảo nêu trên phục vụ công tác mô phỏng, hiển thị. - Đối tượng ảo có thể được sử dụng mô phỏng, dự đoán, ra quyết định. Dữ liệu lớn
được thu thập, xử lí, phân tích,… sẽ dùng để đào tạo ra các mô hình toán học dự báo tình trạng hoạt động các thiết bị, chất lượng các quá trình sản xuất. Các mô hình này là đặc trưng của công nghệ trí tuệ nhân tạo.
Luyện tập Quan sát Hình 13.3 và mô tả hoạt động của máy gia công vật lí mạng. Máy vật lí (máy thực) Trao đổi Máy trên không gian dữ liệu mạng (máy ảo) Hình 13.3
Luyện tập
Quan sát Hình 13.3 và mô tả hoạt động của máy gia công vật lí mạng.
Máy vật lí (máy thực) Trao đổi Máy trên không gian dữ liệu mạng (máy ảo) Hình 13.3. Ví dụ về nguyên lí máy gia công vật lí
không gian mạng
2. Giám sát thông minh giúp giám sát tiêu thụ năng lượng tốt hơn
Việc triển khai rộng rãi các cảm biến khác nhau đã giúp cho việc giám sát thông minh trở nên khả thi. Ví dụ, dữ liệu về các đối tượng sản xuất khác nhau như năng lượng tiêu thụ cũng như nhiệt độ, rung động và tốc độ có thể được thu thập trong thời gian thực. Giám sát thông minh không chỉ cung cấp trực quan (dạng hình ảnh, đồ thị) về những dữ liệu này mà còn cảnh báo khi xảy ra bất thường trong máy móc hoặc công cụ (Hình 13.4).
Hình 13.4. Ví dụ về giám sát thông minh
Thông tin bổ sung
Ứng dụng thành tựu của cuộc Cách mạng công nghiệp 4.0 còn giúp cải thiện công đoạn thiết kế thành thiết kế thông minh: Thiết kế truyền thống đã được nâng cấp và trở nên thông minh nhờ sự phát triển nhanh chóng của các công nghệ mới, chẳng hạn như thực tế ảo (VR: Virtual Reality) và thực tế tăng cường (AR: Augmented Reality), sản xuất đắp dần (additive manufacturing); máy tính hỗ trợ thiết kế (CAD: Computer-Aided Design), máy tính hỗ trợ gia công (CAM: Computer-Aided Manufacturing), máy tính hỗ trợ tổ chức sản xuất (CAPP: Computer-Aided Process Planning),…
3. Điều khiển thông minh Điều khiển thông minh chủ yếu được thực hiện để quản lí các máy hoặc công cụ thông minh thông qua nền tảng hỗ trợ đám mây (Cloud - inte
3. Điều khiển thông minh
Điều khiển thông minh chủ yếu được thực hiện để quản lí các máy hoặc công cụ thông minh thông qua nền tảng hỗ trợ đám mây (Cloud - internet). Người sử dụng có thể tắt máy hoặc robot thông qua điện thoại thông minh. Sau đó, các quyết định có thể được phản ánh kịp thời tại các địa điểm sản xuất, chẳng hạn như dây chuyền lắp ráp sử dụng robot hoặc máy móc thông minh.
4. Lập lịch thông minh
Lập lịch thông minh có thể đạt được dựa trên máy thông minh, giám sát thông minh (ví dụ: giám sát mức tiêu thụ năng lượng) và hệ thống điều khiển thông minh từ đám mây. Lập lịch thông minh chủ yếu sử dụng các mô hình và thuật toán tiên tiến để lấy thông tin từ dữ liệu được cảm biến thu thập, trạng thái máy (bận, rảnh, sự cố,…) từ đó hỗ trợ điều chỉnh kế hoạch, chương trình sản xuất linh hoạt.
Hình 13.5. Ví dụ về quá trình hình thành sản phẩm trong nhà máy thông minh
ứng dụng thành tựu Cách mạng công nghiệp lần thứ 4
Vận dụng
Qua các kiến thức đã học, tự tìm hiểu và tham khảo Hình 13.5, hãy mô tả quá trình mua hàng gồm: đặt hàng, theo dõi tình trạng sản xuất, theo dõi quá trình di chuyển sản phẩm, nhận sản phẩm có sử dụng các thành tựu của Cách mạng công nghiệp 4.0. Em hãy phân tích ưu điểm của việc ứng dụng thành tựu của cuộc Cách mạng công nghiệp lần thứ 4 vào quá trình này.
Bài 14. An toàn lao động và bảo vệ môi trường trong sản xuất cơ khí Sau khi học xong bài này, em sẽ: Nhận thức được tầm quan trọng của an toàn lao động và bảo v
Bài 14. An toàn lao động và bảo vệ môi trường trong sản xuất cơ khí
Sau khi học xong bài này, em sẽ:
Nhận thức được tầm quan trọng của an toàn lao động và bảo vệ môi trường trong sản xuất cơ khí.
Hình 14.1. Công đoạn hàn kim loại
Hãy quan sát Hình 14.1 và thực hiện các yêu cầu sau:
– Liệt kê những trang bị phục vụ an toàn cho người lao động.
– Vì sao người công nhân phải trang bị những đồ bảo hộ đó?
– Có yếu tố gì gây ảnh hưởng tới môi trường hay không?
I – AN TOÀN LAO ĐỘNG TRONG SẢN XUẤT CƠ KHÍ
1. An toàn lao động
An toàn lao động là giải pháp phòng, chống tác động của các yếu tố nguy hiểm nhằm đảm bảo không xảy ra thương tật, tử vong đối với con người trong quá trình lao động. Hệ quả của mất an toàn lao động là tai nạn lao động hoặc bệnh nghề nghiệp cho người lao động.
Tai nạn lao động là tai nạn xảy ra trong quá trình lao động do kết quả tác động đột ngột từ các yếu tố nguy hiểm bên ngoài làm chết người hoặc làm tổn thương, phá huỷ chức năng hoạt động bình thường của bộ phận nào đó trên cơ thể.
Bệnh nghề nghiệp là bệnh phát sinh do điều kiện lao động có hại của nghề nghiệp tác động đối với người lao động.
2. Một số yếu tố gây mất an toàn trong sản xuất cơ khí Hình 14.2. Người lao động thao tác trên máy khoan Khám phá Quan sát Hình 14.2 và cho biết: – Người lao độ
2. Một số yếu tố gây mất an toàn trong sản xuất cơ khí
Hình 14.2. Người lao động thao tác trên máy khoan
Khám phá
Quan sát Hình 14.2 và cho biết:
– Người lao động có nguy hiểm gì trong tình huống này?
– Người lao động đã được trang bị đủ đồ bảo hộ để phòng, chống nguy hiểm chưa?
Hoạt động sản xuất cơ khí có sử dụng rất nhiều phương tiện, máy móc trang thiết bị khác nhau. Mỗi loại trang thiết bị, máy móc có những đặc trưng khác nhau và chứa đựng các yếu tố nguy cơ khác nhau. Sau đây là một số yếu tố nguy hiểm, độc hại phổ biến có thể gây thương tích thậm chí tử vong trong hoạt động sản xuất cơ khí:
– Các bộ phận chuyển động của máy: bánh răng, xích, băng tải, máy cán, cuốn, kéo,... có thể gây va đập, quấn bộ phận hoặc toàn cơ thể vào máy,...
– Điện có thể gây điện giật. Tuỳ độ lớn dòng điện, thời gian tiếp xúc,... mà có thể gây mức độ ảnh hưởng khác nhau.
– Vật văng bắn: từ các nguồn như phoi, phối, dao,...
– Nổ: có 2 loại là nổ vật lí và nổ hoá học. Nổ vật lí do áp suất trong bình vượt quá khả năng chịu đựng bình chứa. Nổ hoá học do phản ứng cháy xảy ra với tốc độ nhanh.
– Nguồn nhiệt: từ các bộ phận như đúc, nhiệt luyện, cán,...
– Hoá chất: Trong sản xuất cơ khí có những công đoạn phải sử dụng đến hoá chất như: mạ, sơn, phủ,... Các hoá chất sử dụng trong quá trình này có nguy cơ gây cháy, nổ, nhiễm độc,...
Hình 14.3. Một số cảnh báo các yếu tố nguy hiểm trong sản xuất cơ khí
Luyện tập
Quan sát các hình cảnh báo yếu tố nguy hiểm trong Hình 14.3 và thực hiện các nhiệm vụ:
– Ý nghĩa các cảnh báo tại các Hình 14.3 a, b, c?
– Liên hệ các yếu tố nguy hiểm này với các phương pháp gia công cơ khí ở Hình 14.3 d, e, g.
II - BẢO VỆ MÔI TRƯỜNG TRONG SẢN XUẤT CƠ KHÍ 1. Bảo vệ môi trường Bảo vệ môi trường trong lĩnh vực sản xuất cơ khí là những hoạt động nhằm giữ cho môi trường tr
II - BẢO VỆ MÔI TRƯỜNG TRONG SẢN XUẤT CƠ KHÍ
1. Bảo vệ môi trường
Bảo vệ môi trường trong lĩnh vực sản xuất cơ khí là những hoạt động nhằm giữ cho môi trường trong lành, sạch đẹp, cải thiện điều kiện lao động, đảm bảo vệ sinh công nghiệp nhằm ngăn ngừa phát sinh các yếu tố có hại. Môi trường trong sản xuất cơ khí gồm môi trường bên trong và môi trường bên ngoài nhà máy, phân xưởng. Các yếu tố ô nhiễm môi trường có thể phân loại thành: yếu tố vật lí; yếu tố hoá học; yếu tố vi sinh vật. Ô nhiễm môi trường gồm: ô nhiễm môi trường nước, môi trường không khí, môi trường đất. Nó là tình trạng môi trường bị ô nhiễm bởi các chất hoá học, sinh học, bức xạ, tiếng ồn, bụi,…gây ảnh hưởng đến sức khoẻ con người và các sinh vật khác. Ô nhiễm môi trường xảy ra là do con người và cách quản lí của con người.
2. Các yếu tố gây ô nhiễm môi trường trong sản xuất cơ khí
a) Các yếu tố ảnh hưởng trực tiếp
Khói bụi:
Một số quá trình sản xuất cơ khí phát sinh khói thải ảnh hưởng tới môi trường như: luyện kim; đúc; nhiệt luyện,... Ngoài ra, trong sản xuất cơ khí còn có những công đoạn sản sinh nhiệt khác có thể tạo ra khí/khói độc hại như: mài, hàn, cắt,… Đặc biệt hàn có thể sản sinh ra các khí độc hại như oxide kim loại, các khí CO, NO,… - Nước thải:
Các hoạt động phát sinh nước thải trong sản xuất cơ khí có thể kể đến như: sử dụng nước làm mát hệ thống đúc, trong công đoạn nhiệt luyện,… các dung dịch sử dụng trong các công đoạn làm sạch; sơn mạ; làm mát trong quá trình gia công,… Các nước thải này chứa đựng hàm lượng cao các hoá chất, các hạt kim loại,… Nếu chưa được xử lí đảm bảo mà thải ra ngoài sẽ ảnh hưởng lớn tới nguồn nước sinh hoạt cũng như cây cối, sinh vật đang được nuôi trồng. - Các chất thải rắn:
Các chất thải rắn từ hoạt động công nghiệp nói chung, hoạt động sản xuất cơ khí nói riêng có thể kể đến như bao bì đựng hoá chất, giẻ lau dính dầu mỡ, dụng cụ thiết bị điện tử hỏng, rác thải sinh hoạt; các chất rắn phát sinh từ công đoạn làm sạch bề mặt kim loại như: cát, hạt kim loại hoặc hạt Nix thải. Ngoài ra còn có các nguyên liệu hư hỏng, quá hạn sử dụng,các chất thải chứa kim loại nặng thành phần độc hại (sơn, dầu mỡ),… được thu gom, nhưng chưa có biện pháp xử lí hiệu quả.
Hình 14.4. Chất thải sản xuất ảnh hưởng tới môi trường
b) Các yếu tố ảnh hưởng gián tiếp Phát triển các khu công nghiệp: Sự quy hoạch phát triển không hợp lí hoặc quá nhanh các khu công nghiệp trong đó có cả các khu
b) Các yếu tố ảnh hưởng gián tiếp
Phát triển các khu công nghiệp:
Sự quy hoạch phát triển không hợp lí hoặc quá nhanh các khu công nghiệp trong đó có cả các khu công nghiệp, nhà máy sản xuất cơ khí có thể ảnh hưởng trực tiếp đến môi trường. Nhiều diện tích cây trồng, đất đai bị san phẳng nhằm phục vụ xây dựng các nhà máy, phân xưởng. Ngoài ra, sự xây dựng, phát triển nhanh các khu công nghiệp còn có thể dẫn đến sự phát triển không đồng bộ với các hệ thống xử lí chất thải. - Hoạt động vận chuyển, sinh hoạt:
Các hoạt động vận chuyển hàng hoá, nguyên vật liệu kết nối các khâu đoạn; các chất thải từ các hoạt động như y tế, vệ sinh,… trong các nhà máy cơ khí đều là những yếu tố gián tiếp phần nào ảnh hưởng tới môi trường xung quanh nhà máy.
Kết nối năng lực
Qua sách, báo, internet và bài học, hãy tìm hiểu và lấy một số ví dụ về hiện tượng mất vệ sinh môi trường trong lĩnh vực gia công cơ khí và chỉ ra nguyên nhân gây nên tình trạng đó.
III - CÁC BIỆN PHÁP PHÒNG NGỪA MẤT AN TOÀN LAO ĐỘNG VÀ VỆ SINH MÔI TRƯỜNG TRONG LĨNH VỰC SẢN XUẤT CƠ KHÍ 1. Thay đổi công nghệ, thiết bị Thay đổi các thiết bị, công nghệ cũ bằng những thiết bị, công nghệ mới ngoài việc nâng cao năng suất, chất lượng sản phẩm, còn góp phần làm giảm nguy cơ mất an toàn lao động, giảm thiểu ảnh hưởng tới môi trường. Ví dụ thay vì làm sạch phôi sau đúc trong khuôn cát bằng khí áp lực, có thể sử dụng công nghệ phun bi trong buồng kín; hướng tới sử dụng các hệ thống tự động khép kín. a b Luyện tập Hình 14.5. Cải tiến công nghệ
Quan sát Hình 14.5 và cho biết: - Trong Hình 14.5a, robot đang làm gì? Áp dụng phương pháp này so với phương pháp thủ công thì cải thiện gì về vấn đề an toàn và môi trường? - Phương pháp gia công ở Hình 14.5b là phương pháp gì? So với phương pháp gia công truyền thống thì phương pháp gia công này đã cải thiện vấn đề an toàn gì cho người lao động?
2. Các biện pháp về kĩ thuật an toàn Có thể liệt kê một số biện pháp như: - Che chắn: nhằm ngăn chặn các yếu tố nguy hiểm tác động đến người lao động hoặc hạn c
2. Các biện pháp về kĩ thuật an toàn
Có thể liệt kê một số biện pháp như: - Che chắn: nhằm ngăn chặn các yếu tố nguy hiểm tác động đến người lao động hoặc
hạn chế người lao động vô tình hoặc cố ý vào khu vực nguy hiểm. - Áp dụng các biện pháp kĩ thuật an toàn như thông gió, làm mát, lọc bụi,… - Thiết lập khoảng cách an toàn như khoảng cách giữa các máy với nhau, giữa máy
với các kết cấu của nhà xưởng,… - Sử dụng bảo hộ lao động bảo vệ các bộ phận trên cơ thể có nguy cơ ảnh hưởng khi
làm việc như: găng tay, mũ bảo hiểm, mắt kính,…
a b
Hình 14.6. Một số biện pháp kĩ thuật an toàn
Luyện tập
Quan sát Hình 14.6 và cho biết: - Biện pháp an toàn trong mỗi hình là biện pháp gì? - Các biện pháp này có tác dụng gì?
Vận dụng
Quan sát một xưởng cơ khí mà em biết và chỉ ra các biện pháp an toàn cũng như các yếu tố chưa đảm bảo an toàn tại đây.
Trang 73
Chương V GIỚI THIỆU CHUNG VỀ CƠ KHÍ ĐỘNG LỰC Khái quát về cơ khí động lực Ngành nghề trong lĩnh vực cơ khí động lực
Chương V
GIỚI THIỆU CHUNG VỀ CƠ KHÍ ĐỘNG LỰC
Khái quát về cơ khí động lực
Ngành nghề trong lĩnh vực cơ khí động lực
Bài 15. KHÁI QUÁT VỀ CƠ KHÍ ĐỘNG LỰC Sau khi học xong bài này, em sẽ: Trình bày được cấu tạo, vai trò của từng bộ phận trong hệ thống cơ khí động lực. Kể tên đư
Bài 15. KHÁI QUÁT VỀ CƠ KHÍ ĐỘNG LỰC
Sau khi học xong bài này, em sẽ:
Trình bày được cấu tạo, vai trò của từng bộ phận trong hệ thống cơ khí động lực.
Kể tên được một số máy móc thường gặp thuộc lĩnh vực cơ khí động lực.
Hình 15.1
Hãy quan sát Hình 15.1 và kể tên một số loại phương tiện em biết.
I – HỆ THỐNG CƠ KHÍ ĐỘNG LỰC
Khám phá
Hãy quan sát Hình 15.2 và cho biết các bộ phận của hệ thống cơ khí động lực.
NGUỒN ĐỘNG LỰC
HỆ THỐNG TRUYỀN LỰC
MÁY CÔNG TÁC
Hình 15.2. Sơ đồ hệ thống cơ khí động lực
a b c Công suất vào Công suất ra d e g h i k Hình 15.3. Các bộ phận trong hệ thống cơ khí động lực Hệ thống cơ khí động lực là các máy cơ khí, trong đó bao gồm
a b c
Công suất vào
Công suất ra
d e g
h i k
Hình 15.3. Các bộ phận trong hệ thống cơ khí động lực
Hệ thống cơ khí động lực là các máy cơ khí, trong đó bao gồm nguồn động lực, hệ thống truyền lực và máy công tác như Hình 15.2. Nguồn động lực (động cơ) cung cấp năng lượng cho hệ thống hoạt động. Phổ biến hiện nay là động cơ đốt trong (Hình 15.3a), động cơ tua bin (Hình 15.3b) và động cơ điện (Hình 15.3c). Hệ thống truyền lực có vai trò truyền và biến đổi năng lượng từ nguồn động lực đến máy công tác. Phổ biến hiện nay là hệ thống truyền lực cơ khí (Hình 15.3d), hệ thống truyền động thuỷ lực thể tích (Hình 15.3e) và hệ thống truyền động thuỷ động (Hình 15.3g). Máy công tác là bộ phận có vai trò đảm bảo cho hệ thống làm việc được ở các môi trường, điều kiện khác nhau. Máy công tác rất đa dạng như bánh xe (Hình 15.3h), chân vịt (Hình 15.3i), cánh quạt (Hình 15.3k),… Hệ thống cơ khí động lực phổ biến nhất là các phương tiện cơ giới. Mỗi hệ thống cơ khí động lực đều bao gồm rất nhiều chi tiết và cụm chi tiết là sản phẩm trực tiếp của ngành công nghiệp cơ khí động lực và các ngành công nghiệp hỗ trợ khác nhau như cơ khí, vật liệu (kim loại, chất dẻo, thuỷ tinh,…), điện và điện tử,… Các hệ thống cơ khí động lực có vai trò quan trọng trong sản xuất và đời sống xã hội, giúp các hoạt động sản xuất và đời sống đạt năng suất, Luyện tập chất lượng và hiệu quả hơn. Ngành công nghiệp cơ khí động lực phát triển kéo theo các ngành Nêu vai trò các bộ phận trong công nghiệp hỗ trợ phát triển, giúp gia tăng giá hệ thống cơ khí động lực. trị sản phẩm công nghiệp cũng như gia tăng tiềm lực an ninh, quốc phòng.
II – MÁY CƠ KHÍ ĐỘNG LỰC ĐIỂN HÌNH Tuỳ theo máy công tác, hệ thống cơ khí động lực được phân biệt thành các loại phương tiện cơ giới khác nhau, phù hợp với các
II – MÁY CƠ KHÍ ĐỘNG LỰC ĐIỂN HÌNH
Tuỳ theo máy công tác, hệ thống cơ khí động lực được phân biệt thành các loại phương tiện cơ giới khác nhau, phù hợp với các môi trường hoạt động khác nhau.
Khám phá
Quan sát Hình 15.4 và cho biết tên các loại máy cơ khí động lực điển hình.
Hình 15.4. Các loại máy cơ khí động lực
1. Ô tô và xe chuyên dụng
Ô tô là loại máy cơ khí động lực, trong đó máy công tác là các bánh xe đàn hồi để hoạt động trên đường bộ. Ô tô là phương tiện giao thông vận tải chủ yếu trên đường bộ.
Xe chuyên dụng là loại máy cơ khí động lực có bánh xe hoặc bánh xích hoạt động trên mặt đất để thực hiện một nhiệm vụ chuyên biệt nào đó. Các loại xe chuyên dụng thường gặp như xe nông nghiệp, xe lâm nghiệp, xe công trình, xe quân sự,...
Ô tô và xe chuyên dụng có khả năng cơ động đến nhiều địa hình nên đáp ứng tốt yêu cầu giao thông vận tải cũng như các yêu cầu công tác.
2. Tàu thuỷ Tàu thuỷ là loại hệ thống cơ khí động lực, trong đó máy công tác là cánh quạt (chân vịt) để hoạt động trên mặt nước. Tàu thuỷ là phương tiện giao th
2. Tàu thuỷ
Tàu thuỷ là loại hệ thống cơ khí động lực, trong đó máy công tác là cánh quạt (chân vịt) để hoạt động trên mặt nước. Tàu thuỷ là phương tiện giao thông vận tải chủ yếu trên đường thuỷ. Tàu ngầm, thuỷ phi cơ,… cũng là hệ thống cơ khí động lực có cơ cấu máy công tác để hoạt động được trong môi trường nước. Tàu thuỷ có sức chuyên chở rất lớn nên có vai trò rất quan trọng trong vận tải hàng hoá quốc tế. Nhược điểm của loại phương tiện này là tốc độ không lớn, cần đến hạ tầng cụm cảng lớn nên không phù hợp với những vùng địa lí không thuận lợi.
3. Máy bay
Máy bay là loại hệ thống cơ khí động lực, trong đó máy công tác là cánh quạt hoặc cánh bằng kết hợp với cánh quạt để hoạt động trên không. Máy bay là phương tiện giao thông vận tải chủ yếu bằng đường hàng không. Tàu vũ trụ, vệ tinh và tên lửa đẩy,… cũng là hệ thống cơ khí động lực hoạt động trong không trung. Máy bay có tốc độ chuyển động rất nhanh nên có vai trò rất quan trọng trong vận tải hành khách và hàng hoá với khoảng cách di chuyển xa, nhất là vận tải quốc tế trong điều kiện thời gian di chuyển hạn chế. Nhược điểm của loại phương tiện này là đòi hỏi hạ tầng phức tạp nên không phù hợp với những vùng ít dân cư. Ngoài ra, máy móc cơ khí động lực còn bao gồm tàu hoả, trạm nguồn và hệ thống thuỷ lực hoặc khí nén, trạm nguồn điện dự phòng,...
Vận dụng
Hãy quan sát và sắp xếp các máy cơ khí động lực trong Hình 15.5 a b c d theo các nhóm sau: - Nhóm hoạt động trên mặt đất. - Nhóm hoạt động trên mặt nước. - Nhóm hoạt động trên không. e g h i - Không phải máy cơ khí động lực.
k l m n
o p q
Hình 15.5. Một số máy cơ khí động lực
Bài 16. Ngành nghề trong lĩnh vực cơ khí động lực Sau khi học xong bài này, em sẽ: Nhận biết được một số ngành nghề phổ biến liên quan đến cơ khí động lực. Hình
Bài 16. Ngành nghề trong lĩnh vực cơ khí động lực
Sau khi học xong bài này, em sẽ:
Nhận biết được một số ngành nghề phổ biến liên quan đến cơ khí động lực.
Hình 16.1
Quan sát hoạt động nghề nghiệp trên Hình 16.1 và cho biết đó là nghề gì?
Sản phẩm cơ khí động lực rất phổ biến trong đời sống và sản xuất. Lĩnh vực cơ khí động lực yêu cầu nguồn lực lao động lớn thuộc các nghề nghiệp khác nhau để thực hiện các nhóm công việc khác nhau như thiết kế phát triển, sản xuất lắp ráp, bảo dưỡng sửa chữa, vận hành điều khiển các loại máy cơ khí động lực,...
I – NGHIÊN CỨU THIẾT KẾ, PHÁT TRIỂN SẢN PHẨM CƠ KHÍ ĐỘNG LỰC
Nghiên cứu thiết kế, phát triển sản phẩm cơ khí động lực là nhóm công việc nghiên cứu ứng dụng các kiến thức toán, khoa học, kĩ thuật vào việc thiết kế nguyên lí, tính toán các thông số của các bộ phận hoặc toàn bộ máy cơ khí động lực để đảm bảo yêu cầu kinh tế – kĩ thuật đặt ra. Ví dụ như thiết kế động cơ đốt trong, thiết kế thân vỏ tàu thuỷ, thiết kế hình dáng khí động học của máy bay, thiết kế hệ thống truyền lực cho ô tô hay toàn bộ ô tô,... Đây là nhóm công việc phổ biến tại các trung tâm nghiên cứu phát triển của các doanh nghiệp lớn chuyên sản xuất các sản phẩm cơ khí động lực. Nhóm công việc này đòi hỏi người thực hiện có trình độ cao, sự sáng tạo, cẩn thận và tỉ mỉ.
Khám phá
Hãy quan sát hoạt động nghề nghiệp trong Hình 16.2 và mô tả công việc của ngành nghề đó.
Hình 16.2. Hoạt động thiết kế sản phẩm ngành cơ khí động lực
Để thực hiện nhóm công việc này cần theo học các chương trình đào tạo các ngành như: kĩ thuật cơ khí động lực, kĩ thuật ô tô, kĩ thuật tàu thuỷ, kĩ thuật hàng k
Để thực hiện nhóm công việc này cần theo học các chương trình đào tạo các ngành như: kĩ thuật cơ khí động lực, kĩ thuật ô tô, kĩ thuật tàu thuỷ, kĩ thuật hàng không hoặc các ngành có liên quan như kĩ thuật cơ khí, kĩ thuật điều khiển và tự động hoá,… Nhóm công việc này chủ yếu được thực hiện bởi các kĩ sư như: kĩ sư kĩ thuật cơ khí động lực, kĩ sư kĩ thuật ô tô, kĩ sư kĩ thuật hàng không, kĩ sư kĩ thuật tàu thuỷ,...
II – SẢN XUẤT, LẮP RÁP SẢN PHẨM CƠ KHÍ ĐỘNG LỰC
Sản xuất, lắp ráp sản phẩm cơ khí động lực là việc chế tạo các chi tiết hoặc cụm chi tiết và lắp ráp các chi tiết (cụm chi tiết) thành các sản phẩm hoàn chỉnh, kiểm tra đánh giá chất lượng sản phẩm trước khi xuất xưởng. Nhóm công việc này phổ biến tại các nhà máy sản xuất, lắp láp sản phẩm cơ khí động lực. Những công việc này đòi hỏi người thực hiện có sức khoẻ tốt, có trình độ phù hợp, kĩ năng nghề nghiệp thành thạo, tuân thủ quy trình và nội quy lao động.
a b
c d
Hình 16.3. Hoạt động sản xuất lắp ráp sản phẩm cơ khí động lực
Để thực hiện nhóm công việc này cần theo học các ngành như: công nghệ kĩ thuật cơ khí, công nghệ kĩ thuật thuỷ lực, công nghệ hàn, công nghệ sơn,... Nhóm công việc này chủ yếu được thực hiện bởi các kĩ thuật viên hoặc các thợ như: kĩ thuật viên kĩ thuật cơ khí, kĩ thuật viên kĩ thuật hàng không, kĩ thuật viên máy tự động, kĩ thuật viên kĩ thuật ô tô, thợ hàn, thợ lắp ráp máy cơ khí, thợ phun sơn xe cơ giới,...
Luyện tập
Cho biết yêu cầu ngành đào tạo phù hợp cho những người thực hiện nhóm công việc sản xuất, lắp ráp sản phẩm cơ khí động lực.
III – BẢO DƯỠNG, SỬA CHỮA MÁY CƠ KHÍ ĐỘNG LỰC Nhóm công việc bảo dưỡng, sửa chữa các máy cơ khí động lực bao gồm nhiều công việc cụ thể như kiểm tra, chẩn đoán
III – BẢO DƯỠNG, SỬA CHỮA MÁY CƠ KHÍ ĐỘNG LỰC
Nhóm công việc bảo dưỡng, sửa chữa các máy cơ khí động lực bao gồm nhiều công việc cụ thể như kiểm tra, chẩn đoán trạng thái kĩ thuật của phương tiện để đưa ra yêu cầu bảo dưỡng, sửa chữa, khắc phục các sự cố hiện hữu hoặc tiềm ẩn để đảm bảo máy vận hành tốt; tháo lắp, kiểm tra đánh giá, bảo dưỡng, sửa chữa hoặc thay thế các chi tiết (hoặc cụm chi tiết) và kiểm tra trước khi xuất xưởng. Đây là nhóm công việc phổ biến ở các cơ sở dịch vụ kĩ thuật và các phân xưởng sửa chữa máy cơ khí động lực thuộc các doanh nghiệp lớn. Nhóm công việc này đòi hỏi người thực hiện có sức khoẻ tốt, trình độ đào tạo phù hợp, kĩ năng nghề nghiệp thành thạo, kĩ năng giao tiếp tốt, tuân thủ quy trình và nội quy lao động cao.
Để thực hiện nhóm công việc này, cần theo học các chương trình đào tạo các ngành phù hợp như: kĩ thuật cơ khí động lực, kĩ thuật ô tô hoặc công nghệ kĩ thuật ô tô, công nghệ sơn ô tô, kĩ thuật tàu thuỷ, kĩ thuật bảo dưỡng cơ khí máy bay, công nghệ kĩ thuật điện máy bay, công nghệ kĩ thuật thuỷ lực, công nghệ kĩ thuật máy nông – lâm nghiệp, sửa chữa máy thi công xây dựng,...
Nhóm công việc này chủ yếu được thực hiện bởi các thợ và kĩ thuật viên như: thợ cơ khí và sửa chữa xe cơ giới, thợ cơ khí và sửa chữa máy bay, thợ cơ khí và sửa chữa máy móc nông nghiệp và công nghiệp, kĩ thuật viên kĩ thuật ô tô, kĩ thuật viên máy tàu thuỷ,... Ngoài ra, người tốt nghiệp trình độ sơ cấp một số ngành phù hợp cũng có thể thực hiện một số công việc thuộc nhóm này.
Hình 16.4. Hoạt động bảo dưỡng, sửa chữa máy móc cơ khí động lực
Luyện tập
Hãy quan sát Hình 16.4 và cho biết công việc mà mỗi người trong hình đó đang thực hiện.
Vận dụng
Em hãy mô tả ngành nghề trong lĩnh vực cơ khí động lực mà em thích nhất.
Trang 82
Chương VI ĐỘNG CƠ ĐỐT TRONG Đại cương về động cơ đốt trong Nguyên lí làm việc của động cơ đốt trong Các cơ cấu trong động cơ đốt trong Các hệ thống trong động c
Chương VI
ĐỘNG CƠ ĐỐT TRONG
Đại cương về động cơ đốt trong
Nguyên lí làm việc của động cơ đốt trong
Các cơ cấu trong động cơ đốt trong
Các hệ thống trong động cơ đốt trong
Bài 17. ĐẠI CƯƠNG VỀ ĐỘNG CƠ ĐỐT TRONG Sau khi học xong bài này, em sẽ: Trình bày được khái niệm, phân loại động cơ đốt trong. Hình 17.1. Đầu máy xe lửa Em hãy
Bài 17. ĐẠI CƯƠNG VỀ ĐỘNG CƠ ĐỐT TRONG
Sau khi học xong bài này, em sẽ:
Trình bày được khái niệm, phân loại động cơ đốt trong.
Hình 17.1. Đầu máy xe lửa
Em hãy quan sát Hình 17.1 và cho biết đầu máy xe lửa nào ra đời trước. So sánh sự khác nhau giữa hai đầu máy xe lửa và cho biết sự khác nhau lớn nhất là gì.
I – KHÁI NIỆM ĐỘNG CƠ ĐỐT TRONG
Động cơ đốt trong là loại động cơ nhiệt mà quá trình đốt cháy nhiên liệu sinh nhiệt và quá trình biến đổi nhiệt năng thành công cơ học diễn ra ngay trong xi lanh của động cơ (Hình 17.2). Trong động cơ đốt trong, sự giãn nở của khí ở nhiệt độ và áp suất cao do quá trình đốt cháy tác dụng lực lên pit tông (piston). Lực này thông qua cơ cấu tay quay – con trượt biến chuyển động tịnh tiến của pit tông thành chuyển động quay của trục khuỷu động cơ.
Hình 17.2. Quá trình chuyển hoá năng lượng trong động cơ đốt trong
Kết nối năng lực
Em hãy tìm hiểu và cho biết: Bản chất quá trình đốt cháy nhiên liệu với không khí trong xi lanh động cơ có phải là phản ứng oxi hoá của nhiên liệu với oxygen trong không khí không?
II – PHÂN LOẠI ĐỘNG CƠ ĐỐT TRONG Có nhiều loại động cơ, trong đó động cơ pit tông chuyển động tịnh tiến là loại động cơ phổ biến nhất (được đề cập trong Chương
II – PHÂN LOẠI ĐỘNG CƠ ĐỐT TRONG
Có nhiều loại động cơ, trong đó động cơ pit tông chuyển động tịnh tiến là loại động cơ phổ biến nhất (được đề cập trong Chương này). Loại động cơ này có thể được phân loại dựa trên những tiêu chí sau:
– Theo nhiên liệu sử dụng: động cơ xăng, động cơ Diesel, động cơ gas.
– Theo số hành trình của pit tông trong một chu trình công tác: động cơ 4 kì, động cơ 2 kì.
– Theo cách bố trí xi lanh của động cơ: động cơ thẳng hàng, động cơ chữ V, động cơ hình sao (Hình 17.3).
Hình 17.3. Một số cách bố trí xi lanh của động cơ đốt trong
Khám phá
Em hãy quan sát và cho biết tên gọi của mỗi loại động cơ trong Hình 17.3.
Luyện tập
Hãy kể tên các loại động cơ đốt trong dựa trên việc kết hợp 2 tiêu chí phân loại về nhiên liệu sử dụng và số hành trình của pit tông trong một chu trình công tác.
III – CẤU TẠO CHUNG CỦA ĐỘNG CƠ ĐỐT TRONG
Cấu tạo của động cơ đốt trong gồm hai cơ cấu và các hệ thống chính sau:
– Cơ cấu trục khuỷu thanh truyền;
– Cơ cấu phối khí;
– Thân máy, nắp máy;
– Hệ thống bôi trơn;
– Hệ thống làm mát;
– Hệ thống cung cấp nhiên liệu và không khí;
– Hệ thống đánh lửa (riêng cho động cơ xăng);
– Hệ thống khởi động;
– Hệ thống xử lí khí thải.
Cơ cấu và hệ thống nêu trên được tạo thành bởi các chi tiết, bộ phận được lắp ráp với nhau. Hình 17.4 là một số chi tiết, bộ phận chính của động cơ đốt trong. T
Cơ cấu và hệ thống nêu trên được tạo thành bởi các chi tiết, bộ phận được lắp ráp với nhau. Hình 17.4 là một số chi tiết, bộ phận chính của động cơ đốt trong. Trong đó: Xi lanh (8) được ghép với thân máy, nắp máy (10) cùng với pit tông (4) tạo thành các không gian làm việc của động cơ. Trên nắp máy (10) có lắp bu gi (2) đối với động cơ xăng hoặc vòi phun nhiên liệu đối với động cơ Diesel, xu páp nạp (1) để đóng mở cửa nạp và xu páp thải (3) để đóng, mở cửa thải. Pit tông chuyển động tịnh tiến trong lòng xi lanh cùng với nắp máy tạo thành các thể tích công tác, trong các te (7) có chứa dầu bôi trơn dùng để bôi trơn các chi tiết ma sát của động cơ.
Hình 17.4. Sơ đồ cấu tạo động cơ đốt trong kiểu pit tông
Khám phá
Quan sát Hình 17.4 và cho biết: Theo chiều chuyển động quay của trục khuỷu (6), pit tông (4) đang dịch chuyển như thế nào?
– Khi nào pit tông (4) đổi chiều chuyển động?
– Hãy mô tả sự thay đổi thể tích giới hạn bởi đỉnh pit tông và không gian phía trên của xi lanh.
Vận dụng
Hãy quan sát trong gia đình hoặc xung quanh em và kể tên máy động lực sử dụng động cơ đốt trong. Động cơ đốt trong đó sử dụng nhiên liệu gì?
Bài 18. Nguyên lí làm việc của động cơ đốt trong Sau khi học xong bài này, em sẽ: Giải thích được nguyên lí làm việc của động cơ đốt trong. Giải thích được ý ng
Bài 18. Nguyên lí làm việc của động cơ đốt trong
Sau khi học xong bài này, em sẽ:
Giải thích được nguyên lí làm việc của động cơ đốt trong.
Giải thích được ý nghĩa các thông số kĩ thuật cơ bản của động cơ đốt trong.
Hình 18.1
Em hãy quan sát Hình 18.1 và cho biết: Nếu trục khuỷu quay theo chiều mũi tên, pit tông sẽ chuyển động lên trên hay xuống dưới? Thể tích, nhiệt độ và áp suất phía trên đỉnh pit tông (phần tô màu xanh) thay đổi thế nào?
I – MỘT SỐ KHÁI NIỆM CƠ BẢN
1. Điểm chết
Điểm chết là vị trí của pit tông mà tại đó pit tông đổi chiều chuyển động. Có hai điểm chết, gồm:
– Điểm chết trên (ĐCT) là vị trí mà tại đó đỉnh pit tông xa tâm trục khuỷu nhất.
– Điểm chết dưới (ĐCD) là vị trí mà tại đó đỉnh pit tông gần tâm trục khuỷu nhất.
2. Hành trình của pit tông (S)
Hành trình của pit tông là quãng đường di chuyển của pit tông giữa hai điểm chết. Khi pit tông dịch chuyển một hành trình S thì trục khuỷu sẽ quay được một nửa vòng (tương ứng góc quay $180^\circ$). Như vậy, nếu gọi R là bán kính quay của trục khuỷu thì hành trình S được tính theo biểu thức:
$$S = 2 \times R \quad (18.1)$$
3. Thể tích buồng cháy ($V_c$)
Thể tích buồng cháy là không gian được giới hạn bởi nắp máy, xi lanh và đỉnh pit tông khi pit tông ở ĐCT.
4. Thể tích công tác của xi lanh ($V_s$)
Thể tích công tác của xi lanh là không gian được giới hạn bởi hai điểm chết. Với xi lanh có đường kính là D thì thể tích công tác ($V_s$) được tính theo biểu thức:
$$V_s = \frac{\pi \times D^2}{4} \times S \quad (18.2)$$
5. Thể tích toàn phần (Va) Thể tích toàn phần là không gian được giới hạn bởi nắp máy, xi lanh và đỉnh pít tông khi pít tông ở ĐCD. Khi đó thể tích toàn phần (V
5. Thể tích toàn phần (Va)
Thể tích toàn phần là không gian được giới hạn bởi nắp máy, xi lanh và đỉnh pít tông khi pít tông ở ĐCD. Khi đó thể tích toàn phần (Va) được tính theo biểu thức:
Va = Vc + Vs (18.3)
6. Thể tích công tác của động cơ (Vh)
Thể tích công tác của động cơ là tổng thể tích công tác của các xi lanh trong động cơ nhiều xi lanh. Với i là số xi lanh của động cơ thì thể tích công tác của động cơ (Vh) được tính theo biểu thức:
Vh = Vs×i (18.4)
7. Tỉ số nén của động cơ (ε)
Tỉ số nén là tỉ số giữa thể tích toàn phần và thể tích buồng cháy.
V ε = a (18.5)
V
Chu trình công tác c
Chu trình công tác là tổng hợp các quá trình (thay đổi môi chất trong xi lanh như nạp, nén, nổ, xả) diễn ra liên tiếp để động cơ thực hiện biến đổi hoá năng thành cơ năng.
Vc
a) Hình 18.2. Các thể tích Vc , Vs và Va theo vị trí của pít tông trong xi lanh
9. Kì
Kì là một phần của chu trình công tác của động cơ đốt trong khi pít tông thực hiện một hành trình S. Như vậy, động cơ 4 kì là động cơ có chu trình công tác được diễn ra trong pít tông (hai vòng quay của trục khuỷu). Động cơ 2 kì là động cơ có chu trình công tác diễn ra trong hai hành trình của pít tông (một vòng quay của trục khuỷu).
ĐCT
S Vcs Vac
ĐCD
b) c)
Khám phá
Quan sát Hình 18.2 và cho 4 hành trình của biết hình nào có đỉnh pít tông
xa tâm trục khuỷu nhất và hình nào có đỉnh pít tông gần tâm trục khuỷu nhất?
Luyện tập Tính thể tích công tác của một xi lanh khi biết thể tích công tác của động cơ 4 xi lanh là 2,4 lít. Tính thể tích công tác của động cơ 4 xi lanh khi b
Luyện tập
Tính thể tích công tác của một xi lanh khi biết thể tích công tác của động cơ 4 xi lanh
là 2,4 lít.
Tính thể tích công tác của động cơ 4 xi lanh khi biết đường kính của mỗi xi lanh là
80 mm và bán kính quay của trục khuỷu là 75 mm.
II - NGUYÊN LÍ LÀM VIỆC
1. Nguyên lí làm việc của động cơ xăng 4 kì
Khi động cơ làm việc, pít tông chuyển động tịnh Khám phá tiến trong xi lanh, còn trục khuỷu quay theo chiều mũi tên như thể hiện trên Hình 18.3. Đọc nội dung mô tả về các kì, Chu trình làm việc của động cơ 4 kì gồm có bốn quan sát Hình 18.3 và đặt tên hành trình: nạp, nén, nổ và thải; trong đó chỉ có các hình a, b, c, d tương ứng một hành trình sinh công (nổ). với các kì nạp, nén, nổ, thải.
a) b) c) d) Hình 18.3. Sơ đồ chu trình làm việc của động cơ xăng 4 kì
a) Kì nạp (quá trình nạp)
Pít tông dịch chuyển từ ĐCT đến ĐCD, trục khuỷu quay vòng (từ 0o đến 180o góc quay trục khuỷu), xu páp nạp mở, xu páp thải đóng, áp suất trong xi lanh giảm (tạo chênh lệch áp suất trong xi lanh và đường nạp), hoà khí (xăng và không khí) được hút vào xi lanh.
b) Kì nén (quá trình nén)
Pít tông dịch chuyển từ ĐCD đến ĐCT, trục khuỷu quay vòng tiếp theo (từ 180o đến 360o góc quay trục khuỷu), xu páp nạp và xu páp thải đều đóng, hỗn hợp xăng và không khí (hoà khí) trong xi lanh bị nén lại, áp suất và nhiệt độ tăng lên. Cuối kì nén khi pít tông gần đến ĐCT, bu gi của hệ thống đánh lửa sẽ phóng tia lửa điện đốt cháy hoà khí trong xi lanh.
c) Kì nổ (quá trình cháy và giãn nở sinh công)
Xu páp nạp và xu páp thải vẫn đóng, hoà khí cháy giãn nở làm cho nhiệt độ và áp suất trong xi lanh tăng mạnh, tác dụng lên đỉnh pít tông và đẩy pít tông từ ĐCT đến ĐCD, qua thanh truyền làm trục khuỷu quay tiếp vòng (từ 360o đến 540o góc quay trục khuỷu) và sinh công cơ học. 2
1 2
1 2
1
d) Kì thải (quá trình thải) Pít tông chuyển động từ ĐCD đến ĐCT, trục khuỷu quay tiếp $\frac{1}{2}$ vòng (từ 540° đến 720° góc quay trục khuỷu), xu páp nạp đóng
d) Kì thải (quá trình thải)
Pít tông chuyển động từ ĐCD đến ĐCT, trục khuỷu quay tiếp $\frac{1}{2}$ vòng (từ 540° đến 720° góc quay trục khuỷu), xu páp nạp đóng và xu páp thải mở, khí thải trong xi lanh bị pít tông đẩy qua cửa thải và qua đường ống thải ra ngoài. Khi pít tông đến ĐCT, xu páp thải đóng, xu páp nạp mở, trong xi lanh lại diễn ra kì nạp của chu trình mới.
2. Nguyên lí làm việc của động cơ Diesel 4 kì
Nguyên lí làm việc của động cơ Diesel 4 kì cũng gần giống như động cơ xăng 4 kì, trong một chu trình làm việc pít tông cũng thực hiện bốn hành trình nạp, nén, nổ và thải. Tuy nhiên, trong động cơ Diesel 4 kì thì ở kì nạp chỉ có không khí được nạp vào xi lanh (không phải hoà khí). Cuối kì nén, khi pít tông gần đến ĐCT, nhiên liệu được phun vào xi lanh với áp suất cao sẽ hoà trộn với không khí để tạo hỗn hợp, khi đạt đến nhiệt độ và áp suất nhất định hỗn hợp sẽ tự cháy mà không cần tia lửa điện.
3. Nguyên lí làm việc của động cơ xăng 2 kì
Hình 18.4 giới thiệu sơ đồ cấu tạo của động cơ xăng 2 kì sử dụng 3 cửa khí, gồm: nạp, quét, thải. Pít tông ngoài các nhiệm vụ như đối với động cơ 4 kì, còn thực hiện thêm nhiệm vụ như van trượt để đóng, mở các cửa khí. Hỗn hợp không khí và nhiên liệu được nén trong các te để có áp suất cao trước khi vào xi lanh.
Mỗi chu trình làm việc của động cơ xăng 2 kì, pít tông thực hiện hai hành trình dịch chuyển và trục khuỷu quay một vòng. Mỗi hành trình dịch chuyển lên hoặc xuống của pít tông được gọi là một kì.
Do điều kiện làm việc khắc nghiệt hơn động cơ 4 kì, nên nhiên liệu được pha một tỉ lệ nhỏ dầu bôi trơn để trong quá trình làm việc dầu bôi trơn bám dính vào các bề mặt chi tiết cần bôi trơn.
Khám phá
Quan sát mỗi hình a, b, c trong Hình 18.5 và cho biết:
Chiều chuyển động của pít tông.
Trạng thái của cửa thải và cửa quét.
Trạng thái khí trong buồng đốt của động cơ.
Hình 18.5. Chu trình làm việc của động cơ xăng 2 kì
Khám phá
Quan sát Hình 18.4 và cho biết:
Những chi tiết, bộ phận nào có ở động cơ 4 kì nhưng không có ở động cơ 2 kì và ngược lại.
Vị trí của pít tông ở đâu thì cửa quét, cửa thải cùng được mở ra? Cửa nào được mở ra trước?
Hình 18.4. Sơ đồ cấu tạo động cơ xăng 2 kì
a) Kì thứ nhất Trong kì thứ nhất, hoà khí đã được đốt cháy bởi tia lửa từ bu gi ở cuối kì nén (chu trình trước) sẽ cháy và giãn nở trong xi lanh, làm cho áp suấ
a) Kì thứ nhất
Trong kì thứ nhất, hoà khí đã được đốt cháy bởi tia lửa từ bu gi ở cuối kì nén (chu trình trước) sẽ cháy và giãn nở trong xi lanh, làm cho áp suất khí cháy trong xi lanh tăng, tác dụng lên đỉnh pít tông và đẩy pít tông dịch chuyển từ ĐCT đến ĐCD, qua thanh truyền làm quay trục khuỷu sinh công (Hình 18.5a). Khi pít tông mở cửa thải, khí cháy có áp suất cao được thải tự do ra đường thải. Sau đó pít tông tiếp tục dịch chuyển và từ khi cửa quét được mở đến khi pít tông đến ĐCD, hoà khí mới ở dưới các te có áp suất cao qua cửa quét được nạp vào xi lanh đồng thời quét khí đã cháy còn lại ra cửa thải (Hình 18.5b). Như vậy, trong hành trình thứ nhất gồm các quá trình: cháy giãn nở, thải tự do, quét khí và nạp hoà khí mới vào xi lanh.
b) Kì thứ hai
Trong kì thứ hai, khi trục khuỷu quay, qua thanh truyền làm pít tông dịch chuyển từ ĐCD đến ĐCT, quá trình quét khí và nạp hoà khí mới vào xi lanh vẫn tiếp tục cho đến khi pít tông đóng cửa quét. Từ đó cho đến khi pít tông đóng cửa thải, môi chất trong xi lanh bị đẩy qua cửa thải ra ngoài, vì vậy giai đoạn này gọi là giai đoạn lọt khí. Ngay sau đó là quá trình nén bắt đầu từ khi pít tông đóng cửa thải cho tới khi bu gi bật tia lửa điện. Sau một thời gian rất ngắn quá trình cháy sẽ xảy ra. Khi pít tông đi lên để nén hoà khí trong xi lanh thì cửa nạp phía dưới pít tông mở, trong các te áp suất giảm, do đó hoà khí mới qua đường nạp được hút vào các te để chuẩn bị cho việc nạp hoà khí vào xi lanh ở hành trình sau (Hình 18.5c). Như vậy trong hành trình thứ hai gồm các quá trình: quét khí và nạp hoà khí mới vào xi lanh, lọt khí, nén và cháy, nạp hoà khí mới vào các te.
4. Nguyên lí làm việc của động cơ Diesel 2 kì
Chu trình làm việc của động cơ Diesel 2 kì cũng tương tự như động cơ xăng 2 kì, tức là chu trình được thực hiện sau hai hành trình của pít tông, chỉ khác ở một số điểm sau: - Khí nạp vào động cơ là không khí, không phải hoà khí (hỗn hợp xăng và không khí) như động cơ xăng. Trước khi vào động cơ, khí nạp được đi qua máy nén dẫn động cơ khí hoặc dẫn động bằng tua bin. - Cuối quá trình nén, nhiên liệu diesel được vòi phun phun vào xi lanh, sau đó hoà trộn với khí nóng tạo thành hoà khí, ở điều kiện áp suất và nhiệt độ trong xi lanh cao, hoà khí sẽ tự bốc cháy.
Kết nối năng lực
Qua sách báo, internet và quan sát thực tế trong cuộc sống, em hãy cho biết các phương tiện cơ giới đường bộ như ô tô và xe máy thường sử dụng động cơ xăng hay động cơ Diesel.
Luyện tập
Động cơ Diesel có cần bu gi đánh lửa như động cơ xăng hay không? Nếu không thì tại sao nhiên liệu diesel lại cháy được?
III – CÁC THÔNG SỐ CƠ BẢN CỦA ĐỘNG CƠ ĐỐT TRONG 1. Công suất có ích Công suất có ích Ne (kW) của động cơ là công suất đo được ở đầu ra của trục khuỷu động cơ. V
III – CÁC THÔNG SỐ CƠ BẢN CỦA ĐỘNG CƠ ĐỐT TRONG
1. Công suất có ích
Công suất có ích Ne (kW) của động cơ là công suất đo được ở đầu ra của trục khuỷu động cơ. Với Le (J) là công có ích của chu trình thì Ne có thể tính theo công thức sau:
trong đó: i là số xi lanh, τ là số kì và n (vòng/phút) là số vòng quay của động cơ. Tuỳ phạm vi sử dụng, Ne có giá trị từ vài kW đến hàng vạn kW. Ví dụ: Động cơ xe máy có Ne từ 5 ÷ 6 kW (6,7 ÷ 8 mã lực); động cơ tàu thuỷ lớn nhất thế giới có Ne đạt tới 80 080 kW (107 390 mã lực).
2. Hiệu suất có ích
Hiệu suất có ích ηe là tỉ số giữa nhiệt lượng chuyển thành công suất có ích chia cho nhiệt lượng cấp cho động cơ, do nhiên liệu đốt cháy bên trong xi lanh tạo ra và được tính bằng công thức sau:
trong đó Qct (kJ/s) là nhiệt lượng của nhiên liệu cung cấp cho động cơ. Tuỳ theo loại động cơ, ηe thay đổi từ 15 ÷ 50%.
3. Mô men có ích
Mô men có ích Me (Nm) là mô men xoắn gây ra các chuyển động quay của trục, thông số này đặc trưng cho khả năng chịu tải tức thời của động cơ đốt trong. Mô men có ích của động cơ đốt trong được tính theo công thức sau:
4. Suất tiêu thụ nhiên liệu có ích
Suất tiêu thụ nhiên liệu có ích ge (g/kW.h) là lượng nhiên liệu tiêu thụ để tạo ra một đơn vị công suất động cơ trong một đơn vị thời gian. Và ge được tính theo công thức sau:
trong đó Gnl (g/h) là lượng nhiên liệu tiêu thụ đo được trong một đơn vị thời gian.
i nfl Ne = Le × (18.6)
30fl ffi
N fle Qffi e (18.7)
ct
N ffi 95,5 (18.8)
M fl n e e g = G
nl (18.9)
N e
e
Vận dụng
Quan sát, tìm hiểu và lựa chọn một phương tiện, máy móc của gia đình hoặc trong cộng đồng nơi em ở và cho biết: động cơ đốt trong được sử dụng là 2 hay 4 kì; nhiên liệu dùng cho động cơ là xăng hay dầu diesel.
Luyện tập
Tại sao nói suất tiêu thụ nhiên liệu có ích ge càng nhỏ thì động cơ đốt trong càng tiết kiệm nhiên liệu?
Bài 19. Các cơ cấu trong động cơ đốt trong Sau khi học xong bài này, em sẽ: Mô tả được cấu tạo và nguyên lí làm việc của các cơ cấu trong động cơ đốt trong. Hìn
Bài 19. Các cơ cấu trong động cơ đốt trong
Sau khi học xong bài này, em sẽ:
Mô tả được cấu tạo và nguyên lí làm việc của các cơ cấu trong động cơ đốt trong.
Hình 19.1
– Nhận biết chi tiết xu páp trên Hình 19.1.
– Xu páp đóng, mở được thực hiện như thế nào?
I – CƠ CẤU TRỤC KHUỶU THANH TRUYỀN
Cơ cấu trục khuỷu thanh truyền trong động cơ đốt trong gồm các chi tiết chính: pit tông, thanh truyền, trục khuỷu, bánh đà.
Khi động cơ làm việc, pit tông chuyển động tịnh tiến truyền lực cho thanh truyền và làm trục khuỷu quay.
Khám phá
Quan sát Hình 19.2 và cho biết thanh truyền được kết nối với pit tông và trục khuỷu như thế nào.
Hình 19.2. Cơ cấu trục khuỷu thanh truyền
1. Pít tông Pít tông cùng với xi lanh và nắp máy tạo thành không gian làm việc; pít tông nhận lực đẩy của khí cháy truyền cho trục khuỷu trong kì nổ và nhận lực
1. Pít tông
Pít tông cùng với xi lanh và nắp máy tạo thành không gian làm việc; pít tông nhận lực đẩy của khí cháy truyền cho trục khuỷu trong kì nổ và nhận lực từ trục khuỷu trong các kì nạp, nén và thải.
Pít tông có cấu tạo gồm 3 phần chính là đỉnh, đầu và thân (Hình 19.3).
– Đỉnh pít tông là nơi trực tiếp nhận lực đẩy của khí cháy, thường có ba dạng: đỉnh bằng, đỉnh lồi, đỉnh lõm.
– Đầu pít tông có các rãnh để lắp xéc măng khí (để bao kín) và xéc măng dầu (để ngăn dầu bôi trơn từ các te sục lên buồng cháy). Rãnh lắp xéc măng dầu ở dưới các rãnh lắp xéc măng khí và có lỗ thoát dầu.
– Thân pít tông có nhiệm vụ dẫn hướng cho pít tông chuyển động trong xi lanh. Trên thân pít tông có lỗ ngang để lắp chốt pít tông.
A. Đỉnh pít tông C. Thân pít tông
B. Đầu pít tông
a) Đỉnh bằng
b) Đỉnh lồi
c) Đỉnh lõm
Hình 19.3. Cấu tạo pít tông
Kết nối năng lực
Em hãy tìm hiểu và cho biết nhiệm vụ của xéc măng. Có mấy loại xéc măng? Đó là những loại nào?
2. Thanh truyền
Thanh truyền là chi tiết nối pít tông và trục khuỷu, thực hiện truyền lực giữa các chi tiết đó. Thanh truyền có cấu tạo gồm đầu nhỏ, thân và đầu to (Hình 19.4):
– Đầu nhỏ thanh truyền lắp với chốt pít tông.
– Thân thanh truyền nối đầu nhỏ với đầu to.
– Đầu to thanh truyền lắp với chốt khuỷu của trục khuỷu và thường được chia làm hai nửa, liên kết với nhau bằng các bu lông.
Đầu to và đầu nhỏ thanh truyền có lắp bạc lót hoặc ổ bi để giảm ma sát khi làm việc.
Đầu nhỏ Thân Đầu to
Hình 19.4. Cấu tạo thanh truyền
Kết nối năng lực
Tưởng tượng cắt ngang thân thanh truyền, hãy vẽ tiết diện mặt cắt và giải thích về hình dáng của tiết diện đó.
3. Trục khuỷu Trục khuỷu nhận lực từ thanh truyền và tạo ra mô men quay để truyền đến các máy công tác. Đồng thời qua thanh truyền tác động đến pít tông trong c
3. Trục khuỷu
Trục khuỷu nhận lực từ thanh truyền và tạo ra mô men quay để truyền đến các máy công tác. Đồng thời qua thanh truyền tác động đến pít tông trong các kì không sinh công. Ngoài ra, trục khuỷu còn dẫn động một số cơ cấu và hệ thống trong động cơ đốt trong. Cấu tạo của trục khuỷu gồm đầu trục, cổ khuỷu, chốt khuỷu, má khuỷu, đối trọng, đuôi trục (Hình 19.5): - Đầu trục dẫn động một số cơ cấu và hệ thống của động cơ. - Cổ khuỷu là trục quay của trục khuỷu. - Chốt khuỷu là nơi lắp đầu to thanh truyền. - Má khuỷu là phần nối giữa cổ khuỷu và chốt khuỷu. - Đối trọng là phần gắn liền với má khuỷu hoặc ghép với má khuỷu bằng bu lông nhằm
cân bằng chuyển động của động cơ. - Đuôi trục lắp với bánh đà và cơ cấu truyền lực tới máy công tác.
Chốt khuỷu Đối trọng
Đầu trục
Đuôi trục
4. Bánh đà
Cổ khuỷu
Má khuỷu Hình 19.5. Cấu tạo trục khuỷu
Khám phá
Bánh đà có vai trò giữ cho độ không đồng đều của động cơ nằm trong giới hạn cho phép. Ngoài ra, bánh đà còn là nơi lắp các chi tiết của cơ cấu khởi động như vành răng khởi động. Bánh đà thường có các kết cấu như dạng đĩa, dạng vành, dạng chậu hoặc dạng vành có nan hoa., Quan sát và cho biết trục khuỷu trên Hình 19.5 dùng cho động cơ có bao nhiêu xi lanh? Nêu nhận xét về vị trí giữa các cổ khuỷu với chốt khuỷu.
Thông tin bổ sung
Trên trục khuỷu có khoan các lỗ để dẫn dầu bôi khuỷu. Đầu trục khuỷu lắp bánh đai hoặc bánh răng thống trong động cơ như: quạt gió, máy bơm nước cấu phối khí,…, trơn từ vị trí cổ khuỷu đến chốt để dẫn động các cơ cấu và hệ làm mát, bơm dầu bôi trơn, cơ
II - CƠ CẤU PHỐI KHÍ 1. Nhiệm vụ và phân loại Cơ cấu phối khí có nhiệm vụ đóng mở các cửa nạp và cửa thải đúng thời điểm để động cơ thực hiện quá trình nạp khí
II - CƠ CẤU PHỐI KHÍ
1. Nhiệm vụ và phân loại
Cơ cấu phối khí có nhiệm vụ đóng mở các cửa nạp và cửa thải đúng thời điểm để động cơ thực hiện quá trình nạp khí mới vào xi lanh và thải khí đã cháy từ xi lanh ra ngoài. Động cơ 2 kì sử dụng cơ cấu phối khí dùng van trượt. Đối với động cơ 4 kì, thường sử dụng cơ cấu phối khí dùng xu páp, gồm hai loại: cơ cấu phối khí dùng xu páp treo, cơ cấu phối khí dùng xu páp đặt (Hình 19.6, 19 .7).
2. Cấu tạo và nguyên lí của cơ cấu phối khí dùng xu páp
Hình 19.6 minh hoạ cấu tạo cơ cấu phối khí xu páp treo. Xu páp đặt trên nắp máy và được dẫn động bởi cam phối khí thông qua con đội, đũa đẩy và cần mở. Trục cam đặt trong thân máy, được dẫn động từ trục khuỷu thông qua bộ truyền xích. Số vòng quay
1 của trục cam bằng số vòng quay của trục khuỷu.
2 Đối với cơ cấu phối khí dùng xu páp treo, khi động cơ làm việc, trục khuỷu quay kéo trục cam quay (thông qua bộ truyền dẫn), làm đóng, mở các xu páp nạp và thải, cụ thể: - Khi vấu cam tác động lên con đội, thông qua đũa đẩy tác động vào một đầu của cò mở, đầu còn lại của cò mở nén lò xo ép xu páp đi xuống để mở cửa nạp hoặc cửa thải đúng thời điểm. - Khi vấu cam đi qua, lò xo giãn ra, dưới tác dụng của lực đàn hồi lò xo, các xu páp nạp
hoặc thải đóng lại. Cơ cấu phối khí xu páp đặt được thể hiện trên Hình 19.7 có cấu tạo đơn giản hơn. Với cơ cấu này, xu páp được đặt trong thân máy nên con đội trực tiếp dẫn động xu páp mà không cần các chi tiết trung gian như đũa đẩy và cần mở.
Khám phá
Quan sát Hình 19.6 và cho biết: Khi đũa đẩy chuyển động theo chiều đi lên (theo chiều mũi tên) thì xu páp và pít tông chuyển động theo chiều đi lên hay đi xuống.
Cò mở
Lò xo
Nắp máy
Đũa đẩy Con đội Xu páp nạp
Thanh truyền Cam
Trục khuỷu Trục cam
Bộ truyền dẫn Hình 19.6. Sơ đồ cấu tạo của cơ cấu phối khí dùng xu páp treo
Xu páp nạp Nắp máy Thanh truyền Lò xo Trục khuỷu Con đội Trục cam Bánh răng phân phối Luyện tập Dựa vào nguyên lí của cơ cấu phối khí dùng xu páp treo, em hãy t
Xu páp nạp
Nắp máy
Thanh truyền
Lò xo
Trục khuỷu
Con đội
Trục cam
Bánh răng phân phối
Luyện tập
Dựa vào nguyên lí của cơ cấu phối khí dùng xu páp treo, em hãy trình bày nguyên lí của cơ cấu pha phối khí dùng xu páp đặt.
Kết nối năng lực
Em hãy tìm hiểu và cho biết thêm những cách dẫn động trục cam từ trục khuỷu khác.
Hình 19.7. Sơ đồ cấu tạo của cơ cấu phối khí dùng xu páp đặt
III – THÂN MÁY VÀ NẮP MÁY
1. Thân máy
Thân máy cùng với nắp máy là nơi lắp đặt và bố trí hầu hết các cụm chi tiết của động cơ như: hệ trục khuỷu và các bộ phận truyền động để dẫn động trục cam, bơm nhiên liệu, bơm dầu, bơm nước, quạt gió,...
Thân máy khá phức tạp, có cấu tạo phụ thuộc vào bố trí của các xi lanh, cơ cấu và hệ thống của động cơ. Hình dạng cơ bản của thân máy có dạng như trên Hình 19.8.
Xi lanh được lắp trong thân máy, có dạng hình ống, mặt trụ bên trong được gia công có độ chính xác cao. Xi lanh có thể được làm rời hoặc đúc liền với thân xi lanh.
– Thân máy của động cơ làm mát bằng nước có cấu tạo khoang chứa nước làm mát, khoảng không gian bao quanh xi lanh được gọi là "áo nước".
– Thân máy của động cơ làm mát bằng không khí có các cánh tản nhiệt.
Hình 19.8. Thân máy động cơ đốt trong
Luyện tập
Quan sát Hình 19.8 và cho biết mô tả thân máy của động cơ thẳng hàng hay động cơ chữ V (theo cách bố trí xi lanh)? Động cơ này có mấy xi lanh?
2. Nắp máy Nắp máy (còn gọi là nắp xi lanh) cùng với xi lanh và đỉnh pít tông tạo thành buồng cháy của động cơ. Nắp máy được dùng để lắp các chi tiết hoặc cụm c
2. Nắp máy
Nắp máy (còn gọi là nắp xi lanh) cùng với xi lanh và đỉnh pít tông tạo thành buồng cháy của động cơ. Nắp máy được dùng để lắp các chi tiết hoặc cụm chi tiết như bu gi hoặc vòi phun nhiên liệu và một số chi tiết của cơ cấu phối khí cũng bố trí các đường nạp - thải, áo nước làm mát hoặc cánh tản nhiệt,… Nắp máy cũng thường có kết cấu phức tạp như thân máy do phụ thuộc vào loại động cơ và vị trí đặt xu páp. Đối với động cơ có cơ cấu phối khí dùng xu páp đặt, cấu tạo nắp máy đơn giản hơn nhiều so với những động cơ dùng xu páp treo.
Hình 19.9. Nắp máy động cơ đốt trong
Luyện tập
Tại sao nói nắp máy là chi tiết có kết cấu phức tạp?
Vận dụng
Qua nội dung bài học và tìm hiểu trong thực tế, em hãy cho biết: Động cơ đốt trong có những loại cơ cấu phối khí nào? Động cơ xe máy sử dụng cơ cấu phân phối khí nào?
Bài 20. Các hệ thống trong động cơ đốt trong Sau khi học xong bài này, em sẽ: Mô tả được cấu tạo và giải thích được nguyên lí làm việc của các hệ thống động cơ
Bài 20. Các hệ thống trong động cơ đốt trong
Sau khi học xong bài này, em sẽ:
Mô tả được cấu tạo và giải thích được nguyên lí làm việc của các hệ thống động cơ đốt trong.
Hình 20.1
Hình 20.1 thể hiện hai trong số các hệ thống chính của động cơ đốt trong. Hãy cho biết tên gọi, nhiệm vụ của hai hệ thống đó.
I – HỆ THỐNG BÔI TRƠN
1. Nhiệm vụ và phân loại hệ thống bôi trơn
Hệ thống bôi trơn có nhiệm vụ đưa dầu bôi trơn đến các bề mặt làm việc của các chi tiết để giảm ma sát và nhiệt độ giữa các chi tiết.
Động cơ đốt trong sử dụng nhiều loại hệ thống bôi trơn khác nhau. Một số hệ thống bôi trơn thường gặp trên các động cơ thông thường gồm:
– Bôi trơn bằng vung té: Dầu bôi trơn trong các te được vung, té tự nhiên tới bề mặt các chi tiết cần bôi trơn nhờ sự chuyển động của các chi tiết trong các te (thường gặp trong động cơ cỡ nhỏ có kết cấu đơn giản);
– Bôi trơn qua nhiên liệu: Dầu bôi trơn được pha trong nhiên liệu, bám dính vào các bề mặt cần bôi trơn (dùng cho động cơ xăng 2 kì);
– Bôi trơn cưỡng bức: Dầu bôi trơn được bơm áp lực cao, đưa tới bề mặt các chi tiết cần bôi trơn (thường gặp trong động cơ ô tô). Ngày nay, hầu hết các loại động cơ đốt trong đều sử dụng phương pháp bôi trơn cưỡng bức.
2. Hệ thống bôi trơn cưỡng bức a) Cấu tạo Khám phá Quan sát Hình 20.2 và thực hiện các nhiệm vụ: - Gọi tên các chi tiết, bộ phận từ (1) đến (14). - Dầu bôi trơn
2. Hệ thống bôi trơn cưỡng bức
a) Cấu tạo
Khám phá
Quan sát Hình 20.2 và thực hiện các nhiệm vụ: - Gọi tên các chi tiết, bộ phận từ (1) đến (14). - Dầu bôi trơn được đưa đến bề mặt của những chi tiết nào? - Bộ phận nào có chức năng làm sạch dầu, bộ phận nào làm mát dầu?
9 10
11 3. Bơm 7 6 5. Van an toàn lọc dầu 8 6. Lọc dầu
4
5 10. Đường dầu chính
1 Hình 20.2. Sơ đồ cấu tạo hệ thống bôi trơn cưỡng bức
b) Nguyên lí làm việc
Khi hệ thống làm việc bình thường, dầu bôi trơn được bơm (3) hút từ các te (1) qua lưới lọc (2) (lọc sơ bộ những tạp chất có kích thước lớn), sau đó đi qua bầu lọc số (6), qua van (7) đến đường dầu chính (10) và tiếp tục đến các đường dầu (11), (12), (13) để đến bôi trơn các bề mặt chi tiết, sau đó trở về các te. Nếu áp suất dầu ở trên các đường dầu vượt quá giá trị cho phép (thể hiện qua đồng hồ áp suất (9)), van an toàn (4) mở để dầu quay về trước bơm (3) nhằm làm giảm áp suất lên các đường ống. Còn trong trường hợp bầu lọc (6) bị tắc, van an toàn (5) của bầu lọc sẽ mở dầu qua van (5) để lên đường dầu chính. Nếu nhiệt độ dầu quá cao (khoảng 80 oC), van (7) đóng một phần, dầu đi qua két làm mát (8) và tại đây, dầu được làm mát rồi tiếp tục được đưa đến các đường dầu (10), (11), (12), (13) để bôi trơn bề mặt các chi tiết.
Kết nối năng lực
Nghiên cứu cấu tạo và nguyên lí làm việc của hệ thống bôi trơn cưỡng bức, hãy
liệt kê các nguyên nhân dẫn tới nhiệt độ dầu quá cao, áp suất dầu vượt quá giá trị cho phép. - Qua sách báo và internet em hãy cho biết tại sao và khi nào cần phải thay dầu bôi
trơn cho động cơ đốt trong?
12 13 1. Các te
Lưới lọc
Van an toàn bơm dầu 14 7. Van khống chế lưu lượng 3 dầu qua két làm mát
Két làm mát
Đồng hồ báo áp suất dầu 11, 12, 13. Các đường dầu phụ
Đường dầu hồi về các te
II - HỆ THỐNG LÀM MÁT 1. Nhiệm vụ và phân loại Hệ thống làm mát có nhiệm vụ giữ cho nhiệt độ của các chi tiết của động cơ không vượt quá giới hạn cho phép để đả
II - HỆ THỐNG LÀM MÁT
1. Nhiệm vụ và phân loại
Hệ thống làm mát có nhiệm vụ giữ cho nhiệt độ của các chi tiết của động cơ không vượt quá giới hạn cho phép để đảm bảo điều kiện làm việc bình thường của động cơ đốt trong. Căn cứ vào môi chất làm mát, hệ thống làm mát được chia thành: - Hệ thống làm mát bằng không khí. - Hệ thống làm mát bằng chất lỏng (nước, dung dịch). Tuỳ vào tính chất lưu động của nước trong hệ thống, nên có thể chia tiếp thành các loại như: bốc hơi, đối lưu tự nhiên, tuần hoàn cưỡng bức.
2. Hệ thống làm mát bằng nước
a) Cấu tạo
Trong hệ thống này, nước được dùng làm môi chất trung gian tải nhiệt khỏi các chi tiết. Trong quá trình làm việc, tốc độ lưu động của nước chủ yếu do bơm quyết định. Phần này sẽ trình bày hệ thống làm mát tuần hoàn cưỡng bức mà hiện nay đang được sử dụng phổ biến trên động cơ ô tô.
Khám phá
Quan sát Hình 20.3 và thực hiện các nhiệm vụ: - Gọi tên, xác định vị trí các chi tiết, bộ phận từ (1) đến (11) của hệ thống làm mát. - Khi quạt gió (7) quay, gió được hút vào hay thổi ra. - Trên các đường ống dẫn nước, màu đỏ, màu xanh thể hiện điều gì?
4 5 3
2 1. Thân máy 6 2. Nắp máy
1 3. Đường nước nóng
Van hằng nhiệt 7 5. Két nước
Giàn ống của két nước
Quạt gió 11 8. Ống nước tắt về bơm
Pully dẫn động quạt gió 8 10. Bơm nước 9 10 11. Ống phân phối nước lạnh Hình 20.3. Sơ đồ hệ thống làm mát tuần hoàn cưỡng bức
b) Nguyên lí làm việc
Khi động cơ đốt trong làm việc, nhiệt từ động cơ sẽ làm cho áo nước nóng dần lên. Nước làm mát có nhiệt độ thấp được bơm (10) hút từ bình chứa phía dưới két nước (5) qua các đường ống để làm mát các chi tiết. Khi nhiệt độ nước làm mát còn thấp (nhỏ hơn 80 oC), van hằng nhiệt (4) đóng đường thông với két (5), mở hoàn toàn đường thông với ống (8) để nước làm mát được chảy thẳng về bơm và tiếp tục được bơm đẩy vào động cơ. Điều này sẽ giúp nhiệt độ nước trong áo nước tăng nhanh, rút ngắn thời gian hâm nóng động cơ.
Khi nhiệt độ nước làm mát đạt đến giới hạn (từ 80 °C đến 90 °C), van hằng nhiệt (4) mở cả hai đường thông với két (5) và ống (8) (lúc này một phần nước sẽ đi qu
Khi nhiệt độ nước làm mát đạt đến giới hạn (từ 80 °C đến 90 °C), van hằng nhiệt (4) mở cả hai đường thông với két (5) và ống (8) (lúc này một phần nước sẽ đi qua két và được làm mát).
Khi nhiệt độ nước làm mát vượt quá giới hạn (lớn hơn 90 °C), van hằng nhiệt (4) mở hoàn toàn đường thông với két nước (5), đường thông với ống (8) đóng (lúc này toàn bộ nước làm mát được đi qua két và được làm mát).
Nước nóng qua két (5) sẽ được làm mát nhờ quạt gió (7) hút không khí vào, sau đó nước làm mát sẽ được bơm (10) hút trở lại áo nước và tiếp tục vòng làm việc mới.
Thông tin bổ sung
Nước làm mát của động cơ thường được pha trộn thêm các chất hoá học (còn gọi là chất phụ gia) để làm tăng khả năng làm mát, chống bay hơi, chống đóng cặn trong động cơ.
3. Hệ thống làm mát bằng không khí
a) Cấu tạo
Hệ thống làm mát bằng không khí có cấu tạo đơn giản, chủ yếu được sử dụng ở động cơ xe máy. Hệ thống gồm các cánh tản nhiệt được đúc bao ngoài xi lanh và nắp máy (Hình 20.4), ngoài ra ở một số động cơ tính tại nhiều xi lanh, để tăng hiệu suất làm mát còn có quạt gió được dẫn động từ trục khuỷu và có các tấm hướng gió.
Quạt gió 2. Cánh tản nhiệt 3. Tấm hướng gió
Vỏ bọc 5. Cửa thoát gió
a) b)
Hình 20.4. Hệ thống làm mát bằng không khí
b) Nguyên lí làm việc
Nhiệt từ các chi tiết khi động cơ làm việc sẽ được truyền tới các cánh tản nhiệt rồi toả ra không khí.
Hệ thống có sử dụng quạt gió làm mát sẽ làm tăng lưu lượng gió để tăng hiệu quả làm mát. Các tấm hướng gió (3) có tác dụng phân phối không khí sao cho các xi lanh được làm mát đồng đều nhất.
Kết nối năng lực
Em hãy tìm hiểu và cho biết có những loại nước làm mát nào được sử dụng. Tại sao người ta lại pha thêm chất phụ gia vào nước làm mát?
III – HỆ THỐNG NHIÊN LIỆU 1. Hệ thống nhiên liệu động cơ xăng a) Nhiệm vụ và phân loại Hệ thống nhiên liệu động cơ xăng có nhiệm vụ dự trữ, cung cấp nhiên liệu
III – HỆ THỐNG NHIÊN LIỆU
1. Hệ thống nhiên liệu động cơ xăng
a) Nhiệm vụ và phân loại
Hệ thống nhiên liệu động cơ xăng có nhiệm vụ dự trữ, cung cấp nhiên liệu và tạo thành hoà khí (hỗn hợp không khí – nhiên liệu) phù hợp với các chế độ làm việc của động cơ.
Hiện nay hệ thống nhiên liệu động cơ xăng có hai loại chính là: hệ thống nhiên liệu dùng bộ chế hoà khí (cacbuarator); hệ thống nhiên liệu dùng vòi phun (hệ thống phun xăng).
b) Cấu tạo và nguyên lí làm việc
Cấu tạo hệ thống nhiên liệu dùng bộ chế hoà khí thể hiện trên Hình 20.5.
Hình 20.5. Sơ đồ hệ thống nhiên liệu dùng bộ chế hoà khí
Khám phá
Quan sát Hình 20.5 và cho biết:
Đặc điểm của họng khuếch tán.
Bộ phận, chi tiết nào giữ cho lượng xăng trong buồng phao luôn ở mức không đổi?
Nếu thùng xăng đặt ở vị trí thấp hơn buồng phao thì có ảnh hưởng tới hoạt động của động cơ không? Ảnh hưởng như thế nào?
Nguyên lí làm việc: Xăng từ thùng chứa (1) được bơm (3) hút qua lọc (2) đến buồng phao (4) của bộ chế hoà khí. Tại kì nạp, không khí được hút vào động cơ đi qua họng khuếch tán (6) với vận tốc cao, xăng được hút từ buồng phao qua gíc lơ (5) hoà trộn với không khí trở thành hoà khí và được nạp vào xi lanh của động cơ. Lượng hoà khí nạp vào động cơ phụ thuộc vào độ mở của bướm ga (7), phù hợp với các chế độ làm việc của động cơ.
Cấu tạo hệ thống phun xăng thể hiện trên Hình 20.6.
Hình 20.6. Sơ đồ hệ thống phun xăng
Nguyên lí làm việc: Xăng được bơm xăng hút từ thùng xăng, qua bầu lọc và bộ điều chỉnh áp suất đến vòi phun với áp suất cao và ổn định. Sau đó xăng được phun và
Nguyên lí làm việc: Xăng được bơm xăng hút từ thùng xăng, qua bầu lọc và bộ điều chỉnh áp suất đến vòi phun với áp suất cao và ổn định. Sau đó xăng được phun vào đường ống nạp để hoà trộn cùng với không khí và nạp vào xi lanh. Bộ điều khiển phun nhận tín hiệu từ các cảm biến sau đó điều khiển vòi phun để hoà khí có tỉ lệ phù hợp với các chế độ làm việc khác nhau của động cơ.
2. Hệ thống nhiên liệu động cơ Diesel
a) Nhiệm vụ và phân loại
Hệ thống nhiên liệu động cơ Diesel có nhiệm vụ dự trữ, cung cấp không khí và dầu diesel vào trong xi lanh phù hợp với các chế độ làm việc của động cơ. Hiện nay hệ thống nhiên liệu diesel có hai loại chính sau: hệ thống nhiên liệu diesel thông thường (chỉ sử dụng cơ khí và thuỷ lực để điều khiển); hệ thống nhiên liệu diesel điều khiển điện tử.
b) Cấu tạo và nguyên lí làm việc
Cấu tạo hệ thống nhiên liệu động cơ Diesel thể hiện trên Hình 20.7.
Thùng dầu diesel
Bầu lọc thô
Bơm chuyển Bầu lọc tinh
nhiên liệu
Đường xăng chính Đường dầu diesel hồi về thùng Hình 20.7. Sơ đồ hệ thống nhiên liệu động cơ Diesel
Nguyên lí làm việc: Khi động cơ làm việc, ở kì nạp, không khí được hút qua bầu lọc khí, qua đường ống nạp đi vào xi lanh. Dầu diesel được bơm hút từ thùng chứa qua bầu lọc thô đến bầu lọc tinh và đưa tới khoang chứa của bơm cao áp để tạo áp suất cao. Đến cuối kì nén, dầu diesel được vòi phun phun với áp suất cao vào trong xi lanh và hoà trộn với không khí có nhiệt độ và áp suất cao nên tự bốc cháy.
Kết nối năng lực
Qua bài học và kết hợp tìm hiểu thêm trong sách báo, internet em hãy cho biết: - Tại sao dầu diesel cần phải được phun tơi với áp suất cao? - Thông thường áp suất dầu diesel phun có giá trị khoảng bao nhiêu?
Bầu lọc khí
Bơm cao áp Vòi phun Xi lanh
Đường không khí
Khám phá
Quan sát Hình 20.7 và cho biết các bầu lọc trên hệ thống có thể hoán đổi vị trí được không?
Thông tin bổ sung
Ngày nay để đáp ứng yêu cầu khí thải và nâng cao hiệu suất động cơ còn có hệ thống cung cấp nhiên liệu diesel điều khiển điện tử.
IV – HỆ THỐNG KHỞI ĐỘNG 1. Nhiệm vụ và phân loại Hệ thống khởi động có nhiệm vụ làm quay trục khuỷu động cơ đến số vòng quay nhất định để động cơ có thể tự nổ m
IV – HỆ THỐNG KHỞI ĐỘNG
1. Nhiệm vụ và phân loại
Hệ thống khởi động có nhiệm vụ làm quay trục khuỷu động cơ đến số vòng quay nhất định để động cơ có thể tự nổ máy được.
Hệ thống khởi động gồm có: hệ thống khởi động bằng tay, hệ thống khởi động bằng động cơ điện, hệ thống khởi động bằng động cơ phụ, hệ thống khởi động bằng khí nén.
2. Cấu tạo và nguyên lí làm việc
Phần này sẽ trình bày hệ thống khởi động bằng động cơ điện – loại hệ thống được sử dụng phổ biến trên động cơ ô tô, xe máy.
Cấu tạo hệ thống khởi động bằng động cơ điện được mô tả trên Hình 20.8.
Hình 20.8. Sơ đồ cấu tạo hệ thống khởi động bằng động cơ điện
Nguyên lí làm việc: Khi khoá khởi động (8) được đóng, lõi thép của rơ le điện (10) bị hút sang trái, qua cần dẫn động (11), khớp bánh răng khởi động (12) được đẩy sang phải để vành răng của nó ăn khớp với vành răng của bánh đà (14) của động cơ đốt trong. Đồng thời khi đó tiếp điểm K-K đóng lại sẽ đưa điện vào mạch nối tiếp stato (2) cổ góp (6) rô to (4) của động cơ điện khởi động, làm động cơ điện quay, mô men quay của nó được truyền qua vành răng của bánh đà (14), do đó làm quay trục khuỷu động cơ đốt trong đến tốc độ vòng quay cần thiết để khởi động động cơ.
Khi động cơ đốt trong đã làm việc, khoá khởi động (8) được tắt để ngắt dòng điện vào rơ le điện (10), tiếp điểm K-K mở sẽ ngắt dòng điện vào động cơ điện làm đồng cơ điện dừng hoạt động. Đồng thời khi đó lò xo (9) đẩy rơ le (10) dịch chuyển sang phải (vị trí ban đầu). Khớp bánh răng khởi động (12) tách khỏi vành răng của bánh đà (14).
Khám phá
Quan sát Hình 20.8 và cho biết tại sao lò xo số (9) lại đẩy được lõi thép của rơ le điện (10) sang phải (vị trí ban đầu) khi khoá khởi động (8) tắt và động cơ đốt trong làm việc.
V - HỆ THỐNG ĐÁNH LỬA TRÊN ĐỘNG CƠ XĂNG 1. Nhiệm vụ và phân loại Hệ thống đánh lửa có nhiệm vụ tạo ra tia lửa điện năng lượng cao để đốt cháy hoà khí trong xi l
V - HỆ THỐNG ĐÁNH LỬA TRÊN ĐỘNG CƠ XĂNG
1. Nhiệm vụ và phân loại
Hệ thống đánh lửa có nhiệm vụ tạo ra tia lửa điện năng lượng cao để đốt cháy hoà khí trong xi lanh động cơ xăng đúng thời điểm. Hệ thống đánh lửa có thể phân chia thành hệ thống đánh lửa thường và hệ thống đánh lửa điện tử (Hình 20.9.).
Hệ thống đánh lửa thường Hệ thống Hệ thống đánh đánh lửa lửa có tiếp điểm Hệ thống đánh lửa điện tử Hệ thống đánh lửa không có tiếp điểm
Hình 20.9. Sơ đồ phân loại hệ thống đánh lửa
2. Cấu tạo và nguyên lí làm việc
Phần này sẽ trình bày hệ thống đánh lửa thường, dùng acquy, đây là hệ thống đơn giản, dễ sử dụng và sửa chữa, được sử dụng trên một số động cơ ô tô, động cơ xe máy và động cơ dẫn động máy phát điện. Sơ đồ cấu tạo hệ thống đánh lửa thường, dùng acquy được mô tả trên Hình 20.10.
5 1. Acquy W1 W2 2. Khoá điện
Điện trở
Khoá hỗ trợ khởi động 3 4 5. Biến áp đánh lửa
8 9
Tụ điện
Bộ tạo xung a 8. Lò xo của tiếp điểm 2 9. Bộ chia điện 6 7 11 10. Dây cao áp
Bu gi
1
(a là khoảng cách tiếp điểm; XL1, XL 2, XL 3, XL 4 bu gi cho các xi lanh thứ 1, Hình 20.10. Sơ đồ cấu tạo hệ thống đánh lửa thường, thứ 2, thứ 3 và thứ 4)
dùng acquy
Khám phá
Quan sát Hình 20.10 và cho biết lò xo (8) trong hệ thống có nhiệm vụ gì? Nếu không có lò xo (8) thì hệ thống có làm việc được không? Nguyên lí làm việc: Khi động cơ làm việc, khoá điện (2) đóng, dòng điện sơ cấp từ cực dương của nguồn đi qua điện trở (3) tới cuộn sơ cấp W1 của biến áp đánh lửa (5) rồi đến bộ tạo xung (7). Bộ tạo xung (7) thực chất có một cặp tiếp điểm đóng mở do một trục cam, trục cam này thường đồng trục với bộ chia điện (9) và được dẫn động từ trục khuỷu động cơ. Khi cặp tiếp điểm đóng, dòng điện sơ cấp đi qua cặp tiếp điểm rồi về cực âm của nguồn. Khi trục cam quay làm cặp tiếp điểm mở, dòng điện sơ cấp đột ngột về không do vậy sẽ gây biến thiên đột ngột từ thông cảm ứng sang cuộn W2 của biến áp đánh lửa
(5) nên đã sinh ra một suất điện động cảm ứng $E_2$ rất cao (khoảng 15 kV – 20 kV). Điện thế này được dẫn đến bộ chia điện (9), qua con quay phân phối và dây ca
(5) nên đã sinh ra một suất điện động cảm ứng $E_2$ rất cao (khoảng 15 kV – 20 kV). Điện thế này được dẫn đến bộ chia điện (9), qua con quay phân phối và dây cao áp (10) đến các bu gi (11) tạo ra tia lửa điện để đốt hỗn hợp trong xi lanh động cơ.
Tại thời điểm cặp tiếp điểm của bộ tạo xung (7) mở, cuộn dây $W_1$ sinh ra một suất điện động tự cảm $E_1$ khá cao (khoảng 200 V – 300 V) có thể tạo ra tia lửa điện tại cặp tiếp điểm và sẽ làm giảm tuổi thọ của cặp tiếp điểm. Nhờ tụ điện (6) lắp song song với cặp tiếp điểm nên tia lửa điện được dập tắt hoặc giảm đáng kể.
Khi khởi động bằng acquy, điện áp acquy bị sụt khá nhiều do phải cung cấp điện cho động cơ điện khởi động, lúc này dòng sơ cấp nhỏ dẫn tới $E_2$ nhỏ, nên chất lượng đánh lửa kém làm động cơ khó khởi động. Để khắc phục hiện tượng này, nên khi khởi động khoá hỗ trợ khởi động (4) sẽ đóng, điện trở (3) bị nối tắt nên dòng sơ cấp không bị giảm so với chế độ động cơ đang làm việc. Sau khi kết thúc khởi động, khoá (4) phải được mở ra.
Ngày nay nhờ sự phát triển của kĩ thuật điện tử, hệ thống đánh lửa điện tử được phát triển và sử dụng rộng rãi cho các loại động cơ xăng. So với hệ thống đánh lửa thường, chất lượng đánh lửa của hệ thống đánh lửa điện tử rất tốt ở cả chế độ tốc độ vòng quay cao và thấp, động cơ khởi động dễ dàng.
Kết nối năng lực
Qua bài học và kết hợp tìm hiểu thêm trong sách báo, internet, em hãy cho biết hệ thống đánh lửa thường, dùng acquy (Hình 20.10) có nhược điểm chính nào so với các hệ thống đánh lửa khác?
VI - HỆ THỐNG XỬ LÍ KHÍ THẢI CỦA ĐỘNG CƠ
1. Nhiệm vụ và phân loại
Hệ thống xử lí khí thải động cơ có nhiệm vụ xử lí, giảm bớt nồng độ các chất độc hại trong khí thải của động cơ trước khi thải ra môi trường trong quá trình động cơ làm việc.
Hệ thống xử lí khí thải gồm hai loại chính sau: hệ thống xử lí khí thải sử dụng trên động cơ Diesel và hệ thống xử lí khí thải sử dụng trên động cơ xăng.
Dưới đây sẽ giới thiệu hai hệ thống xử lí khí thải điển hình thường được sử dụng trên động cơ đốt trong.
2. Hệ thống luân hồi khí thải EGR kết hợp bộ DOC và DPF trên động cơ Diesel
a) Cấu tạo
Sơ đồ cấu tạo hệ thống EGR kết hợp với DOC và DPF sử dụng trên động cơ Diesel được mô tả trên Hình 20.11.
Hệ thống EGR (Exhaust Gas Recirculation): tuần hoàn khí thải.
Bộ lọc DOC (Diesel Oxidation Catalyst): đốt cháy muội than, oxi hoá NO trên đường xả động cơ Diesel.
Bộ lọc hạt DPF (Diesel Particulate Filter): loại bỏ thành phần PM (muội than, hạt mài,...) trong khí thải.
Hình 20.11. Hệ thống luân hồi EGR kết hợp bộ DOC và DPF
b) Nguyên lí làm việc
Khí thải đi qua bộ xử lí oxi hoá DOC, các thành phần CO, HC và NO trong khí thải bị oxi hoá để tạo thành $CO_2$, $H_2O$ và $NO_2$. Sau đó khí thải tiếp tục đi qua bộ lọc DPF để giữ lại PM.
Một phần thích hợp khí thải sau khi ra khỏi DPF được đưa quay trở lại đường nạp thông qua van định lượng EGR để hoà trộn với khí nạp mới trước khi nạp vào xi la
Một phần thích hợp khí thải sau khi ra khỏi DPF được đưa quay trở lại đường nạp thông qua van định lượng EGR để hoà trộn với khí nạp mới trước khi nạp vào xi lanh. Mục đích của luân hồi khí thải là để giảm phát thải NOx. Để đảm bảo nhiệt độ khí nạp không quá cao trước khi vào xi lanh, khí luân hồi cần được làm mát.
Khám phá
Quan sát Hình 20.11 em hãy cho biết nhiệm vụ của van luân hồi EGR trong hệ thống luân hồi khí thải EGR.
3. Bộ xử lí ba thành phần trên động cơ xăng
a) Cấu tạo
Sơ đồ cấu tạo bộ xử lí ba thành phần sử dụng trên động cơ xăng được mô tả trên Hình 20.12.
Bộ xử lí ba thành phần được bố trí nằm giữa đường ống thải động cơ và bộ giảm âm, nhưng gần đường ống thải hơn để tận dụng nhiệt lượng cho các phản ứng hoá học (nhiệt độ lí tưởng từ $200\ ^{\circ}C$ đến $300\ ^{\circ}C$), vật liệu chế tạo là thép không gỉ, hình trụ tròn hoặc ô van, ở hai đầu có lắp mặt bích để nối với các đường ống trung gian trong hệ thống thải. Cấu tạo bên trong bộ xử lí bao gồm phần lõi và các lớp phủ chất xúc tác.
$N_2$, $H_2O$, $CO_2$
Bộ xử lí ba thành phần
HC, CO, $NO_x$
Hình 20.12. Cấu tạo của bộ xử lí ba thành phần
b) Nguyên lí làm việc
Khi thải của động cơ đi qua bộ xử lí ba thành phần, các thành phần CO, HC và NO trong khí thải bị oxi hoá để tạo thành $CO_2$, $H_2O$ và $NO_2$ dựa theo phản ứng oxi hoá CO và HC với các chất xúc tác là Pt, Pd; phản ứng khử NO với chất xúc tác Rh:
$$2CO + O_2 \xrightarrow{Pt,\ Pd} 2CO_2$$
$$HC + O_2 \xrightarrow{Pt,\ Pd} H_2O + CO_2$$
$$2NO + 2CO \xrightarrow{Rh} N_2 + 2CO_2$$
Bộ xử lí khí thải ba thành phần bắt đầu được lắp đặt trên động cơ xăng từ năm 1975 và ngày nay nó trở nên rất phổ biến trên các phương tiện giao thông đường bộ sử dụng động cơ xăng.
Vận dụng
Qua nội dung bài học và tìm hiểu trong thực tế, em hãy cho biết:
– Động cơ xe máy thường sử dụng hệ thống khởi động nào?
– Chi tiết đặc trưng của hệ thống đánh lửa sử dụng trên xe máy hoặc ô tô.
Kết nối năng lực
Em hãy tìm hiểu và cho biết hiện nay có những giải pháp xử lí khí thải nào thường được sử dụng trên ô tô.
Trang 109
Chương VII Ô TÔ Khái quát chung về ô tô Hệ thống truyền lực Bánh xe và hệ thống treo Hệ thống lái Hệ thống phanh và an toàn khi tham gia giao thông
Chương VII
Ô TÔ
Khái quát chung về ô tô
Hệ thống truyền lực
Bánh xe và hệ thống treo
Hệ thống lái
Hệ thống phanh và an toàn khi tham gia giao thông
Bài 21. KHÁI QUÁT CHUNG VỀ Ô TÔ Sau khi học xong bài này, em sẽ: Trình bày được vai trò của ô tô trong đời sống và sản xuất. Mô tả được cấu tạo chung của ô tô.
Bài 21. KHÁI QUÁT CHUNG VỀ Ô TÔ
Sau khi học xong bài này, em sẽ:
Trình bày được vai trò của ô tô trong đời sống và sản xuất.
Mô tả được cấu tạo chung của ô tô.
Hình 21.1
Hình 21.1 cho thấy ô tô được tạo thành từ nhiều bộ phận khác nhau. Em hãy kể tên một số bộ phận chính của ô tô.
I – VAI TRÒ CỦA Ô TÔ TRONG ĐỜI SỐNG VÀ SẢN XUẤT
Khám phá
Hãy quan sát Hình 21.2 và nêu vai trò của ô tô đối với đời sống và sản xuất.
a)
b)
Hình 21.2. Phương tiện đi lại và vận chuyển hàng hoá xưa (a) và nay (b)
Trước khi ô tô ra đời, hoạt động giao thông vận tải đường bộ rất khó khăn. Ngày nay, ô tô là phương tiện giao thông vận tải giữ vai trò quan trọng đối với đời s
Trước khi ô tô ra đời, hoạt động giao thông vận tải đường bộ rất khó khăn. Ngày nay, ô tô là phương tiện giao thông vận tải giữ vai trò quan trọng đối với đời sống và sản xuất: - Ô tô là phương tiện giao thông vận tải chủ yếu trên đường bộ; - Ô tô giúp thực hiện cơ giới hoá một số hoạt động lao động sản xuất (như vệ sinh môi
trường đô thị, nâng chuyển cấu kiện xây dựng, cứu hộ cứu nạn,…). Bên cạnh vai trò to lớn đối với sản xuất và đời sống xã hội, ô tô cũng có mặt tiêu cực như: gây ra nhiều tai nạn giao thông đường bộ, ô nhiễm môi trường sinh thái, cạn kiệt tài nguyên thiên nhiên,… Người sử dụng ô tô cần có ý thức trách nhiệm cao đối với xã hội và môi trường thiên nhiên của đất nước.
II - CẤU TẠO CHUNG CỦA Ô TÔ
Ngành công nghiệp ô tô đã ra đời từ cuối thế kỉ XIX và liên tục phát triển nhằm nâng cao hơn nữa tính năng kinh tế và an toàn khi sử dụng của ô tô. Mặc dù ô tô điện đang ngày càng được hoàn thiện và trở nên quen thuộc, ô tô sử dụng động cơ đốt trong vẫn đang rất phổ biến hiện nay. Bài này chỉ giới thiệu ô tô sử dụng động cơ đốt trong. Cấu tạo chung của ô tô bao gồm các bộ phận chính sau đây (Hình 21.3):
7 Hình 21.3. Sơ đồ cấu tạo chung của ô tô
Động cơ (1): có chức năng tạo ra
nguồn mô men chủ động giúp ô tô chuyển động. - Hệ thống truyền lực (2):
chức năng truyền và biến mô men chủ động đến bánh xe chủ động để bánh xe quay và ô tô chuyển động. Các cụm chính của hệ thống truyền lực bao gồm li hợp, hộp số, trục các đăng, truyền chính và bộ vi sai (Hình 21.4).
Khám phá
Hãy đọc nội dung mục II và thực hiện yêu cầu sau: - Kể tên các bộ phận chính
của một ô tô. - Nêu chức năng của mỗi bộ
phận đó.
1 2 3 4
Động cơ
Hệ thống truyền lực
Bánh xe
Hệ thống treo
Hệ thống lái
Hệ thống phanh
Khung vỏ xe
6 5
Động cơ có Hộp số Vi sai
đổi các
Bán trục Trục các đăng Li hợp
lực
Hình 21.4. Hệ thống truyền lực trên ô tô
Bánh xe (3) và hệ thống treo (4) có chức năng đỡ toàn bộ trọng lượng của xe, tiếp nhận các lực tác dụng từ mặt đường lên để ô tô có thể chuyển động êm dịu và an
Bánh xe (3) và hệ thống treo (4) có chức năng đỡ toàn bộ trọng lượng của xe, tiếp
nhận các lực tác dụng từ mặt đường lên để ô tô có thể chuyển động êm dịu và an toàn (Hình 21.5).
Bánh xe
Hệ thống treo Hình 21.5. Bánh xe và hệ thống treo
Hệ thống lái (5): dùng để điều khiển
hướng chuyển động của ô tô. Sự hoạt Ống dẫn dầu Xi lanh chính động ổn định và tin cậy của hệ thống lái có vai trò rất quan trọng đối với sự an toàn trong chuyển động của ô tô. Xi lanh
công tác
Hệ thống phanh (6): được dùng để
điều khiển giảm tốc độ chuyển động Bàn đạp phanh của xe hoặc dừng xe lâu dài, có vai trò rất quan trọng đối với sự an toàn Cơ cấu phanh trong chuyển động của ô tô. Hệ thống này bao gồm hai bộ phận chính (Hình 21.6): cơ cấu phanh và bộ phận dẫn động điều khiển phanh (gồm bàn đạp Hình 21.6. Hệ thống phanh phanh, xi lanh chính, ống dẫn dầu, xi lanh công tác). - Khung vỏ (7) đóng vai trò là giá đỡ chính để lắp đặt các bộ phận của ô tô, tạo các
khoang chức năng (khoang chứa động cơ, khoang hành khách, khoang chở hàng,...) của ô tô (Hình 21.7). - Hệ thống điện, điện tử giúp cho ô tô hoạt động an toàn, hiệu quả và tiện nghi. Ngoài ra, trên ô tô còn có thể có hệ thống điều hoà không khí và các thiết bị tiện nghi khác.
Hình 21.7. Khung vỏ ô tô
Thông tin bổ sung Cấu ô nhất, tạo của xe chuyên dụng cũng bao gồm các bộ phận chính tương tự như trên tô. Ngoài ra, chúng còn có máy công tác khác để thực hiện
Thông tin bổ sung
Cấu ô nhất, tạo của xe chuyên dụng cũng bao gồm các bộ phận chính tương tự như trên tô. Ngoài ra, chúng còn có máy công tác khác để thực hiện nhiệm vụ chuyên biệt định.
Luyện tập
Hãy, nêu tên các bộ phận chính của ô tô được đánh số trên Hình 21.8. 3 1 2 4 65 Hình 21 .8 Kết nối năng lực
Thông bộ, qua thông tin trên sách báo hoặc internet, em hãy cho biết chức năng của các phận được viết tắt là ABS, TCS, ECT trên ô tô.
Vận dụng
Xe, máy có những bộ phận chính nào tương tự như trên ô tô?
Bài 22. Hệ thống truyền lực Sau khi học xong bài này, em sẽ: Trình bày được cấu tạo và hoạt động các bộ phận chính của hệ thống truyền lực. Nhận biết được ý ngh
Bài 22. Hệ thống truyền lực
Sau khi học xong bài này, em sẽ:
Trình bày được cấu tạo và hoạt động các bộ phận chính của hệ thống truyền lực.
Nhận biết được ý nghĩa của việc sử dụng đúng cách và bảo dưỡng định kì hệ thống truyền lực.
Hình 22.1
Em hãy quan sát Hình 22.1 và cho biết: Mô men chủ động từ động cơ có thể được truyền đến những bánh xe nào?
I – CẤU TẠO HỆ THỐNG TRUYỀN LỰC
Cấu tạo chung của hệ thống truyền lực (Hình 22.2) bao gồm các bộ phận chính: li hợp (1), hộp số (2), trục các đăng (3), truyền lực chính và bộ vi sai (4), các bán trục (5).
Khám phá
Hãy quan sát Hình 22.2 và cho biết mô men chủ động từ động cơ được truyền đến các bánh xe sau thông qua những bộ phận nào. Tác động vào bộ phận nào để có thể ngắt mô men chủ động truyền đến bánh xe đó?
Li hợp
Hộp số
Trục các đăng
Truyền lực chính và bộ vi sai
Bán trục
Hình 22.2. Hệ thống truyền lực ô tô
1. Li hợp a) Nhiệm vụ Li hợp là bộ phận đầu tiên của hệ thống truyền lực, nằm giữa động cơ và hộp số, có nhiệm vụ: – Ngắt tạm thời (khi mở li hợp) dòng truyền m
1. Li hợp
a) Nhiệm vụ
Li hợp là bộ phận đầu tiên của hệ thống truyền lực, nằm giữa động cơ và hộp số, có nhiệm vụ:
– Ngắt tạm thời (khi mở li hợp) dòng truyền mô men của động cơ đến hộp số để có thể dừng xe hoặc chuyển số.
– Nối êm dịu (khi đóng li hợp) dòng truyền mô men của động cơ đến hộp số và đảm bảo an toàn cho động cơ và các bộ phận khác của hệ thống truyền lực.
Khám phá
Hãy đọc mục 1, quan sát Hình 22.3 và cho biết:
– Nhiệm vụ và các bộ phận chính của li hợp ô tô.
– Nguyên lí nào được sử dụng để nối và ngắt động cơ với hộp số?
– Hình dạng và vai trò của lò xo ép.
Bảng chú giải hình:
Bánh đà động cơ
Đĩa ma sát
Đĩa ép
Lò xo ép
Trục li hợp
Vòng bi tì
Hình 22.3. Li hợp ô tô con
b) Cấu tạo
Có nhiều loại li hợp khác nhau được sử dụng trên các loại ô tô. Loại li hợp ma sát khô một đĩa thường đóng được sử dụng phổ biến trên ô tô con có sơ đồ cấu tạo như trên Hình 22.3, gồm có: Đĩa ma sát (2) được lắp trên trục li hợp (5), nằm giữa bánh đà động cơ (1) và đĩa ép (3). Đĩa ma sát luôn quay cùng với trục li hợp (5) và có thể di chuyển trượt dọc trục.
Bộ phận dẫn động điều khiển li hợp gồm các chi tiết có nhiệm vụ truyền lực điều khiển của người lái từ bàn đạp đến đĩa ép để mở li hợp.
c) Nguyên lí hoạt động
Ở trạng thái bình thường (li hợp đóng), dưới tác động của lò xo ép, đĩa ma sát được kẹp chặt giữa bánh đà và đĩa ép. Nhờ đó, mô men của động cơ được truyền từ bánh đà đến đĩa ma sát qua trục li hợp đến hộp số.
Khi người lái tác dụng lực tại bàn đạp, đĩa ép được kéo sang bên phải, đĩa ma sát tách khỏi bánh đà, li hợp mở mô men từ động cơ không còn được truyền đến hộp số.
Đĩa ma sát bị mài mòn và mỏng dần đi theo thời gian, ảnh hưởng đến khả năng truyền mô men của li hợp. Vì vậy, trong bộ phận dẫn động điều khiển có thiết kế cơ cấu điều chỉnh hành trình của bàn đạp để đảm bảo khả năng truyền mô men của li hợp. Trong bộ phận dẫn động cũng thường có thêm bộ trợ lực để giúp người lái xe điều khiển li hợp được nhẹ nhàng hơn.
Thông tin bổ sung Lực của lò xo ép được xác định trong quá trình thiết kế tính toán để li hợp luôn truyền hết mô men của động cơ đồng thời bảo vệ động cơ và hệ
Thông tin bổ sung
Lực của lò xo ép được xác định trong quá trình thiết kế tính toán để li hợp luôn truyền hết mô men của động cơ đồng thời bảo vệ động cơ và hệ thống truyền lực không hư hỏng khi bị quá tải.
Li hợp trên xe máy cũng sử dụng lực ma sát để nối và ngắt động cơ đang hoạt động với hộp số. Tuy nhiên, phần lớn li hợp của xe máy sử dụng lực li tâm của chi tiết quay cùng li hợp để sinh ra lực ép.
2. Hộp số
a) Nhiệm vụ
Hộp số trên ô tô sử dụng động cơ đốt trong có các nhiệm vụ sau:
– Nối hoặc ngắt (lâu dài) dòng truyền mô men chủ động từ động cơ đến các bánh xe chủ động để xe có thể chuyển động hoặc dừng lâu dài (trong khi động cơ vẫn hoạt động).
Trục sơ cấp
Bánh răng trên trục sơ cấp
Trục trung gian
Bánh răng trên trục trung gian
Bánh răng trung gian số lùi
Trục thứ cấp
Bánh răng trên trục thứ cấp
Bánh răng số lùi
Cần số
Hình 22.4. Hộp số thường ba trục
– Thay đổi tỉ số truyền của hệ thống truyền lực để thay đổi mô men chủ động cũng như vận tốc của bánh xe chủ động cho phù hợp với các điều kiện hoạt động khác nhau của xe và giúp động cơ làm việc hiệu quả.
– Đổi chiều mô men chủ động đến bánh xe để ô tô có thể chuyển động lùi.
b) Cấu tạo
Phần lớn ô tô hiện nay sử dụng loại hộp số có cấp và được phân biệt thành loại tự động chuyển số (gọi là hộp số tự động) và loại người lái xe phải dịch chuyển cần số để chuyển số (gọi là hộp số thường hay còn được gọi là "hộp số sàn").
Luyện tập
Hãy kể tên các chi tiết chính của li hợp. Chi tiết nào trực tiếp chịu lực ma sát?
Khám phá
Hãy cho biết:
– Nhiệm vụ, cấu tạo và nguyên lí hoạt động của hộp số thường.
– Hộp số tự động có đặc điểm gì giống và khác hộp số điều khiển cưỡng bức.
Cấu tạo của hộp số thường trên Hình 22.4 có ba trục, gồm trục sơ cấp (1) (chính là trục li hợp), trục trung gian (3) và trục thứ cấp (6) (trục đầu ra). Ở phần c
Cấu tạo của hộp số thường trên Hình 22.4 có ba trục, gồm trục sơ cấp (1) (chính là trục li hợp), trục trung gian (3) và trục thứ cấp (6) (trục đầu ra). Ở phần cuối trục sơ cấp có bánh răng (2) luôn ăn khớp với một bánh răng (4) gắn liền với trục trung gian. Trục thứ cấp được lắp tựa vào lỗ tròn trong lòng bánh răng (2). Trên trục thứ cấp có lắp các bánh răng đôi một ăn khớp với bánh răng trên trục trung gian. Kích thước khác nhau của các cặp bánh răng trên trục thứ cấp ăn khớp đó tạo ra các tỉ số truyền khác nhau của hộp số.
Hộp số thường phổ biến trên ô tô con là loại hộp số hai trục như trên Hình 22.5. So với loại hộp số ba trục (Hình 22.4), loại hộp số này không có trục trung gian. Trục thứ cấp (3) cũng chính là trục đầu vào của bộ truyền lực chính.
Hộp số tự động sử dụng các bộ bánh răng thường xuyên ăn khớp (bộ truyền hành tinh) có kích thước khác nhau để tạo ra các tỉ số truyền khác nhau. Hộp số tự động cũng có cần số (Hình 22.7.b), tuy nhiên việc chuyển số do bộ điều khiển điện tử quyết định, người lái xe dịch chuyển cần số để xác định các chế độ hoạt động của hộp số.
c) Nguyên lí hoạt động
Khi động cơ đang hoạt động, người lái xe điều khiển mở li hợp sau đó dịch chuyển cần số (9) để nối trục thứ cấp với một bánh răng (7) đang quay trên trục đó, mô men chủ động từ trục sơ cấp được truyền đến trục thứ cấp với một tỉ số truyền nhất định. Khi dịch chuyển cần số đến vị trí số lùi, bánh răng trung gian số lùi (5) ăn khớp đồng thời với bánh răng (4) và bánh răng số lùi (8), nhờ đó trục thứ cấp quay ngược chiều với chiều quay của trục sơ cấp.
Vỏ li hợp
Trục sơ cấp
Trục thứ cấp
Bánh răng chủ động truyền lực chính
Bánh răng bị động truyền lực chính
Bộ vi sai
Bán trục
Hình 22.5. Hộp số hai trục gắn liền với bộ truyền lực chính và bộ vi sai
Thông tin bổ sung
Trên ô tô điện, hộp số có cấu tạo rất đơn giản và không cần có li hợp đi kèm.
3. Truyền lực chính và bộ vi sai
a) Nhiệm vụ
Bộ truyền lực chính có nhiệm vụ tiếp nhận và biến đổi độ lớn, đổi phương quay (nếu cần) mô men chủ động từ hộp số và truyền đến bộ vi sai.
Khi ô tô chuyển động trên đường vòng, các bánh xe chủ động cần phải quay được với vận tốc góc khác nhau. Bộ vi sai có nhiệm vụ phân chia mô men chủ động đến các bánh xe chủ động, đồng thời cho phép các bánh xe chủ động có thể quay được với các vận tốc khác nhau.
Luyện tập
Hãy quan sát Hình 22.4 và so sánh tỉ số truyền của hộp số ở hai vị trí: khi bánh răng (7) ở bên trái và khi bánh răng (7) ở giữa được nối với trục thứ cấp.
Khám phá
Hãy đọc mục 3 và cho biết chức năng của truyền lực chính và bộ vi sai.
Hãy quan sát Hình 22.6 và cho biết các chi tiết chính của truyền lực chính và bộ vi sai.
Động cơ Li hợp Hộp số 1 2 3 4 4 5 2 Trục cardan 5 1 Bánh răng chủ động truyền lực chính 4. Bánh răng hành tinh Bánh răng bị động truyền lực chính 5. Bán trục Cá
Động cơ Li hợp
Hộp số 1 2 3 4
4 5 2
Trục cardan 5
1
Bánh răng chủ động truyền lực chính 4. Bánh răng hành tinh
Bánh răng bị động truyền lực chính 5. Bán trục
Các bánh răng bán trục Hình 22.6. Truyền lực chính và bộ vi sai
b) Cấu tạo
Bộ truyền lực chính thường được thiết kế chế tạo chung với bộ vi sai thành một cụm ở trong cầu chủ động (Hình 22.2). Bộ truyền lực chính trên Hình 22.6 gồm bánh răng chủ động (1) (gắn liền với trục chủ động, tiếp nhận mô men từ trục các đăng) ăn khớp với bánh răng bị động (gắn liền với bộ vi sai) để tạo ra tỉ số truyền lực chính. Trên ô tô con có động cơ nằm ngang tại cầu chủ động, cụm truyền lực chính và vi sai được thiết kế gắn liền với hộp số như trên Hình 22.5. Bộ vi sai có cấu tạo rất đa dạng, tuy nhiên phổ biến hơn cả là loại bộ vi sai bánh răng côn như trên Hình 22.6. Các bánh răng hành tinh (4) lắp quay trơn trên trục gắn liền với vỏ vi sai.
c) Nguyên lí hoạt động
Khi xe đi vào đường vòng, các bánh răng hành tinh có thể tự quay quanh mình nó nên các bánh răng (3) nối đến các bánh xe chủ động qua các bán trục (5) có thể quay với vận tốc khác nhau trong khi vẫn đồng thời tiếp nhận mô men chủ động được phân phối đến.
Thông tin bổ sung, Luyện tập
Trên những đoạn đường trơn trượt, do hoạt động của bộ vi sai, có thể xảy ra hiện tượng một bánh xe không quay trong khi bánh xe kia quay trơn tại chỗ (trượt quay tại chỗ). Trên các xe có khả năng cơ động cao thường sử dụng các loại bộ vi sai có khả năng hạn chế hiện tượng đó., Quan sát Hình 22.6 và cho biết chi tiết nào quyết định tỉ số truyền của truyền lực chính.
II - SỬ DỤNG VÀ BẢO DƯỠNG
Khi vận hành li hợp, cần lưu ý mở li hợp nhanh chóng và dứt khoát. Ngược lại, khi đóng li hợp cần thực hiện từ từ, êm dịu (nhất là khi bắt đầu khởi hành xe). Đối với hộp số thường, trên cần chuyển số có kí hiệu các vị trí tay số (Hình 22.7.a). Trước khi khởi động động cơ, cần kiểm tra vị trí cần chuyển số để đảm bảo chắc chắn rằng hộp số đang ở vị trí trung gian.
Khám phá Nêu ý nghĩa của việc vận hành hệ thống truyền lực đúng hướng dẫn và kiểm tra bảo dưỡng đúng định kì. a) Cần số của hộp số thường b) Cần số của hộp số t
Khám phá
Nêu ý nghĩa của việc vận hành hệ thống truyền lực đúng hướng dẫn và kiểm tra bảo dưỡng đúng định kì.
a) Cần số của hộp số thường b) Cần số của hộp số tự động Hình 22.7. Cần số Khi chuyển số cần phải mở li hợp và phải đẩy dứt khoát cần chuyển số đến đúng vị trí mong muốn (hoàn thành quá trình chuyển số) trước khi đóng li hợp. Chỉ chuyển cần chuyển số vào vị trí số lùi (có kí hiệu R trên Hình 22.7.a) khi xe đã được phanh và dừng hẳn. Đối với hộp số tự động, dưới cần chuyển số có kí hiệu các chế độ chuyển số (Hình 22.7.b). Khi dừng xe cần đạp phanh để xe dừng hẳn sau đó dịch chuyển cần chuyển số về vị trí đỗ xe (P). Đối với hệ thống truyền lực, cần kiểm tra định kì và điều chỉnh hành trình của bàn đạp li hợp, thay dầu bôi trơn các bộ phận của hệ thống. Khi đĩa ma sát của li hợp mòn quá giới hạn, cần được thay thế. Nếu thao tác chuyển số khó thực hiện hoặc có tiếng ồn bất thường từ các bộ phận của hệ thống, cần đưa xe đến cơ sở dịch vụ kĩ thuật để được kiểm tra, khắc phục. Các bộ phận của ô tô nói chung và hệ thống truyền lực nói riêng cần được sử dụng, vận hành đúng hướng dẫn và kiểm tra, bảo dưỡng theo định kì để luôn hoạt động tốt, đảm bảo an toàn, kéo dài tuổi thọ, hạn chế phát thải ô nhiễm và giảm chi phí sửa chữa. Vận dụng
1. Hãy cho biết vì sao phải đưa cần số của hộp số thường về vị trí trung gian trước khi khởi động động cơ. 2. Khi ở tay số thấp (có tỉ số truyền lớn), khả năng hoạt động của ô tô như thế nào (khả năng khắc phục lực cản, khả năng phát huy tốc độ)? 3. Hãy tìm hiểu và cho biết xe máy có hộp số, truyền lực chính và bộ vi sai hay không. Hộp số trên xe máy có số lùi hay không?
Bài 23. Bánh xe và hệ thống treo Sau khi học xong bài này, em sẽ: Trình bày được cấu tạo và nguyên lí làm việc của bánh xe và hệ thống treo. Nhận biết được một
Bài 23. Bánh xe và hệ thống treo
Sau khi học xong bài này, em sẽ:
Trình bày được cấu tạo và nguyên lí làm việc của bánh xe và hệ thống treo.
Nhận biết được một số nội dung cơ bản về sử dụng và bảo dưỡng bánh xe và hệ thống treo.
Hình 23.1
Hình 23.1 minh hoạ bánh xe và hệ thống treo ô tô. Em hãy nêu giải pháp để giảm sóc cho người và hàng hoá khi ô tô chuyển động qua mặt đường không bằng phẳng.
I – BÁNH XE Ô TÔ
Bánh xe là bộ phận của ô tô tiếp xúc với mặt đường để đỡ toàn bộ trọng lượng của xe và tiếp nhận các phản lực của mặt đường tác dụng lên xe, giúp cho xe chuyển động được an toàn.
Cấu tạo của bánh xe (Hình 23.2) bao gồm: vành (liền đĩa) (1), lốp (2), van khí (3) và có thể có săm.
Khám phá
– Hãy cho biết vai trò của bánh xe và các bộ phận chính của nó.
– Vì sao lốp có thể giữ nguyên vị trí đối với vành bánh xe?
Hình 23.2. Bánh xe ô tô
Trên ô tô con, vành được chế tạo (đúc) bằng hợp kim nhôm liền với đĩa thành một khối như trên Hình 23.3.a. Trên ô tô tải và ô tô chở khách, vành được chế tạo rờ
Trên ô tô con, vành được chế tạo (đúc) bằng
hợp kim nhôm liền với đĩa thành một khối như trên Hình 23.3.a. Trên ô tô tải và ô tô chở khách, vành được chế tạo rời bằng thép và được hàn với đĩa thành một khối (Hình 23.3.b). Lốp được chế tạo từ cao su và có cấu tạo gồm nhiều lớp khá phức tạp (Hình 23.4). Các lớp sợi mành giúp tăng khả năng chịu lực của lốp. Tanh lốp giúp lốp xe lắp được vào lòng vành bánh xe. Lớp hoa lốp ở mặt ngoài giúp tăng khả năng bám của bánh xe với mặt đường. Trong không gian tạo bởi lốp và vành được bơm căng khí nén (qua van khí). Chính áp suất khí nén này tạo áp lực giữa lốp và vành để giữ nguyên vị trí của lốp đối với vành.
a) Ô tô con b) Ô tô tải
Hình 23.3. Vành bánh xe
2 3
1
5
6
Hình 23.4. Lốp xe ô tô
Lớp hoa lốp
Lớp lót bảo vệ
Các lớp sợi mành
Lớp lót trong
Lớp thành bên
Tanh lốp
Đệm tanh lốp
Luyện tập
Hãy cho biết lớp cấu trúc nào chịu lực chính của lốp.
Thông tin bổ sung
Việc sáng chế ra bánh xe có ý nghĩa rất to lớn đối với sự phát triển của xã hội loài người. Bánh xe đã được chế tạo từ rất lâu (trước Công nguyên), tuy nhiên đến những năm giữa thế kỉ XIX, bánh xe mới được lắp lốp bơm hơi. Khi bánh xe lăn trên mặt đường sẽ xuất hiện lực cản lăn chống lại sự lăn của bánh xe. Lực cản lăn phụ thuộc chủ yếu vào chất lượng mặt đường và mức độ biến dạng của bánh xe. Trên ô tô con thông thường, khi áp suất lốp giảm 25% giá trị định mức (mức giảm áp suất khó được nhận ra khi quan sát sự biến dạng của lốp bằng mắt thường) làm tăng mức tiêu hao nhiên liệu của xe thêm khoảng 5% và làm giảm khoảng 25% tuổi thọ của lốp.
II - HỆ THỐNG TREO 1. Nhiệm vụ Khám phá Cùng với lốp bơm hơi, hệ thống treo có tác dụng giảm các lực va đập giữa bánh xe với phần mấp Hãy cho biết tác dụng của
II - HỆ THỐNG TREO
1. Nhiệm vụ Khám phá
Cùng với lốp bơm hơi, hệ thống treo có tác dụng giảm các lực va đập giữa bánh xe với phần mấp Hãy cho biết tác dụng của mô trên mặt đường truyền đến người và hàng hệ thống treo và kể tên các hoá trên xe, giúp xe chuyển động được êm dịu và bộ phận chính của nó. an toàn. Hệ thống treo được phân loại thành hệ thống treo độc lập (thường gặp trên ô tô con) và hệ thống treo phụ thuộc (thường gặp trên ô tô tải) (Hình 23.5).
a) b) Hình 23.5. Hệ thống treo độc lập (a) và hệ thống treo phụ thuộc (b)
2. Cấu tạo
Hệ thống treo của ô tô bao gồm ba 1
bộ phận chính: bộ phận đàn hồi, bộ
phận giảm chấn và bộ phận liên kết 2 nối cụm bánh xe (hoặc cầu xe) với thân xe (Hình 23.6): Bộ phận đàn hồi (1) nối đàn hồi bánh xe với thân xe. Bộ phận đàn 3 hồi thường gặp trên ô tô con là loại lò xo xoắn, trên ô tô tải là loại nhíp lá, trên ô tô khách là loại bóng khí nén (Hình 23.7a). Bộ phận giảm chấn (2) được thiết kế 1. Bộ phận đàn hồi để tạo ra lực cản chống lại sự dịch 2. Bộ phận giảm chấn chuyển của bánh xe, giúp dập tắt 3. Bộ phận liên kết nhanh chóng dao động của bánh xe Hình 23.6. Hệ thống treo và thân xe. Bộ phận liên kết (3) gồm các thanh đòn và khớp nối giúp truyền các thành phần phản lực của mặt đường tác dụng vào bánh xe (theo phương dọc và phương ngang đối với thân xe) lên thân xe. Bộ phận đàn hồi loại nhíp lá trong hệ thống treo phụ thuộc thường đảm nhận luôn vai trò là bộ phận liên kết.
3. Nguyên lí hoạt động
Khi xe chuyển động qua mặt đường không bằng phẳng, nhờ có bộ phận đàn hồi liên kết giữa bánh xe và thân xe giúp giảm thiểu được lực va đập (xóc) truyền lên thân xe. Đồng thời khi đó bộ phận giảm chấn tạo ra lực cản và dập tắt nhanh chóng dao động đó, giúp xe chuyển động êm dịu và an toàn.
Thông tin bổ sung Hệ số độ cứng của phần tử đàn hồi và hệ số độ cản của giảm chấn được tính toán thích hợp với từng loại xe ô tô cụ thể để đảm bảo êm dịu. Hiện
Thông tin bổ sung
Hệ số độ cứng của phần tử đàn hồi và hệ số độ cản của giảm chấn được tính toán thích hợp với từng loại xe ô tô cụ thể để đảm bảo êm dịu. Hiện nay, trên một số loại ô tô con sử dụng hệ thống treo bán tích cực, trong đó, bộ phận giảm chấn được điều khiển tự động để thay đổi hệ số độ cản cho phù hợp với các chế độ hoạt động của xe. Ngày nay, bộ phận đàn hồi là bóng khí nén được sử dụng ngày càng phổ biến cho ô tô khách. Hệ số độ cứng của bộ phận đàn hồi loại này có thể thay đổi được bằng cách tự động điều chỉnh áp suất khí nén trong bộ phận đàn hồi.
a b
Hình 23.7. Bộ phận đàn hồi (a) và bộ phận giảm chấn (b)
III - SỬ DỤNG VÀ BẢO DƯỠNG
Hệ thống treo cần được kiểm tra, bảo dưỡng định Trước kì. Kiểm tra các khớp nối các thanh liên kết với khung xe và với bánh xe, cầu xe để điều chỉnh hoặc thay bạc lót mới. Khi thấy giảm chấn bị chảy dầu, cần thay giảm chấn mới. Lốp xe có ảnh hưởng rất lớn đến tính năng an toàn của ô tô trong quá trình chuyển động. Do vậy, cần phải thường xuyên theo dõi áp suất và bơm đủ áp suất cho lốp xe. Khi lốp xe bị mòn nhiều, cần phải thay thế lốp mới đúng kích thước và các chỉ số khác tương đương lốp xe đang sử dụng. Để các lốp mòn đồng đều, lốp thường được đảo vị trí cho nhau sau mỗi hành trình khoảng 10 000 km. Cách đảo vị trí các lốp phổ biến nhất là lốp phía trước bên phải đổi cho lốp phía sau bên trái; lốp phía trước bên trái đổi cho lốp phía sau bên phải Sau (Hình 23.8). Khi thấy lốp mòn lệch một bên, cần Hình 23.8. Cách đảo kiểm tra và điều chỉnh góc đặt bánh xe. vị trí lốp thường được áp dụng
Vận dụng
Hãy so sánh cấu tạo của bánh xe ô tô và bánh xe máy.
So sánh hệ thống treo của xe máy và hệ thống treo của ô tô.
Bài 24. Hệ thống lái Sau khi học xong bài này, em sẽ: Trình bày được cấu tạo, nguyên lí hoạt động của hệ thống lái. Nhận biết được một số nội dung cơ bản về sử
Bài 24. Hệ thống lái
Sau khi học xong bài này, em sẽ:
Trình bày được cấu tạo, nguyên lí hoạt động của hệ thống lái.
Nhận biết được một số nội dung cơ bản về sử dụng và bảo dưỡng hệ thống lái.
Hình 24.1. Hệ thống lái ô tô
Quan sát Hình 24.1 và cho biết: Khi người lái quay vành lái sẽ tác động đến bánh xe sau hay bánh xe trước? Tác động như thế nào?
I – CẤU TẠO VÀ NGUYÊN LÍ HOẠT ĐỘNG
Cấu tạo chung của hệ thống lái gồm (Hình 24.2) bộ phận cơ cấu lái, bộ phận dẫn động lái và hệ thống trợ lực lái.
Khám phá
Hãy cho biết các bộ phận chính và vai trò của chúng trong hệ thống lái.
Hình 24.2. Cấu tạo chung của hệ thống lái
1. Cơ cấu lái a) Nhiệm vụ Cơ cấu lái là bộ phận tạo ra tỉ số truyền chính của hệ thống lái. Nhờ có cơ cấu lái, người lái có thể dễ dàng quay các bánh xe dẫn hướ
1. Cơ cấu lái
a) Nhiệm vụ
Cơ cấu lái là bộ phận tạo ra tỉ số truyền chính của hệ thống lái. Nhờ có cơ cấu lái, người lái có thể dễ dàng quay các bánh xe dẫn hướng đến các góc độ mong muốn khác nhau.
b) Cấu tạo
Có nhiều loại cơ cấu lái khác nhau, được sử dụng trên các loại ô tô khác nhau. Cơ cấu lái bánh răng - thanh răng (Hình 24.3) là loại cơ cấu lái đơn giản, sử dụng phổ biến trên ô tô con. Bộ phận chính (tạo ra tỉ số truyền) của cơ cấu lái loại này là cặp chi tiết ăn khớp gồm bánh răng (2) và thanh răng (3) lắp chung trong một vỏ hộp.
c) Nguyên lí hoạt động
Khi người lái quay vành lái, bánh răng quay và làm thanh răng dịch chuyển qua lại. Thông qua các thanh đòn (4) làm quay bánh xe dẫn hướng (5) sang bên phải hoặc sang bên trái. Các bánh xe dẫn hướng bên trái và bên phải được quay theo cùng chiều, tuỳ thuộc vào chiều quay vành lái.
5
5 2
4
Vành lái
Bánh răng
Thanh răng
Các thanh đòn 1 5. Bánh xe dẫn hướng Hình 24.3. Sơ đồ cấu tạo hệ thống lái với cơ cấu lái bánh răng - thanh răng
Thông tin bổ sung
Trên một số ô tô tải có nhiều cầu, bốn bánh xe thuộc hai cầu trước là những bánh xe dẫn hướng, chúng luôn quay cùng chiều với nhau (với các góc không bằng nhau) và theo chiều quay của vành lái. Trên một số ô tô con tất cả bốn bánh xe đều là bánh dẫn hướng, trong đó hai bánh xe sau được điều khiển tự động để có thể quay cùng chiều hoặc ngược chiều với hai bánh xe trước tuỳ theo trạng thái chuyển động của ô tô.
2. Dẫn động lái a) Nhiệm vụ Bộ phận dẫn động lái có nhiệm vụ truyền chuyển động quay của vành lái đến cơ cấu lái và từ cơ cấu lái đến các bánh xe dẫn hướng. b)
2. Dẫn động lái
a) Nhiệm vụ
Bộ phận dẫn động lái có nhiệm vụ truyền chuyển động quay của vành lái đến cơ cấu lái và từ cơ cấu lái đến các bánh xe dẫn hướng.
b) Cấu tạo
Phần bộ phận dẫn động phía trước cơ cấu lái bao gồm vành lái và các trục quay nối với nhau bằng khớp các đăng (Hình 24.4.a). Ở phía sau, cơ cấu lái nối đến các bánh xe thông qua các thanh đòn và các khớp cầu (Hình 24.4.b).
c) Nguyên lí hoạt động
Khi người lái xe quay vành lái, mô men quay được truyền qua các trục và khớp các đăng đến cơ cấu lái. Mô men đó được cơ cấu lái biến đổi (tăng lên) và được truyền qua các thanh đòn cùng khớp cầu đến các bánh xe dẫn hướng, làm quay các bánh xe dẫn hướng.
a) Trước cơ cấu lái
b) Sau cơ cấu lái Hình 24.4. Một số cụm chi tiết của bộ phận dẫn động lái
Thông tin bổ sung
Các cơ cấu hấp thụ xung lực va chạm thường được thiết kế trong phần dẫn động lái từ vành lái đến cơ cấu lái nhằm bảo vệ người lái khỏi bị chấn thương nặng khi xảy ra va chạm phía trước của xe.
3. Trợ lực lái a) Nhiệm vụ Hệ thống trợ lực lái có tác dụng giảm nhẹ lực cần tác dụng lên vành lái để điều khiển hướng chuyển động của xe. b) Cấu tạo Hệ thống t
3. Trợ lực lái
a) Nhiệm vụ
Hệ thống trợ lực lái có tác dụng giảm nhẹ lực cần tác dụng lên vành lái để điều khiển hướng chuyển động của xe.
b) Cấu tạo
Hệ thống trợ lực lái bằng điện (điều khiển bằng điện tử) đang được sử dụng ngày càng nhiều trên ô tô con. Tuy nhiên, phổ biến nhất hiện nay vẫn là hệ thống trợ lực lái bằng thuỷ lực với các bộ phận chính (Hình 24.5): bơm trợ lực (1), cụm van phân phối (3), các đường ống dẫn dầu (4), pít tông xi lanh trợ lực (5).
c) Nguyên lí làm việc
Khi xe chuyển động thẳng, dầu từ bơm trợ lực chảy theo ống dẫn dầu áp suất cao đến cụm van phân phối và quay trở về bơm. Khi người lái xe quay vành lái sang trái, cụm van phân phối thay đổi trạng thái đóng, mở của các van thuỷ lực, dầu áp suất cao từ bơm đi qua van đến khoang dầu bên trái pít tông trợ lực, tạo lực đẩy pít tông này cùng với thanh răng hướng sang bên phải (gọi là lực trợ lực). Lực trợ lực này cùng với lực tác dụng của người lái xe từ vành lái truyền qua bánh răng đến làm thanh răng dịch chuyển sang phải và làm quay các bánh xe dẫn hướng sang bên trái.
5 76
4 2 3
Bơm dầu trợ lực
Ống dẫn dầu áp suất cao
Cụm van phân phối 1 4. Các ống dẫn dầu
Pít tông trợ lực
Bánh răng
Thanh răng
Hình 24.5. Hệ thống trợ lực lái
Luyện tập Hãy cho biết những chi tiết tạo nên tỉ số truyền chính trong hệ thống lái trên Hình 24.3. II - SỬ DỤNG VÀ BẢO DƯỠNG Khám phá Hãy cho biết: - Khi nào c
Luyện tập
Hãy cho biết những chi tiết tạo nên tỉ số truyền chính trong hệ thống lái trên Hình 24.3.
II - SỬ DỤNG VÀ BẢO DƯỠNG Khám phá
Hãy cho biết: - Khi nào cần đưa xe đi kiểm tra, bảo dưỡng hệ thống lái. - Các mục kiểm tra, bảo dưỡng hệ thống lái.
Hệ thống lái là hệ thống rất quan trọng đối với an toàn chuyển động của ô tô. Nếu hệ thống lái bị hỏng đột ngột trong khi ô tô đang chuyển động (người lái không còn tiếp tục điều khiển được hướng chuyển động của xe) thì sẽ rất nguy hiểm. Trong quá trình sử dụng, việc kiểm tra, bảo dưỡng theo định kì có ý nghĩa quan trọng đối với việc duy trì trạng thái làm việc an toàn và tin cậy của hệ thống lái. Việc tự theo dõi nhằm phát hiện tình trạng hoạt động bất thường của hệ thống lái không kém phần quan trọng. Cần đưa xe đến cơ sở dịch vụ kĩ thuật ô tô để kiểm tra, khắc phục khi thấy các hiện tượng bất thường như lực điều khiển vành lái nặng hơn bình thường, độ rơ lỏng của vành lái lớn hơn bình thường, xe không còn khả năng tự ổn định hướng chuyển động thẳng trên đường bằng phẳng, đèn cảnh báo tình trạng kĩ thuật bất thường của hệ thống lái (nếu có) bật sáng trên bảng thông tin tín hiệu của xe,… Các công việc kiểm tra, bảo dưỡng hệ thống lái theo định kì bao gồm kiểm tra và điều chỉnh độ rơ lỏng của vành lái, kiểm tra mức dầu trợ lực lái (bổ sung dầu trợ lực nếu cần) và hoạt động của hệ thống trợ lực lái, kiểm tra các khớp nối (và điều chỉnh nếu cần),... Vận dụng
Hãy quan sát Hình 24.3 và cho biết cần quay vành lái theo chiều nào để xe chuyển động tiến hướng sang bên phải, lùi sang bên trái.
Bài 25. Hệ thống phanh và an toàn khi tham gia giao thông Sau khi học xong bài này, em sẽ: Trình bày được cấu tạo, nguyên lí hoạt động của hệ thống phanh thường
Bài 25. Hệ thống phanh và an toàn khi tham gia giao thông
Sau khi học xong bài này, em sẽ:
Trình bày được cấu tạo, nguyên lí hoạt động của hệ thống phanh thường gặp.
Nhận biết được một số nội dung cơ bản về sử dụng, bảo dưỡng hệ thống phanh.
Nhận biết được một số nội dung cơ bản về sử dụng ô tô an toàn.
Hình 25.1
– Hai xe trong Hình 25.1 đang cách nhau 50 mét. Hãy quan sát và cho biết: Hai xe có khả năng va chạm vào nhau hay không? Gặp tình huống trên, người lái xe cần phải làm gì?
– Cần lưu ý những gì để sử dụng ô tô an toàn?
Trên ô tô có hệ thống phanh chính và hệ thống phanh đỗ. Hệ thống phanh chính của ô tô được sử dụng trong quá trình chuyển động, hệ thống phanh đỗ của ô tô được sử dụng để giữ xe đứng yên trong thời gian dài, nhất là khi người lái rời khỏi xe.
Các loại hệ thống phanh chính phổ biến trên ô tô hiện nay bao gồm hệ thống phanh thuỷ lực (thường dùng trên ô tô con), hệ thống phanh khí nén và hệ thống phanh thuỷ lực – khí nén kết hợp (thường dùng trên ô tô tải lớn).
I – HỆ THỐNG PHANH THUỶ LỰC
1. Cấu tạo
Hệ thống phanh thuỷ lực gồm hai phần (Hình 25.2): các cơ cấu phanh (cơ cấu phanh trước (3), cơ cấu phanh sau (4)) và bộ phận dẫn động điều khiển phanh (gồm cụm xi lanh chính (1), các đường ống thuỷ lực (2)).
Khám phá
Hãy đọc mục 1 và cho biết các bộ phận chính của hệ thống phanh.
Cơ cấu phanh có chức năng tạo ra mô men phanh bánh xe (braking torque). Có hai loại cơ cấu phanh thông dụng là cơ cấu phanh đĩa và cơ cấu phanh tang trống. Hầu
Cơ cấu phanh có chức năng tạo ra mô men phanh bánh xe (braking torque). Có hai loại cơ cấu phanh thông dụng là cơ cấu phanh đĩa và cơ cấu phanh tang trống. Hầu hết cơ cấu phanh trên ô tô hiện nay đều tạo ra mô men phanh nhờ ma sát giữa hai nhóm chi tiết: một chi tiết quay cùng với bánh xe (đĩa phanh, trống phanh) và một nhóm chi tiết cố định (má phanh).
Bộ phận dẫn động điều khiển phanh có chức năng tiếp nhận lực tác động của người lái xe và tạo ra lực tại cơ cấu phanh để tạo ra mô men phanh có giá trị tương ứng với mức độ tác động phanh của người lái.
Xi lanh chính
Đường ống thuỷ lực
Cơ cấu phanh trước (đĩa)
Cơ cấu phanh sau (tang trống)
Hình 25.2. Hệ thống phanh trên ô tô con
2. Nguyên lí hoạt động
Hoạt động của hệ thống phanh thuỷ lực sử dụng cơ cấu phanh đĩa trên Hình 25.3 như sau: khi người lái tác dụng lực điều khiển lên bàn đạp phanh (1), lực đẩy tác dụng lên pit tông sơ cấp (3) làm nó dịch chuyển và đẩy dầu thuỷ lực trong khoang A theo đường ống thuỷ lực đến cửa hai cơ cấu phanh. Áp suất dầu tại khoang A tạo ra áp lực tác dụng lên pit tông thứ cấp (4) làm nó dịch chuyển sang bên trái và đẩy dầu trong khoang B đến các cơ cấu phanh còn lại. Áp suất dầu trong xi lanh công tác (6) tạo ra áp lực đẩy pit tông (7) và má phanh (8) ép chặt vào đĩa phanh (9). Ma sát giữa đĩa phanh và các má phanh tạo ra mô men phanh bánh xe.
Khám phá
Hãy quan sát sơ đồ Hình 25.3 kết hợp với đọc mục 2 và cho biết:
– Vì sao má phanh ép chặt được vào đĩa phanh?
– Việc thiết kế hai pit tông (số 3 và 4) trong xi lanh chính nhằm mục đích gì?
Bình chứa dầu 3 Khoang B 4 1 5 9 8 7 6 Khoang A Bàn đạp phanh Xi lanh chính Pít tông sơ cấp Pít tông thứ cấp Các đường ống thuỷ lực Xi lanh công tác Pít tông xi
Bình chứa dầu 3
Khoang B 4 1 5 9 8 7 6 Khoang A
Bàn đạp phanh
Xi lanh chính
Pít tông sơ cấp
Pít tông thứ cấp
Các đường ống thuỷ lực
Xi lanh công tác
Pít tông xi lanh công tác
Má phanh
Đĩa phanh
Hình 25.3. Sơ đồ nguyên lí hệ thống phanh thuỷ lực dùng cơ cấu phanh đĩa
Thông tin bổ sung
- -, Lực phanh là thành phần lực cản chuyển động xuất hiện tại vùng tiếp xúc giữa bánh xe với mặt đường khi có mặt mô men phanh trên bánh xe. Giá trị lực phanh phụ thuộc vào mô men phanh trên bánh xe và bị giới hạn bởi khả năng bám của bánh xe với mặt đường. Hệ thống chống trượt lết bánh xe khi phanh (ABS) đã được trang bị trên phần lớn ô tô con hiện nay. Tuy nhiên, cần lưu ý là ABS không đảm bảo chắc chắn xe sẽ không mất an toàn giao thông trên đường trơn trượt.
Xi lanh chính được thiết kế có hai pít tông (3 và 4) để tạo ra hai khoang dầu (A và B), mỗi khoang nối đến các cơ cấu phanh trên một số bánh xe nhất định (gọi là dòng dẫn động phanh), giúp tăng độ tin cậy và tính năng an toàn. Ma sát giữa má phanh và đĩa phanh, làm nóng và mòn má phanh. Khe hở giữa má phanh và đĩa phanh do đó sẽ tăng dần theo thời gian sử dụng và gây ảnh hưởng đến hiệu quả phanh. Cơ cấu phanh trong hệ thống phanh thuỷ lực ngày nay được thiết kế để có thể tự động điều chỉnh khe hở đó.
II - HỆ THỐNG PHANH KHÍ NÉN 1. Cấu tạo Hệ thống phanh khí nén cũng bao gồm các cơ cấu phanh và hệ thống dẫn động điều khiển. Sơ đồ cấu tạo hệ thống phanh khí né
II - HỆ THỐNG PHANH KHÍ NÉN
1. Cấu tạo
Hệ thống phanh khí nén cũng bao gồm các cơ cấu phanh và hệ thống dẫn động điều khiển. Sơ đồ cấu tạo hệ thống phanh khí nén như trên Hình 25.4. Các cơ cấu phanh (6) được đặt tại các bánh xe, bao gồm các bộ phận chính: - Trống phanh (11) lắp cố định với moay-ơ bánh xe, luôn quay cùng với bánh xe. - Hai guốc phanh (9) quay được quanh các chốt (12). Các chốt được lắp cố định trên
mâm phanh (gắn với dầm cầu xe). - Cam ép (8) quay được quanh trục của nó dưới tác dụng của lực đẩy của khí nén từ
bầu phanh (7). Hệ thống dẫn động phanh bao gồm máy nén khí (1), các đường ống dẫn khí nén (2), các bình chứa khí nén (3), van phân phối (4) và bàn đạp phanh (5).
6 5
6
4
1 2
Khí nén từ van 6 phân phối 6
8 9 10 11 12
Máy nén khí 7. Bầu phanh
Các đường ống dẫn khí nén 8. Cam ép
Các bình chứa khí nén 9. Guốc phanh
Van phân phối 10. Má phanh
Bàn đạp phanh 11. Trống phanh
Các cơ cấu phanh 12. Chốt quay Hình 25.4. Sơ đồ nguyên lí hệ thống phanh khí nén
Khám phá
Hãy quan sát sơ đồ Hình 25.4 và cho biết: Má phanh ép vào trống phanh dưới tác dụng của lực nào?
2. Nguyên lí hoạt động Máy nén khí đẩy khí nén qua đường ống dẫn đến các bình chứa. Khi người lái xe đạp bàn đạp phanh, các van khí trong van phân phối mở ra, k
2. Nguyên lí hoạt động
Máy nén khí đẩy khí nén qua đường ống dẫn đến các bình chứa. Khi người lái xe đạp bàn đạp phanh, các van khí trong van phân phối mở ra, khí nén từ các bình chứa đi đến các cơ cấu phanh. Khí nén trong bầu phanh tạo áp lực làm quay cam ép, hai guốc phanh quay quanh các chốt (12) và ép chặt vào trống phanh (11). Lực ma sát giữa các má phanh và trống phanh tạo ra mô men phanh.
Khác với cơ cấu phanh trong hệ thống phanh thuỷ lực, cơ cấu phanh trong hệ thống phanh khí nén không tự động điều chỉnh khe hở giữa má phanh và trống phanh. Khe hở này cần được kiểm tra và điều chỉnh trong khi bảo dưỡng theo định kì.
Thông tin bổ sung
Hệ thống phanh đỗ cũng bao gồm cơ cấu phanh và bộ phận dẫn động điều khiển. Cơ cấu phanh đỗ có thể được thiết kế tại một số bánh xe hoặc ngay trên hệ thống truyền lực và thường được dẫn động điều khiển bằng cần kéo (hoặc bàn đạp) thông qua dây cáp.
Luyện tập
Hãy so sánh hệ thống phanh khí nén với hệ thống phanh thuỷ lực.
III – SỬ DỤNG VÀ BẢO DƯỠNG HỆ THỐNG PHANH
Hệ thống phanh cần phải được sử dụng đúng cách và được kiểm tra, bảo dưỡng đầy đủ theo định kì để nó luôn hoạt động hiệu quả và tin cậy, góp phần đảm bảo an toàn giao thông.
Khám phá
Hãy đọc mục III và cho biết các lưu ý để sử dụng hệ thống phanh an toàn.
Vị trí các đèn cảnh báo, Hình dáng đèn báo, Nơi xuất hiện tình trạng bất thường
(!) BRAKE, Hệ thống phanh chính
(P) PARK, Hệ thống phanh đỗ
(ABS) ABS HOLD, Hệ thống điều khiển tự động
Hình 25.5. Đèn cảnh báo tình trạng bất thường trên bảng thông tin tín hiệu
Trước khi khởi động động cơ, cần kiểm tra các tín hiệu cảnh báo tình trạng bất thường (nếu có) của hệ thống phanh trên bảng thông tin tín hiệu của xe (Hình 25.5
Trước khi khởi động động cơ, cần kiểm tra các tín hiệu cảnh báo tình trạng bất thường (nếu có) của hệ thống phanh trên bảng thông tin tín hiệu của xe (Hình 25.5) và vận hành thử hệ thống phanh. Nếu thấy bất thường, hệ thống phanh cần được kiểm tra, khắc phục trước khi khởi hành. Trong khi đang lái xe nếu thấy đèn cảnh báo trạng thái bất thường của hệ thống phanh chính bật sáng, cần đạp phanh để kiểm tra lực bàn đạp và hiệu lực phanh. Nếu lực bàn đạp nhẹ bất thường hoặc hiệu lực phanh kém cần dừng xe và sửa chữa ngay. Trường hợp lực bàn đạp và hiệu lực phanh vẫn bình thường hãy đưa xe đến cơ sở dịch vụ kĩ thuật ô tô để được kiểm tra khắc phục ngay khi có thể. Định kì hằng tháng hoặc trước các chuyến đi xa, cần kiểm tra lượng dầu trong bình chứa dầu phanh để đảm bảo dầu phanh còn đủ theo yêu cầu, kiểm tra tình trạng hoạt động của các đèn báo phanh,...
Luyện tập
Hãy lập danh mục các nội dung cần kiểm tra đối với hệ thống phanh trước khi khởi hành một chuyến đi xa.
IV - AN TOÀN KHI THAM GIA GIAO THÔNG
Trong quá trình ô tô hoạt động, có rất nhiều yếu tố khách quan (như đường vòng quanh co, trơn trượt, không bằng phẳng; thời tiết xấu gây hạn chế tầm nhìn xa; mật độ phương tiện giao thông,...) và chủ quan (vận hành, sử dụng không đúng cách; không kiểm tra, bảo dưỡng xe đúng khuyến cáo,…) tiềm ẩn nguy cơ gây mất an toàn. Người sử dụng, vận hành ô tô cần phải thực hiện đúng quy định của pháp luật về an toàn giao thông đường bộ. - Không được lái xe khi hơi thở có nồng độ cồn. - Phải thắt dây an toàn khi ngồi trên ô tô. - Phương tiện tham gia giao thông phải đi bên phải theo chiều đi của mình, đi đúng làn đường, phần đường quy định và phải chấp hành hệ thống báo hiệu đường bộ (hướng dẫn của người điều khiển giao thông, tín hiệu đèn giao thông, các biển báo hiệu, vạch kẻ đường,...). - Phương tiện tham gia giao thông đường bộ di chuyển với tốc độ thấp hơn phải đi về bên phải. Trên đường có nhiều làn đường cho xe đi cùng chiều, phải cho xe đi trong một làn đường và chỉ được chuyển làn đường ở những nơi cho phép; khi chuyển làn đường phải có tín hiệu báo trước và phải bảo đảm an toàn. - Người điều khiển xe phải tuân thủ quy định về tốc độ xe chạy trên đường và phải giữ
một khoảng cách an toàn đối với xe chạy liền trước xe của mình. - Người điều khiển xe phải báo hiệu xin vượt xe đi phía trước và chỉ được vượt khi đảm
bảo điều kiện an toàn. - Chỉ dừng, đỗ xe nơi quy định hoặc nơi có lề đường rộng; chỉ được rời khỏi xe sau khi
đã thực hiện các biện pháp an toàn,...
Khám phá Từ nội dung mục IV hãy: - Nêu các yếu tố nguy cơ gây mất an toàn khi tham gia giao thông. - Nêu các quy định đối với người lái xe để đảm bảo an toàn gi
Khám phá
Từ nội dung mục IV hãy: - Nêu các yếu tố nguy cơ gây mất an toàn khi tham gia giao thông. - Nêu các quy định đối với người lái xe để đảm bảo an toàn giao thông.
Thông tin bổ sung
Trên nhiều ô tô hiện đại có lắp thêm các hệ thống có vai trò chủ động duy trì trạng thái chuyển động an toàn của xe (như ABS, ESC,…) và các hệ thống có vai trò hạn chế thiệt hại về sức khoẻ cho người sử dụng xe trong tình huống xảy ra tai nạn (như đai an toàn, túi khí,…). Túi khí kết hợp với việc thắt đai an toàn đúng cách giúp tăng thêm khả năng bảo vệ cho người ngồi trên xe khi xảy ra tai nạn.
Hình 25.6. Đai an toàn và túi khí
Ngoài ra, việc thực hiện các khuyến cáo của nhà sản xuất ô tô cũng cần thiết để góp phần đảm bảo an toàn giao thông. Các khuyến cáo đối với người ở trên xe: điều chỉnh ghế đúng (ghế lùi xa nơi lắp túi khí, lưng ghế thẳng); ngồi đúng tư thế (ngồi thẳng ở giữa ghế); quan sát các phương tiện tham gia giao thông khác ở phía trước và phía sau xe trước khi mở cửa xe, không mở cửa xe hoặc bước xuống xe khi chưa bảo đảm điều kiện an toàn,… Các khuyến cáo đối với người lái xe: - Thường xuyên theo dõi và kiểm tra tình trạng kĩ thuật của xe, đảm bảo xe được bảo
dưỡng đúng định kì. - Tìm hiểu kĩ hướng dẫn sử dụng xe của nhà sản xuất. - Trước khi lên xe, cần chú ý quan sát tình trạng áp suất lốp của tất cả các bánh xe
và bơm đủ áp suất lốp. - Điều chỉnh vị trí ghế và các gương hỗ trợ quan sát cho phù hợp nhất, thắt đai an toàn
trước khi khởi động động cơ. - Khi lái xe trên các đoạn đường trơn như đường ướt, có băng tuyết, bùn hay cát,…
hoặc trong thời tiết mưa mù hạn chế tầm nhìn cần phải cho xe đi chậm hơn và tránh phanh gấp hoặc quay vành lái đột ngột. - Không quay vành lái đột ngột ở tốc độ cao, giảm tốc độ khi đi vào đường vòng,
quanh co.
Không tắt động cơ khi xe đang chạy. Sử dụng số truyền thấp thích hợp khi xe chuyển động xuống đèo dốc dài để hạn chế tốc độ của xe, tránh sử dụng hệ thống phanh
Không tắt động cơ khi xe đang chạy. Sử dụng số truyền thấp thích hợp khi xe chuyển
động xuống đèo dốc dài để hạn chế tốc độ của xe, tránh sử dụng hệ thống phanh chính liên tục. - Trước khi rời khỏi ghế, người lái xe phải kéo (hoặc đạp) cần phanh đỗ hết mức và tắt
động cơ.
Luyện tập
1. Hãy nêu các yếu tố nguy cơ gây mất an toàn giao thông của ô tô. 2. Hãy sắp xếp các nội dung khuyến cáo đối với người lái xe ứng với hai trường hợp: - Khuyến cáo khi xe đang chuyển động. - Khuyến cáo khi xe không chuyển động. 3. Hãy quan sát điều kiện đường giao thông trong Hình 25.7 và cho biết cần phải điều khiển ô tô như thế nào khi hoạt động trên đoạn đường đó. Hình 25.7. Đường đèo dốc dài, quanh co
Vận dụng
1. Hãy tìm hiểu hệ thống phanh trên xe máy hoặc xe đạp và cho biết chúng có điểm gì giống và khác với hệ thống phanh ô tô. 2. Hãy cho biết vì sao phải về số thấp thích hợp khi xe chuyển động xuống đèo, dốc dài. 3. Hãy tìm hiểu quy định của pháp luật về an toàn giao thông đường bộ và cho biết những hành vi bị nghiêm cấm khi lái ô tô, xe máy.
Trang 138
Trang 139
Trang 140
cover-last